
Просмотры: 0 Автор: Редактор сайта Время публикации: 16.10.2026 Происхождение: Сайт
Несоответствие производительности оборудования производственным потребностям представляет собой серьезный операционный риск. Недостаточная спецификация вашего оборудования немедленно создает узкие места на заводе. Чрезмерные спецификации ограничивают ваш доступный капитал еще до начала производства. Вы часто видите впечатляющие цифры мощности, напечатанные на брошюрах поставщиков. Однако эти теоретические цифры редко соответствуют устойчивому реальному производству. Ежедневное состояние растений постоянно колеблется. Истинные темпы производства зависят от конкретных механических, эксплуатационных и материальных переменных. Ниже мы рассмотрим основные факторы оборудования. Вы узнаете, что именно определяет фактическую ежедневную производительность. Мы подробно рассмотрим уровни автоматизации, эффективность отопления и требования к охлаждению. Понимание этой динамики поможет вам принимать обоснованные решения о покупке. Вы можете точно настроить свое оборудование в соответствии с заданным объемом. Правильный выбор размера вашей системы предотвращает дорогостоящие простои. Это обеспечивает стабильное качество продукции в каждую смену. Анализируя как продувочную установку, так и вспомогательное оборудование, вы получаете четкое представление о реальных возможностях.
Вы должны определить точную разницу между максимальным BPH и фактической эффективностью установки. Максимальное количество бутылок в час представляет собой идеальный математический сценарий. Общая эффективность оборудования (OEE) отражает повседневную рабочую реальность. Производители рассчитывают максимальный BPH, используя идеальное время цикла. Настоящие заводы сталкиваются с перерывами в техническом обслуживании, изменениями в материалах и изменениями окружающей среды. Вы должны понимать, как время цикла определяет эту базовую теоретическую мощность.
Каждый цикл выдувного формования включает пять отдельных этапов. Продолжительность этих объединенных фаз определяет вашу максимальную скорость.
Поставщики исходят из идеальных условий, указывая максимальную производительность. Они ожидают идеальную заводскую температуру окружающей среды. Они предполагают, что вы каждый раз обрабатываете безупречные преформы. Они рассчитывают нулевую утомляемость оператора в течение восьмичасовой смены. Они делают ставку на оптимальную и бесперебойную работу чиллера. Вы редко испытываете все эти идеальные условия одновременно. Заводы сталкиваются с резкими скачками влажности. Преформы имеют небольшие различия в весе. Операторы естественным образом замедляют работу по мере продвижения смены. Признание этих прозрачных предположений поможет вам реалистично оценить требования брошюры.
Покупатели часто строят производственные графики на основе теоретического максимального значения BPH. Они игнорируют неизбежную потерю эффективности на 10–15%, свойственную физическому производству. Этот надзор приводит к несоблюдению графиков поставок и перенапряжению цепочек поставок.
Выбранный вами уровень автоматизации определяет жесткий потолок производительности. Полуавтоматические машины требуют ручной загрузки преформ. Оператор вручную достает горячие преформы из инфракрасной печи. Они помещают их прямо в открытую выдувную форму. Затем они запускают цикл обдува, нажимая двойные кнопки безопасности. Усталость оператора становится здесь основным узким местом. Ручная передача по своей сути ограничивает скорость производства. Вы можете ожидать от 100 до 300 BPH. Этот результат во многом зависит от количества полостей и выносливости человека. Даже если машинный цикл запускается мгновенно, человеческие руки могут безопасно двигаться только с такой скоростью.
Полностью автоматические линейные машины полностью исключают ручную загрузку. Они используют непрерывную цепь или систему передачи с сервоприводом. Эта механизация полностью стабилизирует время цикла. Это значительно масштабирует выпуск. При использовании этих систем предприятия обычно достигают производительности от 400 до 1000+ бутылок в час. Серводвигатели обеспечивают точные и повторяемые движения. Они никогда не устают. Они гарантируют, что преформа каждый раз попадает в форму при точно оптимальной температуре.
При анализе вашего Производительность машины для выдувания бутылок емкостью 5 галлонов , вы должны сопоставить свои производственные цели с реалистичными операционными рамками. Ручное вмешательство хорошо подходит для мелкообъемного регионального производства. Автоматизация с сервоприводом становится обязательной для больших объемов и непрерывной производительности.
Матрица решений по автоматизации
| Тип системы | Требования к вводу данных оператором | Типичный выходной сигнал (BPH) | Лучше всего подходит для |
|---|---|---|---|
| Полуавтоматический | Высокая (ручная загрузка/выгрузка) | 100 - 300 | Региональные настройки, короткие индивидуальные тиражи |
| Полностью автоматический (линейный) | Низкий (только контроль) | 400 – 1000+ | Масштабное непрерывное распространение |
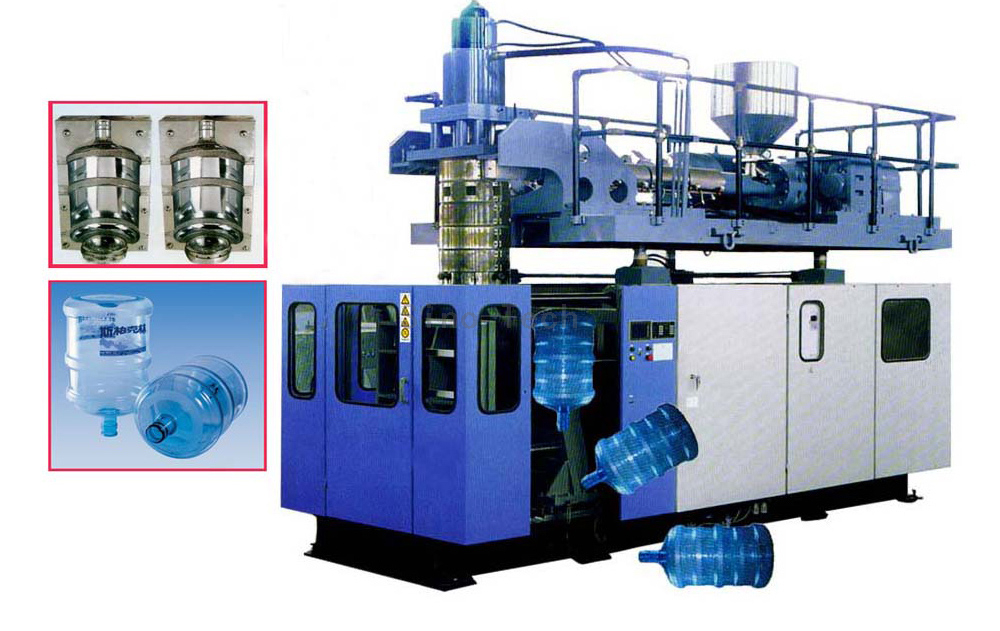
Помимо автоматизации, скорость формирования бутылки определяется конкретной механикой машины. Обычно вы оцениваете установки с 1 и 2 полостями. Добавление второй полости удваивает геометрическое масштабирование вашего теоретического результата. Однако это также удваивает непосредственную потребность в объеме вашей воздушной системы высокого давления. Вы не сможете впоследствии обновить раму с 1 полостями до рамы с 2 полостями. Вы должны заранее определить эти механические требования на основе прогноза объема.
Эффективность печи инфракрасного отопления играет огромную роль. Толстые преформы емкостью 5 галлонов, часто весом более 700 граммов, требуют глубокого термического проникновения. Физическое расстояние между инфракрасными нагревателями и поверхностью преформы имеет большое значение. Скорость вращения преформы также влияет на качество нагрева. Быстрое и равномерное вращение обеспечивает равномерное распределение тепла по толстой стенке. Этот процесс позволяет быстрее подготовить толстый пластик, не сжигая внешний слой. В эффективных печах используются специализированные отражающие панели. Эти платы максимально увеличивают использование инфракрасной энергии. Они отражают рассеянное тепло обратно в пластик, сокращая общее время нагрева на несколько критических секунд.
Системы зажима пресс-форм также влияют на продолжительность цикла. Обычно вы можете выбирать между гидравлическими, пневматическими или сервоприводными коленно-рычажными системами. Гидравлические системы обеспечивают огромную силу зажима, но перемещаются медленно. Пневматические системы потребляют ценный сжатый воздух для перемещения тяжелых плит. Зажим с сервоприводом работает намного быстрее и точнее. Это сокращает время сухого цикла на критические доли секунды. Более быстрые циклы засухи означают более высокую почасовую урожайность. Сервосистемы также обеспечивают более чистую работу в цехах. Они исключают риск утечки гидравлического масла вблизи контейнеров с пищевыми продуктами.
Тип пластика, который вы используете, радикально меняет ваш производственный ритм. Температуры обработки сильно различаются между полимерными цепями. Полиэтилентерефталат (ПЭТ) обрабатывается при более низких температурах. Он быстро размягчается и относительно быстро остывает внутри охлажденной формы. Поликарбонат (ПК) агрессивно противостоит нагреванию. ПК требует гораздо более высоких температур обработки, чтобы стать гибким. Это также требует более длительного времени охлаждения в форме, чтобы правильно застыть перед выталкиванием.
Если вы пользуетесь устройством двойного назначения Машина для бутылок ПК на 3 галлона и 5 галлонов , вам необходимо часто настраивать рабочие настройки. Выраженная термостойкость ПК требует более длинных профилей нагрева в печи. Вы должны применять высокоспецифичный контроль температуры пресс-формы. Вы увидите снижение количества необработанных BPH по сравнению с использованием более тонких одноразовых ПЭТ-преформ. Операторы должны целенаправленно удлинять фазы продувки и охлаждения материалов ПК. Спешка в этом процессе приводит к деформации тяжелых оснований ПК. Деформированное основание не позволяет готовой бутылке стоять вертикально на плоской поверхности.
Конструкция пресс-формы напрямую борется с этими задержками охлаждения. Каналы охлаждения нижней части формы значительно ускоряют фазу охлаждения. Тяжелые основания емкостью 5 галлонов удерживают интенсивное, концентрированное тепло. Специализированные водные каналы быстро отводят это тепло. Такая целенаправленная экстракция сокращает общее время цикла. Чем быстрее вы отберете тепло, тем быстрее вы сможете безопасно выбросить бутылку. Усовершенствованные конструкции пресс-форм включают охлаждающие каналы с перегородками. Эти точные каналы направляют охлажденную воду близко к горячему пластику. Он оптимизирует эффективность теплопередачи и предотвращает деформации основания.
Сама выдувная машина редко становится причиной задержек производства. Ограничения на вспомогательное оборудование представляют собой наиболее распространенную точку отказа в достижении целевых показателей урожайности. Воздуходувка, компрессор и чиллер должны функционировать как идеально сбалансированная экосистема.
Чтобы максимизировать свой Производительность машины для выдувания бутылок емкостью 5 галлонов , ваш воздушный компрессор высокого давления должен идти в ногу со временем. Для расширения преформы объемом 5 галлонов требуется большой объем воздуха, подаваемый под давлением от 30 до 35 бар. Если время восстановления компрессора отстает от времени цикла продувки, производительность просто прекращается. Машина ждет восстановления давления воздуха. Компрессор должен быть рассчитан на работу с пиковым прерывистым потоком. Не смотрите только на средние показатели потребления.
Охладители воды играют не менее важную роль. Недостаточное охлаждение приводит к серьезным дефектам продукции. Тяжелые 5-галлонные основания легко деформируются, если их выбросить слишком горячими. Если чиллер работает неэффективно, у операторов нет другого выбора, кроме как замедлить машинный цикл. Они делают это вручную, чтобы обеспечить более длительное охлаждение в форме. Небольшие чиллеры испытывают огромные трудности в летние месяцы. Высокая заводская жара ошеломляет их. Вы должны немного переоценить мощность своего чиллера. Это гарантирует стабильное и быстрое время цикла круглый год, независимо от сезонных скачков температуры.
Стабильность электропитания – скрытый фактор. Колебания напряжения серьезно нарушают целостность инфракрасного обогревателя. Непостоянный нагрев приводит к деформации формы и бракованию бутылок. Это напрямую снижает ваш чистый доход. Толстые преформы требуют стабильного проникновения инфракрасных волн. Внезапное падение напряжения приводит к тому, что внутренняя стенка преформы становится слишком холодной. Механический растягивающий стержень затем проколет неподатливый пластик. Установка мощных регуляторов напряжения защитит ваш профиль отопления. Это гарантирует, что каждая преформа получает одинаковую тепловую энергию.
Всегда устанавливайте буферный воздушный бак большой емкости между компрессором и выдувной машиной. Этот бак сглаживает резкие перепады давления. Это гарантирует, что продувочные клапаны машины будут получать постоянное давление в баре именно тогда, когда им это больше всего нужно.
Выбор подходящего оборудования требует строгого, научно обоснованного подхода. Вы должны смотреть дальше цифр в заголовках. Используйте следующую действенную схему оценки для оценки предложений поставщиков.
Достижение оптимальной производительности 5 галлонов как комплексного общесистемного показателя. Это не просто отдельная спецификация машины. Первичная продувочная установка, компрессор высокого давления, промышленный охладитель и заводской источник питания должны действовать в полной синергии. Если один компонент работает неэффективно, вся линия замедляется.
Перед покупкой тщательно проверьте свою текущую вспомогательную инфраструктуру. Проверьте наличие воздуха под высоким давлением. Критически оцените свою охлаждающую способность. Прежде чем завершить настройку машины, оцените наличие рабочей силы на местном уровне. Не приобретайте полностью автоматическую систему, если ваша последующая упаковка не может справиться с возросшим объемом.
Свяжитесь с нашей командой инженеров и продаж сегодня. Мы можем предоставить индивидуальный расчет BPH, точно соответствующий весу и материалам ваших преформ. Мы также предлагаем квалифицированную консультацию по выбору вспомогательного оборудования. Позвольте нам помочь вам построить надежную и высокопроизводительную производственную линию.
Ответ: Стандартная полуавтоматическая установка обычно производит от 100 до 250 бутылок в час. Этот диапазон во многом зависит от скорости и выносливости оператора. Перенос горячих преформ в форму вручную создает узкое место. Усталость оператора естественным образом снижает производительность при длительных сменах.
О: Да, вес бутылки существенно влияет на производительность. Более тяжелые преформы, например 750 г по сравнению с 680 г, требуют более глубокого термического проникновения. Им нужны более длинные профили нагрева в печи. Им также требуется продолжительное время охлаждения в форме, чтобы предотвратить деформацию основания. Это немного снижает вашу максимальную почасовую производительность.
О: Вы можете легко поменять формы, но скорость будет разной. Бутылки емкостью 3 галлона обычно работают немного быстрее. Они обладают меньшей массой и требуют более быстрой эвакуации воздуха. Если вы правильно отрегулируете профиль нагрева, бутылки меньшего размера нагреваются и охлаждаются быстрее, обеспечивая более высокий показатель BPH.
