
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-01 Origen: Sitio
Actualizar o establecer una línea de producción para contenedores de gran capacidad representa un gasto de capital significativo. Ya sea que fabrique tambores de productos químicos industriales, bidones de alta resistencia o tanques de aspersión agrícola, ampliar volúmenes hasta 30 litros presenta complejos desafíos de fabricación. Con esta capacidad específica, su margen de error se reduce drásticamente. Pequeños errores de cálculo en el control del parisón, los ciclos de enfriamiento o la integridad estructural general a menudo conducen a costosas fallas de producción. Seleccionar el equipo incorrecto genera directamente desechos excesivos, aumenta el consumo de energía y provoca una mala distribución del espesor de las paredes en los contenedores. Necesita maquinaria altamente confiable para garantizar una calidad de producción constante y mantener márgenes de beneficio competitivos. Esta guía proporciona a los equipos de adquisiciones y a los ingenieros de producción un marco de evaluación objetivo y basado en evidencia. Aprenderá cómo evaluar especificaciones técnicas críticas, comparar el rendimiento del sistema y, en última instancia, seleccionar el producto perfecto. Máquina de moldeo por soplado de 30L para sus exigentes aplicaciones de gran formato.
El moldeo por soplado de gran formato opera bajo reglas físicas diferentes a las de la producción de botellas pequeñas. Comprender estas realidades de la ingeniería evita costosos errores de adquisición.
A diferencia de las pequeñas botellas de consumo, un recipiente de 30 litros requiere un parisón notablemente pesado. La física dicta que la gravedad empujará agresivamente este plástico fundido hacia abajo. A este fenómeno lo llamamos hundimiento del parison. Si la máquina extruye el plástico demasiado lentamente, el parison se estira de manera desigual. Se desarrollan puntos delgados cerca de la parte superior. El material se acumula desperdiciadamente en el fondo. La extrusión rápida se vuelve estrictamente necesaria. Mantiene la integridad estructural del tubo de plástico antes de que se cierre el molde. Debe asegurarse de que el equipo realice una extrusión de alta velocidad para contrarrestar estas fuerzas gravitacionales de manera efectiva.
Los tiempos de ciclo introducen importantes cuellos de botella operativos. Enfriar grandes volúmenes de plástico lleva mucho tiempo. El plástico actúa naturalmente como un excelente aislante. No se puede simplemente acelerar los movimientos de la máquina si el recipiente permanece demasiado caliente para desmoldar. Debemos evaluar cómo los diseños de máquinas específicas impactan las Botellas Por Hora (BPH) realistas. Los pines de enfriamiento especializados inyectan aire bajo cero directamente en el contenedor soplado. Los canales avanzados de enfriamiento del molde eliminan rápidamente el calor del exterior. Estas tecnologías de refrigeración integradas determinan su velocidad de producción real.
Los contenedores industriales enfrentan estándares regulatorios increíblemente estrictos. Un bidón químico de 30 litros debe superar rigurosas pruebas de caída. Requiere una enorme resistencia de apilamiento para el almacenamiento vertical en almacenes. La precisión de la máquina influye directamente en la distribución del material. La excelente distribución garantiza el cumplimiento de las normas de embalaje de la ONU para materiales peligrosos. La mala distribución crea rincones débiles. Las esquinas débiles se rompen con el impacto, lo que provoca fallas inmediatas en las pruebas y riesgos para la seguridad.
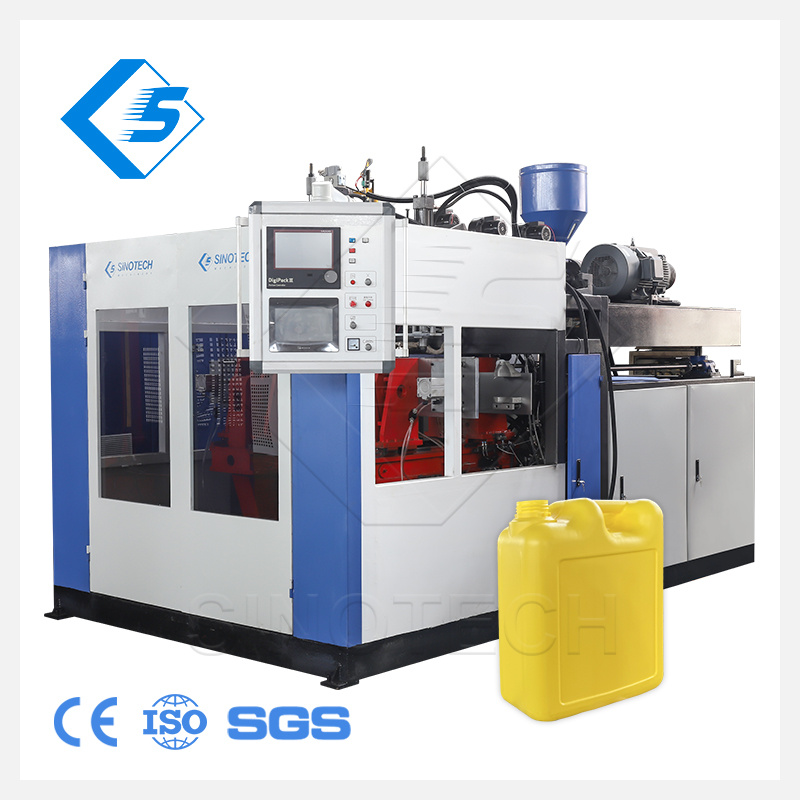
Cuando evalúas un moderno Máquina de moldeo por soplado de 30 litros , criterios técnicos específicos separan los equipos capaces de las opciones inadecuadas. Debe evaluar estos sistemas centrales rigurosamente.
Los ingenieros a menudo debaten sobre la tecnología de extrusión continua versus la tecnología de cabezal acumulador. La extrusión continua empuja un tubo de plástico constante y estable. Funciona excepcionalmente bien para diseños más ligeros de 30 litros. Sin embargo, los contenedores más pesados exigen sistemas de cabezales acumuladores. Un cabezal acumulador almacena resina fundida en una cámara de retención. Luego, un ariete hidráulico empuja la resina rápidamente con un solo disparo masivo. Este rápido despliegue evita el severo hundimiento del parisón asociado con pesos pesados. Debe elegir el tipo de extrusión según los caudales de resina específicos y la masa final del contenedor.
Los moldes de gran formato ejercen una enorme presión interna durante la fase de soplado. Su unidad de sujeción requiere una rigidez extrema del marco. Los carriles guía lineales de alta calidad mantienen los enormes platos perfectamente alineados. Debe calcular con precisión la fuerza de sujeción necesaria. Un molde de 30 litros normalmente exige al menos 200 kN de fuerza. Una fuerza de sujeción adecuada evita que se produzcan destellos a lo largo de las uniones del molde. También garantiza un pellizco limpio y fuerte en cuellos y áreas de base de gran diámetro. Las unidades de sujeción débiles se flexionan bajo presión, arruinando la estética del contenedor.
Los costos de materiales dominan sus gastos de producción continuos. No puede permitirse el lujo de fabricar recipientes innecesariamente gruesos. Los sistemas servohidráulicos avanzados de control del espesor de la pared (WTC) resuelven este problema fundamental. Los sistemas MOOG estándar de la industria ofrecen un control radial preciso de 100 puntos. Perfilan dinámicamente el espesor del parisón a medida que cae. Colocan plástico grueso exactamente donde se formarán las esquinas críticas. Adelgazan las paredes laterales rectas para ahorrar resina. Utiliza menos material y al mismo tiempo pasa rigurosas pruebas de caída y apilamiento.
El recorte manual desperdicia horas de trabajo e introduce graves riesgos de seguridad. Las máquinas modernas deben contar con capacidades integradas de desbarbado automático. La maquinaria elimina el exceso de plástico del cuello, la cola y el mango de forma automática. El desbarbado de alta calidad deja bordes limpios y seguros, listos para tapar. También necesita una compatibilidad perfecta con los equipos posteriores. La máquina debe conectarse fácilmente a líneas transportadoras automatizadas. Debe integrarse perfectamente con los sistemas robóticos de prueba de fugas para garantizar la integridad del producto.
Para tomar decisiones de adquisición informadas, necesitamos un punto de referencia técnico confiable. Podemos usar el Máquina de moldeo por extrusión-soplado STBII-30L como nuestra base principal para la evaluación comercial.
La evaluación de la capacidad comercial requiere métricas claras y objetivas. El STBII-30L proporciona un sólido estándar en capacidad de extrusión, estabilidad mecánica y eficiencia del ciclo. Al establecer líneas de base estrictas en torno a este modelo, puede comparar y contrastar eficazmente las cotizaciones de otros proveedores.
Las configuraciones hidráulicas tradicionales consumen enormes cantidades de electricidad. Hacen funcionar las bombas continuamente, generando un exceso de calor y desperdiciando energía valiosa. Las unidades modernas utilizan sistemas híbridos o totalmente servomotores. Los servomotores sólo consumen energía cuando mueven activamente componentes mecánicos. Se detienen completamente durante las fases de enfriamiento. Esta tecnología inteligente produce entre un 30% y un 40% de ahorro de energía en comparación con los sistemas heredados. Un menor consumo de energía mejora directamente sus márgenes de beneficio operativo año tras año.
La arquitectura del cabezal de troquel determina la consistencia del producto final. Necesita configuraciones de canales de flujo diseñadas estrictamente para evitar la degradación del material. Los puntos muertos dentro de cabezales de troqueles antiguos hacen que el plástico se queme y se degrade. Los diseños avanzados de mandril en espiral mantienen el polímero fundido fluyendo suavemente. Eliminan las líneas de soldadura internas. También permiten cambios de color o resina significativamente más rápidos. Los cambios rápidos de material maximizan el tiempo de actividad de producción disponible.
Los operadores necesitan herramientas intuitivas y receptivas para gestionar procesos de moldeo complejos. Los controladores lógicos programables (PLC) de arquitectura abierta ofrecen una flexibilidad de fábrica superior. Se integran fácilmente en las redes digitales existentes. Las capacidades de diagnóstico remoto permiten a los ingenieros solucionar problemas de software desde ubicaciones externas. Las interfaces de pantalla táctil fáciles de usar reducen los errores del operador. La información visual clara garantiza una calidad constante de los contenedores en los diferentes turnos de trabajo.
Comparación
| del sistema de accionamiento de extrusión Característica del sistema | Sistema hidráulico tradicional | Sistema servoaccionado (estándar STBII-30L) |
|---|---|---|
| Eficiencia Energética | Bajo (las bombas funcionan continuamente) | Alto (los motores solo consumen energía cuando están en movimiento) |
| Generación de calor | Alto (Requiere enfriadores de aceite grandes) | Bajo (calentamiento mínimo de gasóleo) |
| Precisión del movimiento | Moderado (propenso a la deriva de la válvula) | Excepcional (Retroalimentación de posición digital) |
| Niveles de ruido | Alto (Zumbido mecánico constante) | Bajo (silencioso durante las fases de enfriamiento) |
El gasto de capital sólo cuenta una parte de la historia. Los gastos operativos ocultos a menudo toman desprevenidos a los fabricantes durante la puesta en marcha de la máquina.
Las máquinas de gran tonelaje exigen una importante infraestructura fabril. Debe evaluar el consumo máximo de energía eléctrica durante el arranque de la máquina y los ciclos intensos. Los requisitos de capacidad del enfriador aumentan drásticamente para los moldes de 30 litros. Necesita un flujo de agua de gran volumen para mantener temperaturas óptimas del molde. La altura del techo a menudo se convierte en una limitación inesperada. Debe garantizar un espacio vertical adecuado para los cabezales acumuladores altos y los elevadores elevados para extracción de moldes.
Los desechos iniciales siguen siendo una realidad operativa en el moldeo por soplado. Cada vez que arranca la máquina, los primeros contenedores generalmente no pasan los controles de calidad dimensional. Debes recuperar este costoso material de manera eficiente. Evalúe la facilidad con la que la nueva máquina se integra con los granuladores automatizados. Las unidades de dosificación proporcional mezclan automáticamente el material triturado con resina virgen. Los bucles de triturado automatizados y eficientes evitan el costoso desperdicio de material y reducen la mano de obra de manipulación.
La maquinaria compleja requiere un servicio rutinario y sistemático. Debemos evaluar la accesibilidad física de los componentes críticos de la máquina. Los técnicos necesitan un fácil acceso a válvulas proporcionales hidráulicas, bandas calentadoras de extrusoras y puntos de lubricación centralizados. Si una máquina sigue siendo difícil de mantener, el mantenimiento de rutina lleva mucho más tiempo. El tiempo de inactividad prolongado por mantenimiento genera mayores gastos operativos y pérdida de ingresos diarios.
La transición al moldeo por soplado de gran formato exige habilidades altamente especializadas. Los operadores acostumbrados a botellas de 5 litros se enfrentarán a una curva de aprendizaje pronunciada. La física de los parisones pesados requiere perfiles de temperatura y ajustes de tiempo totalmente diferentes. Reconozca esta realidad al principio de la fase de adquisición. Invierta mucho en programas integrales de capacitación para proveedores. La capacitación adecuada garantiza una integración fluida en la fábrica y reduce las tasas de desperdicio temprano.
Pasar de la evaluación técnica a la contratación final requiere una lógica estructurada. Describimos los pasos críticos para asegurar equipos confiables y de alto rendimiento.
Estandarice su Solicitud de Propuesta (RFP) de inmediato. Las solicitudes vagas generan cotizaciones de proveedores incomparables. Debe incluir garantías de producción específicas y mensurables. Exija los siguientes detalles en su RFP:
Este formato estricto obliga a los proveedores a diseñar sus propuestas con precisión.
Una máquina fuera de línea cuesta miles de dólares al día. Examine el Acuerdo de nivel de servicio (SLA) del fabricante antes de firmarlo. Verifique cuidadosamente su inventario regional de repuestos. Asegúrese de que garanticen tiempos de respuesta rápidos para el soporte técnico. Un excelente servicio posventa separa a los proveedores de primer nivel de los proveedores poco confiables. Solicite referencias de clientes actuales sobre sus tiempos de respuesta a averías.
Nunca finalice la compra de una maquinaria sin una rigurosa Prueba de Aceptación en Fábrica. Siga estas reglas de diseño FAT específicas para proteger su inversión.
Adquirir una máquina de moldeo por soplado de alta resistencia requiere una gran diligencia técnica. Debe mirar más allá de las velocidades máximas teóricas que se presentan en los brillantes folletos de ventas. En su lugar, céntrese completamente en la estabilidad estructural, el control preciso del espesor y la eficiencia energética a largo plazo. El equipo adecuado garantiza una gestión constante del parisón y una fuerza de sujeción robusta. Estos factores dictan directamente la calidad del contenedor final y el cumplimiento normativo.
Para su siguiente paso inmediato, redacte una matriz de requisitos técnicos integral. Documente la fuerza de sujeción necesaria, la capacidad de extrusión requerida y el tipo de sistema de control preferido. Complete esta matriz de objetivos antes de contratar a cualquier proveedor para las cotizaciones iniciales. Este enfoque estructurado le garantiza la adquisición de maquinaria diseñada específicamente para su éxito operativo a largo plazo.
R: Los tiempos de los ciclos dependen en gran medida del peso del contenedor, las características específicas de la resina y los sistemas de enfriamiento instalados. Para un contenedor estándar de 30 litros, los tiempos de ciclo industriales realistas suelen oscilar entre 60 y 120 segundos. Los pasadores de enfriamiento internos avanzados y los canales de molde optimizados llevan el rendimiento hacia el extremo más rápido de este espectro.
R: A menudo sí, necesita uno para evitar que el parisón se hunda. Los contenedores pesados que pesan más de 1,5 kg normalmente requieren cabezales acumuladores para dejar caer el plástico rápidamente. Sin embargo, los sistemas de extrusión continua altamente avanzados pueden procesar con éxito diseños de 30 litros más livianos.
R: Los compradores deben tener en cuenta algo más que el espacio físico de la máquina. Debe asignar espacio adicional para el espacio libre del cabezal de troquel, los elevadores elevados para retirar el molde, las cercas de seguridad y el equipo transportador o de enfriamiento posterior. Generalmente se recomienda un área dedicada de al menos 8 por 5 metros.
R: El polietileno de alta densidad (HDPE) y el polietileno de alto peso molecular (HMWPE) siguen siendo los estándares de la industria. Los fabricantes prefieren estas resinas debido a su excepcional resistencia al fundido durante la extrusión y su superior resistencia al agrietamiento por tensión ambiental (ESCR) para el almacenamiento de productos químicos.
