
Просмотров: 0 Автор: Редактор сайта Время публикации: 1 октября 2026 г. Происхождение: Сайт
Модернизация или создание линии по производству крупнотоннажной тары представляет собой значительные капитальные затраты. Независимо от того, производите ли вы бочки для промышленных химикатов, сверхмощные канистры или сельскохозяйственные опрыскиватели, масштабирование объемов до 30 литров ставит сложные производственные задачи. При такой специфической мощности ваша вероятность ошибки резко сокращается. Незначительные просчеты в управлении заготовкой, циклах охлаждения или общей структурной целостности часто приводят к дорогостоящим сбоям в производстве. Выбор неправильного оборудования напрямую приводит к образованию чрезмерного количества отходов, увеличению энергопотребления и плохому распределению толщины стенок контейнеров. Вам необходимо высоконадежное оборудование, чтобы обеспечить стабильное качество продукции и поддерживать конкурентоспособную прибыль. Это руководство предоставляет группам по закупкам и инженерам-технологам объективную, основанную на фактических данных систему оценки. Вы узнаете, как оценить критические технические характеристики, протестировать производительность системы и, в конечном итоге, составить список идеальных решений. Выдувная машина объемом 30 л для требовательных крупноформатных изделий.
Выдувное формование большого формата осуществляется по другим физическим правилам, чем производство небольших бутылок. Понимание этих инженерных реалий предотвращает дорогостоящие ошибки при закупках.
В отличие от небольших потребительских бутылок, для 30-литрового контейнера требуется очень тяжелая заготовка. Физика подсказывает, что гравитация будет агрессивно тянуть этот расплавленный пластик вниз. Мы называем это явление провисанием заготовки. Если машина выдавливает пластик слишком медленно, заготовка растягивается неравномерно. В верхней части появляются тонкие пятна. Материальные лужи расточительно скапливаются внизу. Быстрая экструзия становится строго необходимой. Он сохраняет структурную целостность пластиковой трубки до закрытия формы. Вы должны убедиться, что оборудование обеспечивает высокоскоростную экструзию, чтобы эффективно противостоять этим гравитационным силам.
Продолжительность цикла создает серьезные узкие места в работе. Охлаждение огромных объемов пластика занимает значительное время. Пластик, естественно, действует как отличный изолятор. Вы не можете просто ускорить движение машины, если контейнер остается слишком горячим, чтобы его можно было извлечь из формы. Мы должны оценить, как конкретные конструкции машин влияют на реалистичное количество бутылок в час (BPH). Специальные охлаждающие штифты нагнетают минусовой воздух непосредственно в выдувной контейнер. Усовершенствованные каналы охлаждения формы быстро отводят тепло снаружи. Эти интегрированные технологии охлаждения определяют фактическую скорость производства.
Промышленные контейнеры сталкиваются с невероятно строгими нормативными стандартами. 30-литровая бочка для химикатов должна выдержать строгие испытания на падение. Для вертикального складского хранения требуется огромная сила штабелирования. Точность станка напрямую влияет на распределение материала. Отличная дистрибуция обеспечивает соответствие стандартам ООН по упаковке опасных материалов. Плохое распределение создает слабые углы. Слабые углы разрушаются при ударе, что приводит к немедленным провалам испытаний и угрозам безопасности.
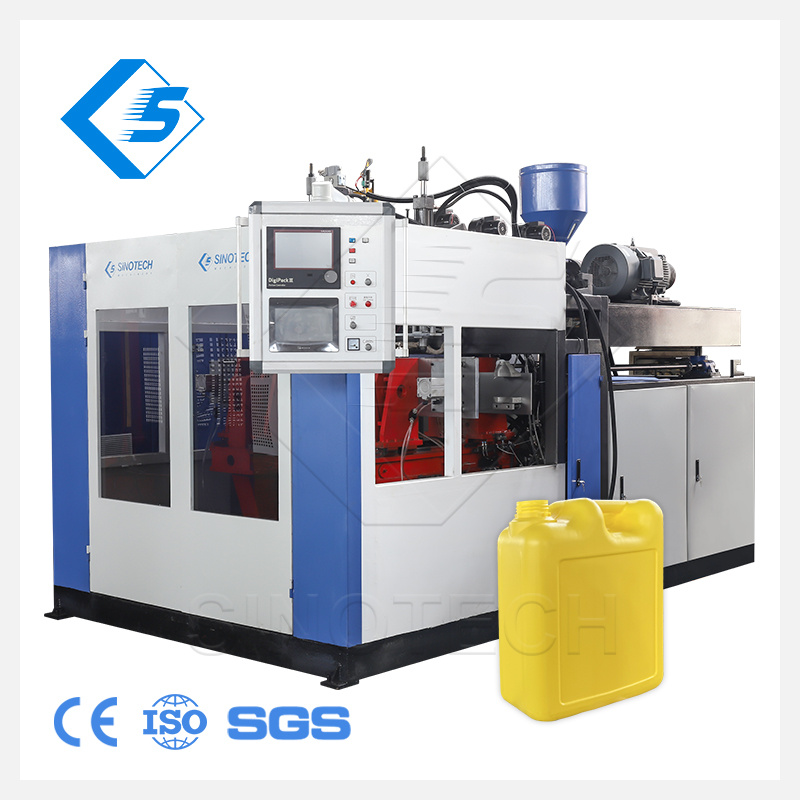
Когда вы оцениваете современную Выдувная машина емкостью 30 л. Особые технические критерии позволяют отличить эффективное оборудование от неадекватного. Вы должны тщательно оценить эти основные системы.
Инженеры часто спорят о том, что непрерывная экструзия противопоставляется технологии аккумуляторной головки. Непрерывная экструзия выталкивает постоянную, устойчивую трубку из пластика. Он исключительно хорошо работает для более легких 30-литровых моделей. Однако более тяжелые контейнеры требуют систем с аккумуляторной головкой. Головка аккумулятора хранит расплавленную смолу в камере хранения. Затем гидравлический цилиндр быстро выталкивает смолу одним мощным выстрелом. Такое быстрое развертывание предотвращает серьезное провисание заготовки, связанное с тяжелым весом мишени. Вы должны выбрать тип экструзии в зависимости от конкретной скорости потока смолы и конечной массы контейнера.
Пресс-формы большого формата оказывают огромное внутреннее давление на этапе выдувания. Ваш зажимной узел требует исключительной жесткости рамы. Высококачественные линейные направляющие обеспечивают идеальное выравнивание массивных плит. Необходимо точно рассчитать необходимое усилие зажима. Для 30-литровой формы обычно требуется усилие не менее 200 кН. Правильная сила зажима предотвращает загар по швам формы. Это также обеспечивает чистое и прочное защемление на шейках и основаниях большого диаметра. Слабые зажимные элементы прогибаются под давлением, портя внешний вид контейнера.
Затраты на материалы доминируют в ваших текущих производственных расходах. Вы не можете позволить себе изготавливать слишком толстые контейнеры. Усовершенствованные сервогидравлические системы контроля толщины стенок (WTC) решают эту фундаментальную проблему. Стандартные системы MOOG обеспечивают точный радиальный контроль по 100 точкам. Они динамически профилируют толщину заготовки по мере ее падения. Ставят толстый пластик именно там, где будут образовываться критические углы. Прямые боковые стенки утончаются для экономии смолы. Вы используете меньше материала, но при этом проходите строгие испытания на падение и штабелирование.
Ручная обрезка отнимает рабочее время и создает серьезные риски для безопасности. Современные машины должны иметь встроенную функцию автоматического удаления прошивки. Оборудование автоматически удаляет излишки пластика с шеи, хвоста и ручки. Высококачественное удаление заусенцев оставляет чистые и безопасные края, готовые к покрытию. Вам также необходима полная совместимость с последующим оборудованием. Машина должна легко подключаться к автоматизированным конвейерным линиям. Оно должно безупречно интегрироваться с роботизированными системами проверки герметичности, чтобы гарантировать целостность продукта.
Чтобы принимать обоснованные решения о закупках, нам нужен надежный технический ориентир. Мы можем использовать Экструзионно-выдувная машина STBII-30L в качестве основной основы для коммерческой оценки.
Оценка коммерческого потенциала требует четких и объективных показателей. STBII-30L обеспечивает строгий стандарт производительности экструзии, механической стабильности и эффективности цикла. Установив четкие базовые показатели для этой модели, вы сможете эффективно сравнивать и сопоставлять предложения других поставщиков.
Традиционные гидравлические установки потребляют огромное количество электроэнергии. Они постоянно запускают насосы, выделяя избыточное тепло и тратя ценную энергию. В современных агрегатах используются гибридные или полностью сервоприводные системы. Серводвигатели потребляют мощность только при активном перемещении механических компонентов. Они полностью останавливаются на этапе охлаждения. Эта интеллектуальная технология обеспечивает экономию энергии на 30–40 % по сравнению с устаревшими системами. Более низкое энергопотребление напрямую увеличивает вашу операционную прибыль из года в год.
Архитектура головки определяет консистенцию конечного продукта. Вам необходимы конфигурации каналов потока, специально разработанные для предотвращения деградации материала. Мертвые зоны внутри старых головок вызывают возгорание и разрушение пластика. Усовершенствованная конструкция спиральной оправки обеспечивает плавное течение расплава полимера. Они устраняют внутренние линии сварки. Они также позволяют значительно быстрее менять цвет или смолу. Быстрая смена материалов максимально увеличивает время безотказной работы вашего производства.
Операторам нужны интуитивно понятные и быстро реагирующие инструменты для управления сложными процессами формования. Программируемые логические контроллеры (ПЛК) с открытой архитектурой обеспечивают превосходную производственную гибкость. Они легко интегрируются в существующие цифровые сети. Возможности удаленной диагностики позволяют инженерам устранять неполадки программного обеспечения за пределами предприятия. Удобный интерфейс сенсорного экрана снижает вероятность ошибок оператора. Четкая визуальная обратная связь обеспечивает стабильное качество контейнеров в разные рабочие смены.
Сравнение экструзионного привода .
| систем | Традиционная гидравлическая система. | Сервоприводная система (стандарт STBII-30L). |
|---|---|---|
| Энергоэффективность | Низкий (Насосы работают непрерывно) | Высокий (двигатели потребляют мощность только при движении) |
| Выработка тепла | Высокая (требуются большие масляные охладители) | Низкий (Минимальный нагрев масла) |
| Точность движения | Умеренный (склонен к смещению клапана) | Исключительно (цифровая обратная связь по положению) |
| Уровни шума | Высокий (постоянный механический гул) | Низкий (бесшумный на этапах охлаждения) |
Капитальные затраты рассказывают лишь часть истории. Скрытые эксплуатационные расходы часто застают производителей врасплох во время ввода оборудования в эксплуатацию.
Крупнотоннажные машины требуют наличия серьезной заводской инфраструктуры. Вы должны оценить пиковое потребление электроэнергии во время запуска машины и тяжелых циклов. Требования к мощности охладителя резко возрастают для 30-литровых форм. Для поддержания оптимальной температуры формы необходим большой поток воды. Высота потолка часто становится неожиданным ограничением. Вы должны обеспечить достаточный вертикальный зазор для высоких аккумуляторных головок и подъемников для удаления форм.
Стартовый лом остается реальностью при выдувном формовании. Каждый раз, когда вы запускаете машину, первые несколько контейнеров обычно не проходят проверку качества размеров. Вы должны эффективно восстановить этот дорогой материал. Оцените, насколько легко новая машина интегрируется с автоматическими грануляторами. Пропорциональные дозаторы автоматически перемешивают измельченный помол обратно в первичную смолу. Эффективные автоматизированные циклы измельчения предотвращают отходы дорогостоящих материалов и сокращают трудозатраты на погрузочно-разгрузочные работы.
Сложная техника требует регулярного, систематического обслуживания. Мы должны оценить физическую доступность критически важных компонентов машины. Техникам необходим легкий доступ к гидравлическим пропорциональным клапанам, лентам нагревателей экструдера и централизованным точкам смазки. Если машину по-прежнему трудно обслуживать, плановое техническое обслуживание занимает гораздо больше времени. Длительное время простоя при техническом обслуживании влечет за собой более высокие эксплуатационные расходы и потерю ежедневного дохода.
Переход к крупноформатному выдувному формованию требует узкоспециализированных навыков. Операторам, привыкшим к 5-литровым бутылкам, придется нелегко учиться. Физика тяжелых заготовок требует совершенно других температурных профилей и корректировок времени. Признайте эту реальность на раннем этапе закупок. Инвестируйте значительные средства в комплексные программы обучения поставщиков. Надлежащее обучение обеспечивает плавную интеграцию на заводе и снижает процент раннего брака.
Переход от технической оценки к окончательным закупкам требует структурированной логики. Мы описываем важные шаги для обеспечения надежного и высокопроизводительного оборудования.
Немедленно стандартизируйте свой запрос предложений (RFP). Расплывчатые запросы дают несравненные котировки поставщиков. Вы должны включить конкретные, измеримые гарантии результата. Требуйте в своем RFP следующую информацию:
Этот строгий формат заставляет поставщиков точно разрабатывать свои предложения.
Машина в автономном режиме стоит тысячи долларов в день. Перед подписанием внимательно изучите Соглашение об уровне обслуживания (SLA) производителя. Внимательно проверьте региональный запас запасных частей. Убедитесь, что они гарантируют быстрое реагирование на техническую поддержку. Превосходное послепродажное обслуживание отличает поставщиков первого уровня от ненадежных поставщиков. Попросите отзывы текущих клиентов относительно времени реагирования на поломки.
Никогда не завершайте покупку оборудования без строгих заводских приемочных испытаний. Следуйте этим конкретным правилам проектирования FAT, чтобы защитить свои инвестиции.
Приобретение мощной выдувной машины требует глубокой технической подготовки. Вы должны игнорировать теоретические максимальные скорости, представленные в глянцевых рекламных проспектах. Вместо этого сосредоточьтесь исключительно на структурной стабильности, точном контроле толщины и долгосрочной энергоэффективности. Правильное оборудование гарантирует стабильное управление заготовкой и высокую силу зажима. Эти факторы напрямую определяют качество конечного контейнера и соответствие нормативным требованиям.
Для вашего непосредственного следующего шага составьте подробную матрицу технических требований. Задокументируйте необходимую силу зажима, требуемую производительность экструзии и предпочтительный тип системы управления. Заполните эту матрицу целей, прежде чем привлекать поставщиков для получения первоначальных цен. Такой структурированный подход гарантирует, что вы приобретете оборудование, разработанное специально для вашего долгосрочного успеха в работе.
Ответ: Время цикла сильно зависит от веса контейнера, конкретных характеристик смолы и установленных систем охлаждения. Для стандартного 30-литрового контейнера реальное время производственного цикла обычно составляет от 60 до 120 секунд. Усовершенствованные внутренние охлаждающие штифты и оптимизированные каналы пресс-формы приближают производительность к более быстрому концу этого спектра.
Ответ: Часто да, он вам нужен, чтобы предотвратить провисание заготовки. Для тяжелых контейнеров весом более 1,5 кг обычно требуются аккумуляторные головки, чтобы быстро уронить пластик. Однако высокотехнологичные системы непрерывной экструзии могут успешно обрабатывать более легкие конструкции объемом 30 л.
Ответ: Покупатели должны учитывать не только физическую площадь машины. Необходимо выделить дополнительное пространство для зазора головки штампа, подъемников для удаления пресс-форм, защитного ограждения, а также оборудования для охлаждения или конвейера. Обычно рекомендуется выделить выделенную зону размером не менее 8 на 5 метров.
Ответ: Полиэтилен высокой плотности (HDPE) и высокомолекулярный полиэтилен (HMWPE) остаются отраслевыми стандартами. Производители предпочитают эти смолы из-за их исключительной прочности расплава во время экструзии и превосходной устойчивости к растрескиванию под воздействием окружающей среды (ESCR) при хранении химикатов.
