
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-10-01 Паходжанне: Сайт
Мадэрнізацыя або стварэнне вытворчай лініі для буйнатанажных кантэйнераў уяўляе сабой значныя капітальныя выдаткі. Незалежна ад таго, вырабляеце вы прамысловыя хімічныя бочкі, звышмоцныя каністры або сельскагаспадарчыя распыляльнікі, павелічэнне аб'ёмаў да 30 літраў уводзіць складаныя вытворчыя задачы. Пры гэтай канкрэтнай ёмістасці ваша магчымасць памылак рэзка скарачаецца. Нязначныя пралікі ў кіраванні паромам, цыклах астуджэння або цэласнасці канструкцыі ў цэлым часта прыводзяць да дарагіх збояў у вытворчасці. Выбар няправільнага абсталявання непасрэдна стварае празмерны лом, павялічвае спажыванне энергіі і прыводзіць да дрэннага размеркавання таўшчыні сценак па кантэйнерах. Вам патрэбна вельмі надзейная тэхніка для забеспячэння нязменнай якасці прадукцыі і захавання канкурэнтаздольнай нормы прыбытку. У гэтым кіраўніцтве групам па закупках і інжынерам па вытворчасці аб'ектыўная база ацэнкі, заснаваная на фактах. Вы даведаецеся, як ацаніць важныя тэхнічныя характарыстыкі, параўнаць прадукцыйнасць сістэмы і ў канчатковым выніку выбраць ідэальны варыянт 30-літровая выдувная машына для патрабавальных шырокафарматных прыкладанняў.
Шырокафарматнае выдувное фармаванне працуе па іншых фізічных правілах, чым вытворчасць невялікіх бутэлек. Разуменне гэтых інжынерных рэалій прадухіляе дарагія памылкі пры закупках.
У адрозненне ад маленькіх спажывецкіх бутэлек, 30-літровы кантэйнер патрабуе вельмі цяжкай пары. Фізіка падказвае, што гравітацыя будзе агрэсіўна цягнуць гэты расплаўлены пластык уніз. Мы называем гэтую з'яву правісаннем парызона. Калі машына выціскае пластык занадта павольна, запор расцягваецца нераўнамерна. Бліжэй да вяршыні ўзнікаюць тонкія плямы. Матэрыял марнатраўна запасіцца на дне. Хуткая экструзія становіцца строга неабходнай. Ён падтрымлівае структурную цэласнасць пластыкавай трубкі перад закрыццём формы. Вы павінны пераканацца, што абсталяванне забяспечвае высакахуткасную экструзію, каб эфектыўна супрацьстаяць гэтым сілам гравітацыі.
Час цыкла стварае сур'ёзныя аперацыйныя вузкія месцы. Астуджэнне велізарных аб'ёмаў пластыка займае шмат часу. Пластык, натуральна, дзейнічае як выдатны ізалятар. Вы не можаце проста паскорыць рух машыны, калі кантэйнер застаецца занадта гарачым, каб выняць яго з формы. Мы павінны ацаніць, як канкрэтныя канструкцыі машын уплываюць на рэалістычныя бутэлькі ў гадзіну (BPH). Спецыялізаваныя ахаладжальныя штыфты ўпырскваюць паветра з тэмпературай ніжэй за нуль непасрэдна ў надзьмуты кантэйнер. Удасканаленыя каналы астуджэння формы хутка адводзяць цяпло з вонкавага боку. Гэтыя інтэграваныя тэхналогіі астуджэння вызначаюць вашу фактычную хуткасць вытворчасці.
Прамысловыя кантэйнеры сутыкаюцца з неверагодна строгімі нарматыўнымі стандартамі. 30-літровая хімічная бочка павінна вытрымаць строгія выпрабаванні на падзенне. Для вертыкальнага складскага захоўвання патрабуецца велізарная трываласць. Дакладнасць машыны непасрэдна ўплывае на размеркаванне матэрыялу. Выдатнае распаўсюджванне забяспечвае адпаведнасць стандартам ААН па ўпакоўцы небяспечных матэрыялаў. Дрэннае размеркаванне стварае слабыя куты. Слабыя куты разбіваюцца пры ўдары, выклікаючы неадкладныя збоі ў тэставанні і пагрозу бяспецы.
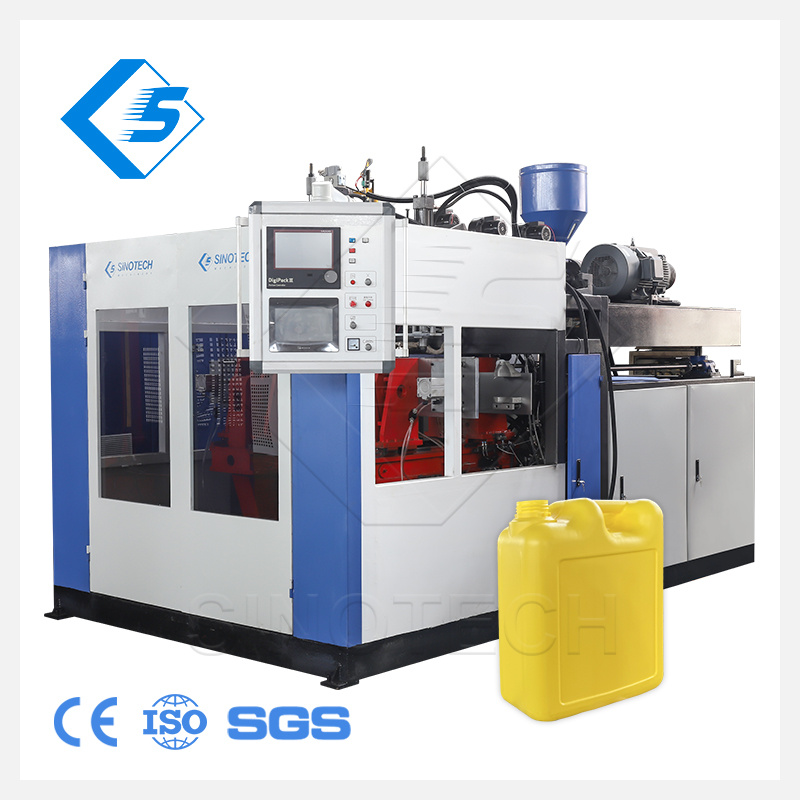
Калі ацэньваць мадэрн 30-літровая выдувная машына , спецыяльныя тэхнічныя крытэрыі адрозніваюць здольнае абсталяванне ад неадэкватных опцый. Вы павінны строга ацаніць гэтыя асноўныя сістэмы.
Інжынеры часта абмяркоўваюць бесперапынную экструзію супраць тэхналогіі акумулятарнай галоўкі. Бесперапынная экструзія штурхае пастаянную, устойлівую пластыкавую трубку. Ён працуе выключна добра для больш лёгкіх 30-літровых канструкцый. Аднак больш цяжкія кантэйнеры патрабуюць сістэм акумулятарнай галоўкі. Галоўка акумулятара захоўвае расплаўленую смалу ў камеры захоўвання. Затым гідраўлічны таран хутка выштурхвае смалу адным масіўным стрэлам. Такое хуткае разгортванне прадухіляе сур'ёзнае прагінанне парызона, звязанае з вялікай вагай мэты. Вы павінны выбраць тып экструзіі ў залежнасці ад канкрэтнай хуткасці патоку смалы і канчатковай масы ёмістасці.
Шырокафарматныя формы аказваюць велізарны ўнутраны ціск падчас фазы выдзімання. Ваш заціскны блок патрабуе надзвычайнай жорсткасці рамы. Высакаякасныя лінейныя накіроўвалыя рэйкі трымаюць масіўныя валікі ідэальна выраўнаванымі. Вы павінны дакладна разлічыць неабходную сілу заціску. 30-літровая форма звычайна патрабуе не менш за 200 кН сілы. Правільная сіла заціску прадухіляе прашыўку ўздоўж швоў формы. Гэта таксама забяспечвае чыстае, моцнае адцісканне шыйкі вялікага дыяметра і падставы. Слабыя заціскныя вузлы прагінаюцца пад ціскам, псуючы эстэтыку ёмістасці.
Матэрыяльныя выдаткі дамінуюць над вашымі бягучымі вытворчымі выдаткамі. Вы не можаце дазволіць сабе вырабляць залішне тоўстыя кантэйнеры. Удасканаленыя сервагідраўлічныя сістэмы кантролю таўшчыні сценкі (WTC) вырашаюць гэтую фундаментальную праблему. Сістэмы MOOG, якія адпавядаюць галіновым стандартам, забяспечваюць дакладнае радыяльнае кіраванне ў 100 кропках. Яны дынамічна прафілююць таўшчыню пароды па меры яе падзення. Яны кладуць тоўсты пластык менавіта там, дзе будуць утварацца крытычныя куты. Яны вытанчаюць прамыя бакавыя сценкі для эканоміі смалы. Вы выкарыстоўваеце менш матэрыялу, але пры гэтым праходзіць строгія выпрабаванні на падзенне і кладку.
Ручная абрэзка марнуе працоўны час і стварае сур'ёзныя рызыкі для бяспекі. Сучасныя машыны павінны мець убудаваную функцыю аўтаматычнага зняцця бляху. Абсталяванне аўтаматычна выдаляе лішкі пластыка з шыі, хваста і ручкі. Высакаякасная ачыстка пакідае чыстыя, бяспечныя краю, гатовыя да закаркоўвання. Вам таксама патрэбна бесперабойная сумяшчальнасць з наступным абсталяваннем. Машына павінна лёгка падключацца да аўтаматызаваных канвеерных ліній. Ён павінен бездакорна інтэгравацца з рабатызаванымі сістэмамі праверкі герметычнасці, каб гарантаваць цэласнасць прадукту.
Каб прымаць абгрунтаваныя рашэнні аб закупках, нам патрэбны надзейны тэхнічны арыенцір. Мы можам выкарыстоўваць Экструзійна-выдувная машына STBII-30L у якасці асноўнай базы для камерцыйнай ацэнкі.
Ацэнка камерцыйнага патэнцыялу патрабуе дакладных, аб'ектыўных паказчыкаў. STBII-30L забяспечвае моцны стандарт магутнасці экструзіі, механічнай стабільнасці і эфектыўнасці цыклу. Усталяваўшы цвёрдыя базавыя лініі вакол гэтай мадэлі, вы можаце эфектыўна параўноўваць і супрацьпастаўляць расцэнкі іншых пастаўшчыкоў.
Традыцыйныя гідраўлічныя ўстаноўкі спажываюць велізарную колькасць электраэнергіі. Яны бесперапынна працуюць з помпамі, выдзяляючы залішняе цяпло і марнуючы каштоўную энергію. Сучасныя агрэгаты выкарыстоўваюць гібрыдныя або цалкам сервоприводные сістэмы. Серварухавікі спажываюць магутнасць толькі пры актыўным руху механічных кампанентаў. Яны цалкам спыняюцца падчас фаз астуджэння. Гэтая інтэлектуальная тэхналогія дае 30-40% эканоміі энергіі ў параўнанні са старымі сістэмамі. Меншае энергаспажыванне непасрэдна павялічвае ваш аперацыйны прыбытак з года ў год.
Архітэктура галоўкі штампа вызначае кансістэнцыю канчатковага прадукту. Вам патрэбныя канфігурацыі каналаў патоку, распрацаваныя строга для прадухілення дэградацыі матэрыялу. Мёртвыя плямы ўнутры старых высечных галовак выклікаюць гарэнне і дэградацыю пластыка. Удасканаленая канструкцыя спіральнай апраўкі забяспечвае плаўную цячэнне расплаву палімера. Яны ліквідуюць ўнутраныя зварныя лініі. Яны таксама дазваляюць значна хутчэй мяняць колер або смолу. Хуткая замена матэрыялу павялічвае даступны час бесперабойнай працы.
Аператарам патрэбны інтуітыўна зразумелыя, хутка рэагуючыя інструменты для кіравання складанымі працэсамі фармавання. Праграмуемыя лагічныя кантролеры (ПЛК) з адкрытай архітэктурай забяспечваюць выдатную фабрычную гнуткасць. Яны лёгка інтэгруюцца ў існуючыя лічбавыя сеткі. Магчымасці дыстанцыйнай дыягностыкі дазваляюць інжынерам ліквідаваць праблемы з праграмным забеспячэннем з іншых месцаў. Зручны сэнсарны інтэрфейс памяншае памылку аператара. Выразная візуальная зваротная сувязь забяспечвае стабільную якасць кантэйнера ў розныя працоўныя змены.
Сістэма параўнання сістэмы экструзійнага прывада
| Характарыстыка сістэмы | Традыцыйная гідраўлічная сістэма | Сістэма з сервапрывадам (стандарт STBII-30L) |
|---|---|---|
| Энергаэфектыўнасць | Нізкі (помпы працуюць бесперапынна) | Высокі (рухавікі спажываюць энергію толькі падчас руху) |
| Выпрацоўка цяпла | Высокі (патрабуюцца вялікія алейныя ахаладжальнікі) | Нізкі (Мінімальны нагрэў масла) |
| Дакладнасць руху | Умераны (Схільнасць да дрэйфу клапана) | Выключны (лічбавая зваротная сувязь па становішчы) |
| Узроўні шуму | Высокі (пастаянны механічны гул) | Нізкі (Бясшумна падчас фаз астуджэння) |
Капітальныя выдаткі расказваюць толькі частку гісторыі. Схаваныя эксплуатацыйныя выдаткі часта застаюць вытворцаў знянацку падчас уводу машыны ў эксплуатацыю.
Вялікатанажныя машыны патрабуюць значнай завадской інфраструктуры. Вы павінны ацаніць пік спажывання электраэнергіі падчас запуску машыны і цяжкіх цыклаў. Патрабаванні да магутнасці ахаладжальніка рэзка ўзрастаюць для 30-літровых формаў. Каб падтрымліваць аптымальную тэмпературу формы, неабходны вялікі паток вады. Вышыня столі часта становіцца нечаканым абмежаваннем. Вы павінны забяспечыць дастатковы вертыкальны зазор для высокіх акумулятарных галовак і накладных пад'ёмнікаў для выдалення цвілі.
Стартавы лом застаецца аператыўнай рэальнасцю ў выдуўным фармаванні. Кожны раз, калі вы запускаеце машыну, першыя некалькі кантэйнераў звычайна не праходзяць праверку якасці памераў. Вы павінны эфектыўна аднавіць гэты дарагі матэрыял. Ацаніце, наколькі лёгка новая машына інтэгруецца з аўтаматычнымі гранулятарамі. Прапарцыйныя дазатары аўтаматычна змешваюць здробненую дробку ў чыстую смалу. Эфектыўныя аўтаматызаваныя цыклы перамолкі прадухіляюць марнаванне дарагога матэрыялу і скарачаюць працаёмкасць працы.
Складаная тэхніка патрабуе рэгулярнага, сістэматычнага абслугоўвання. Мы павінны ацаніць фізічную даступнасць важных кампанентаў машыны. Тэхнікам неабходны лёгкі доступ да гідраўлічных прапарцыйных клапанаў, награвальных стужак экструдара і цэнтралізаваных кропак змазкі. Калі машыну па-ранейшаму цяжка абслугоўваць, планавае абслугоўванне займае значна больш часу. Працяглы прастой на тэхнічнае абслугоўванне цягне за сабой большыя эксплуатацыйныя выдаткі і страту штодзённага даходу.
Пераход да шырокафарматнага выдувного фармавання патрабуе вузкаспецыялізаваных навыкаў. Аператары, якія прывыклі да 5-літровых бутэлек, сутыкнуцца з крутой крывой навучання. Фізіка цяжкіх парасонаў патрабуе зусім іншых тэмпературных профіляў і карэкціровак часу. Прызнайце гэтую рэальнасць на самым пачатку этапу закупак. Інвестуйце значныя сродкі ў комплексныя праграмы навучання пастаўшчыкоў. Адпаведнае навучанне забяспечвае плаўную інтэграцыю на заводзе і зніжае ўзровень ранняга лому.
Пераход ад тэхнічнай ацэнкі да канчатковай закупкі патрабуе структураванай логікі. Мы акрэсліваем важныя крокі для забеспячэння надзейнага высокапрадукцыйнага абсталявання.
Неадкладна стандартызуйце свой запыт на прапанову (RFP). Невыразныя запыты даюць непараўнальныя цэны пастаўшчыкоў. Вы павінны ўключыць канкрэтныя гарантыі, якія можна вымераць. Патрабуйце ў запыце прапановы наступныя дэталі:
Гэты строгі фармат прымушае пастаўшчыкоў дакладна распрацоўваць свае прапановы.
Машына ў аўтаномным рэжыме каштуе тысячы долараў штодня. Уважліва вывучыце Пагадненне аб узроўні абслугоўвання (SLA) вытворцы перад падпісаннем. Уважліва правярайце іх рэгіянальны запас запасных частак. Пераканайцеся, што яны гарантуюць хуткі час рэагавання тэхнічнай падтрымкі. Выдатнае пасляпродажнае абслугоўванне аддзяляе пастаўшчыкоў першага ўзроўню ад ненадзейных пастаўшчыкоў. Папытаеце даведкі ад цяперашніх кліентаў адносна часу рэагавання на паломку.
Ніколі не завяршайце куплю абсталявання без строгіх завадскіх прыёмачных выпрабаванняў. Каб абараніць свае інвестыцыі, прытрымлівайцеся гэтых асаблівых правілаў праектавання FAT.
Набыццё звышмоцнай машыны для выдувного фармавання патрабуе глыбокай тэхнічнай стараннасці. Вы не павінны разглядаць тэарэтычныя максімальныя хуткасці, прадстаўленыя ў глянцавых рэкламных буклетах. Замест гэтага цалкам засяродзьцеся на структурнай стабільнасці, дакладным кантролі таўшчыні і доўгатэрміновай энергаэфектыўнасці. Правільнае абсталяванне гарантуе паслядоўнае кіраванне парозам і надзейную сілу заціску. Гэтыя фактары непасрэдна вызначаюць канчатковую якасць кантэйнера і адпаведнасць нарматыўным патрабаванням.
Для бліжэйшага наступнага кроку складзіце поўную матрыцу тэхнічных патрабаванняў. Задакументуйце неабходную сілу заціску, патрабаваную магутнасць экструзіі і пераважны тып сістэмы кіравання. Запоўніце гэтую мэтавую матрыцу, перш чым прыцягваць пастаўшчыкоў для першапачатковых расцэнак. Такі структураваны падыход гарантуе, што вы набываеце абсталяванне, спецыяльна распрацаванае для доўгатэрміновага поспеху ў працы.
A: Час цыклу ў значнай ступені залежыць ад вагі кантэйнера, спецыфічных характарыстык смалы і ўсталяваных сістэм астуджэння. Для стандартнага 30-літровага кантэйнера рэалістычны час прамысловага цыкла звычайна вагаецца ад 60 да 120 секунд. Удасканаленыя ўнутраныя ахаладжальныя штыфты і аптымізаваныя каналы формы падштурхоўваюць прадукцыйнасць да больш хуткага канца гэтага спектру.
A: Часта так, вам патрэбны, каб прадухіліць правісанне парызона. Цяжкія кантэйнеры вагой больш за 1,5 кг звычайна патрабуюць акумулятарных галовак для хуткага падзення пластыка. Тым не менш, высокаразвітыя сістэмы бесперапыннай экструзіі могуць паспяхова апрацоўваць больш лёгкія канструкцыі аб'ёмам 30 л.
A: Пакупнікі павінны ўлічваць не толькі фізічны след машыны. Вы павінны вылучыць дадатковае месца для зазору галоўкі штампа, верхніх пад'ёмнікаў для выдалення прэс-формаў, ахоўных агародж і астуджальнага або канвеернага абсталявання ўнізе. Як правіла, рэкамендуецца спецыяльная зона памерам не менш за 8 на 5 метраў.
A: Поліэтылен высокай шчыльнасці (HDPE) і поліэтылен высокай малекулярнай масы (HMWPE) застаюцца галіновымі стандартамі. Вытворцы аддаюць перавагу гэтым смалам з-за іх выключнай трываласці расплаўлення падчас экструзіі і найвышэйшай устойлівасці да расколіны пад напругай у навакольным асяроддзі (ESCR) для захоўвання хімікатаў.
