
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-01 Pinagmulan: Site
Ang pag-upgrade o pagtatatag ng linya ng produksyon para sa mga lalagyan na may malalaking kapasidad ay kumakatawan sa isang malaking paggasta. Gumagawa ka man ng mga industrial chemical drum, heavy-duty na jerry can, o agricultural spray tank, ang pag-scale ng hanggang 30-litro na volume ay nagpapakilala ng mga kumplikadong hamon sa pagmamanupaktura. Sa partikular na kapasidad na ito, ang iyong margin para sa error ay lumiliit nang husto. Ang mga bahagyang maling kalkulasyon sa kontrol ng parison, mga ikot ng paglamig, o pangkalahatang integridad ng istruktura ay kadalasang humahantong sa magastos na mga pagkabigo sa produksyon. Ang pagpili ng maling kagamitan ay direktang nagdudulot ng labis na scrap, nagpapalaki ng pagkonsumo ng enerhiya, at nagiging sanhi ng hindi magandang distribusyon ng kapal ng pader sa iyong mga lalagyan. Kailangan mo ng lubos na maaasahang makinarya upang matiyak ang pare-parehong kalidad ng output at mapanatili ang mapagkumpitensyang mga margin ng kita. Ang gabay na ito ay nagbibigay sa mga procurement team at production engineer ng layunin, batay sa ebidensya na balangkas ng pagsusuri. Matututuhan mo kung paano tasahin ang mga kritikal na teknikal na detalye, benchmark na pagganap ng system, at sa huli ay i-shortlist ang perpekto 30L blow molding machine para sa iyong hinihingi na malalaking format na application.
Ang malaking format na blow molding ay gumagana sa ilalim ng iba't ibang mga pisikal na patakaran kaysa sa paggawa ng maliit na bote. Ang pag-unawa sa mga realidad ng engineering na ito ay pumipigil sa mga mamahaling pagkakamali sa pagkuha.
Hindi tulad ng maliliit na bote ng consumer, ang isang 30-litro na lalagyan ay nangangailangan ng napakabigat na parison. Ang physics ay nagdidikta ng gravity ay hihilahin ang tinunaw na plastik na ito pababa nang agresibo. Tinatawag namin itong phenomenon na parison sag. Kung masyadong mabagal ang pag-extrude ng makina sa plastic, hindi pantay ang pag-uunat ng parison. Ang mga manipis na spot ay nabuo malapit sa tuktok. Ang mga materyal na pool ay aksayado sa ibaba. Ang mabilis na pagpilit ay nagiging mahigpit na kinakailangan. Pinapanatili nito ang integridad ng istruktura ng plastic tube bago magsara ang amag. Dapat mong tiyakin na ang kagamitan ay naghahatid ng high-speed extrusion upang epektibong kontrahin ang mga puwersang ito ng gravitational.
Ang mga oras ng pag-ikot ay nagpapakilala ng mga pangunahing bottleneck sa pagpapatakbo. Ang paglamig ng napakalaking volume ng plastic ay tumatagal ng makabuluhang oras. Ang plastik ay natural na gumaganap bilang isang mahusay na insulator. Hindi mo maaaring basta-basta pabilisin ang paggalaw ng makina kung ang lalagyan ay nananatiling masyadong mainit para ma-demold. Dapat nating suriin kung paano nakakaapekto ang mga partikular na disenyo ng makina sa makatotohanang Bottles Per Hour (BPH). Ang mga espesyal na cooling pin ay direktang nag-inject ng sub-zero na hangin sa tinatangay na lalagyan. Ang mga advanced na channel sa paglamig ng amag ay mabilis na nag-aalis ng init mula sa labas. Tinutukoy ng mga pinagsama-samang teknolohiyang ito sa pagpapalamig ang iyong aktwal na bilis ng produksyon.
Ang mga pang-industriya na lalagyan ay nahaharap sa hindi kapani-paniwalang mahigpit na mga pamantayan sa regulasyon. Ang isang 30-litro na chemical drum ay dapat makaligtas sa mahigpit na mga pagsubok sa pagbagsak. Nangangailangan ito ng napakalaking stacking strength para sa patayong imbakan ng bodega. Ang katumpakan ng makina ay direktang nakakaimpluwensya sa pamamahagi ng materyal. Tinitiyak ng mahusay na pamamahagi ang pagsunod sa mga pamantayan sa packaging ng UN para sa mga mapanganib na materyales. Ang mahinang pamamahagi ay lumilikha ng mahihinang sulok. Ang mga mahihinang sulok ay nadudurog kapag natamaan, na nagiging sanhi ng agarang mga pagkabigo sa pagsubok at mga panganib sa kaligtasan.
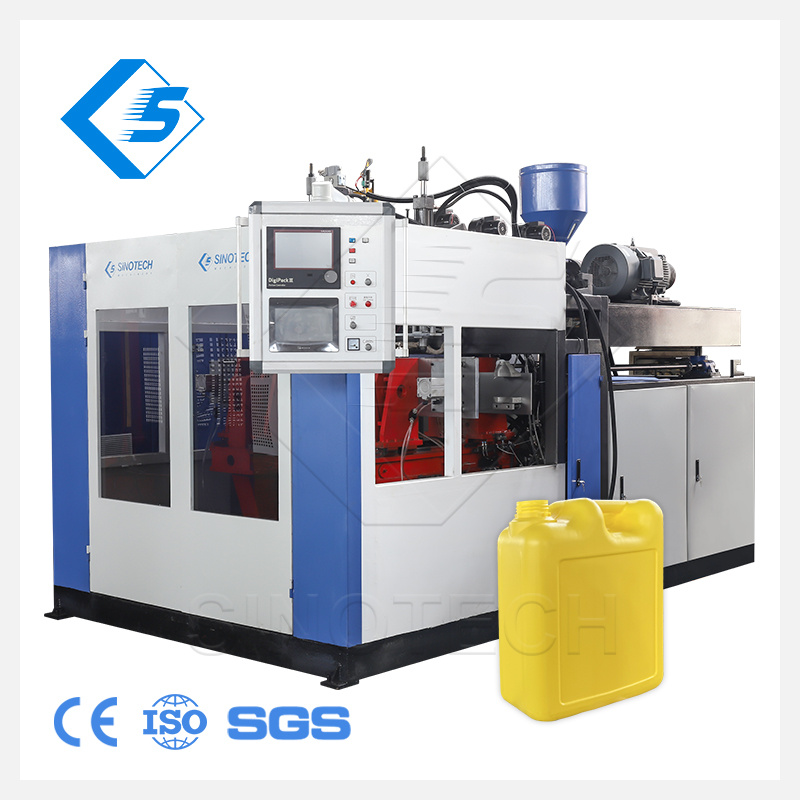
Kapag sinusuri mo ang isang moderno 30L blow molding machine , partikular na teknikal na pamantayan ay naghihiwalay sa mga kagamitang may kakayahang mula sa hindi sapat na mga opsyon. Dapat mong masuri nang husto ang mga pangunahing sistemang ito.
Madalas na pinagdedebatehan ng mga inhinyero ang tuluy-tuloy na pagpilit kumpara sa teknolohiya ng ulo ng accumulator. Ang tuluy-tuloy na pagpilit ay nagtutulak ng pare-pareho, matatag na tubo ng plastik. Gumagana ito nang mahusay para sa mas magaan na 30-litro na disenyo. Gayunpaman, ang mas mabibigat na lalagyan ay nangangailangan ng mga sistema ng ulo ng accumulator. Ang isang accumulator head ay nag-iimbak ng tinunaw na dagta sa isang holding chamber. Ang isang hydraulic ram pagkatapos ay itulak ang dagta nang mabilis sa isang napakalaking shot. Pinipigilan ng mabilis na pag-deploy na ito ang matinding parison sag na nauugnay sa mabibigat na target na timbang. Dapat mong piliin ang uri ng extrusion batay sa iyong partikular na mga rate ng daloy ng resin at panghuling bigat ng lalagyan.
Ang mga malalaking format na amag ay nagdudulot ng napakalaking panloob na presyon sa panahon ng yugto ng suntok. Ang iyong clamping unit ay nangangailangan ng matinding higpit ng frame. Ang de-kalidad na linear guide rails ay nagpapanatili sa napakalaking platen na perpektong nakahanay. Dapat mong kalkulahin nang tumpak ang kinakailangang puwersa ng pag-clamping. Ang isang 30-litro na amag ay karaniwang nangangailangan ng hindi bababa sa 200kN ng puwersa. Pinipigilan ng wastong puwersa ng pag-clamping ang pagkislap sa mga tahi ng amag. Tinitiyak din nito ang isang malinis, malakas na kurot-off sa malalaking diameter na mga leeg at base na lugar. Ang mga mahihinang clamping unit ay nabaluktot sa ilalim ng presyon, sinisira ang estetika ng lalagyan.
Ang mga gastos sa materyal ay nangingibabaw sa iyong mga patuloy na gastos sa produksyon. Hindi mo kayang gumawa ng mga lalagyan na hindi kinakailangang makapal. Ang mga advanced na sistema ng servo-hydraulic Wall Thickness Control (WTC) ay lumulutas sa pangunahing isyu na ito. Ang pamantayang industriya ng mga sistema ng MOOG ay nag-aalok ng tumpak na 100-point radial control. I-profile nila ang kapal ng parison nang pabago-bago habang bumababa ito. Naglalagay sila ng makapal na plastik kung saan mismo mabubuo ang mga kritikal na sulok. Pinaninipis nila ang mga tuwid na dingding sa gilid upang i-save ang dagta. Gumagamit ka ng mas kaunting materyal habang nagpapasa pa rin ng mahigpit na drop at stacking test.
Ang manual trimming ay nag-aaksaya ng mga oras ng paggawa at nagpapakilala ng mga malubhang panganib sa kaligtasan. Dapat na nagtatampok ang mga modernong makina ng mga built-in na kakayahan sa auto-deflashing. Awtomatikong inaalis ng makinarya ang sobrang plastik sa leeg, buntot, at hawakan. Malinis na de-kalidad na mga dahon ng de-deflash, ligtas na mga gilid na handa para sa pag-cap. Kailangan mo rin ng tuluy-tuloy na compatibility sa downstream na kagamitan. Ang makina ay dapat na madaling kumonekta sa mga awtomatikong linya ng conveyor. Dapat itong isama nang walang kamali-mali sa mga robotic leak-testing system upang magarantiya ang integridad ng produkto.
Upang makagawa ng matalinong mga desisyon sa pagkuha, kailangan namin ng maaasahang teknikal na reference point. Magagamit natin ang STBII-30L extrusion blow molding machine bilang aming pangunahing baseline para sa komersyal na pagsusuri.
Ang pagsusuri sa kakayahang pangkomersyo ay nangangailangan ng malinaw at layunin na sukatan. Ang STBII-30L ay nagbibigay ng matibay na pamantayan para sa kapasidad ng extrusion, katatagan ng makina, at kahusayan sa pag-ikot. Sa pamamagitan ng pagtatatag ng mga matitigas na baseline sa paligid ng modelong ito, epektibo mong maihahambing at maihahambing ang iba pang mga quote ng vendor.
Ang mga tradisyunal na hydraulic setup ay gumagamit ng napakalaking halaga ng kuryente. Patuloy silang nagpapatakbo ng mga bomba, na bumubuo ng labis na init at nag-aaksaya ng mahalagang kapangyarihan. Ang mga modernong unit ay gumagamit ng hybrid o ganap na servo-driven na mga sistema. Ang mga servo motor ay kumukuha lamang ng kapangyarihan kapag aktibong gumagalaw ng mga mekanikal na bahagi. Sila ay ganap na huminto sa panahon ng paglamig phase. Ang intelligent na teknolohiyang ito ay nagbubunga ng 30-40% na pagtitipid sa enerhiya kumpara sa mga legacy system. Direktang pinapabuti ng mababang pagkonsumo ng kuryente ang iyong mga margin ng kita sa pagpapatakbo taon-taon.
Tinutukoy ng arkitektura ng die head ang huling pagkakapare-pareho ng produkto. Kailangan mo ng mga configuration ng flow channel na idinisenyo nang mahigpit upang maiwasan ang pagkasira ng materyal. Ang mga patay na spot sa loob ng mas lumang mga ulo ng die ay nagdudulot ng pagkasunog at pagkasira ng plastik. Ang mga advanced na spiral mandrel na disenyo ay nagpapanatili ng tuluy-tuloy na daloy ng polymer melt. Tinatanggal nila ang mga panloob na linya ng hinang. Pinapayagan din nila ang mas mabilis na pagbabago ng kulay o dagta. Ang mabilis na pagbabago ng materyal ay nagpapalaki sa iyong magagamit na oras ng produksyon.
Ang mga operator ay nangangailangan ng intuitive, tumutugon na mga tool upang pamahalaan ang mga kumplikadong proseso ng paghubog. Nag-aalok ang Open-architecture Programmable Logic Controllers (PLCs) ng higit na kakayahang umangkop sa pabrika. Madali silang nagsasama sa mga umiiral nang digital network. Ang malayuang diagnostic na kakayahan ay nagbibigay-daan sa mga inhinyero na i-troubleshoot ang mga isyu sa software mula sa mga lokasyon sa labas ng site. Binabawasan ng mga user-friendly na touchscreen na interface ang error ng operator. Tinitiyak ng malinaw na visual na feedback ang pare-parehong kalidad ng container sa iba't ibang shift sa pagtatrabaho.
Extrusion Drive System Comparison
| System Feature | Traditional Hydraulic System | Servo-Driven System (STBII-30L Standard) |
|---|---|---|
| Kahusayan ng Enerhiya | Mababa (Patuloy na tumatakbo ang mga bomba) | Mataas (Kumukuha lang ng power ang mga motor kapag gumagalaw) |
| Pagbuo ng init | Mataas (Nangangailangan ng malalaking oil chiller) | Mababa (Minimal na pagpainit ng langis) |
| Katumpakan ng Paggalaw | Katamtaman (Prone to valve drift) | Pambihira (Feedback sa digital na posisyon) |
| Mga Antas ng Ingay | Mataas (Patuloy na mekanikal na ugong) | Mababa (Tahimik sa mga yugto ng paglamig) |
Ang capital expenditure ay nagsasabi lamang ng bahagi ng kuwento. Ang mga nakatagong gastusin sa pagpapatakbo ay kadalasang nahuhuli sa mga tagagawa sa panahon ng pagkomisyon ng makina.
Ang mga makinang may malalaking tonelada ay nangangailangan ng malaking imprastraktura ng pabrika. Dapat mong tasahin ang peak electrical power draw sa panahon ng machine startup at heavy cycle. Ang mga kinakailangan sa kapasidad ng chiller ay tumataas nang husto para sa 30-litro na amag. Kailangan mo ng mataas na dami ng daloy ng tubig upang mapanatili ang pinakamainam na temperatura ng amag. Ang taas ng kisame ay madalas na nagiging isang hindi inaasahang pagpilit. Dapat mong tiyakin ang sapat na vertical clearance para sa matataas na ulo ng accumulator at overhead na mga hoist sa pagtanggal ng amag.
Ang startup scrap ay nananatiling isang operational reality sa blow molding. Sa bawat oras na sisimulan mo ang makina, ang unang ilang lalagyan ay karaniwang hindi nasusuri ang dimensional na kalidad. Dapat mong mabawi ang mamahaling materyal na ito nang mahusay. Tayahin kung gaano kadali ang pagsasama ng bagong makina sa mga automated na granulator. Awtomatikong hinahalo ng mga proporsyonal na dosing unit ang ginutay-gutay na regrind pabalik sa virgin resin. Ang mahusay, automated na mga regrind loop ay pumipigil sa mamahaling basura ng materyal at nakakabawas sa paghawak ng paggawa.
Ang kumplikadong makinarya ay nangangailangan ng regular, sistematikong serbisyo. Dapat nating suriin ang pisikal na accessibility ng mga kritikal na bahagi ng makina. Kailangan ng mga technician ng madaling access sa mga hydraulic proportional valve, extruder heater band, at sentralisadong lubrication point. Kung nananatiling mahirap i-serve ang isang makina, mas matagal ang regular na pag-aayos. Ang pinahabang maintenance downtime ay nagkakaroon ng mas mataas na mga gastusin sa pagpapatakbo at nawalan ng pang-araw-araw na kita.
Ang paglipat sa malalaking format na blow molding ay nangangailangan ng mataas na espesyal na kasanayan. Ang mga operator na ginamit sa 5-litrong bote ay haharap sa isang matarik na kurba ng pag-aaral. Ang pisika ng mga mabibigat na parison ay nangangailangan ng ganap na magkakaibang mga profile ng temperatura at mga pagsasaayos ng tiyempo. Kilalanin ang katotohanang ito nang maaga sa yugto ng pagkuha. Mamuhunan nang malaki sa mga komprehensibong programa sa pagsasanay ng vendor. Tinitiyak ng wastong pagsasanay ang maayos na pagsasama ng pabrika at binabawasan ang mga rate ng maagang scrap.
Ang paglipat mula sa teknikal na pagsusuri hanggang sa huling pagkuha ay nangangailangan ng nakabalangkas na lohika. Binabalangkas namin ang mga kritikal na hakbang para ma-secure ang maaasahan at mahusay na kagamitan.
I-standardize kaagad ang iyong Request for Proposal (RFP). Ang mga hindi malinaw na kahilingan ay nagbubunga ng walang kapantay na mga quote ng vendor. Dapat mong isama ang mga tiyak, masusukat na garantiya ng output. Hilingin ang mga sumusunod na detalye sa iyong RFP:
Pinipilit ng mahigpit na format na ito ang mga vendor na i-engineer ang kanilang mga panukala nang tumpak.
Ang isang makina offline ay nagkakahalaga ng libu-libong dolyar araw-araw. Suriin ang Service Level Agreement (SLA) ng manufacturer bago pumirma. I-verify nang mabuti ang kanilang panrehiyong imbentaryo ng ekstrang bahagi. Tiyaking ginagarantiyahan nila ang mabilis na mga oras ng pagtugon para sa teknikal na suporta. Ang mahusay na serbisyo pagkatapos ng benta ay naghihiwalay sa mga tier-one na supplier mula sa mga hindi mapagkakatiwalaang vendor. Humingi ng mga sanggunian mula sa kasalukuyang mga kliyente tungkol sa kanilang mga oras ng pagtugon sa breakdown.
Huwag kailanman tapusin ang pagbili ng makinarya nang walang mahigpit na Pagsusuri sa Pagtanggap ng Pabrika. Sundin ang mga partikular na panuntunan sa disenyo ng FAT para protektahan ang iyong pamumuhunan.
Ang pagkuha ng heavy-duty blow molding machine ay nangangailangan ng malalim na teknikal na sipag. Dapat mong tingnan ang mga nakalipas na teoretikal na pinakamataas na bilis na ipinakita sa makintab na mga brochure sa pagbebenta. Sa halip, tumuon nang buo sa katatagan ng istruktura, tumpak na kontrol sa kapal, at pangmatagalang kahusayan sa enerhiya. Ginagarantiyahan ng tamang kagamitan ang pare-parehong pamamahala ng parison at matatag na puwersa ng pag-clamping. Ang mga salik na ito ay direktang nagdidikta ng panghuling kalidad ng container at pagsunod sa regulasyon.
Para sa iyong agarang susunod na hakbang, mag-draft ng komprehensibong technical requirement matrix. Idokumento ang iyong kinakailangang clamping force, kinakailangang extrusion capacity, at gustong uri ng control system. Kumpletuhin ang layuning matrix na ito bago makipag-ugnayan sa sinumang vendor para sa mga paunang panipi. Tinitiyak ng structured na diskarte na ito na kukuha ka ng makinarya na partikular na idinisenyo para sa iyong pangmatagalang tagumpay sa pagpapatakbo.
A: Ang mga oras ng pag-ikot ay lubos na nakadepende sa bigat ng container, mga partikular na katangian ng resin, at mga naka-install na cooling system. Para sa isang karaniwang 30-litro na lalagyan, ang makatotohanang cycle ng industriya ay karaniwang nasa pagitan ng 60 at 120 segundo. Ang mga advanced na internal cooling pin at na-optimize na mga channel ng amag ay nagtutulak sa pagganap patungo sa mas mabilis na dulo ng spectrum na ito.
A: Kadalasan oo, kailangan mo ng isa para maiwasan ang parison sag. Ang mga mabibigat na lalagyan na tumitimbang ng higit sa 1.5kg ay karaniwang nangangailangan ng mga ulo ng accumulator upang mabilis na ihulog ang plastik. Gayunpaman, ang mga advanced na tuluy-tuloy na extrusion system ay maaaring matagumpay na magproseso ng mas magaan na 30L na mga disenyo.
A: Dapat isaalang-alang ng mga mamimili ang higit pa sa pisikal na footprint ng makina. Dapat kang maglaan ng karagdagang espasyo para sa die head clearance, overhead mold removal hoists, safety fencing, at downstream cooling o conveyor equipment. Karaniwang inirerekomenda ang nakalaang lugar na hindi bababa sa 8 by 5 metro.
A: Ang High-Density Polyethylene (HDPE) at High Molecular Weight Polyethylene (HMWPE) ay nananatiling mga pamantayan sa industriya. Mas gusto ng mga tagagawa ang mga resin na ito dahil sa kanilang pambihirang lakas ng pagkatunaw sa panahon ng extrusion at ang kanilang superior environmental stress-cracking resistance (ESCR) para sa pag-iimbak ng kemikal.
