
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-10-01 Произход: сайт
Модернизирането или създаването на производствена линия за контейнери с голям капацитет представлява значителен капиталов разход. Независимо дали произвеждате промишлени химически варели, тежкотоварни бидони или селскостопански резервоари за пръскане, мащабирането до 30-литрови обеми въвежда сложни производствени предизвикателства. При този специфичен капацитет вашият марж за грешка се свива драстично. Леки погрешни изчисления в контрола на запарването, циклите на охлаждане или цялостната структурна цялост често водят до скъпи производствени повреди. Избирането на грешно оборудване директно генерира прекомерен скрап, увеличава консумацията на енергия и причинява лошо разпределение на дебелината на стените във вашите контейнери. Имате нужда от изключително надеждни машини, за да осигурите постоянно качество на продукцията и да поддържате конкурентни маржове на печалба. Това ръководство предоставя на екипите за доставки и производствените инженери обективна рамка за оценка, основана на доказателства. Ще научите как да оценявате критични технически спецификации, да сравнявате производителността на системата и в крайна сметка да избирате перфектните 30L машина за издухване за вашите взискателни широкоформатни приложения.
Широкоформатното раздувно формоване работи при различни физически правила от производството на малки бутилки. Разбирането на тези инженерни реалности предотвратява скъпи грешки при обществени поръчки.
За разлика от малките потребителски бутилки, 30-литров контейнер изисква забележително тежка запарка. Физиката диктува, че гравитацията ще дърпа тази разтопена пластмаса надолу агресивно. Ние наричаме това явление parison sag. Ако машината екструдира пластмасата твърде бавно, заготовката се разтяга неравномерно. Близо до върха се образуват тънки петна. Материалът се събира разточително на дъното. Бързото екструдиране става строго необходимо. Той поддържа структурната цялост на пластмасовата тръба, преди матрицата да се затвори. Трябва да сте сигурни, че оборудването осигурява високоскоростно екструдиране, за да противодейства ефективно на тези гравитационни сили.
Времената на цикъла създават големи оперативни затруднения. Охлаждането на огромни обеми пластмаса отнема значително време. Пластмасата естествено действа като отличен изолатор. Не можете просто да ускорите движенията на машината, ако контейнерът остане твърде горещ за изваждане от формата. Трябва да оценим как конкретните дизайни на машини влияят върху реалистичните бутилки на час (BPH). Специализирани охлаждащи щифтове инжектират въздух при температура под нулата директно в издухания контейнер. Усъвършенстваните канали за охлаждане на формата премахват топлината бързо от външната страна. Тези интегрирани технологии за охлаждане определят вашата действителна производствена скорост.
Индустриалните контейнери са изправени пред невероятно строги регулаторни стандарти. 30-литров химически барабан трябва да издържи строги тестове за падане. Изисква огромна здравина на подреждане за вертикално складово съхранение. Прецизността на машината пряко влияе върху разпределението на материала. Отличното разпространение гарантира съответствие със стандартите на ООН за опаковане на опасни материали. Лошото разпределение създава слаби ъгли. Слабите ъгли се чупят при удар, причинявайки незабавни неуспешни тестове и опасности за безопасността.
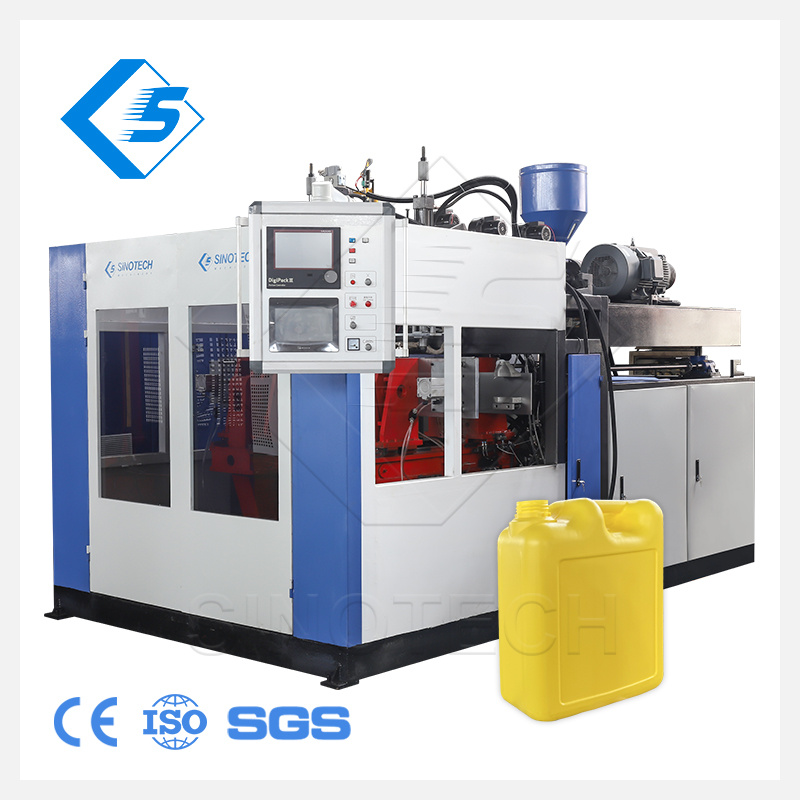
Когато оценяваш модерен 30L машина за издухване , специфични технически критерии разделят способното оборудване от неподходящите опции. Трябва да оцените стриктно тези основни системи.
Инженерите често обсъждат непрекъснатото екструдиране срещу технологията на акумулаторната глава. Непрекъснатото екструдиране избутва постоянна, стабилна пластмасова тръба. Работи изключително добре за по-леки 30-литрови конструкции. По-тежките контейнери обаче изискват системи с акумулаторна глава. Акумулаторна глава съхранява разтопената смола в задържаща камера. След това хидравличен таран избутва смолата бързо навън с един масивен удар. Това бързо разгръщане предотвратява силното провисване на паризона, свързано с големи целеви тежести. Трябва да изберете вида на екструзия въз основа на вашите специфични скорости на потока на смола и крайната маса на контейнера.
Широкоформатните форми упражняват огромно вътрешно налягане по време на фазата на издухване. Вашият затягащ модул изисква изключителна твърдост на рамката. Висококачествените линейни водещи релси поддържат масивните плочи идеално подравнени. Трябва точно да изчислите необходимата сила на затягане. 30-литрова форма обикновено изисква поне 200 kN сила. Правилната сила на затягане предотвратява проблясване по шевовете на формата. Той също така осигурява чисто, силно отщипване на шийки с голям диаметър и основни области. Слабите затягащи елементи се огъват под натиск, разрушавайки естетиката на контейнера.
Материалните разходи доминират вашите текущи производствени разходи. Не можете да си позволите да произвеждате ненужно дебели контейнери. Усъвършенстваните серво-хидравлични системи за контрол на дебелината на стените (WTC) решават този основен проблем. Индустриалните стандартни системи MOOG предлагат прецизен 100-точков радиален контрол. Те профилират дебелината на заготовката динамично, докато пада. Слагат дебела пластмаса точно там, където ще се образуват критичните ъгли. Те изтъняват правите странични стени, за да пестят смола. Използвате по-малко материал, като същевременно преминавате строги тестове за падане и подреждане.
Ръчното подрязване губи работни часове и създава сериозни рискове за безопасността. Съвременните машини трябва да разполагат с вградени възможности за автоматично премахване на светкавиците. Машината автоматично премахва излишната пластмаса от врата, опашката и дръжката. Висококачественото дефлаширане оставя чисти, безопасни ръбове, готови за затваряне. Нуждаете се и от безпроблемна съвместимост с оборудване надолу по веригата. Машината трябва лесно да се свързва с автоматизирани конвейерни линии. Той трябва да се интегрира безупречно с роботизирани системи за тестване на течове, за да гарантира целостта на продукта.
За да вземаме информирани решения за обществени поръчки, се нуждаем от надеждна техническа референтна точка. Можем да използваме STBII-30L машина за екструдиране чрез раздуване като нашата основна база за търговска оценка.
Оценяването на търговския капацитет изисква ясни, обективни показатели. STBII-30L осигурява силен стандарт за капацитет на екструдиране, механична стабилност и ефективност на цикъла. Като установите твърди базови линии около този модел, можете ефективно да сравнявате и контрастирате оферти на други доставчици.
Традиционните хидравлични настройки консумират огромни количества електроенергия. Те работят с помпи непрекъснато, генерирайки излишна топлина и губейки ценна енергия. Съвременните агрегати използват хибридни или напълно серво задвижвани системи. Серво моторите черпят енергия само когато активно движат механични компоненти. Те спират напълно по време на фазите на охлаждане. Тази интелигентна технология дава 30-40% спестяване на енергия в сравнение със старите системи. По-ниската консумация на енергия директно подобрява вашите оперативни маржове на печалба през годината.
Архитектурата на главата на матрицата определя консистенцията на крайния продукт. Имате нужда от конфигурации на канали за поток, проектирани стриктно за предотвратяване на разграждането на материала. Мъртвите петна в по-старите глави на матрицата причиняват изгаряне и разграждане на пластмасата. Усъвършенстваните спирални конструкции на дорника поддържат гладкото протичане на полимерната стопилка. Те премахват вътрешните заваръчни линии. Те също така позволяват значително по-бърза смяна на цвят или смола. Бързите смени на материалите увеличават максимално наличното ви производствено време.
Операторите се нуждаят от интуитивни, отзивчиви инструменти за управление на сложни процеси на формоване. Програмируемите логически контролери (PLC) с отворена архитектура предлагат превъзходна фабрична гъвкавост. Те се интегрират лесно в съществуващи цифрови мрежи. Възможностите за дистанционна диагностика позволяват на инженерите да отстраняват проблеми със софтуера от места извън обекта. Удобните за потребителя сензорни интерфейси намаляват грешките на оператора. Ясната визуална обратна връзка гарантира постоянно качество на контейнера при различни работни смени.
за сравнение на системата за екструдиране
| Функция на системата | Традиционна хидравлична система | Серво задвижвана система (STBII-30L стандарт) |
|---|---|---|
| Енергийна ефективност | Ниско (помпите работят непрекъснато) | Високо (Моторите черпят енергия само когато се движат) |
| Генериране на топлина | Високо (изисква големи маслени охладители) | Ниско (Минимално нагряване на маслото) |
| Прецизност на движението | Умерен (склонност към дрейф на клапата) | Изключителен (цифрова обратна връзка за позиция) |
| Нива на шума | Високо (постоянно механично бръмчене) | Ниско (Безшумно по време на фазите на охлаждане) |
Капиталовите разходи разказват само част от историята. Скритите оперативни разходи често хващат производителите неподготвени по време на пускането на машината в експлоатация.
Машините с голям тонаж изискват значителна фабрична инфраструктура. Трябва да оцените пиковата консумация на електроенергия по време на стартиране на машината и тежки цикли. Изискванията за капацитет на охладителя се увеличават драстично за 30-литрови форми. Имате нужда от голям воден поток, за да поддържате оптимални температури на формата. Височината на тавана често се превръща в неочаквано ограничение. Трябва да осигурите достатъчен вертикален просвет за високи акумулаторни глави и телфери за премахване на мухъл над главата.
Стартовият скрап остава оперативна реалност при раздувното формоване. Всеки път, когато стартирате машината, първите няколко контейнера обикновено не преминават проверки за качество на размерите. Трябва да възстановите ефективно този скъп материал. Оценете колко лесно новата машина се интегрира с автоматизирани гранулатори. Пропорционалните дозиращи модули автоматично смесват нарязания смлян обратно в чиста смола. Ефективните, автоматизирани вериги за повторно смилане предотвратяват загубата на скъпи материали и намаляват труда при манипулиране.
Сложните машини изискват рутинно, систематично обслужване. Трябва да оценим физическата достъпност на критичните машинни компоненти. Техниците се нуждаят от лесен достъп до хидравлични пропорционални вентили, нагревателни ленти на екструдера и централизирани точки за смазване. Ако една машина продължава да е трудна за обслужване, рутинната поддръжка отнема много повече време. Продължителният престой при поддръжка води до по-високи оперативни разходи и загуба на ежедневни приходи.
Преходът към широкоформатно раздувно формоване изисква високо специализирани умения. Операторите, свикнали с 5-литрови бутилки, ще се изправят пред стръмна крива на обучение. Физиката на тежките паризони изисква напълно различни температурни профили и настройки на времето. Признайте тази реалност в началото на фазата на обществената поръчка. Инвестирайте сериозно в цялостни програми за обучение на доставчици. Правилното обучение гарантира безпроблемна фабрична интеграция и намалява процента на ранен брак.
Преминаването от техническа оценка към окончателна поръчка изисква структурирана логика. Ние очертаваме критичните стъпки за осигуряване на надеждно, високопроизводително оборудване.
Стандартизирайте вашето искане за предложение (RFP) незабавно. Неясните заявки дават несравними оферти на доставчици. Трябва да включите конкретни, измерими гаранции за изход. Изисквайте следните подробности във вашия RFP:
Този строг формат принуждава доставчиците да проектират точно своите предложения.
Една машина офлайн струва хиляди долари на ден. Разгледайте внимателно споразумението за ниво на обслужване (SLA) на производителя, преди да подпишете. Проверете внимателно техните регионални запаси от резервни части. Уверете се, че гарантират бързо време за реакция за техническа поддръжка. Отличното следпродажбено обслужване разделя доставчиците от първо ниво от ненадеждните доставчици. Поискайте референции от настоящи клиенти относно времето им за реакция при повреда.
Никога не финализирайте покупката на машина без строг фабричен тест за приемане. Следвайте тези специфични правила за дизайн на FAT, за да защитите вашата инвестиция.
Набавянето на тежкотоварна машина за формоване чрез раздуване изисква дълбоко техническо старание. Трябва да погледнете отвъд теоретичните максимални скорости, представени в лъскавите брошури за продажба. Вместо това се фокусирайте изцяло върху структурната стабилност, прецизния контрол на дебелината и дългосрочната енергийна ефективност. Правилното оборудване гарантира последователно управление на перилата и стабилна сила на затягане. Тези фактори директно диктуват качеството на крайния контейнер и съответствието с нормативните изисквания.
За вашата непосредствена следваща стъпка изгответе изчерпателна матрица на техническите изисквания. Документирайте необходимата сила на затягане, необходимия капацитет за екструдиране и предпочитания тип система за управление. Попълнете тази целева матрица, преди да ангажирате доставчици за първоначални оферти. Този структуриран подход ви гарантира, че ще закупите машини, проектирани специално за вашия дългосрочен оперативен успех.
О: Времената на цикъла зависят силно от теглото на контейнера, специфичните характеристики на смолата и инсталираните охладителни системи. За стандартен 30-литров контейнер реалистичните времена на индустриалния цикъл обикновено варират между 60 и 120 секунди. Усъвършенстваните вътрешни охлаждащи щифтове и оптимизираните канали на матрицата тласкат производителността към по-бързия край на този спектър.
О: Често да, имате нужда от такъв, за да предотвратите увисването на паризона. Тежките контейнери с тегло над 1,5 kg обикновено изискват акумулаторни глави за бързо изпускане на пластмасата. Въпреки това, много напреднали системи за непрекъснато екструдиране могат успешно да обработват по-леки 30L дизайни.
О: Купувачите трябва да отчитат повече от физическия отпечатък на машината. Трябва да отделите допълнително пространство за хлабина на главата на матрицата, телфери за премахване на формите над главата, предпазни огради и охлаждащо или конвейерно оборудване надолу по веригата. Обикновено се препоръчва специална зона от поне 8 на 5 метра.
О: Полиетиленът с висока плътност (HDPE) и полиетиленът с високо молекулно тегло (HMWPE) остават индустриалните стандарти. Производителите предпочитат тези смоли поради тяхната изключителна якост на стопяване по време на екструзия и тяхната превъзходна устойчивост на напукване при натиск в околната среда (ESCR) за химическо съхранение.
