
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-01 Pochodzenie: Strona
Modernizacja lub uruchomienie linii produkcyjnej kontenerów o dużej pojemności wiąże się ze znacznym nakładem inwestycyjnym. Niezależnie od tego, czy produkujesz przemysłowe beczki na chemikalia, kanistry o dużej wytrzymałości czy zbiorniki na opryskiwacze rolnicze, skalowanie do 30-litrowych objętości stwarza złożone wyzwania produkcyjne. Przy tej konkretnej wydajności margines błędu drastycznie się zmniejsza. Drobne błędne obliczenia w kontroli wstępnej, cyklach chłodzenia lub ogólnej integralności strukturalnej często prowadzą do kosztownych awarii produkcyjnych. Wybór niewłaściwego sprzętu bezpośrednio generuje nadmierną ilość złomu, zwiększa zużycie energii i powoduje zły rozkład grubości ścianek w kontenerach. Potrzebujesz wysoce niezawodnych maszyn, aby zapewnić stałą jakość produkcji i utrzymać konkurencyjne marże zysku. Ten przewodnik zapewnia zespołom zaopatrzeniowym i inżynierom produkcji obiektywne, oparte na dowodach ramy oceny. Dowiesz się, jak oceniać najważniejsze specyfikacje techniczne, testować wydajność systemu i ostatecznie tworzyć listę najlepszych Maszyna do formowania z rozdmuchem 30L do wymagających zastosowań wielkoformatowych.
Wielkoformatowe formowanie z rozdmuchem działa na innych zasadach fizycznych niż produkcja małych butelek. Zrozumienie tych realiów inżynieryjnych pozwala uniknąć kosztownych błędów w zakupach.
W przeciwieństwie do małych butelek konsumenckich, 30-litrowy pojemnik wymaga wyjątkowo ciężkiej preformy. Fizyka mówi, że grawitacja będzie agresywnie ściągać stopiony plastik w dół. Nazywamy to zjawisko zapadnięciem się pary. Jeśli maszyna wytłacza plastik zbyt wolno, przednia część rozciąga się nierównomiernie. W górnej części rozwijają się cienkie plamy. Materiał gromadzi się marnotrawnie na dnie. Szybkie wytłaczanie staje się absolutnie konieczne. Utrzymuje integralność strukturalną plastikowej rurki przed zamknięciem formy. Należy upewnić się, że sprzęt zapewnia wytłaczanie z dużą prędkością, aby skutecznie przeciwdziałać siłom grawitacji.
Czasy cykli powodują powstawanie poważnych wąskich gardeł operacyjnych. Chłodzenie ogromnych ilości plastiku zajmuje dużo czasu. Plastik w naturalny sposób działa jako doskonały izolator. Nie można po prostu przyspieszyć ruchów maszyny, jeśli pojemnik pozostaje zbyt gorący, aby go rozformować. Musimy ocenić, jak konkretne projekty maszyn wpływają na realistyczną liczbę butelek na godzinę (BPH). Specjalistyczne kołki chłodzące wtryskują powietrze o temperaturze poniżej zera bezpośrednio do dmuchanego pojemnika. Zaawansowane kanały chłodzące formę szybko usuwają ciepło z zewnątrz. Te zintegrowane technologie chłodzenia określają rzeczywistą prędkość produkcji.
Kontenery przemysłowe podlegają niezwykle rygorystycznym normom regulacyjnym. Beczka na chemikalia o pojemności 30 litrów musi przetrwać rygorystyczne testy upadku. W przypadku pionowego przechowywania w magazynie wymagana jest ogromna wytrzymałość przy układaniu w stosy. Precyzja maszyny bezpośrednio wpływa na dystrybucję materiału. Doskonała dystrybucja zapewnia zgodność z normami ONZ dotyczącymi pakowania materiałów niebezpiecznych. Zła dystrybucja powoduje słabe rogi. Słabe rogi rozpadają się pod wpływem uderzenia, powodując natychmiastowe niepowodzenie testów i zagrożenie bezpieczeństwa.
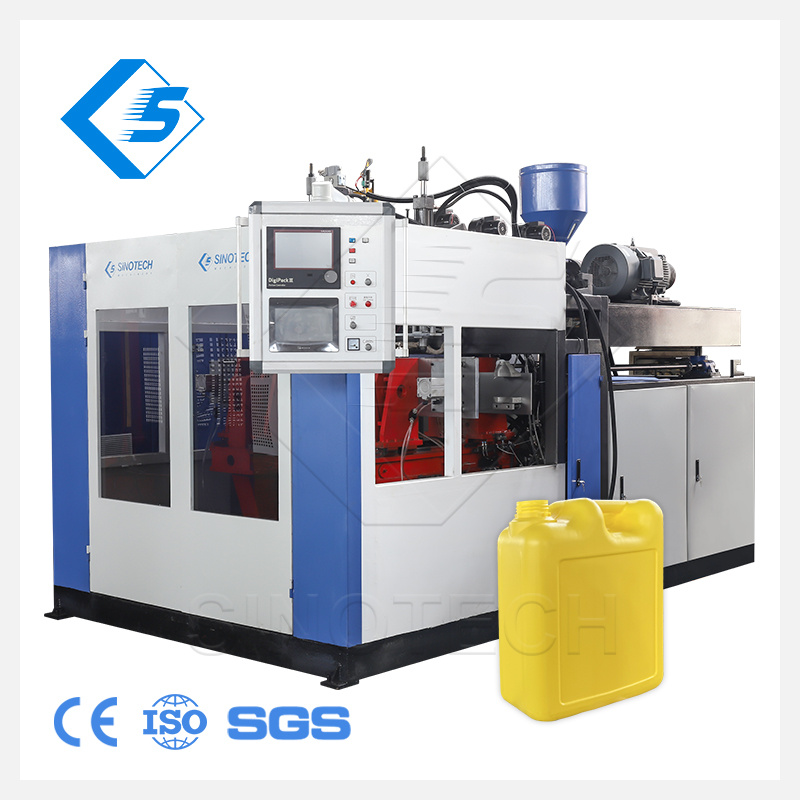
Kiedy oceniasz nowoczesny Maszyna do formowania z rozdmuchem 30L , specyficzne kryteria techniczne oddzielają odpowiedni sprzęt od nieodpowiednich opcji. Należy rygorystycznie ocenić te podstawowe systemy.
Inżynierowie często debatują nad technologią ciągłego wytłaczania w porównaniu z technologią głowicy akumulatorowej. Ciągłe wytłaczanie wypycha stałą, stabilną rurkę z tworzywa sztucznego. Wyjątkowo dobrze sprawdza się w przypadku lżejszych 30-litrowych konstrukcji. Jednakże cięższe kontenery wymagają systemów głowic akumulatorowych. Głowica akumulatora przechowuje stopioną żywicę w komorze utrzymującej. Następnie siłownik hydrauliczny szybko wypycha żywicę jednym, potężnym strzałem. To szybkie rozmieszczenie zapobiega poważnemu uginaniu się wstępnej części, związanemu z dużymi ciężarami docelowymi. Musisz wybrać typ wytłaczania w oparciu o określone natężenie przepływu żywicy i końcową masę pojemnika.
Formy wielkoformatowe wywierają ogromne ciśnienie wewnętrzne podczas fazy rozdmuchu. Twój zespół mocujący wymaga ekstremalnej sztywności ramy. Wysokiej jakości liniowe szyny prowadzące utrzymują masywne płyty idealnie wyrównane. Należy dokładnie obliczyć niezbędną siłę mocowania. Forma o pojemności 30 litrów zwykle wymaga siły co najmniej 200 kN. Odpowiednia siła docisku zapobiega powstawaniu wybrzuszeń wzdłuż szwów formy. Zapewnia również czyste, mocne zaciskanie na szyjkach i obszarach podstawy o dużej średnicy. Słabe elementy mocujące uginają się pod naciskiem, psując estetykę pojemnika.
Koszty materiałów dominują w bieżących wydatkach produkcyjnych. Nie można sobie pozwolić na produkcję niepotrzebnie grubych pojemników. Zaawansowane serwohydrauliczne systemy kontroli grubości ścianki (WTC) rozwiązują ten podstawowy problem. Standardowe w branży systemy MOOG oferują precyzyjną, 100-punktową kontrolę promieniową. Profilują dynamicznie grubość kształtki wstępnej w miarę jej spadku. Umieszczają gruby plastik dokładnie tam, gdzie utworzą się krytyczne rogi. Rozrzedzają proste ściany boczne, aby oszczędzać żywicę. Zużywasz mniej materiału, a jednocześnie przechodzisz rygorystyczne testy upadku i układania w stosy.
Ręczne przycinanie marnuje godziny pracy i stwarza poważne zagrożenie dla bezpieczeństwa. Nowoczesne maszyny muszą mieć wbudowane funkcje automatycznego usuwania błysków. Maszyna automatycznie usuwa nadmiar plastiku z szyi, ogona i rączki. Wysokiej jakości gratowanie pozostawia czyste, bezpieczne krawędzie gotowe do zaklejenia. Potrzebujesz także bezproblemowej kompatybilności z urządzeniami końcowymi. Maszyna powinna łatwo łączyć się z zautomatyzowanymi liniami przenośnikowymi. Musi bezbłędnie integrować się z zrobotyzowanymi systemami testowania szczelności, aby zagwarantować integralność produktu.
Aby podejmować świadome decyzje zakupowe, potrzebujemy wiarygodnego technicznego punktu odniesienia. Możemy skorzystać z Wytłaczarka z rozdmuchem STBII-30L jako nasza główna podstawa do oceny komercyjnej.
Ocena potencjału komercyjnego wymaga jasnych, obiektywnych wskaźników. STBII-30L zapewnia wysoki standard wydajności wytłaczania, stabilności mechanicznej i wydajności cyklu. Ustalając twarde wartości bazowe wokół tego modelu, można skutecznie porównywać i kontrastować oferty innych dostawców.
Tradycyjne układy hydrauliczne zużywają ogromne ilości energii elektrycznej. Pompy pracują w sposób ciągły, generując nadmiar ciepła i marnując cenną energię. Nowoczesne jednostki wykorzystują systemy hybrydowe lub w pełni napędzane serwo. Serwosilniki pobierają energię tylko wtedy, gdy aktywnie poruszają się elementy mechaniczne. Zatrzymują się całkowicie podczas faz chłodzenia. Ta inteligentna technologia zapewnia 30–40% oszczędności energii w porównaniu do starszych systemów. Niższe zużycie energii bezpośrednio poprawia marże zysku operacyjnego z roku na rok.
Architektura głowicy gwinciarskiej określa konsystencję produktu końcowego. Potrzebujesz konfiguracji kanałów przepływowych zaprojektowanych specjalnie w celu zapobiegania degradacji materiału. Martwe punkty w starszych głowicach gwinciarskich powodują spalanie i degradację plastiku. Zaawansowane konstrukcje trzpieni spiralnych zapewniają płynny przepływ stopionego polimeru. Eliminują wewnętrzne linie spawów. Umożliwiają także znacznie szybszą zmianę koloru lub żywicy. Szybka zmiana materiału maksymalizuje dostępny czas sprawności produkcji.
Operatorzy potrzebują intuicyjnych, responsywnych narzędzi do zarządzania złożonymi procesami formowania. Programowalne sterowniki logiczne (PLC) o otwartej architekturze zapewniają doskonałą elastyczność fabryczną. Łatwo integrują się z istniejącymi sieciami cyfrowymi. Możliwości zdalnej diagnostyki umożliwiają inżynierom rozwiązywanie problemów z oprogramowaniem z lokalizacji zewnętrznych. Przyjazne dla użytkownika interfejsy ekranów dotykowych zmniejszają liczbę błędów operatora. Wyraźne informacje wizualne zapewniają stałą jakość pojemnika na różnych zmianach roboczych.
porównawczego układu napędu wytłaczania
| Funkcja systemu | Tradycyjny układ hydrauliczny | Układ napędzany serwo (standard STBII-30L) |
|---|---|---|
| Efektywność energetyczna | Niski (Pompy pracują w sposób ciągły) | Wysoka (silniki pobierają energię tylko podczas ruchu) |
| Wytwarzanie ciepła | Wysoka (wymaga dużych agregatów chłodniczych oleju) | Niski (minimalne nagrzewanie oleju) |
| Precyzja ruchu | Umiarkowany (podatny na dryf zaworu) | Wyjątkowy (cyfrowy sygnał zwrotny pozycji) |
| Poziomy hałasu | Wysoki (ciągły szum mechaniczny) | Niski (cichy podczas faz chłodzenia) |
Wydatki inwestycyjne opowiadają tylko część historii. Ukryte koszty operacyjne często zaskakują producentów podczas uruchamiania maszyn.
Maszyny wielkotonażowe wymagają znacznej infrastruktury fabrycznej. Należy ocenić szczytowy pobór mocy elektrycznej podczas uruchamiania maszyny i ciężkich cykli. Wymagania dotyczące wydajności agregatu chłodniczego znacznie rosną w przypadku form o pojemności 30 litrów. Aby utrzymać optymalną temperaturę formy, potrzebny jest duży przepływ wody. Wysokość sufitu często staje się nieoczekiwanym ograniczeniem. Należy zapewnić odpowiedni prześwit pionowy dla wysokich głowic akumulatorów i podwieszanych wciągników do usuwania pleśni.
Złom startowy pozostaje rzeczywistością operacyjną w procesie formowania z rozdmuchem. Za każdym razem, gdy uruchamiasz maszynę, kilka pierwszych pojemników zwykle nie przechodzi kontroli jakości wymiarowej. Musisz skutecznie odzyskać ten kosztowny materiał. Oceń, jak łatwo nowa maszyna integruje się z automatycznymi granulatorami. Proporcjonalne jednostki dozujące automatycznie mieszają rozdrobniony przemiał z powrotem w pierwotną żywicę. Wydajne, zautomatyzowane pętle przemiału zapobiegają kosztownym marnowaniu materiału i zmniejszają nakład pracy związanej z obsługą.
Skomplikowane maszyny wymagają rutynowej i systematycznej obsługi. Musimy ocenić fizyczną dostępność krytycznych elementów maszyny. Technicy potrzebują łatwego dostępu do hydraulicznych zaworów proporcjonalnych, taśm grzewczych wytłaczarki i scentralizowanych punktów smarowania. Jeśli maszyna jest nadal trudna w serwisowaniu, rutynowa konserwacja trwa znacznie dłużej. Dłuższe przestoje konserwacyjne wiążą się z wyższymi kosztami operacyjnymi i utratą dziennych przychodów.
Przejście na wielkoformatowe formowanie z rozdmuchem wymaga wysoce specjalistycznych umiejętności. Operatorzy przyzwyczajeni do butelek 5-litrowych będą musieli się dużo nauczyć. Fizyka ciężkich kształtek wymaga zupełnie innych profili temperatur i regulacji czasu. Należy potwierdzić tę rzeczywistość już na etapie zamówienia. Inwestuj dużo w kompleksowe programy szkoleniowe dla dostawców. Właściwe szkolenie zapewnia płynną integrację fabryki i zmniejsza liczbę złomów na wczesnym etapie.
Przejście od oceny technicznej do ostatecznego zamówienia publicznego wymaga uporządkowanej logiki. Przedstawiamy najważniejsze kroki zapewniające niezawodny i wydajny sprzęt.
Natychmiast ujednolic swoje zapytanie ofertowe (RFP). Niejasne zapytania dają niezrównane oferty dostawców. Musisz uwzględnić konkretne, mierzalne gwarancje wyników. Żądaj następujących szczegółów w swoim zapytaniu ofertowym:
Ten rygorystyczny format zmusza dostawców do dokładnego opracowywania ofert.
Maszyna offline kosztuje tysiące dolarów dziennie. Przed podpisaniem zapoznaj się z umową dotyczącą poziomu usług (SLA) producenta. Dokładnie sprawdź regionalne zapasy części zamiennych. Upewnij się, że gwarantują szybki czas reakcji na pomoc techniczną. Doskonała obsługa posprzedażna oddziela dostawców pierwszego poziomu od dostawców nierzetelnych. Poproś o referencje od obecnych klientów dotyczące czasu reakcji na awarię.
Nigdy nie finalizuj zakupu maszyny bez rygorystycznego testu odbioru fabrycznego. Postępuj zgodnie z poniższymi szczegółowymi zasadami projektowania FAT, aby chronić swoją inwestycję.
Zakup wysokowydajnej maszyny do formowania z rozdmuchem wymaga dużej staranności technicznej. Należy spojrzeć poza teoretyczne prędkości maksymalne prezentowane w błyszczących broszurach sprzedażowych. Zamiast tego skup się całkowicie na stabilności strukturalnej, precyzyjnej kontroli grubości i długoterminowej efektywności energetycznej. Właściwy sprzęt gwarantuje spójne zarządzanie przedformą i solidną siłę zwarcia. Czynniki te bezpośrednio wpływają na ostateczną jakość pojemnika i zgodność z przepisami.
Aby rozpocząć następny krok, przygotuj kompleksową matrycę wymagań technicznych. Udokumentuj niezbędną siłę zwarcia, wymaganą wydajność wytłaczania i preferowany typ systemu sterowania. Wypełnij tę matrycę celów przed skontaktowaniem się z dostawcami w celu uzyskania wstępnych ofert. To uporządkowane podejście gwarantuje zakup maszyn zaprojektowanych specjalnie z myślą o długoterminowym sukcesie operacyjnym.
Odp.: Czasy cykli zależą w dużym stopniu od masy pojemnika, specyficznych właściwości żywicy i zainstalowanych systemów chłodzenia. W przypadku standardowego pojemnika 30-litrowego realistyczne czasy cykli przemysłowych zazwyczaj mieszczą się w zakresie od 60 do 120 sekund. Zaawansowane wewnętrzne kołki chłodzące i zoptymalizowane kanały formy przesuwają wydajność w kierunku szybszego końca tego spektrum.
Odp.: Często tak, potrzebujesz go, aby zapobiec zwisaniu kształtki. Ciężkie pojemniki ważące ponad 1,5 kg zazwyczaj wymagają głowic akumulatorowych, aby szybko zrzucić plastik. Jednakże wysoce zaawansowane systemy ciągłego wytłaczania mogą z powodzeniem przetwarzać lżejsze projekty o pojemności 30 litrów.
Odp.: Kupujący muszą wziąć pod uwagę coś więcej niż tylko fizyczny rozmiar maszyny. Należy przeznaczyć dodatkową przestrzeń na prześwit głowicy matrycy, podwieszane wciągniki do usuwania form, ogrodzenia zabezpieczające oraz dalszy sprzęt chłodzący lub przenośnikowy. Ogólnie zaleca się wydzielenie dedykowanego obszaru o wymiarach co najmniej 8 na 5 metrów.
Odp.: Polietylen o dużej gęstości (HDPE) i polietylen o dużej masie cząsteczkowej (HMWPE) pozostają standardami branżowymi. Producenci preferują te żywice ze względu na ich wyjątkową wytrzymałość w stanie stopionym podczas wytłaczania i doskonałą odporność na pękanie pod wpływem naprężeń środowiskowych (ESCR) podczas przechowywania chemicznego.
