
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-01 Kaynak: Alan
Büyük kapasiteli konteynerler için üretim hattının geliştirilmesi veya kurulması önemli bir sermaye harcamasını temsil eder. İster endüstriyel kimyasal varilleri, ister ağır hizmet bidonları, ister tarımsal sprey tankları üretiyor olun, hacimleri 30 litreye kadar ölçeklendirmek karmaşık üretim zorluklarını beraberinde getirir. Bu spesifik kapasitede hata marjınız büyük ölçüde azalır. Parison kontrolü, soğutma çevrimleri veya genel yapısal bütünlükteki hafif yanlış hesaplamalar sıklıkla yüksek maliyetli üretim hatalarına yol açar. Yanlış ekipmanın seçilmesi doğrudan aşırı hurdaya neden olur, enerji tüketimini artırır ve konteynerleriniz arasında duvar kalınlığının zayıf dağılımına neden olur. Tutarlı çıktı kalitesi sağlamak ve rekabetçi kar marjlarını korumak için son derece güvenilir makinelere ihtiyacınız var. Bu kılavuz, satın alma ekiplerine ve üretim mühendislerine nesnel, kanıta dayalı bir değerlendirme çerçevesi sağlar. Kritik teknik özellikleri nasıl değerlendireceğinizi, sistem performansını nasıl değerlendireceğinizi ve sonuçta mükemmel olanı nasıl kısa listeye alacağınızı öğreneceksiniz. 30L şişirme makinesi . Zorlu geniş format uygulamalarınız için
Geniş formatlı şişirme kalıplama, küçük şişe üretiminden farklı fiziksel kurallara göre çalışır. Bu mühendislik gerçeklerini anlamak pahalı satın alma hatalarını önler.
Küçük tüketici şişelerinin aksine, 30 litrelik bir kap oldukça ağır bir parison gerektirir. Fizik, yerçekiminin bu erimiş plastiği agresif bir şekilde aşağı doğru çekeceğini söylüyor. Bu olguya parison sarkması diyoruz. Makine plastiği çok yavaş sıkarsa, hamur eşit olmayan şekilde uzar. Tepeye yakın yerlerde ince noktalar gelişir. Malzemeler alt kısımda israfla birikiyor. Hızlı ekstrüzyon kesinlikle gerekli hale gelir. Kalıp kapanmadan önce plastik tüpün yapısal bütünlüğünü korur. Bu yerçekimi kuvvetlerine etkili bir şekilde karşı koymak için ekipmanın yüksek hızlı ekstrüzyon sağladığından emin olmalısınız.
Çevrim süreleri büyük operasyonel darboğazları beraberinde getirir. Büyük hacimlerde plastiğin soğutulması oldukça zaman alır. Plastik doğal olarak mükemmel bir yalıtkan görevi görür. Kap kalıptan çıkarılamayacak kadar sıcak kalırsa makine hareketlerini öylece hızlandıramazsınız. Belirli makine tasarımlarının gerçekçi Saat Başına Şişe Sayısını (BPH) nasıl etkilediğini değerlendirmemiz gerekir. Özel soğutma pimleri sıfırın altındaki havayı doğrudan üflenen konteynere enjekte eder. Gelişmiş kalıp soğutma kanalları ısıyı dış ortamdan hızla uzaklaştırır. Bu entegre soğutma teknolojileri gerçek üretim hızınızı belirler.
Endüstriyel konteynerler inanılmaz derecede sıkı düzenleyici standartlarla karşı karşıyadır. 30 litrelik bir kimyasal varil, sıkı düşme testlerinden geçmelidir. Dikey depo depolaması için büyük istifleme gücü gerekir. Makine hassasiyeti malzeme dağıtımını doğrudan etkiler. Mükemmel dağıtım, tehlikeli maddelere yönelik BM paketleme standartlarına uygunluğu sağlar. Kötü dağıtım zayıf köşeler yaratır. Zayıf köşeler darbe anında parçalanarak anında test başarısızlıklarına ve güvenlik tehlikelerine neden olur.
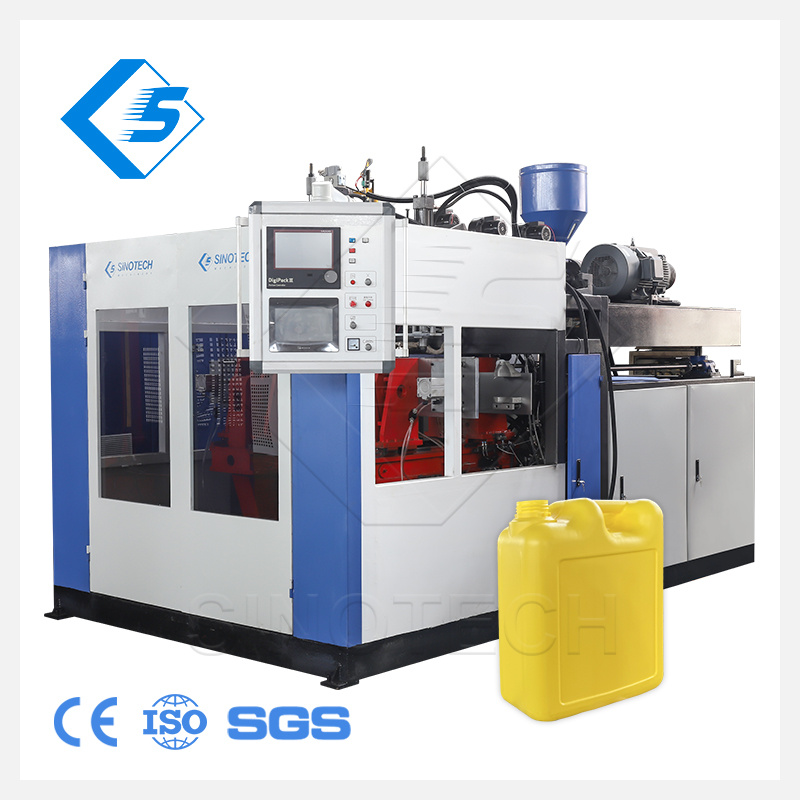
Moderni değerlendirdiğinizde 30L şişirme makinesi , spesifik teknik kriterler, yetenekli ekipmanı yetersiz seçeneklerden ayırır. Bu çekirdek sistemleri titizlikle değerlendirmelisiniz.
Mühendisler sıklıkla sürekli ekstrüzyona karşı akümülatör başlığı teknolojisini tartışırlar. Sürekli ekstrüzyon sabit, sabit bir plastik tüpü iter. Daha hafif 30 litrelik tasarımlar için son derece iyi çalışır. Ancak daha ağır konteynerler akümülatör başlık sistemlerine ihtiyaç duyar. Akümülatör kafası erimiş reçineyi bir tutma odasında depolar. Daha sonra bir hidrolik silindir, reçineyi büyük bir atışla hızla dışarı iter. Bu hızlı dağıtım, ağır hedef ağırlıklarından kaynaklanan şiddetli parison sarkmasını önler. Özel reçine akış hızlarınıza ve nihai kap kütlesine göre ekstrüzyon tipini seçmelisiniz.
Geniş formatlı kalıplar, üfleme aşamasında muazzam bir iç basınç uygular. Sıkıştırma üniteniz aşırı çerçeve sertliği gerektirir. Yüksek kaliteli doğrusal kılavuz raylar masif merdanelerin mükemmel şekilde hizalanmasını sağlar. Gerekli sıkma kuvvetini doğru hesaplamanız gerekir. 30 litrelik bir kalıp tipik olarak en az 200kN kuvvet gerektirir. Uygun sıkma kuvveti, kalıp dikişleri boyunca parlamayı önler. Ayrıca geniş çaplı boyunlarda ve taban alanlarında temiz, güçlü bir sıkıştırma sağlar. Zayıf sıkıştırma üniteleri basınç altında esneyerek konteynerin estetiğini bozar.
Malzeme maliyetleri devam eden üretim giderlerinize hakimdir. Gereksiz derecede kalın kaplar üretmeye gücünüz yetmez. Gelişmiş servo-hidrolik Duvar Kalınlığı Kontrolü (WTC) sistemleri bu temel sorunu çözmektedir. Endüstri standardı MOOG sistemleri hassas 100 noktalı radyal kontrol sunar. Düştükçe parison kalınlığının profilini dinamik olarak çıkarıyorlar. Tam olarak kritik köşelerin oluşacağı yere kalın plastik koyuyorlar. Reçineden tasarruf etmek için düz yan duvarları inceltiyorlar. Zorlu düşme ve istifleme testlerinden geçerken daha az malzeme kullanırsınız.
Manuel düzeltme, çalışma saatlerini boşa harcar ve ciddi güvenlik riskleri doğurur. Modern makineler yerleşik otomatik flaş silme özelliklerine sahip olmalıdır. Makine, fazla plastiği boyundan, kuyruktan ve saptan otomatik olarak çıkarır. Yüksek kaliteli çapak giderme, temiz, güvenli kenarları kapatmaya hazır hale getirir. Ayrıca alt donanımlarla kusursuz uyumluluğa da ihtiyacınız var. Makine otomatik konveyör hatlarına kolayca bağlanmalıdır. Ürün bütünlüğünü garanti altına almak için robotik sızıntı test sistemleriyle kusursuz bir şekilde entegre olması gerekir.
Bilgiye dayalı satın alma kararları vermek için güvenilir bir teknik referans noktasına ihtiyacımız var. Şunu kullanabiliriz: STBII-30L ekstrüzyon şişirme kalıplama makinesi, ticari değerlendirme için birincil temelimizdir.
Ticari kapasitenin değerlendirilmesi açık ve objektif ölçümler gerektirir. STBII-30L, ekstrüzyon kapasitesi, mekanik stabilite ve çevrim verimliliği açısından güçlü bir standart sağlar. Bu model etrafında kesin temeller oluşturarak, diğer satıcı tekliflerini etkili bir şekilde karşılaştırabilir ve karşılaştırabilirsiniz.
Geleneksel hidrolik kurulumlar büyük miktarda elektrik tüketir. Pompaları sürekli çalıştırarak aşırı ısı üretirler ve değerli gücü boşa harcarlar. Modern üniteler hibrit veya tamamen servo tahrikli sistemler kullanır. Servo motorlar yalnızca mekanik bileşenleri aktif olarak hareket ettirirken güç çeker. Soğutma aşamalarında tamamen dururlar. Bu akıllı teknoloji, eski sistemlere kıyasla %30-40 enerji tasarrufu sağlar. Daha düşük güç tüketimi, operasyonel kar marjlarınızı yıldan yıla doğrudan artırır.
Pafta kafası mimarisi nihai ürün tutarlılığını belirler. Malzeme bozulmasını önlemek için sıkı bir şekilde tasarlanmış akış kanalı konfigürasyonlarına ihtiyacınız var. Eski kalıp kafalarının içindeki ölü noktalar plastiğin yanmasına ve bozulmasına neden olur. Gelişmiş spiral mandrel tasarımları polimer eriyiğinin düzgün bir şekilde akmasını sağlar. Dahili kaynak hatlarını ortadan kaldırırlar. Ayrıca önemli ölçüde daha hızlı renk veya reçine değişimlerine de olanak tanırlar. Hızlı malzeme değişiklikleri mevcut üretim çalışma sürenizi en üst düzeye çıkarır.
Operatörlerin karmaşık kalıplama süreçlerini yönetmek için sezgisel, duyarlı araçlara ihtiyacı var. Açık mimarili Programlanabilir Lojik Denetleyiciler (PLC'ler) üstün fabrika esnekliği sunar. Mevcut dijital ağlara kolayca entegre olurlar. Uzaktan teşhis yetenekleri, mühendislerin yazılım sorunlarını tesis dışı konumlardan gidermelerine olanak tanır. Kullanıcı dostu dokunmatik ekran arayüzleri operatör hatasını azaltır. Net görsel geri bildirim, farklı çalışma vardiyalarında tutarlı konteyner kalitesi sağlar.
Ekstrüzyon Tahrik Sistemi Karşılaştırma
| Sistemi Özelliği | Geleneksel Hidrolik Sistem | Servo Tahrikli Sistem (STBII-30L Standardı) |
|---|---|---|
| Enerji Verimliliği | Düşük (Pompalar sürekli çalışır) | Yüksek (Motorlar yalnızca hareket ederken güç çeker) |
| Isı Üretimi | Yüksek (Büyük yağ soğutucuları gerektirir) | Düşük (Minimum yağ ısıtma) |
| Hareket Hassasiyeti | Orta (Valf kaymasına eğilimli) | Olağanüstü (Dijital konum geri bildirimi) |
| Gürültü Seviyeleri | Yüksek (Sabit mekanik uğultu) | Düşük (Soğutma aşamaları sırasında sessiz) |
Sermaye harcamaları hikayenin yalnızca bir kısmını anlatır. Gizli işletme giderleri çoğu zaman makinelerin devreye alınması sırasında imalatçıları hazırlıksız yakalar.
Büyük tonajlı makineler önemli fabrika altyapısı gerektirir. Makinenin çalıştırılması ve ağır çevrimler sırasında çekilen en yüksek elektrik gücünü değerlendirmelisiniz. 30 litrelik kalıplar için soğutucu kapasitesi gereksinimleri önemli ölçüde artmaktadır. Optimum kalıp sıcaklıklarını korumak için yüksek hacimli su akışına ihtiyacınız vardır. Tavan yüksekliği genellikle beklenmedik bir kısıtlama haline gelir. Uzun akümülatör kafaları ve baş üstü kalıp çıkarma vinçleri için yeterli dikey açıklık sağlamanız gerekir.
Başlangıç hurdası, şişirme kalıplamada operasyonel bir gerçeklik olmaya devam ediyor. Makineyi her başlattığınızda, ilk birkaç kap genellikle boyutsal kalite kontrollerinde başarısız olur. Bu pahalı malzemeyi verimli bir şekilde geri kazanmalısınız. Yeni makinenin otomatik granülatörlerle ne kadar kolay entegre olabileceğini değerlendirin. Orantılı dozaj üniteleri, kıyılmış yeniden öğütülmüş malzemeyi otomatik olarak işlenmemiş reçineye karıştırır. Verimli, otomatik yeniden öğütme döngüleri pahalı malzeme israfını önler ve taşıma emeğini azaltır.
Karmaşık makineler rutin, sistematik servis gerektirir. Kritik makine bileşenlerinin fiziksel erişilebilirliğini değerlendirmeliyiz. Teknisyenlerin hidrolik oransal valflere, ekstruder ısıtıcı bantlara ve merkezi yağlama noktalarına kolay erişime ihtiyacı vardır. Bir makinenin servisi zor olmaya devam ederse rutin bakım çok daha uzun sürer. Bakımın uzun süre kapalı kalması, daha yüksek operasyonel giderlere ve günlük gelir kaybına neden olur.
Geniş formatlı üflemeli kalıplamaya geçiş, son derece uzmanlık gerektiren beceriler gerektirir. 5 litrelik şişelere alışkın olan operatörler zorlu bir öğrenme süreciyle karşı karşıya kalacak. Ağır parisonların fiziği tamamen farklı sıcaklık profilleri ve zamanlama ayarlamaları gerektirir. Bu gerçeği satın alma aşamasının başlarında kabul edin. Kapsamlı satıcı eğitim programlarına büyük yatırım yapın. Doğru eğitim fabrika entegrasyonunun sorunsuz olmasını sağlar ve erken hurda oranlarını azaltır.
Teknik değerlendirmeden nihai satın almaya geçmek, yapılandırılmış bir mantık gerektirir. Güvenilir, yüksek performanslı ekipmanı güvence altına almak için kritik adımları özetliyoruz.
Teklif İsteğinizi (RFP) hemen standartlaştırın. Belirsiz istekler, karşılaştırılamaz satıcı teklifleri sağlar. Spesifik, ölçülebilir çıktı garantileri eklemelisiniz. RFP'nizde aşağıdaki ayrıntıları talep edin:
Bu katı format, satıcıları tekliflerini doğru bir şekilde tasarlamaya zorlar.
Çevrimdışı bir makinenin günlük maliyeti binlerce dolardır. İmzalamadan önce üreticinin Hizmet Seviyesi Sözleşmesini (SLA) inceleyin. Bölgesel yedek parça envanterlerini dikkatlice doğrulayın. Teknik destek için hızlı yanıt sürelerini garanti ettiklerinden emin olun. Mükemmel satış sonrası hizmet, birinci kademe tedarikçileri güvenilmez satıcılardan ayırır. Mevcut müşterilerden arıza müdahale sürelerine ilişkin referanslar isteyin.
Titiz bir Fabrika Kabul Testi yapmadan asla bir makine alımını sonlandırmayın. Yatırımınızı korumak için bu özel FAT tasarım kurallarına uyun.
Ağır hizmet tipi bir şişirme makinesinin tedarik edilmesi, derin bir teknik titizlik gerektirir. Parlak satış broşürlerinde sunulan teorik maksimum hızların ötesine bakmalısınız. Bunun yerine tamamen yapısal stabiliteye, hassas kalınlık kontrolüne ve uzun vadeli enerji verimliliğine odaklanın. Doğru ekipman tutarlı parison yönetimini ve sağlam sıkma kuvvetini garanti eder. Bu faktörler nihai konteyner kalitesini ve mevzuat uyumluluğunu doğrudan belirler.
Bir sonraki adımınız için kapsamlı bir teknik gereksinim matrisi taslağı hazırlayın. Gerekli sıkma kuvvetinizi, gerekli ekstrüzyon kapasitenizi ve tercih ettiğiniz kontrol sistemi tipini belgeleyin. İlk teklifler için herhangi bir satıcıyla iletişime geçmeden önce bu hedef matrisini doldurun. Bu yapılandırılmış yaklaşım, uzun vadeli operasyonel başarınız için özel olarak tasarlanmış makineler tedarik etmenizi sağlar.
C: Döngü süreleri büyük ölçüde konteyner ağırlığına, spesifik reçine özelliklerine ve kurulu soğutma sistemlerine bağlıdır. Standart 30 litrelik bir kap için gerçekçi endüstri çevrim süreleri genellikle 60 ila 120 saniye arasında değişir. Gelişmiş dahili soğutma pimleri ve optimize edilmiş kalıp kanalları, performansı bu spektrumun daha hızlı ucuna doğru iter.
C: Çoğu zaman evet, parison sarkmasını önlemek için birine ihtiyacınız var. Ağırlığı 1,5 kg'ın üzerinde olan ağır kaplar genellikle plastiği hızlı bir şekilde düşürmek için akümülatör başlıklarını gerektirir. Ancak son derece gelişmiş sürekli ekstrüzyon sistemleri, daha hafif 30L tasarımları başarıyla işleyebilir.
C: Alıcılar, makinenin fiziksel ayak izinden daha fazlasını dikkate almalıdır. Kalıp kafası açıklığı, baş üstü kalıp kaldırma vinçleri, güvenlik çitleri ve aşağı yöndeki soğutma veya konveyör ekipmanı için ek alan ayırmanız gerekir. Genellikle en az 8 x 5 metrelik özel bir alan tavsiye edilir.
C: Yüksek Yoğunluklu Polietilen (HDPE) ve Yüksek Moleküler Ağırlıklı Polietilen (HMWPE) endüstri standartları olmaya devam ediyor. Üreticiler bu reçineleri, ekstrüzyon sırasındaki olağanüstü erime mukavemeti ve kimyasal depolama için üstün çevresel stres çatlama direnci (ESCR) nedeniyle tercih etmektedir.
