
Bekeken: 0 Auteur: Site-editor Publicatietijd: 01-10-2026 Herkomst: Locatie
Het upgraden of opzetten van een productielijn voor containers met grote capaciteit vertegenwoordigt een aanzienlijke kapitaaluitgaven. Of u nu industriële chemische vaten, jerrycans voor zwaar gebruik of landbouwspuittanks produceert, het opschalen naar volumes tot 30 liter brengt complexe productie-uitdagingen met zich mee. Bij deze specifieke capaciteit krimpt uw foutmarge drastisch. Kleine misrekeningen bij de parison control, koelcycli of de algehele structurele integriteit leiden vaak tot kostbare productiefouten. Als u de verkeerde apparatuur selecteert, ontstaat er direct veel schroot, stijgt het energieverbruik en ontstaat er een slechte verdeling van de wanddikte over uw containers. U hebt uiterst betrouwbare machines nodig om een consistente uitvoerkwaliteit te garanderen en concurrerende winstmarges te behouden. Deze gids biedt inkoopteams en productie-ingenieurs een objectief, op feiten gebaseerd evaluatiekader. U leert hoe u kritische technische specificaties beoordeelt, systeemprestaties vergelijkt en uiteindelijk de perfecte shortlist maakt Blaasvormmachine van 30 liter voor uw veeleisende grootformaattoepassingen.
Bij grootformaatblaasgieten gelden andere fysieke regels dan bij de productie van kleine flessen. Als u deze technische realiteit begrijpt, voorkomt u dure inkoopfouten.
In tegenstelling tot kleine consumentenflessen heeft een container van 30 liter een opmerkelijk zware parison nodig. De natuurkunde schrijft voor dat de zwaartekracht dit gesmolten plastic agressief naar beneden zal trekken. Dit fenomeen noemen we parison sag. Als de machine het plastic te langzaam extrudeert, rekt de parison ongelijkmatig uit. Er ontstaan dunne plekken aan de bovenkant. Materiaal verzamelt zich verspillend op de bodem. Snelle extrusie wordt strikt noodzakelijk. Het handhaaft de structurele integriteit van de plastic buis voordat de mal sluit. U moet ervoor zorgen dat de apparatuur extrusie op hoge snelheid levert om deze zwaartekrachten effectief tegen te gaan.
Cyclustijden introduceren grote operationele knelpunten. Het afkoelen van enorme hoeveelheden plastic kost veel tijd. Kunststof fungeert van nature als een uitstekende isolator. Je kunt de machinebewegingen niet zomaar versnellen als de container te heet blijft om uit de vorm te halen. We moeten evalueren hoe specifieke machineontwerpen de realistische flessen per uur (BPH) beïnvloeden. Gespecialiseerde koelpinnen injecteren lucht onder nul rechtstreeks in de geblazen container. Geavanceerde schimmelkoelkanalen verwijderen de warmte snel van de buitenkant. Deze geïntegreerde koeltechnologieën bepalen uw werkelijke productiesnelheid.
Industriële containers worden geconfronteerd met ongelooflijk strenge wettelijke normen. Een chemisch vat van 30 liter moet strenge valtests doorstaan. Het vereist een enorme stapelkracht voor verticale magazijnopslag. Machineprecisie heeft een directe invloed op de materiaalverdeling. Uitstekende distributie garandeert naleving van de VN-verpakkingsnormen voor gevaarlijke materialen. Slechte distributie zorgt voor zwakke hoeken. Zwakke hoeken breken bij een botsing, wat onmiddellijk leidt tot mislukte tests en veiligheidsrisico's.
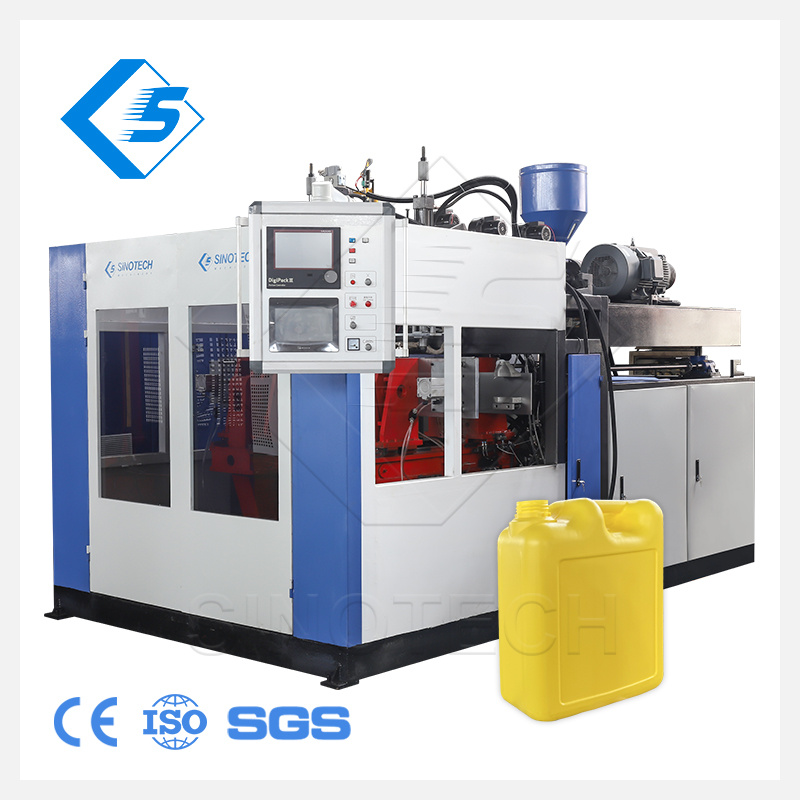
Wanneer je een modern evalueert 30L blaasvormmachine , specifieke technische criteria scheiden capabele apparatuur van ontoereikende opties. U moet deze kernsystemen rigoureus beoordelen.
Ingenieurs debatteren vaak over continue extrusie versus accumulatorkoptechnologie. Continue extrusie duwt een constante, stabiele buis plastic. Het werkt uitzonderlijk goed voor lichtere ontwerpen van 30 liter. Zwaardere containers vereisen echter accumulatorkopsystemen. Een accumulatorkop slaat gesmolten hars op in een bewaarkamer. Een hydraulische ram duwt de hars vervolgens in één krachtig schot snel naar buiten. Deze snelle inzet voorkomt de ernstige doorzakking van de parison die gepaard gaat met zware doelgewichten. U moet het extrusietype kiezen op basis van uw specifieke harsstroomsnelheden en uiteindelijke containermassa.
Grootformaat mallen oefenen tijdens de blaasfase een enorme interne druk uit. Uw klemeenheid vereist een extreme framestijfheid. Hoogwaardige lineaire geleiderails houden de massieve platen perfect uitgelijnd. U moet de benodigde klemkracht nauwkeurig berekenen. Een mal van 30 liter vereist doorgaans minimaal 200 kN kracht. Een goede klemkracht voorkomt dat er langs de malnaden een las ontstaat. Het zorgt ook voor een zuivere, sterke afknijp op halzen en basisgebieden met een grote diameter. Zwakke klemeenheden buigen onder druk, waardoor de esthetiek van de container wordt verpest.
Materiaalkosten domineren uw lopende productiekosten. Je kunt het je niet veroorloven om containers onnodig dik te maken. Geavanceerde servo-hydraulische Wall Thickness Control (WTC)-systemen lossen dit fundamentele probleem op. Industriestandaard MOOG-systemen bieden nauwkeurige 100-punts radiale controle. Ze profileren de dikte van de parison dynamisch terwijl deze daalt. Ze plaatsen dik plastic precies daar waar de kritische hoeken zich zullen vormen. Ze verdunnen de rechte zijwanden om hars te besparen. U gebruikt minder materiaal en doorstaat toch strenge val- en stapeltests.
Handmatig trimmen verspilt arbeidsuren en brengt ernstige veiligheidsrisico's met zich mee. Moderne machines moeten beschikken over ingebouwde automatische deflashing-mogelijkheden. De machine verwijdert overtollig plastic automatisch van de nek, staart en handgreep. Hoogwaardig ontbramen zorgt voor schone, veilige randen, klaar om te worden afgedekt. U hebt ook naadloze compatibiliteit met downstream-apparatuur nodig. De machine moet eenvoudig kunnen worden aangesloten op geautomatiseerde transportlijnen. Het moet feilloos kunnen worden geïntegreerd met robotachtige lektestsystemen om de productintegriteit te garanderen.
Om weloverwogen inkoopbeslissingen te kunnen nemen, hebben we een betrouwbaar technisch referentiepunt nodig. Wij kunnen gebruik maken van de STBII-30L extrusieblaasvormmachine als onze primaire basislijn voor commerciële evaluatie.
Het evalueren van commerciële capaciteiten vereist duidelijke, objectieve maatstaven. De STBII-30L biedt een sterke standaard voor extrusiecapaciteit, mechanische stabiliteit en cyclusefficiëntie. Door harde basislijnen rond dit model vast te stellen, kunt u offertes van andere leveranciers effectief vergelijken en contrasteren.
Traditionele hydraulische opstellingen verbruiken enorme hoeveelheden elektriciteit. Ze laten de pompen continu draaien, waardoor overtollige warmte ontstaat en waardevolle energie wordt verspild. Moderne eenheden maken gebruik van hybride of volledig servoaangedreven systemen. Servomotoren trekken alleen stroom als ze mechanische componenten actief verplaatsen. Tijdens de afkoelfases stoppen ze volledig. Deze intelligente technologie levert een energiebesparing van 30-40% op in vergelijking met oudere systemen. Een lager energieverbruik verbetert direct uw operationele winstmarges, jaar na jaar.
De matrijskoparchitectuur bepaalt de consistentie van het eindproduct. U hebt stroomkanaalconfiguraties nodig die strikt zijn ontworpen om materiaaldegradatie te voorkomen. Dode plekken in oudere snijkoppen zorgen ervoor dat plastic verbrandt en afbreekt. Geavanceerde spiraaldoornontwerpen zorgen ervoor dat de polymeersmelt soepel stroomt. Ze elimineren interne laslijnen. Ze maken ook aanzienlijk snellere kleur- of harswisselingen mogelijk. Snelle materiaalwissels maximaliseren uw beschikbare productie-uptime.
Operators hebben intuïtieve, responsieve tools nodig om complexe vormprocessen te beheren. Programmable Logic Controllers (PLC's) met open architectuur bieden superieure fabrieksflexibiliteit. Ze integreren gemakkelijk in bestaande digitale netwerken. Dankzij de diagnosemogelijkheden op afstand kunnen technici softwareproblemen vanaf externe locaties oplossen. Gebruiksvriendelijke touchscreen-interfaces verminderen bedieningsfouten. Duidelijke visuele feedback zorgt voor een consistente containerkwaliteit tijdens verschillende ploegendiensten.
Vergelijking van extrusieaandrijfsystemen
| Systeemeigenschap | Traditioneel hydraulisch systeem | Servoaangedreven systeem (STBII-30L standaard) |
|---|---|---|
| Energie-efficiëntie | Laag (pompen draaien continu) | Hoog (motoren trekken alleen stroom als ze bewegen) |
| Warmteopwekking | Hoog (vereist grote oliekoelers) | Laag (minimale olieverwarming) |
| Bewegingsprecisie | Matig (gevoelig voor klepdrift) | Uitzonderlijk (digitale positiefeedback) |
| Geluidsniveaus | Hoog (constante mechanische brom) | Laag (stil tijdens koelfasen) |
Kapitaaluitgaven vertellen slechts een deel van het verhaal. Verborgen operationele kosten overrompelen fabrikanten vaak tijdens de inbedrijfstelling van machines.
Machines met een groot tonnage vereisen een aanzienlijke fabrieksinfrastructuur. U moet het maximale elektrische stroomverbruik beoordelen tijdens het opstarten van de machine en bij zware cycli. De vereisten voor de koelcapaciteit nemen dramatisch toe voor matrijzen van 30 liter. U hebt een grote waterstroom nodig om optimale schimmeltemperaturen te behouden. Plafondhoogte wordt vaak een onverwachte beperking. Zorg voor voldoende verticale ruimte voor hoge accumulatorkoppen en bovengrondse takels voor het verwijderen van mallen.
Startup-schroot blijft een operationele realiteit bij het blaasgieten. Elke keer dat u de machine start, slagen de eerste paar containers meestal niet voor de kwaliteitscontroles op maat. Je moet dit dure materiaal efficiënt terugwinnen. Beoordeel hoe gemakkelijk de nieuwe machine kan worden geïntegreerd met geautomatiseerde granulators. Proportionele doseerunits mengen het versnipperde maalgoed automatisch terug tot nieuwe hars. Efficiënte, geautomatiseerde maallussen voorkomen duur materiaalafval en verminderen de hanteringsarbeid.
Complexe machines vereisen routinematig, systematisch onderhoud. We moeten de fysieke toegankelijkheid van kritische machineonderdelen evalueren. Technici hebben gemakkelijke toegang nodig tot hydraulische proportionele kleppen, verwarmingsbanden van de extruder en gecentraliseerde smeerpunten. Als een machine moeilijk te onderhouden blijft, duurt het routineonderhoud veel langer. Langdurige onderhoudsonderbrekingen leiden tot hogere operationele kosten en verloren dagelijkse inkomsten.
De overstap naar grootformaat blaasgieten vereist zeer gespecialiseerde vaardigheden. Operators die gewend zijn aan flessen van 5 liter zullen te maken krijgen met een steile leercurve. De fysica van zware parisons vereist totaal verschillende temperatuurprofielen en timingaanpassingen. Erken deze realiteit al vroeg in de aanbestedingsfase. Investeer zwaar in uitgebreide trainingsprogramma's voor leveranciers. Een goede training zorgt voor een soepele fabrieksintegratie en vermindert de vroegtijdige uitval.
De overgang van technische evaluatie naar definitieve aanbesteding vereist gestructureerde logica. We schetsen de cruciale stappen om betrouwbare, hoogwaardige apparatuur te beveiligen.
Standaardiseer uw Request for Proposal (RFP) direct. Vage verzoeken leveren onvergelijkbare leveranciersoffertes op. U moet specifieke, meetbare outputgaranties opnemen. Vraag de volgende gegevens in uw RFP:
Dit strikte format dwingt leveranciers om hun voorstellen nauwkeurig uit te werken.
Een machine offline kost dagelijks duizenden dollars. Controleer de Service Level Agreement (SLA) van de fabrikant voordat u deze ondertekent. Controleer zorgvuldig hun regionale reserveonderdeleninventaris. Zorg ervoor dat ze snelle responstijden voor technische ondersteuning garanderen. Uitstekende after-sales service onderscheidt topleveranciers van onbetrouwbare leveranciers. Vraag naar referenties van huidige klanten over hun responstijden bij pech.
Rond nooit de aankoop van een machine af zonder een strenge fabrieksacceptatietest. Volg deze specifieke FAT-ontwerpregels om uw investering te beschermen.
Het aanschaffen van een zware blaasvormmachine vereist diepgaande technische zorgvuldigheid. Je moet voorbij de theoretische maximumsnelheden kijken die in glanzende verkoopbrochures worden gepresenteerd. Concentreer u in plaats daarvan volledig op structurele stabiliteit, nauwkeurige diktecontrole en energie-efficiëntie op de lange termijn. De juiste uitrusting garandeert een consistent parisonbeheer en een robuuste klemkracht. Deze factoren bepalen rechtstreeks de uiteindelijke kwaliteit van de containers en de naleving van de regelgeving.
Stel voor uw onmiddellijke volgende stap een uitgebreide technische vereistenmatrix op. Documenteer uw benodigde klemkracht, vereiste extrusiecapaciteit en het gewenste type besturingssysteem. Vul deze objectieve matrix in voordat u leveranciers inschakelt voor initiële offertes. Deze gestructureerde aanpak zorgt ervoor dat u machines aanschaft die specifiek zijn ontworpen voor uw operationeel succes op de lange termijn.
A: De cyclustijden zijn sterk afhankelijk van het gewicht van de container, de specifieke harseigenschappen en de geïnstalleerde koelsystemen. Voor een standaardcontainer van 30 liter liggen de realistische cyclustijden in de industrie doorgaans tussen 60 en 120 seconden. Geavanceerde interne koelpinnen en geoptimaliseerde vormkanalen zorgen ervoor dat de prestaties naar het snellere einde van dit spectrum gaan.
A: Vaak heb je er een nodig om doorzakken van de parison te voorkomen. Voor zware containers die meer dan 1,5 kg wegen, zijn doorgaans accumulatorkoppen nodig om het plastic snel te laten vallen. Zeer geavanceerde continue extrusiesystemen kunnen echter met succes lichtere 30L-ontwerpen verwerken.
A: Kopers moeten rekening houden met meer dan alleen de fysieke machinevoetafdruk. U moet extra ruimte vrijmaken voor de matrijskopruimte, bovengrondse takels voor het verwijderen van mallen, veiligheidshekken en stroomafwaartse koel- of transportapparatuur. Over het algemeen wordt een speciale ruimte van minimaal 8 bij 5 meter aanbevolen.
A: Hogedichtheidpolyethyleen (HDPE) en hoogmoleculair polyethyleen (HMWPE) blijven de industrienormen. Fabrikanten geven de voorkeur aan deze harsen vanwege hun uitzonderlijke smeltsterkte tijdens extrusie en hun superieure weerstand tegen spanningsscheuren (ESCR) voor chemische opslag.
