
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-01 Походження: Сайт
Модернізація або встановлення виробничої лінії для контейнерів великої місткості є значними капітальними витратами. Незалежно від того, виробляєте ви промислові хімічні бочки, потужні каністри чи сільськогосподарські баки для розбризкування, збільшення об’єму до 30 літрів створює складні виробничі завдання. За такої конкретної потужності ваш запас помилок різко зменшується. Незначні прорахунки в регулюванні заготовок, циклах охолодження або загальній цілісності конструкції часто призводять до дорогих збоїв у виробництві. Вибір неправильного обладнання безпосередньо створює надмірну кількість брухту, збільшує споживання енергії та спричиняє поганий розподіл товщини стінок у ваших контейнерах. Вам потрібне високонадійне обладнання, щоб забезпечити постійну якість продукції та зберегти конкурентоспроможну норму прибутку. Цей посібник надає командам із закупівель та інженерам-виробникам об’єктивну, засновану на фактах систему оцінювання. Ви дізнаєтесь, як оцінити критичні технічні характеристики, порівняти продуктивність системи та, зрештою, обрати ідеальний список Машина для видувного формування на 30 л для вимогливих великоформатних додатків.
Широкоформатне видування працює за іншими фізичними правилами, ніж виробництво малих пляшок. Розуміння цих інженерних реалій запобігає дорогим помилкам у закупівлях.
На відміну від маленьких споживчих пляшок, 30-літрова ємність вимагає надзвичайно важкої заготовки. Фізика говорить, що гравітація буде агресивно тягнути цей розплавлений пластик вниз. Ми називаємо це явище просіданням паризона. Якщо машина видавлює пластик занадто повільно, заготовка розтягується нерівномірно. Біля верхівки з’являються тонкі плями. Матеріал марнотратно накопичується на дні. Швидка екструзія стає вкрай необхідною. Він підтримує структурну цілісність пластикової трубки до того, як форма закриється. Ви повинні переконатися, що обладнання забезпечує високу швидкість екструзії, щоб ефективно протидіяти цим силам тяжіння.
Тривалість циклу створює серйозні операційні вузькі місця. Охолодження величезних обсягів пластику займає багато часу. Пластик природно діє як чудовий ізолятор. Ви не можете просто пришвидшити рух машини, якщо контейнер залишається занадто гарячим, щоб витягти його з форми. Ми повинні оцінити, як конкретні конструкції машин впливають на реалістичну кількість пляшок на годину (BPH). Спеціалізовані охолоджувальні штифти впорскують повітря з мінусовою температурою безпосередньо в контейнер, що продувається. Удосконалені канали охолодження форми швидко видаляють тепло зовні. Ці вбудовані технології охолодження визначають фактичну швидкість виробництва.
Промислові контейнери стикаються з неймовірно суворими нормативними стандартами. 30-літрова хімічна бочка має витримати суворі випробування на падіння. Це вимагає великої міцності для штабелювання для вертикального складського зберігання. Точність машини безпосередньо впливає на розподіл матеріалу. Відмінний розподіл забезпечує відповідність стандартам ООН щодо упаковки небезпечних матеріалів. Поганий розподіл створює слабкі кути. Слабкі кути розбиваються під час удару, викликаючи миттєві збої в тестуванні та загрозу безпеці.
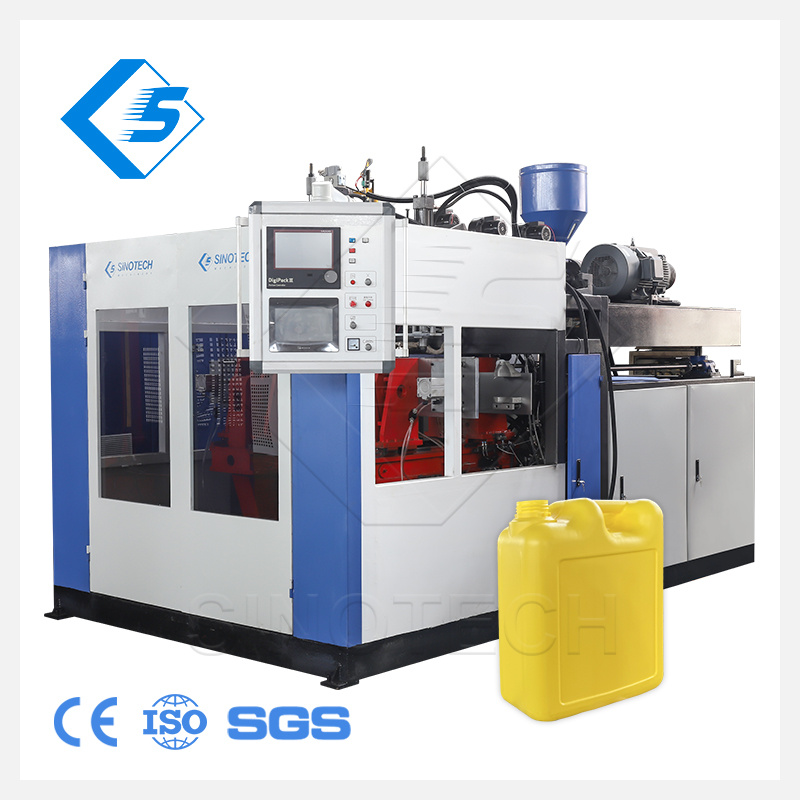
Коли оцінювати сучасну Машина для видувного формування на 30 л , спеціальні технічні критерії відокремлюють потужне обладнання від неадекватних опцій. Ви повинні ретельно оцінити ці основні системи.
Інженери часто сперечаються про безперервну екструзію проти технології накопичувальних головок. Безперервна екструзія штовхає постійну, стійку пластикову трубку. Він чудово підходить для легких 30-літрових конструкцій. Однак для більш важких контейнерів потрібні системи накопичувальних головок. Акумуляторна головка зберігає розплавлену смолу в камері зберігання. Потім гідравлічний шток швидко виштовхує смолу одним потужним пострілом. Таке швидке розгортання запобігає сильному провисанню паризона, пов’язаному з великою вагою цілі. Ви повинні вибрати тип екструзії на основі конкретної швидкості потоку смоли та кінцевої маси контейнера.
Великоформатні форми створюють величезний внутрішній тиск під час фази видування. Ваш затискний вузол вимагає надзвичайної жорсткості рами. Високоякісні лінійні напрямні тримають масивні плити ідеально вирівняними. Потрібно точно розрахувати необхідну силу затиску. 30-літрова форма зазвичай вимагає принаймні 200 кН сили. Правильна сила затиску запобігає спалаху вздовж швів форми. Це також забезпечує чисте, міцне відщипування шийок великого діаметру та базових ділянок. Слабкі затискні вузли прогинаються під тиском, псуючи естетику контейнера.
Матеріальні витрати домінують над вашими поточними виробничими витратами. Ви не можете дозволити собі виготовляти контейнери надмірної товщини. Удосконалені сервогідравлічні системи контролю товщини стінки (WTC) вирішують цю фундаментальну проблему. Системи MOOG, що відповідають галузевому стандарту, пропонують точне радіальне керування в 100 точках. Вони динамічно формують товщину заготовки, коли вона падає. Вони ставлять товстий пластик саме там, де утворяться критичні кути. Вони стоншують прямі бічні стінки для економії смоли. Ви використовуєте менше матеріалу, але проходите суворі випробування на падіння та укладання.
Ручне обрізання витрачає робочі години та створює серйозні ризики для безпеки. Сучасні машини повинні мати вбудовану функцію автоматичного видалення плям. Машина автоматично видаляє надлишки пластику з шиї, хвоста та ручки. Високоякісне очищення залишає чисті, безпечні краї, готові до закупорювання. Вам також потрібна бездоганна сумісність із наступним обладнанням. Машина повинна легко підключатися до автоматизованих конвеєрних ліній. Він повинен бездоганно інтегруватися з роботизованими системами перевірки герметичності, щоб гарантувати цілісність продукту.
Щоб приймати обґрунтовані рішення щодо закупівель, нам потрібна надійна технічна точка відліку. Ми можемо використовувати Екструзійно-видувна машина STBII-30L як наша основна база для комерційної оцінки.
Оцінка комерційної спроможності вимагає чітких, об’єктивних показників. STBII-30L забезпечує надійний стандарт екструзійної потужності, механічної стабільності та ефективності циклу. Встановлюючи жорсткі базові лінії навколо цієї моделі, ви можете ефективно порівнювати та протиставляти пропозиції інших постачальників.
Традиційні гідравлічні установки споживають величезну кількість електроенергії. Вони безперервно працюють з насосами, виробляючи надлишок тепла та витрачаючи цінну енергію. Сучасні агрегати використовують гібридні або повністю сервопривідні системи. Серводвигуни споживають потужність лише під час активного руху механічних компонентів. Вони повністю припиняються під час фаз охолодження. Ця інтелектуальна технологія дає 30-40% економії енергії порівняно зі старими системами. Менше енергоспоживання безпосередньо покращує ваш операційний прибуток з року в рік.
Архітектура головки матриці визначає консистенцію кінцевого продукту. Вам потрібні конфігурації каналів потоку, розроблені суворо для запобігання деградації матеріалу. Мертві плями всередині старих головок спричиняють горіння та деградацію пластику. Удосконалена конструкція спіральної оправки забезпечує плавний потік полімерного розплаву. Вони усувають внутрішні лінії зварювання. Вони також дозволяють значно швидше змінювати колір або смолу. Швидка зміна матеріалів збільшує доступний час безвідмовної роботи.
Операторам потрібні інтуїтивно зрозумілі інструменти, що швидко реагують, щоб керувати складними процесами формування. Програмовані логічні контролери (ПЛК) з відкритою архітектурою пропонують чудову заводську гнучкість. Вони легко інтегруються в існуючі цифрові мережі. Можливості віддаленої діагностики дозволяють інженерам усувати неполадки програмного забезпечення поза межами об’єкта. Зручні сенсорні інтерфейси зменшують помилки оператора. Чіткий візуальний зворотний зв'язок забезпечує незмінну якість контейнерів у різні робочі зміни.
Порівняння системи екструзійного приводу
| Характеристика системи | Традиційна гідравлічна система | Система з сервоприводом (стандарт STBII-30L) |
|---|---|---|
| Енергоефективність | Низький (насоси працюють безперервно) | Високий (мотори споживають потужність лише під час руху) |
| Генерація тепла | Високий (потрібні великі маслоохолоджувачі) | Низький (мінімальний нагрів масла) |
| Точність руху | Помірний (схильність до дрейфу клапана) | Винятковий (цифровий зворотний зв'язок позиції) |
| Рівні шуму | Високий (постійний механічний гул) | Низький (Безшумний під час фаз охолодження) |
Капітальні витрати розповідають лише частину історії. Приховані експлуатаційні витрати часто застають виробників зненацька під час введення машини в експлуатацію.
Для великотоннажних машин потрібна значна заводська інфраструктура. Ви повинні оцінити пікове споживання електроенергії під час запуску машини та важких циклів. Вимоги до потужності охолоджувача різко збільшуються для 30-літрових форм. Вам потрібен великий потік води, щоб підтримувати оптимальну температуру форми. Висота стелі часто стає несподіваним обмеженням. Ви повинні забезпечити достатній вертикальний зазор для високих головок накопичувачів і підйомників для видалення цвілі.
Стартовий брухт залишається операційною реальністю в видувному формуванні. Щоразу, коли ви запускаєте машину, перші кілька контейнерів зазвичай не проходять перевірку якості за розмірами. Ви повинні ефективно відновити цей дорогий матеріал. Оцініть, наскільки легко нова машина інтегрується з автоматичними грануляторами. Пропорційні дозувальні блоки автоматично змішують подрібнену повторно подрібнену суміш із первинною смолою. Ефективні автоматизовані цикли повторного подрібнення запобігають відходам дорогого матеріалу та зменшують витрати на обробку.
Складна техніка потребує регулярного, систематичного обслуговування. Ми повинні оцінити фізичну доступність критичних компонентів машини. Технікам потрібен легкий доступ до гідравлічних пропорційних клапанів, нагрівальних стрічок екструдера та централізованих точок змащування. Якщо машину все ще важко обслуговувати, регулярне обслуговування займає набагато більше часу. Тривалий час простою на технічне обслуговування призводить до збільшення операційних витрат і втрати щоденного доходу.
Перехід до великоформатного видувного формування вимагає вузькоспеціалізованих навичок. Оператори, які звикли до 5-літрових пляшок, зіткнуться з крутою кривою навчання. Фізика важких заготовок вимагає абсолютно інших температурних профілів і коригування часу. Визнайте цю реальність на початку етапу закупівлі. Інвестуйте значні кошти в комплексні програми навчання постачальників. Належне навчання забезпечує безперебійну інтеграцію на фабрику та знижує кількість передчасного браку.
Перехід від технічної оцінки до остаточних закупівель вимагає структурованої логіки. Ми описуємо важливі кроки для забезпечення надійного високопродуктивного обладнання.
Негайно стандартизуйте свій запит на пропозицію (RFP). Розпливчасті запити дають непорівнянні ціни постачальників. Ви повинні включити конкретні, вимірні гарантії результату. Вимагайте наступних деталей у своєму запиті пропозицій:
Цей суворий формат змушує постачальників точно розробляти свої пропозиції.
Машина в автономному режимі коштує тисячі доларів щодня. Уважно вивчіть Угоду про рівень обслуговування (SLA) виробника перед підписанням. Ретельно перевірте їх регіональний запас запасних частин. Переконайтеся, що вони гарантують швидкий час відповіді технічної підтримки. Відмінне післяпродажне обслуговування відокремлює постачальників першого рівня від ненадійних постачальників. Попросіть у поточних клієнтів рекомендації щодо часу реагування на поломку.
Ніколи не завершуйте закупівлю обладнання без ретельного заводського приймального випробування. Дотримуйтесь цих спеціальних правил проектування FAT, щоб захистити свої інвестиції.
Вибір потужної машини для видувного формування вимагає глибокої технічної ретельності. Ви повинні дивитися далі, ніж теоретичні максимальні швидкості, представлені в глянцевих рекламних брошурах. Замість цього повністю зосередьтеся на стабільності конструкції, точному контролі товщини та довгостроковій енергоефективності. Відповідне обладнання гарантує послідовне керування застібками та надійну силу затиску. Ці фактори безпосередньо визначають якість кінцевої тари та відповідність нормативним вимогам.
Для найближчого наступного кроку складіть вичерпну матрицю технічних вимог. Задокументуйте необхідну силу затиску, необхідну потужність екструзії та бажаний тип системи керування. Заповніть цю матрицю цілей, перш ніж залучати будь-яких постачальників для первинних котирувань. Цей структурований підхід гарантує, що ви придбаєте обладнання, розроблене спеціально для вашого довгострокового успіху в роботі.
A: Тривалість циклу значною мірою залежить від ваги контейнера, специфічних характеристик смоли та встановленої системи охолодження. Для стандартного 30-літрового контейнера реалістичний промисловий цикл зазвичай становить від 60 до 120 секунд. Удосконалені внутрішні охолоджувальні штифти та оптимізовані канали прес-форми збільшують продуктивність до швидшого кінця цього спектру.
A: Часто так, вам потрібен, щоб запобігти провисанню паризона. Для важких контейнерів вагою понад 1,5 кг зазвичай потрібні акумуляторні головки для швидкого скидання пластику. Однак високодосконалі системи безперервної екструзії можуть успішно обробляти легші 30-літрові конструкції.
A: Покупці повинні враховувати більше, ніж просто фізичну площу машини. Ви повинні виділити додатковий простір для зазору головки матриці, верхніх підйомників для видалення прес-форм, захисних огорож і охолоджувального або конвеєрного обладнання, розташованого нижче. Зазвичай рекомендується виділена зона розміром не менше 8 на 5 метрів.
A: Поліетилен високої щільності (HDPE) і поліетилен високої молекулярної маси (HMWPE) залишаються промисловими стандартами. Виробники віддають перевагу цим смолам завдяки їхній винятковій міцності розплаву під час екструзії та чудовій стійкості до розтріскування під впливом навколишнього середовища (ESCR) для зберігання хімікатів.
