
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-01 الأصل: موقع
يمثل تطوير أو إنشاء خط إنتاج للحاويات ذات السعة الكبيرة نفقات رأسمالية كبيرة. سواء كنت تقوم بتصنيع براميل كيميائية صناعية، أو صفائح للخدمة الشاقة، أو خزانات رش زراعية، فإن زيادة الأحجام حتى 30 لترًا تؤدي إلى تحديات تصنيع معقدة. وبهذه السعة المحددة، يتقلص هامش الخطأ لديك بشكل كبير. غالبًا ما تؤدي الحسابات الخاطئة الطفيفة في التحكم في الباريسون، أو دورات التبريد، أو السلامة الهيكلية الشاملة إلى فشل إنتاج مكلف. يؤدي اختيار المعدات الخاطئة إلى توليد خردة زائدة بشكل مباشر، ويؤدي إلى تضخم استهلاك الطاقة، ويتسبب في سوء توزيع سمك الجدار عبر الحاويات الخاصة بك. أنت بحاجة إلى آلات موثوقة للغاية لضمان جودة الإنتاج المتسقة والحفاظ على هوامش الربح التنافسية. يوفر هذا الدليل لفرق المشتريات ومهندسي الإنتاج إطار تقييم موضوعي قائم على الأدلة. سوف تتعلم كيفية تقييم المواصفات الفنية الهامة، وقياس أداء النظام، وفي النهاية وضع قائمة مختصرة للأفضل آلة التشكيل بالنفخ سعة 30 لترًا لتطبيقاتك كبيرة الحجم.
تعمل عملية النفخ كبيرة الحجم وفقًا لقواعد فيزيائية مختلفة عن إنتاج الزجاجات الصغيرة. إن فهم هذه الحقائق الهندسية يمنع حدوث أخطاء باهظة الثمن في عمليات الشراء.
على عكس الزجاجات الاستهلاكية الصغيرة، تتطلب الحاوية سعة 30 لترًا بارسونًا ثقيلًا بشكل ملحوظ. تشير الفيزياء إلى أن الجاذبية سوف تسحب هذا البلاستيك المنصهر إلى الأسفل بقوة. نحن نسمي هذه الظاهرة باريسون ساج. إذا قامت الآلة بقذف البلاستيك ببطء شديد، فإن الباريسون يتمدد بشكل غير متساو. تظهر بقع رفيعة بالقرب من القمة. تجمعات المواد تبذير في القاع. يصبح البثق السريع ضروريًا للغاية. إنه يحافظ على السلامة الهيكلية للأنبوب البلاستيكي قبل إغلاق القالب. يجب عليك التأكد من أن المعدات توفر قذفًا عالي السرعة لمواجهة قوى الجاذبية هذه بشكل فعال.
تعرض أوقات الدورات اختناقات تشغيلية كبيرة. يستغرق تبريد كميات هائلة من البلاستيك وقتًا طويلاً. يعمل البلاستيك بشكل طبيعي كعازل ممتاز. لا يمكنك ببساطة تسريع حركات الماكينة إذا ظلت الحاوية ساخنة جدًا بحيث لا يمكن تفكيكها. يجب علينا تقييم مدى تأثير تصميمات الآلات المحددة على الزجاجات الواقعية لكل ساعة (BPH). تقوم دبابيس التبريد المتخصصة بحقن هواء تحت الصفر مباشرة في الحاوية المنفوخة. تقوم قنوات تبريد القالب المتقدمة بإزالة الحرارة بسرعة من الخارج. تحدد تقنيات التبريد المتكاملة هذه سرعة الإنتاج الفعلية لديك.
تواجه الحاويات الصناعية معايير تنظيمية صارمة بشكل لا يصدق. يجب أن تنجو الأسطوانة الكيميائية سعة 30 لترًا من اختبارات السقوط الصارمة. إنها تتطلب قوة تكديس هائلة لتخزين المستودعات العمودية. تؤثر دقة الماكينة بشكل مباشر على توزيع المواد. التوزيع الممتاز يضمن الامتثال لمعايير التعبئة والتغليف للأمم المتحدة للمواد الخطرة. سوء التوزيع يخلق زوايا ضعيفة. تتحطم الزوايا الضعيفة عند الاصطدام، مما يتسبب في فشل الاختبار الفوري ومخاطر السلامة.
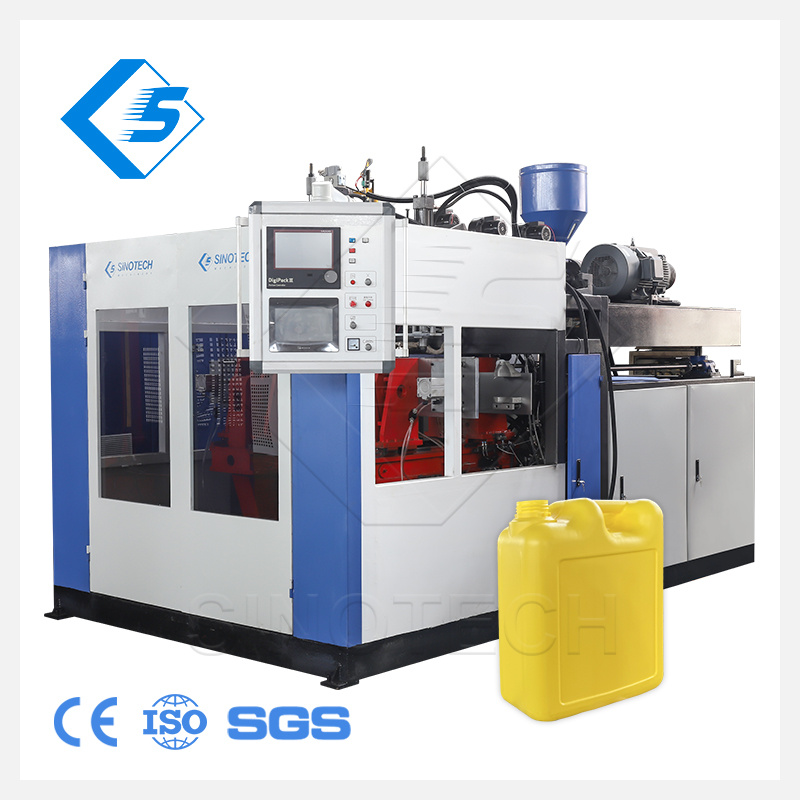
عندما تقوم بتقييم حديث آلة التشكيل بالنفخ سعة 30 لترًا ، معايير فنية محددة تفصل بين المعدات القادرة والخيارات غير الكافية. يجب عليك تقييم هذه الأنظمة الأساسية بدقة.
غالبًا ما يناقش المهندسون البثق المستمر مقابل تقنية رأس المجمع. يدفع البثق المستمر أنبوبًا ثابتًا وثابتًا من البلاستيك. إنه يعمل بشكل جيد للغاية مع التصميمات الأخف سعة 30 لترًا. ومع ذلك، تتطلب الحاويات الأثقل أنظمة رأس مراكم. يقوم رأس المجمع بتخزين الراتينج المنصهر في حجرة الإمساك. يقوم بعد ذلك مكبس هيدروليكي بدفع الراتنج للخارج بسرعة في طلقة واحدة ضخمة. يمنع هذا النشر السريع الترهل الشديد المرتبط بالأوزان المستهدفة الثقيلة. يجب عليك اختيار نوع البثق بناءً على معدلات تدفق الراتنج المحددة وكتلة الحاوية النهائية.
تمارس القوالب كبيرة الحجم ضغطًا داخليًا هائلاً أثناء مرحلة النفخ. تتطلب وحدة التثبيت الخاصة بك صلابة الإطار القصوى. تحافظ قضبان التوجيه الخطية عالية الجودة على محاذاة الألواح الضخمة بشكل مثالي. يجب عليك حساب قوة التثبيت اللازمة بدقة. يتطلب القالب سعة 30 لترًا عادةً ما لا يقل عن 200 كيلو نيوتن من القوة. قوة التثبيت المناسبة تمنع الوميض على طول طبقات القالب. كما أنه يضمن ضغطًا نظيفًا وقويًا على الأعناق ذات القطر الكبير ومناطق القاعدة. تنثني وحدات التثبيت الضعيفة تحت الضغط، مما يؤدي إلى تدمير جماليات الحاوية.
تهيمن تكاليف المواد على نفقات الإنتاج المستمرة. لا يمكنك تحمل تكاليف تصنيع حاويات سميكة دون داع. تحل أنظمة التحكم في سماكة الجدار الهيدروليكية المؤازرة المتقدمة (WTC) هذه المشكلة الأساسية. توفر أنظمة MOOG المتوافقة مع معايير الصناعة تحكمًا شعاعيًا دقيقًا يصل إلى 100 نقطة. إنهم يحددون سمك الباريسون ديناميكيًا عند انخفاضه. لقد وضعوا البلاستيك السميك في المكان الذي ستتشكل فيه الزوايا الحرجة. إنها تخفف الجدران الجانبية المستقيمة لحفظ الراتنج. يمكنك استخدام مواد أقل مع الاستمرار في اجتياز اختبارات السقوط والتكديس الصارمة.
يؤدي التشذيب اليدوي إلى إهدار ساعات العمل ويؤدي إلى مخاطر شديدة على السلامة. يجب أن تتميز الآلات الحديثة بقدرات مدمجة في إزالة الوميض تلقائيًا. تقوم الآلة بإزالة البلاستيك الزائد من الرقبة والذيل والمقبض تلقائيًا. يترك الوميض عالي الجودة حوافًا نظيفة وآمنة جاهزة للتغطية. تحتاج أيضًا إلى التوافق السلس مع المعدات النهائية. يجب أن تتصل الآلة بسهولة بخطوط النقل الآلية. ويجب أن يتكامل بشكل لا تشوبه شائبة مع أنظمة اختبار التسرب الآلية لضمان سلامة المنتج.
لاتخاذ قرارات شراء مستنيرة، نحتاج إلى نقطة مرجعية فنية موثوقة. يمكننا استخدام آلة التشكيل بالنفخ والبثق STBII-30L هي خط الأساس الأساسي للتقييم التجاري.
ويتطلب تقييم القدرة التجارية مقاييس واضحة وموضوعية. يوفر STBII-30L معيارًا قويًا لقدرة البثق والاستقرار الميكانيكي وكفاءة الدورة. من خلال إنشاء خطوط أساس ثابتة حول هذا النموذج، يمكنك مقارنة أسعار البائعين الآخرين والتباين بينها بشكل فعال.
تستهلك الأجهزة الهيدروليكية التقليدية كميات هائلة من الكهرباء. فهي تقوم بتشغيل المضخات بشكل مستمر، مما يولد حرارة زائدة ويهدر طاقة قيمة. تستخدم الوحدات الحديثة أنظمة هجينة أو مؤازرة بالكامل. تستمد المحركات المؤازرة الطاقة فقط عند تحريك المكونات الميكانيكية بشكل نشط. وتتوقف تمامًا أثناء مراحل التبريد. توفر هذه التقنية الذكية توفيرًا في الطاقة بنسبة 30-40% مقارنةً بالأنظمة القديمة. يؤدي انخفاض استهلاك الطاقة إلى تحسين هوامش الربح التشغيلي لديك بشكل مباشر عامًا بعد عام.
تحدد بنية رأس القالب اتساق المنتج النهائي. أنت بحاجة إلى تكوينات قناة تدفق مصممة بشكل صارم لمنع تدهور المواد. تتسبب البقع الميتة داخل رؤوس القالب القديمة في حرق البلاستيك وتحلله. تحافظ تصميمات الشياق الحلزوني المتقدمة على تدفق ذوبان البوليمر بسلاسة. أنها تقضي على خطوط اللحام الداخلية. كما أنها تسمح بتغييرات اللون أو الراتنج بشكل أسرع. تعمل التغييرات السريعة للمواد على زيادة وقت تشغيل الإنتاج المتاح لديك إلى الحد الأقصى.
يحتاج المشغلون إلى أدوات بديهية وسريعة الاستجابة لإدارة عمليات التشكيل المعقدة. توفر وحدات التحكم المنطقية القابلة للبرمجة ذات البنية المفتوحة (PLCs) مرونة فائقة في المصنع. فهي تتكامل بسهولة مع الشبكات الرقمية الموجودة. تسمح إمكانيات التشخيص عن بعد للمهندسين باستكشاف مشكلات البرامج وإصلاحها من مواقع خارج الموقع. تعمل واجهات شاشة اللمس سهلة الاستخدام على تقليل أخطاء المشغل. تضمن الملاحظات المرئية الواضحة جودة الحاوية المتسقة عبر نوبات العمل المختلفة.
مقارنة نظام محرك البثق
| يتميز نظام | بنظام هيدروليكي تقليدي | يعمل بمحرك مؤازر (معيار STBII-30L) |
|---|---|---|
| كفاءة الطاقة | منخفض (المضخات تعمل بشكل مستمر) | عالية (المحركات تسحب الطاقة فقط عند التحرك) |
| توليد الحرارة | مرتفع (يتطلب مبردات زيت كبيرة) | منخفض (الحد الأدنى من تسخين الزيت) |
| دقة الحركة | معتدل (عرضة لانحراف الصمام) | استثنائي (تعليقات الموقف الرقمي) |
| مستويات الضوضاء | عالية (همهمة ميكانيكية ثابتة) | منخفض (صامت أثناء مراحل التبريد) |
الإنفاق الرأسمالي لا يحكي سوى جزء من القصة. غالبًا ما تفاجئ النفقات التشغيلية المخفية الشركات المصنعة أثناء تشغيل الماكينة.
تتطلب الآلات ذات الحمولة الكبيرة بنية تحتية كبيرة للمصنع. يجب عليك تقييم ذروة استهلاك الطاقة الكهربائية أثناء بدء تشغيل الماكينة والدورات الثقيلة. تتزايد متطلبات سعة المبرد بشكل كبير بالنسبة للقوالب سعة 30 لترًا. أنت بحاجة إلى تدفق مياه بكميات كبيرة للحفاظ على درجات حرارة العفن المثالية. غالبًا ما يصبح ارتفاع السقف عائقًا غير متوقع. يجب عليك التأكد من الخلوص الرأسي المناسب لرؤوس المجمعات الطويلة ورافعات إزالة القالب العلوية.
تظل خردة بدء التشغيل حقيقة تشغيلية في عملية قولبة النفخ. في كل مرة تقوم فيها بتشغيل الجهاز، عادةً ما تفشل الحاويات العديدة الأولى في اختبارات جودة الأبعاد. يجب عليك استعادة هذه المواد باهظة الثمن بكفاءة. قم بتقييم مدى سهولة تكامل الجهاز الجديد مع المحببات الآلية. تقوم وحدات الجرعات التناسبية بخلط الطحن الممزق مرة أخرى إلى الراتنج البكر تلقائيًا. تعمل حلقات إعادة الطحن الأوتوماتيكية الفعالة على منع هدر المواد الباهظة الثمن وتقليل عمالة المناولة.
تتطلب الآلات المعقدة خدمة روتينية ومنهجية. يجب علينا تقييم إمكانية الوصول المادي لمكونات الماكينة المهمة. يحتاج الفنيون إلى سهولة الوصول إلى الصمامات الهيدروليكية التناسبية، وأشرطة سخان الطارد، ونقاط التشحيم المركزية. إذا ظلت الآلة صعبة الصيانة، فإن الصيانة الروتينية تستغرق وقتًا أطول بكثير. تؤدي فترات التوقف الطويلة للصيانة إلى زيادة نفقات التشغيل وفقدان الإيرادات اليومية.
يتطلب الانتقال إلى عملية النفخ كبيرة الحجم مهارات متخصصة للغاية. سيواجه المشغلون المعتادون على الزجاجات سعة 5 لترات منحنى تعليميًا حادًا. تتطلب فيزياء الباريسونات الثقيلة مستويات مختلفة تمامًا لدرجات الحرارة وتعديلات للتوقيت. الاعتراف بهذا الواقع في وقت مبكر من مرحلة الشراء. استثمر بكثافة في برامج تدريب البائعين الشاملة. يضمن التدريب المناسب التكامل السلس للمصنع ويقلل معدلات الخردة المبكرة.
يتطلب الانتقال من التقييم الفني إلى الشراء النهائي منطقًا منظمًا. نحن نحدد الخطوات الحاسمة لتأمين معدات موثوقة وعالية الأداء.
قم بتوحيد طلب تقديم العروض (RFP) الخاص بك على الفور. الطلبات الغامضة تسفر عن عروض أسعار لا تضاهى للبائعين. يجب عليك تضمين ضمانات مخرجات محددة وقابلة للقياس. اطلب التفاصيل التالية في طلب تقديم العروض الخاص بك:
هذا التنسيق الصارم يجبر البائعين على هندسة مقترحاتهم بدقة.
تكلف الآلة غير المتصلة بالإنترنت آلاف الدولارات يوميًا. قم بتدقيق اتفاقية مستوى الخدمة (SLA) الخاصة بالشركة المصنعة قبل التوقيع. التحقق من مخزون قطع الغيار الإقليمي بعناية. تأكد من أنها تضمن أوقات الاستجابة السريعة للدعم الفني. تفصل خدمة ما بعد البيع الممتازة بين الموردين من الدرجة الأولى والبائعين غير الموثوق بهم. اطلب مراجع من العملاء الحاليين فيما يتعلق بأوقات الاستجابة التفصيلية الخاصة بهم.
لا تقم أبدًا بإتمام عملية شراء الآلات دون إجراء اختبار قبول صارم للمصنع. اتبع قواعد تصميم FAT المحددة هذه لحماية استثمارك.
يتطلب الحصول على آلة التشكيل بالنفخ للخدمة الشاقة اجتهادًا فنيًا عميقًا. يجب عليك تجاوز السرعات القصوى النظرية المقدمة في كتيبات المبيعات اللامعة. وبدلاً من ذلك، ركز بشكل كامل على الاستقرار الهيكلي، والتحكم الدقيق في السُمك، وكفاءة الطاقة على المدى الطويل. تضمن المعدات المناسبة إدارة متسقة للباريسون وقوة تثبيت قوية. تحدد هذه العوامل بشكل مباشر جودة الحاوية النهائية والامتثال التنظيمي.
بالنسبة لخطوتك التالية المباشرة، قم بصياغة مصفوفة متطلبات فنية شاملة. قم بتوثيق قوة التثبيت اللازمة وسعة البثق المطلوبة ونوع نظام التحكم المفضل. أكمل مصفوفة الهدف هذه قبل إشراك أي بائعين للحصول على عروض الأسعار الأولية. يضمن لك هذا النهج المنظم شراء الآلات المصممة خصيصًا لتحقيق نجاحك التشغيلي على المدى الطويل.
ج: تعتمد أوقات الدورة بشكل كبير على وزن الحاوية وخصائص الراتنج المحددة وأنظمة التبريد المثبتة. بالنسبة للحاوية القياسية سعة 30 لترًا، تتراوح أوقات دورة الصناعة الواقعية عادةً بين 60 و120 ثانية. تعمل دبابيس التبريد الداخلية المتقدمة وقنوات القالب المحسنة على دفع الأداء نحو النهاية الأسرع لهذا الطيف.
ج: في كثير من الأحيان نعم، أنت بحاجة إلى واحد لمنع ترهل الباريسون. تتطلب الحاويات الثقيلة التي يزيد وزنها عن 1.5 كجم عادةً رؤوسًا مركمة لإسقاط البلاستيك بسرعة. ومع ذلك، يمكن لأنظمة البثق المستمر المتقدمة للغاية معالجة التصميمات ذات الوزن الخفيف 30L بنجاح.
ج: يجب على المشترين مراعاة ما هو أكثر من مجرد البصمة المادية للآلة. يجب عليك تخصيص مساحة إضافية لإزالة رأس القالب، ورافعات إزالة القالب العلوية، وسياج الأمان، ومعدات التبريد أو النقل. يوصى عمومًا بمساحة مخصصة لا تقل عن 8 × 5 أمتار.
ج: يظل البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين عالي الوزن الجزيئي (HMWPE) هما معايير الصناعة. يفضل المصنعون هذه الراتنجات نظرًا لقوة ذوبانها الاستثنائية أثناء البثق ومقاومتها الفائقة للتكسير بالضغط البيئي (ESCR) لتخزين المواد الكيميائية.
