L'aggiornamento o la creazione di una linea di produzione per contenitori di grande capacità rappresenta una spesa in conto capitale significativa. Che si producano fusti chimici industriali, taniche per carichi pesanti o serbatoi per irrorazione agricola, la scalabilità di volumi fino a 30 litri introduce sfide produttive complesse. A questa capacità specifica, il margine di errore si riduce drasticamente. Piccoli errori di calcolo nel controllo del parison, nei cicli di raffreddamento o nell'integrità strutturale complessiva spesso portano a costosi fallimenti di produzione. La selezione dell'attrezzatura sbagliata genera direttamente scarti eccessivi, aumenta il consumo di energia e causa una scarsa distribuzione dello spessore delle pareti nei contenitori. Sono necessari macchinari altamente affidabili per garantire una qualità di output costante e mantenere margini di profitto competitivi. Questa guida fornisce ai team di procurement e agli ingegneri di produzione un quadro di valutazione oggettivo e basato sull'evidenza. Imparerai come valutare le specifiche tecniche critiche, valutare le prestazioni del sistema e, infine, selezionare il perfetto Soffiatrice da 30 litri per le vostre esigenti applicazioni di grande formato.
Punti chiave
- Abbinamento del processo: la produzione da 30 litri spesso richiede una tecnologia specifica della testa dell'accumulatore o un'estrusione continua altamente ottimizzata per prevenire l'abbassamento del parison.
- Specifiche critiche: il controllo preciso dello spessore della parete (ad esempio, controllo radiale su 100 punti) e la forza di serraggio adeguata (tipicamente oltre 200 kN) non sono negoziabili per la durata dei grandi formati.
- Costo totale di proprietà (TCO): l'approvvigionamento deve valutare il consumo energetico (sistemi servo-guidati) e l'integrazione del recupero dei materiali, non solo il CAPEX iniziale.
- Convalida: non finalizzare mai un acquisto senza un rigoroso test di accettazione in fabbrica (FAT) utilizzando lo stampo e la resina specifici (tipicamente HDPE o HMWPE).
Le realtà ingegneristiche della produzione di contenitori da 30 litri
Il soffiaggio di grandi formati opera secondo regole fisiche diverse rispetto alla produzione di piccole bottiglie. Comprendere queste realtà ingegneristiche previene costosi errori di approvvigionamento.
La Parison Sag Challenge
A differenza delle piccole bottiglie di consumo, un contenitore da 30 litri richiede un parison notevolmente pesante. La fisica impone che la gravità attiri questa plastica fusa verso il basso in modo aggressivo. Chiamiamo questo fenomeno l'abbassamento del parison. Se la macchina estrude la plastica troppo lentamente, il parison si allunga in modo non uniforme. Si sviluppano macchie sottili vicino alla parte superiore. Il materiale si accumula inutilmente sul fondo. L'estrusione rapida diventa strettamente necessaria. Mantiene l'integrità strutturale del tubo di plastica prima della chiusura dello stampo. È necessario garantire che l'attrezzatura fornisca un'estrusione ad alta velocità per contrastare efficacemente queste forze gravitazionali.
Tempo di ciclo e vincoli di raffreddamento
I tempi di ciclo introducono importanti colli di bottiglia operativi. Il raffreddamento di enormi volumi di plastica richiede molto tempo. La plastica agisce naturalmente come un eccellente isolante. Non è possibile accelerare semplicemente i movimenti della macchina se il contenitore rimane troppo caldo per essere sformato. Dobbiamo valutare in che modo i progetti specifici delle macchine incidono sulle bottiglie all'ora (BPH) realistiche. Perni di raffreddamento specializzati iniettano aria sotto zero direttamente nel contenitore soffiato. I canali avanzati di raffreddamento dello stampo rimuovono rapidamente il calore dall'esterno. Queste tecnologie di raffreddamento integrate determinano la velocità di produzione effettiva.
Distribuzione e conformità dei materiali
I contenitori industriali sono soggetti a standard normativi incredibilmente severi. Un fusto chimico da 30 litri deve sopravvivere a rigorosi test di caduta. Richiede un'enorme forza di impilamento per lo stoccaggio in magazzino verticale. La precisione della macchina influenza direttamente la distribuzione del materiale. L'eccellente distribuzione garantisce la conformità agli standard di imballaggio delle Nazioni Unite per i materiali pericolosi. Una cattiva distribuzione crea angoli deboli. Gli angoli deboli si frantumano all'impatto, causando immediati fallimenti nei test e rischi per la sicurezza.
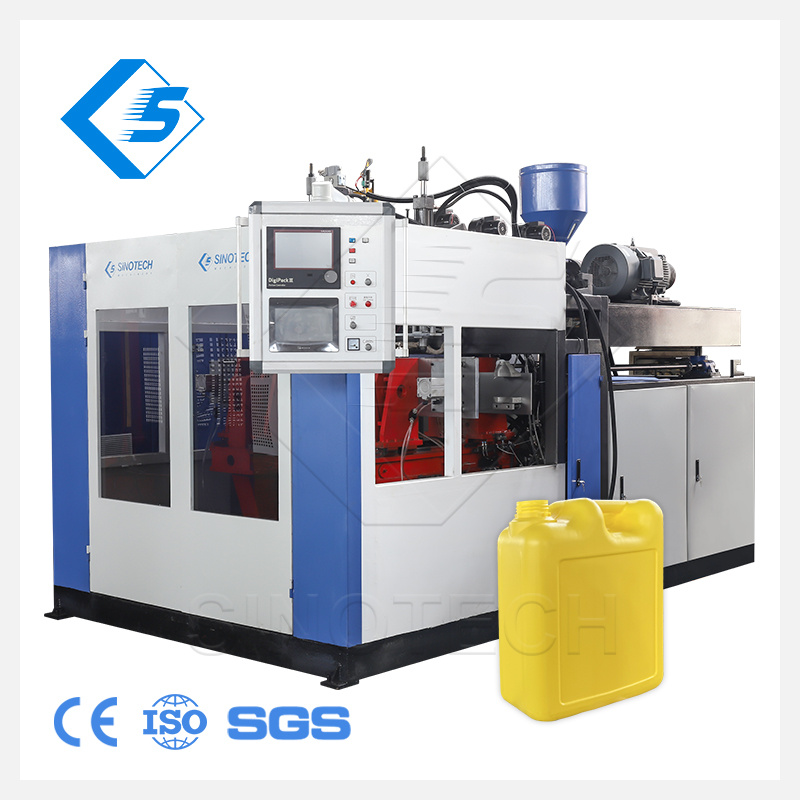
Criteri di valutazione fondamentali per una macchina per soffiaggio da 30 litri
Quando valuti un moderno Soffiatrice da 30 litri , criteri tecnici specifici separano le attrezzature capaci dalle opzioni inadeguate. È necessario valutare rigorosamente questi sistemi fondamentali.
Sistemi di estrusione: testa continua vs. accumulatore
Gli ingegneri discutono spesso dell'estrusione continua rispetto alla tecnologia delle teste con accumulatore. L'estrusione continua spinge un tubo di plastica costante e stabile. Funziona eccezionalmente bene per i modelli più leggeri da 30 litri. Tuttavia, i contenitori più pesanti richiedono sistemi con teste di accumulo. Una testa dell'accumulatore immagazzina la resina fusa in una camera di contenimento. Un pistone idraulico spinge quindi fuori rapidamente la resina in un colpo massiccio. Questa rapida implementazione previene il grave cedimento del parison associato a pesi target pesanti. È necessario scegliere il tipo di estrusione in base alle portate specifiche della resina e alla massa finale del contenitore.
Specifiche dell'unità di bloccaggio
Gli stampi di grande formato esercitano un'enorme pressione interna durante la fase di soffiaggio. La vostra unità di bloccaggio richiede un'estrema rigidità del telaio. Le guide lineari di alta qualità mantengono le massicce piastre perfettamente allineate. È necessario calcolare accuratamente la forza di serraggio necessaria. Uno stampo da 30 litri richiede in genere almeno 200 kN di forza. Una forza di serraggio adeguata impedisce la formazione di bave lungo le giunzioni dello stampo. Garantisce inoltre un pinzaggio netto e forte su colli e aree di base di grande diametro. Le unità di bloccaggio deboli si flettono sotto pressione, rovinando l'estetica del contenitore.
Sistemi di controllo dello spessore delle pareti (WTC).
I costi dei materiali dominano le spese di produzione in corso. Non potete permettervi di produrre contenitori inutilmente spessi. I sistemi servoidraulici avanzati di controllo dello spessore delle pareti (WTC) risolvono questo problema fondamentale. I sistemi MOOG standard del settore offrono un controllo radiale preciso su 100 punti. Profilano dinamicamente lo spessore del parison man mano che diminuisce. Hanno messo della plastica spessa esattamente dove si formeranno gli angoli critici. Assottigliano le pareti laterali diritte per risparmiare resina. Utilizzi meno materiale pur superando rigorosi test di caduta e impilamento.
Deflashing e integrazione dell'automazione
Il taglio manuale spreca ore di lavoro e introduce gravi rischi per la sicurezza. Le macchine moderne devono essere dotate di funzionalità di sbrinamento automatico integrate. Il macchinario rimuove automaticamente la plastica in eccesso dal collo, dalla coda e dal manico. La sbavatura di alta qualità lascia bordi puliti e sicuri, pronti per la tappatura. È inoltre necessaria una compatibilità perfetta con le apparecchiature a valle. La macchina dovrebbe collegarsi facilmente alle linee di trasporto automatizzate. Deve integrarsi perfettamente con i sistemi robotizzati di prova perdite per garantire l'integrità del prodotto.
Analisi comparativa delle prestazioni: analisi della macchina per estrusione soffiaggio STBII-30L
Per prendere decisioni informate sugli appalti, abbiamo bisogno di un punto di riferimento tecnico affidabile. Possiamo usare il La macchina per estrusione soffiaggio STBII-30L come base principale per la valutazione commerciale.
Linee di base delle prestazioni
La valutazione della capacità commerciale richiede parametri chiari e oggettivi. L'STBII-30L fornisce uno standard elevato in termini di capacità di estrusione, stabilità meccanica ed efficienza del ciclo. Stabilendo linee di base rigide attorno a questo modello, è possibile confrontare e contrastare in modo efficace le quotazioni di altri fornitori.
Sistemi di azionamento
Le configurazioni idrauliche tradizionali consumano enormi quantità di elettricità. Fanno funzionare le pompe continuamente, generando calore in eccesso e sprecando energia preziosa. Le unità moderne utilizzano sistemi ibridi o completamente servoassistiti. I servomotori assorbono energia solo quando muovono attivamente i componenti meccanici. Si fermano completamente durante le fasi di raffreddamento. Questa tecnologia intelligente consente un risparmio energetico del 30-40% rispetto ai sistemi legacy. Il minor consumo energetico migliora direttamente i margini di profitto operativo anno dopo anno.
Progettazione della testa dello stampo
L'architettura della testa della filiera determina la consistenza del prodotto finale. Sono necessarie configurazioni dei canali di flusso progettate rigorosamente per prevenire il degrado del materiale. I punti morti all'interno delle teste delle filiere più vecchie causano la combustione e il degrado della plastica. Il design avanzato del mandrino a spirale mantiene il flusso fluido del polimero fuso. Eliminano le linee di saldatura interne. Consentono inoltre cambi di colore o resina significativamente più rapidi. I rapidi cambi di materiale massimizzano i tempi di attività della produzione disponibili.
HMI e controlli
Gli operatori necessitano di strumenti intuitivi e reattivi per gestire processi di stampaggio complessi. I controllori logici programmabili (PLC) ad architettura aperta offrono una flessibilità di fabbrica superiore. Si integrano facilmente nelle reti digitali esistenti. Le funzionalità di diagnostica remota consentono agli ingegneri di risolvere i problemi software da postazioni fuori sede. Le interfacce touchscreen intuitive riducono gli errori dell'operatore. Un chiaro feedback visivo garantisce una qualità costante del contenitore durante i diversi turni di lavoro.
Confronto del sistema di azionamento dell'estrusione Caratteristica del
| sistema |
Sistema idraulico tradizionale |
Sistema servo-azionato (standard STBII-30L) |
| Efficienza energetica |
Basso (le pompe funzionano continuamente) |
Alto (i motori assorbono energia solo durante lo spostamento) |
| Generazione di calore |
Alta (richiede refrigeratori d'olio di grandi dimensioni) |
Basso (riscaldamento minimo dell'olio) |
| Precisione del movimento |
Moderato (incline alla deriva della valvola) |
Eccezionale (feedback digitale della posizione) |
| Livelli di rumore |
Alto (ronzio meccanico costante) |
Basso (silenzioso durante le fasi di raffreddamento) |
Rischi di implementazione e costi operativi nascosti
Le spese in conto capitale raccontano solo una parte della storia. Le spese operative nascoste spesso colgono di sorpresa i produttori durante la messa in servizio delle macchine.
Limiti dell'infrastruttura della struttura
Le macchine di grande tonnellaggio richiedono infrastrutture di fabbrica sostanziali. È necessario valutare il picco di assorbimento di energia elettrica durante l'avvio della macchina e i cicli pesanti. I requisiti di capacità del refrigeratore aumentano notevolmente per gli stampi da 30 litri. È necessario un flusso d'acqua ad alto volume per mantenere le temperature ottimali dello stampo. L'altezza del soffitto diventa spesso un vincolo inaspettato. È necessario garantire uno spazio verticale adeguato per le teste degli accumulatori alte e i paranchi sopraelevati per la rimozione dello stampo.
Tassi di scarto e cicli di rimacinato
Gli scarti di avvio rimangono una realtà operativa nel soffiaggio. Ogni volta che si avvia la macchina, i primi contenitori solitamente non superano i controlli di qualità dimensionale. È necessario recuperare questo materiale costoso in modo efficiente. Valuta la facilità con cui la nuova macchina si integra con i granulatori automatizzati. Le unità di dosaggio proporzionali miscelano automaticamente il rimacinato triturato nella resina vergine. Circuiti di riaffilatura efficienti e automatizzati prevengono costosi sprechi di materiale e riducono la manodopera di movimentazione.
Tempi di inattività per manutenzione
I macchinari complessi richiedono una manutenzione sistematica e di routine. Dobbiamo valutare l'accessibilità fisica dei componenti critici della macchina. I tecnici necessitano di un facile accesso alle valvole proporzionali idrauliche, alle fasce riscaldanti dell'estrusore e ai punti di lubrificazione centralizzata. Se la manutenzione di una macchina risulta difficile, la manutenzione ordinaria richiede molto più tempo. I tempi di inattività prolungati per la manutenzione comportano maggiori spese operative e perdite di entrate giornaliere.
Curva di apprendimento dell'operatore
Il passaggio al soffiaggio di grandi formati richiede competenze altamente specializzate. Gli operatori abituati alle bottiglie da 5 litri dovranno affrontare una ripida curva di apprendimento. La fisica dei parison pesanti richiede profili di temperatura e regolazioni dei tempi totalmente diversi. Riconoscere questa realtà nelle prime fasi della fase di approvvigionamento. Investi molto in programmi completi di formazione dei fornitori. Una formazione adeguata garantisce un'integrazione fluida in fabbrica e riduce i tassi di scarto precoce.
Logica di selezione dei candidati e fasi successive dell'approvvigionamento
Passare dalla valutazione tecnica all’appalto finale richiede una logica strutturata. Descriviamo i passaggi critici per garantire apparecchiature affidabili e ad alte prestazioni.
Sviluppo della RFP
Standardizza immediatamente la tua richiesta di proposta (RFP). Richieste vaghe producono preventivi di fornitori incomparabili. È necessario includere garanzie di output specifiche e misurabili. Richiedi i seguenti dettagli nella tua RFP:
- Tempo di ciclo garantito per un peso del contenitore specificato con precisione.
- Forza di serraggio richiesta in base alle dimensioni dello stampo.
- Inclusione obbligatoria di sistemi idraulici servocomandati.
- Funzionalità di integrazione per i vostri specifici trasportatori a valle.
Questo formato rigoroso obbliga i fornitori a progettare le loro proposte in modo accurato.
Valutazione SLA post-vendita
Una macchina offline costa migliaia di dollari al giorno. Esaminare l'accordo sul livello di servizio (SLA) del produttore prima di firmarlo. Verificare attentamente l'inventario regionale dei pezzi di ricambio. Assicurarsi che garantiscano tempi di risposta rapidi per il supporto tecnico. Un eccellente servizio post-vendita separa i fornitori di primo livello dai venditori inaffidabili. Chiedi referenze ai clienti attuali in merito ai tempi di risposta in caso di guasto.
Progettazione del test di accettazione in fabbrica (FAT)
Non finalizzare mai l'acquisto di un macchinario senza un rigoroso test di accettazione in fabbrica. Segui queste regole di progettazione FAT specifiche per proteggere il tuo investimento.
- Richiedere un tempo di esecuzione minimo continuo. La macchina deve funzionare perfettamente per 8-12 ore senza allarmi.
- Affida i test con il tuo esatto stampo di produzione. Non accettare test utilizzando gli stampi dimostrativi generici del fornitore.
- Fornisci il tuo esatto grado di resina. Il polietilene ad alta densità (HDPE) si comporta diversamente rispetto alle altre materie plastiche. Utilizzare esattamente il materiale destinato alla produzione finale.
- Verificare i dati sul consumo energetico. Utilizzare la misurazione elettrica esterna durante il FAT per confermare le dichiarazioni di efficienza del fornitore.
Conclusione
L'approvvigionamento di una macchina per soffiaggio per carichi pesanti richiede una profonda diligenza tecnica. È necessario guardare oltre le velocità massime teoriche presentate nelle brochure di vendita patinate. Concentratevi invece interamente sulla stabilità strutturale, sul controllo preciso dello spessore e sull’efficienza energetica a lungo termine. L'attrezzatura giusta garantisce una gestione coerente del parison e una forza di bloccaggio robusta. Questi fattori determinano direttamente la qualità del contenitore finale e la conformità normativa.
Per il prossimo passo immediato, redigere una matrice completa dei requisiti tecnici. Documenta la forza di serraggio necessaria, la capacità di estrusione richiesta e il tipo di sistema di controllo preferito. Completa questa matrice di obiettivi prima di coinvolgere qualsiasi fornitore per i preventivi iniziali. Questo approccio strutturato vi garantisce l'acquisto di macchinari progettati specificatamente per il vostro successo operativo a lungo termine.
Domande frequenti
D: Qual è il tempo di ciclo realistico per una soffiatrice da 30 litri?
R: I tempi di ciclo dipendono fortemente dal peso del contenitore, dalle caratteristiche specifiche della resina e dai sistemi di raffreddamento installati. Per un contenitore standard da 30 litri, i tempi di ciclo realistici del settore variano generalmente tra 60 e 120 secondi. I perni di raffreddamento interni avanzati e i canali dello stampo ottimizzati spingono le prestazioni verso l'estremità più veloce di questo spettro.
D: Ho bisogno di una macchina con testa ad accumulo per contenitori da 30 litri?
R: Spesso sì, ne hai bisogno per prevenire l'abbassamento del parison. I contenitori pesanti di peso superiore a 1,5 kg richiedono in genere le teste dell'accumulatore per rilasciare rapidamente la plastica. Tuttavia, i sistemi di estrusione continua altamente avanzati possono elaborare con successo progetti più leggeri da 30 litri.
D: Quanto spazio è necessario per una macchina standard da 30 litri?
R: Gli acquirenti devono tenere conto di qualcosa di più del semplice ingombro fisico della macchina. È necessario allocare spazio aggiuntivo per lo spazio libero della testa della filiera, i paranchi sopraelevati per la rimozione dello stampo, le recinzioni di sicurezza e le apparecchiature di raffreddamento o di trasporto a valle. In genere si consiglia un'area dedicata di almeno 8 x 5 metri.
D: Quali resine sono più compatibili con l'estrusione-soffiaggio da 30 litri?
R: Il polietilene ad alta densità (HDPE) e il polietilene ad alto peso molecolare (HMWPE) rimangono gli standard del settore. I produttori preferiscono queste resine per la loro eccezionale resistenza al fuso durante l'estrusione e per la loro superiore resistenza allo stress cracking ambientale (ESCR) per lo stoccaggio di sostanze chimiche.

