
Visualizações: 0 Autor: Editor do site Horário de publicação: 01/10/2026 Origem: Site
Atualizar ou estabelecer uma linha de produção para contentores de grande capacidade representa uma despesa de capital significativa. Quer você fabrique tambores químicos industriais, galões pesados ou tanques de pulverização agrícolas, aumentar volumes de até 30 litros apresenta desafios complexos de fabricação. Nessa capacidade específica, sua margem de erro diminui drasticamente. Pequenos erros de cálculo no controle parison, nos ciclos de resfriamento ou na integridade estrutural geral geralmente levam a falhas de produção dispendiosas. Selecionar o equipamento errado gera diretamente desperdício excessivo, aumenta o consumo de energia e causa má distribuição da espessura da parede em seus contêineres. Você precisa de maquinário altamente confiável para garantir qualidade de produção consistente e manter margens de lucro competitivas. Este guia fornece às equipes de compras e aos engenheiros de produção uma estrutura de avaliação objetiva e baseada em evidências. Você aprenderá como avaliar especificações técnicas críticas, avaliar o desempenho do sistema e, por fim, selecionar o equipamento perfeito Máquina sopradora de 30L para aplicações exigentes de grande formato.
A moldagem por sopro de grande formato opera sob regras físicas diferentes da produção de garrafas pequenas. Compreender essas realidades de engenharia evita erros dispendiosos de aquisição.
Ao contrário das pequenas garrafas de consumo, um recipiente de 30 litros requer uma preparação notavelmente pesada. A física dita que a gravidade puxará esse plástico derretido para baixo de forma agressiva. Chamamos esse fenômeno de parison sag. Se a máquina extrudar o plástico muito lentamente, o parison estica de maneira desigual. Manchas finas se desenvolvem perto do topo. O material acumula-se desperdiçadamente no fundo. A extrusão rápida torna-se estritamente necessária. Mantém a integridade estrutural do tubo plástico antes do fechamento do molde. Você deve garantir que o equipamento forneça extrusão em alta velocidade para combater essas forças gravitacionais de maneira eficaz.
Os tempos de ciclo introduzem grandes gargalos operacionais. O resfriamento de grandes volumes de plástico leva um tempo significativo. O plástico atua naturalmente como um excelente isolante. Você não pode simplesmente acelerar os movimentos da máquina se o recipiente permanecer quente demais para ser desmoldado. Devemos avaliar como os projetos de máquinas específicas impactam as garrafas por hora (BPH) realistas. Pinos de resfriamento especializados injetam ar abaixo de zero diretamente no recipiente soprado. Canais avançados de resfriamento de moldes removem rapidamente o calor do exterior. Essas tecnologias de resfriamento integradas determinam sua velocidade real de produção.
Os contêineres industriais enfrentam padrões regulatórios incrivelmente rígidos. Um tambor químico de 30 litros deve sobreviver a rigorosos testes de queda. Requer grande resistência de empilhamento para armazenamento vertical em armazéns. A precisão da máquina influencia diretamente a distribuição do material. A excelente distribuição garante a conformidade com os padrões de embalagem da ONU para materiais perigosos. A má distribuição cria cantos fracos. Os cantos fracos quebram com o impacto, causando falhas imediatas nos testes e riscos à segurança.
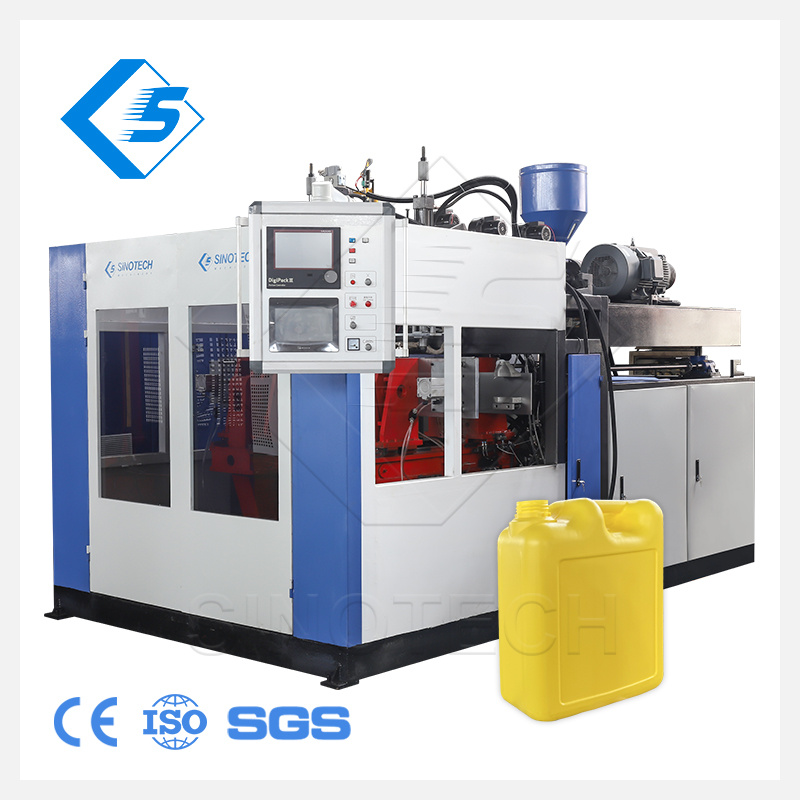
Quando você avalia um moderno Máquina sopradora de 30L , critérios técnicos específicos separam equipamentos capazes de opções inadequadas. Você deve avaliar esses sistemas centrais rigorosamente.
Os engenheiros frequentemente debatem extrusão contínua versus tecnologia de cabeçote acumulador. A extrusão contínua empurra um tubo de plástico constante e estável. Funciona excepcionalmente bem para designs mais leves de 30 litros. Entretanto, contêineres mais pesados exigem sistemas de cabeçote acumulador. Uma cabeça acumuladora armazena resina fundida em uma câmara de retenção. Um aríete hidráulico empurra a resina para fora rapidamente em um único tiro massivo. Esta implantação rápida evita a queda grave do parison associada a pesos-alvo pesados. Você deve escolher o tipo de extrusão com base nas taxas de fluxo de resina específicas e na massa final do recipiente.
Os moldes de grande formato exercem uma tremenda pressão interna durante a fase de sopro. Sua unidade de fixação exige extrema rigidez da estrutura. Os trilhos-guia lineares de alta qualidade mantêm as placas maciças perfeitamente alinhadas. Você deve calcular com precisão a força de fixação necessária. Um molde de 30 litros normalmente exige pelo menos 200kN de força. A força de fixação adequada evita rebarbas ao longo das costuras do molde. Ele também garante uma pinça limpa e forte em pescoços e áreas de base de grande diâmetro. Unidades de fixação fracas flexionam sob pressão, arruinando a estética do recipiente.
Os custos de materiais dominam suas despesas contínuas de produção. Você não pode se dar ao luxo de fabricar recipientes desnecessariamente grossos. Os sistemas servo-hidráulicos avançados de controle de espessura de parede (WTC) resolvem esse problema fundamental. Os sistemas MOOG padrão da indústria oferecem controle radial preciso de 100 pontos. Eles traçam o perfil da espessura do parison dinamicamente à medida que ela cai. Eles colocam plástico grosso exatamente onde os cantos críticos se formarão. Eles afinam as paredes laterais retas para economizar resina. Você usa menos material e ainda passa por rigorosos testes de queda e empilhamento.
O corte manual desperdiça horas de trabalho e apresenta graves riscos de segurança. As máquinas modernas devem apresentar recursos integrados de remoção automática de rebarbas. O maquinário remove o excesso de plástico do pescoço, cauda e cabo automaticamente. A rebarbação de alta qualidade deixa bordas limpas e seguras, prontas para o nivelamento. Você também precisa de compatibilidade perfeita com equipamentos downstream. A máquina deve conectar-se facilmente a linhas transportadoras automatizadas. Ele deve integrar-se perfeitamente aos sistemas robóticos de teste de vazamento para garantir a integridade do produto.
Para tomar decisões informadas sobre aquisições, precisamos de um ponto de referência técnica confiável. Podemos usar o Máquina extrusora e sopradora STBII-30L como nossa principal base para avaliação comercial.
Avaliar a capacidade comercial requer métricas claras e objetivas. O STBII-30L fornece um forte padrão de capacidade de extrusão, estabilidade mecânica e eficiência de ciclo. Ao estabelecer linhas de base rígidas em torno deste modelo, você pode comparar e contrastar com eficácia as cotações de outros fornecedores.
As configurações hidráulicas tradicionais consomem grandes quantidades de eletricidade. Eles fazem as bombas funcionarem continuamente, gerando excesso de calor e desperdiçando energia valiosa. As unidades modernas utilizam sistemas híbridos ou totalmente servo-acionados. Os servo motores só consomem energia quando movem ativamente componentes mecânicos. Eles param completamente durante as fases de resfriamento. Essa tecnologia inteligente gera economia de energia de 30 a 40% em comparação com sistemas legados. O menor consumo de energia melhora diretamente suas margens de lucro operacional ano após ano.
A arquitetura da cabeça de rosca determina a consistência do produto final. Você precisa de configurações de canal de fluxo projetadas estritamente para evitar a degradação do material. Pontos mortos dentro de cabeçotes de matriz mais antigos fazem com que o plástico queime e se degrade. Projetos avançados de mandril espiral mantêm o polímero fundido fluindo suavemente. Eles eliminam linhas de solda internas. Eles também permitem trocas de cores ou resinas significativamente mais rápidas. As trocas rápidas de materiais maximizam o tempo de produção disponível.
Os operadores precisam de ferramentas intuitivas e responsivas para gerenciar processos de moldagem complexos. Controladores lógicos programáveis (CLPs) de arquitetura aberta oferecem flexibilidade superior de fábrica. Eles se integram facilmente às redes digitais existentes. Os recursos de diagnóstico remoto permitem que os engenheiros solucionem problemas de software em locais externos. As interfaces touchscreen fáceis de usar reduzem o erro do operador. O feedback visual claro garante uma qualidade consistente do contêiner em diferentes turnos de trabalho.
Sistema de comparação de sistema de acionamento de extrusão
| apresenta | sistema hidráulico tradicional | sistema servo-acionado (padrão STBII-30L) |
|---|---|---|
| Eficiência Energética | Baixo (as bombas funcionam continuamente) | Alto (os motores só consomem energia quando em movimento) |
| Geração de Calor | Alto (requer resfriadores de óleo grandes) | Baixo (aquecimento mínimo de óleo) |
| Precisão de movimento | Moderado (propenso a desvio da válvula) | Excepcional (feedback de posição digital) |
| Níveis de ruído | Alto (zumbido mecânico constante) | Baixo (silencioso durante as fases de resfriamento) |
As despesas de capital contam apenas parte da história. Despesas operacionais ocultas muitas vezes pegam os fabricantes desprevenidos durante o comissionamento das máquinas.
Máquinas de grande tonelagem exigem infraestrutura fabril substancial. Você deve avaliar o pico de consumo de energia elétrica durante a inicialização da máquina e ciclos pesados. Os requisitos de capacidade do resfriador aumentam dramaticamente para moldes de 30 litros. Você precisa de um grande fluxo de água para manter as temperaturas ideais do molde. A altura do teto muitas vezes se torna uma restrição inesperada. Você deve garantir folga vertical adequada para cabeçotes acumuladores altos e talhas suspensas para remoção de molde.
A sucata inicial continua sendo uma realidade operacional na moldagem por sopro. Cada vez que você liga a máquina, os primeiros contêineres geralmente falham nas verificações de qualidade dimensional. Você deve recuperar esse material caro de forma eficiente. Avalie a facilidade com que a nova máquina se integra aos granuladores automatizados. Unidades de dosagem proporcional misturam o material triturado de volta à resina virgem automaticamente. Loops de reafiação eficientes e automatizados evitam o desperdício de materiais caros e reduzem o trabalho de manuseio.
Máquinas complexas requerem manutenção rotineira e sistemática. Devemos avaliar a acessibilidade física dos componentes críticos da máquina. Os técnicos precisam de acesso fácil às válvulas proporcionais hidráulicas, às faixas de aquecimento da extrusora e aos pontos de lubrificação centralizados. Se a manutenção de uma máquina continuar difícil, a manutenção de rotina demorará muito mais tempo. O tempo de inatividade prolongado para manutenção incorre em despesas operacionais mais altas e perda de receita diária.
A transição para a moldagem por sopro de grandes formatos exige habilidades altamente especializadas. Os operadores habituados a garrafas de 5 litros enfrentarão uma curva de aprendizagem acentuada. A física de parisons pesados requer perfis de temperatura e ajustes de tempo totalmente diferentes. Reconheça esta realidade no início da fase de aquisição. Invista pesadamente em programas abrangentes de treinamento de fornecedores. O treinamento adequado garante uma integração tranquila na fábrica e reduz as taxas de refugo precoce.
Passar da avaliação técnica para a aquisição final requer uma lógica estruturada. Descrevemos as etapas críticas para proteger equipamentos confiáveis e de alto desempenho.
Padronize sua Solicitação de Proposta (RFP) imediatamente. Solicitações vagas geram cotações de fornecedores incomparáveis. Você deve incluir garantias de resultados específicas e mensuráveis. Exija os seguintes detalhes em sua RFP:
Esse formato rígido força os fornecedores a elaborarem suas propostas com precisão.
Uma máquina off-line custa milhares de dólares diariamente. Examine o Acordo de Nível de Serviço (SLA) do fabricante antes de assinar. Verifique cuidadosamente o inventário regional de peças de reposição. Certifique-se de que eles garantam tempos de resposta rápidos para suporte técnico. Um excelente serviço pós-venda separa os fornecedores de primeira linha dos fornecedores não confiáveis. Peça referências de clientes atuais sobre seus tempos de resposta de avarias.
Nunca finalize a compra de um maquinário sem um rigoroso Teste de Aceitação de Fábrica. Siga estas regras específicas de design do FAT para proteger seu investimento.
A aquisição de uma máquina de moldagem por sopro resistente requer profunda diligência técnica. Você deve olhar além das velocidades máximas teóricas apresentadas em folhetos de vendas brilhantes. Em vez disso, concentre-se inteiramente na estabilidade estrutural, no controle preciso da espessura e na eficiência energética a longo prazo. O equipamento certo garante um gerenciamento consistente de parison e uma força de fixação robusta. Esses fatores determinam diretamente a qualidade final do contêiner e a conformidade regulatória.
Para a próxima etapa imediata, elabore uma matriz de requisitos técnicos abrangente. Documente a força de fixação necessária, a capacidade de extrusão necessária e o tipo de sistema de controle preferido. Preencha esta matriz de objetivos antes de contratar qualquer fornecedor para cotações iniciais. Essa abordagem estruturada garante que você adquira máquinas projetadas especificamente para seu sucesso operacional a longo prazo.
R: Os tempos de ciclo dependem muito do peso do recipiente, das características específicas da resina e dos sistemas de resfriamento instalados. Para um recipiente padrão de 30 litros, os tempos de ciclo industriais realistas normalmente variam entre 60 e 120 segundos. Pinos de resfriamento interno avançados e canais de molde otimizados levam o desempenho para o extremo mais rápido desse espectro.
R: Muitas vezes sim, você precisa de um para evitar a flacidez do parison. Recipientes pesados pesando mais de 1,5 kg normalmente exigem cabeçotes acumuladores para soltar o plástico rapidamente. No entanto, sistemas de extrusão contínua altamente avançados podem processar com sucesso designs 30L mais leves.
R: Os compradores devem levar em conta mais do que apenas a área física da máquina. Você deve alocar espaço adicional para folga da cabeça da matriz, guinchos suspensos para remoção de moldes, cercas de segurança e equipamentos de resfriamento ou transportadores a jusante. Geralmente é recomendada uma área dedicada de pelo menos 8 por 5 metros.
R: O Polietileno de Alta Densidade (HDPE) e o Polietileno de Alto Peso Molecular (HMWPE) continuam sendo os padrões da indústria. Os fabricantes preferem essas resinas devido à sua excepcional resistência à fusão durante a extrusão e à sua superior resistência à quebra por tensão ambiental (ESCR) para armazenamento de produtos químicos.
