
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-01 Origine : Site
La modernisation ou la mise en place d'une ligne de production de conteneurs de grande capacité représente une dépense d'investissement importante. Que vous fabriquiez des fûts de produits chimiques industriels, des jerrycans robustes ou des réservoirs de pulvérisation agricole, la mise à l'échelle jusqu'à des volumes de 30 litres présente des défis de fabrication complexes. À cette capacité spécifique, votre marge d’erreur diminue considérablement. De légères erreurs de calcul dans le contrôle des paraisons, les cycles de refroidissement ou l’intégrité structurelle globale entraînent souvent des échecs de production coûteux. La sélection du mauvais équipement génère directement des déchets excessifs, gonfle la consommation d'énergie et entraîne une mauvaise répartition de l'épaisseur des parois dans vos conteneurs. Vous avez besoin de machines extrêmement fiables pour garantir une qualité de production constante et maintenir des marges bénéficiaires compétitives. Ce guide fournit aux équipes d'approvisionnement et aux ingénieurs de production un cadre d'évaluation objectif et fondé sur des données probantes. Vous apprendrez à évaluer les spécifications techniques critiques, à comparer les performances du système et, finalement, à sélectionner le produit idéal. Machine de soufflage de 30 L pour vos applications grand format exigeantes.
Le moulage par soufflage grand format fonctionne selon des règles physiques différentes de celles de la production de petites bouteilles. Comprendre ces réalités techniques évite des erreurs d’approvisionnement coûteuses.
Contrairement aux petites bouteilles de consommation, un contenant de 30 litres nécessite une paraison remarquablement lourde. La physique dicte que la gravité tirera agressivement ce plastique fondu vers le bas. Nous appelons ce phénomène l’affaissement de la paraison. Si la machine extrude le plastique trop lentement, la paraison s'étire de manière inégale. De fines taches se développent près du sommet. Les matériaux s'accumulent inutilement au fond. Une extrusion rapide devient strictement nécessaire. Il maintient l'intégrité structurelle du tube en plastique avant la fermeture du moule. Vous devez vous assurer que l’équipement permet une extrusion à grande vitesse pour contrer efficacement ces forces gravitationnelles.
Les temps de cycle introduisent des goulots d’étranglement opérationnels majeurs. Le refroidissement d’énormes volumes de plastique prend beaucoup de temps. Le plastique agit naturellement comme un excellent isolant. Vous ne pouvez pas simplement accélérer les mouvements de la machine si le récipient reste trop chaud pour être démoulé. Nous devons évaluer l’impact de conceptions de machines spécifiques sur le nombre de bouteilles par heure (BPH) réaliste. Des broches de refroidissement spécialisées injectent de l'air glacial directement dans le récipient soufflé. Les canaux avancés de refroidissement du moule éliminent rapidement la chaleur de l’extérieur. Ces technologies de refroidissement intégrées déterminent votre vitesse de production réelle.
Les conteneurs industriels sont confrontés à des normes réglementaires extrêmement strictes. Un fût chimique de 30 litres doit résister à des tests de chute rigoureux. Cela nécessite une force d’empilage massive pour le stockage vertical en entrepôt. La précision de la machine influence directement la répartition des matériaux. Une excellente distribution garantit le respect des normes d'emballage de l'ONU pour les matières dangereuses. Une mauvaise distribution crée des points faibles. Les coins faibles se brisent lors de l'impact, provoquant des échecs immédiats des tests et des risques pour la sécurité.
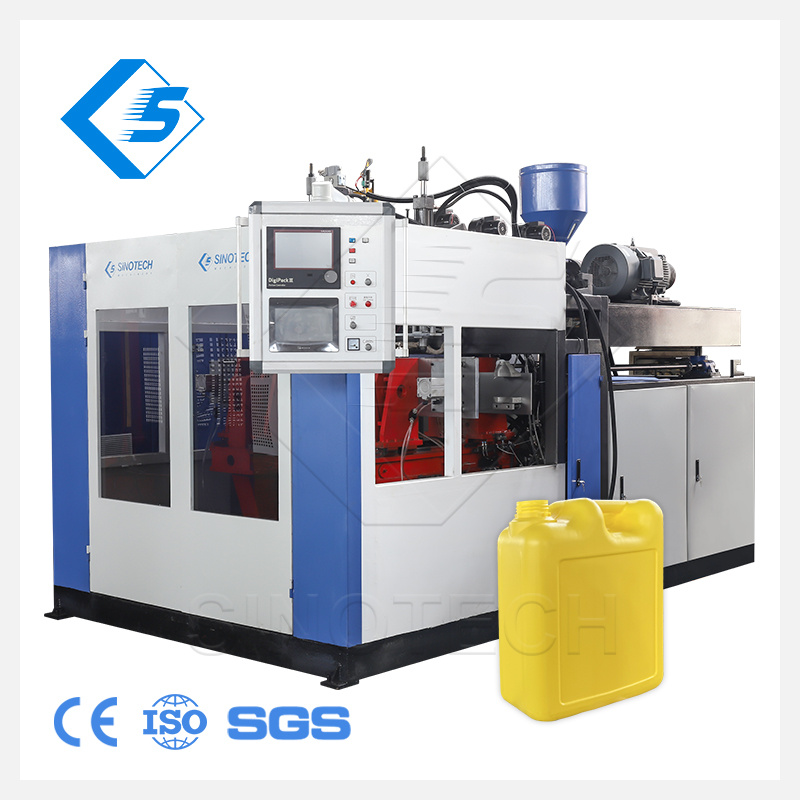
Lorsque vous évaluez un moderne Machine de moulage par soufflage de 30 L , des critères techniques spécifiques séparent les équipements performants des options inadéquates. Vous devez évaluer ces systèmes de base de manière rigoureuse.
Les ingénieurs débattent souvent de la technologie de l’extrusion continue par rapport à la technologie des têtes d’accumulateurs. L'extrusion continue pousse un tube de plastique constant et stable. Cela fonctionne exceptionnellement bien pour les modèles plus légers de 30 litres. Cependant, les conteneurs plus lourds nécessitent des systèmes de tête d'accumulateur. Une tête d'accumulateur stocke la résine fondue dans une chambre de rétention. Un bélier hydraulique pousse ensuite la résine rapidement en un seul coup massif. Ce déploiement rapide évite l'affaissement sévère de la paraison associé aux poids cibles lourds. Vous devez choisir le type d'extrusion en fonction de vos débits de résine spécifiques et de la masse finale du conteneur.
Les moules grand format exercent une énorme pression interne pendant la phase de soufflage. Votre unité de serrage nécessite une rigidité de cadre extrême. Des rails de guidage linéaires de haute qualité maintiennent les plateaux massifs parfaitement alignés. Vous devez calculer avec précision la force de serrage nécessaire. Un moule de 30 litres nécessite généralement au moins 200 kN de force. Une force de serrage appropriée empêche les solins le long des joints du moule. Il assure également un pincement net et puissant sur les cols et les bases de grand diamètre. Les unités de serrage faibles fléchissent sous la pression, ruinant l'esthétique du conteneur.
Les coûts des matériaux dominent vos dépenses de production courantes. Vous ne pouvez pas vous permettre de fabriquer des conteneurs inutilement épais. Les systèmes avancés de contrôle de l'épaisseur de paroi servo-hydraulique (WTC) résolvent ce problème fondamental. Les systèmes MOOG conformes aux normes de l'industrie offrent un contrôle radial précis sur 100 points. Ils profilent l'épaisseur de la paraison de manière dynamique à mesure qu'elle diminue. Ils mettent du plastique épais exactement là où se formeront les coins critiques. Ils amincissent les parois latérales droites pour économiser la résine. Vous utilisez moins de matériaux tout en passant des tests rigoureux de chute et d'empilage.
La coupe manuelle gaspille des heures de travail et présente de graves risques pour la sécurité. Les machines modernes doivent être dotées de capacités intégrées d’auto-déflashage. La machinerie élimine automatiquement l’excès de plastique du cou, de la queue et du manche. Un ébavurage de haute qualité laisse des bords propres et sûrs, prêts à être bouchés. Vous avez également besoin d’une compatibilité transparente avec les équipements en aval. La machine doit facilement se connecter aux lignes de convoyeurs automatisées. Il doit s’intégrer parfaitement aux systèmes robotisés de test d’étanchéité pour garantir l’intégrité du produit.
Pour prendre des décisions d’approvisionnement éclairées, nous avons besoin d’un point de référence technique fiable. Nous pouvons utiliser le Machine de moulage par extrusion-soufflage STBII-30L comme base de référence principale pour l'évaluation commerciale.
L’évaluation de la capacité commerciale nécessite des mesures claires et objectives. Le STBII-30L offre une norme stricte en matière de capacité d'extrusion, de stabilité mécanique et d'efficacité du cycle. En établissant des références solides autour de ce modèle, vous pouvez comparer et contraster efficacement les devis d’autres fournisseurs.
Les installations hydrauliques traditionnelles consomment d’énormes quantités d’électricité. Ils font fonctionner les pompes en continu, générant un excès de chaleur et gaspillant une énergie précieuse. Les unités modernes utilisent des systèmes hybrides ou entièrement servocommandés. Les servomoteurs ne consomment de l'énergie que lors du déplacement actif de composants mécaniques. Ils s'arrêtent complètement pendant les phases de refroidissement. Cette technologie intelligente permet de réaliser des économies d'énergie de 30 à 40 % par rapport aux systèmes existants. Une consommation d’énergie réduite améliore directement vos marges bénéficiaires opérationnelles d’année en année.
L’architecture de la tête de filière détermine la cohérence du produit final. Vous avez besoin de configurations de canaux d’écoulement conçues strictement pour empêcher la dégradation des matériaux. Les points morts à l’intérieur des anciennes têtes de filière provoquent la combustion et la dégradation du plastique. Les conceptions avancées de mandrins en spirale permettent à la masse fondue de polymère de s'écouler en douceur. Ils éliminent les lignes de soudure internes. Ils permettent également des changements de couleur ou de résine beaucoup plus rapides. Les changements de matériaux rapides maximisent votre disponibilité de production disponible.
Les opérateurs ont besoin d'outils intuitifs et réactifs pour gérer des processus de moulage complexes. Les automates programmables (PLC) à architecture ouverte offrent une flexibilité d'usine supérieure. Ils s’intègrent facilement aux réseaux numériques existants. Les capacités de diagnostic à distance permettent aux ingénieurs de résoudre les problèmes logiciels depuis des emplacements hors site. Les interfaces à écran tactile conviviales réduisent les erreurs de l’opérateur. Un retour visuel clair garantit une qualité constante des conteneurs sur les différents postes de travail.
Comparaison des systèmes d'entraînement d'extrusion
| Caractéristiques du système | Système hydraulique traditionnel | Système servocommandé (norme STBII-30L) |
|---|---|---|
| Efficacité énergétique | Faible (les pompes fonctionnent en continu) | Élevé (les moteurs consomment de l'énergie uniquement lorsqu'ils se déplacent) |
| Génération de chaleur | Élevé (nécessite de grands refroidisseurs d'huile) | Faible (chauffage minimal du fioul) |
| Précision du mouvement | Modéré (sujet à la dérive des vannes) | Exceptionnel (retour de position numérique) |
| Niveaux de bruit | Élevé (bourdonnement mécanique constant) | Faible (silencieux pendant les phases de refroidissement) |
Les dépenses en capital ne racontent qu’une partie de l’histoire. Les dépenses opérationnelles cachées prennent souvent les fabricants au dépourvu lors de la mise en service des machines.
Les machines de gros tonnage nécessitent une infrastructure d’usine importante. Vous devez évaluer la consommation électrique maximale lors du démarrage de la machine et des cycles lourds. Les exigences en matière de capacité de refroidissement augmentent considérablement pour les moules de 30 litres. Vous avez besoin d’un débit d’eau important pour maintenir des températures optimales du moule. La hauteur sous plafond devient souvent une contrainte inattendue. Vous devez garantir un dégagement vertical adéquat pour les têtes d’accumulateurs hautes et les palans aériens de démoulage.
Les déchets de démarrage restent une réalité opérationnelle en soufflage. Chaque fois que vous démarrez la machine, les premiers conteneurs échouent généralement aux contrôles de qualité dimensionnelle. Vous devez récupérer efficacement cette matière coûteuse. Évaluez la facilité avec laquelle la nouvelle machine s’intègre aux granulateurs automatisés. Les unités de dosage proportionnelles mélangent automatiquement le rebroyé broyé en résine vierge. Des boucles de rebroyage efficaces et automatisées évitent le gaspillage de matériaux coûteux et réduisent le travail de manutention.
Les machines complexes nécessitent un entretien de routine et systématique. Nous devons évaluer l’accessibilité physique des composants critiques de la machine. Les techniciens ont besoin d'un accès facile aux vannes proportionnelles hydrauliques, aux bandes chauffantes des extrudeuses et aux points de lubrification centralisés. Si une machine reste difficile à entretenir, l’entretien de routine prend beaucoup plus de temps. Les temps d'arrêt prolongés pour maintenance entraînent des dépenses opérationnelles plus élevées et une perte de revenus quotidiens.
La transition vers le moulage par soufflage grand format nécessite des compétences hautement spécialisées. Les opérateurs habitués aux bouteilles de 5 litres seront confrontés à une courbe d’apprentissage abrupte. La physique des paraisons lourdes nécessite des profils de température et des ajustements de synchronisation totalement différents. Reconnaissez cette réalité dès le début de la phase d’approvisionnement. Investissez massivement dans des programmes complets de formation des fournisseurs. Une formation appropriée garantit une intégration fluide en usine et réduit les taux de rebut précoces.
Passer de l’évaluation technique à l’approvisionnement final nécessite une logique structurée. Nous décrivons les étapes critiques pour garantir un équipement fiable et performant.
Standardisez immédiatement votre demande de proposition (RFP). Des demandes vagues donnent lieu à des devis de fournisseurs incomparables. Vous devez inclure des garanties de résultat spécifiques et mesurables. Exigez les détails suivants dans votre demande de propositions :
Ce format strict oblige les fournisseurs à concevoir leurs propositions avec précision.
Une machine hors ligne coûte des milliers de dollars par jour. Examinez l’accord de niveau de service (SLA) du fabricant avant de le signer. Vérifiez soigneusement leur inventaire régional de pièces de rechange. Assurez-vous qu’ils garantissent des temps de réponse rapides pour le support technique. Un excellent service après-vente distingue les fournisseurs de premier rang des fournisseurs peu fiables. Demandez des références aux clients actuels concernant leurs temps de réponse en cas de panne.
Ne finalisez jamais un achat de machine sans un test d’acceptation en usine rigoureux. Suivez ces règles de conception FAT spécifiques pour protéger votre investissement.
L’achat d’une machine de moulage par soufflage robuste nécessite une diligence technique approfondie. Il faut regarder au-delà des vitesses maximales théoriques présentées dans les brochures commerciales sur papier glacé. Concentrez-vous plutôt entièrement sur la stabilité structurelle, le contrôle précis de l’épaisseur et l’efficacité énergétique à long terme. Le bon équipement garantit une gestion cohérente des paraisons et une force de serrage robuste. Ces facteurs dictent directement la qualité du conteneur final et la conformité réglementaire.
Pour votre prochaine étape immédiate, rédigez une matrice complète des exigences techniques. Documentez la force de serrage nécessaire, la capacité d'extrusion requise et le type de système de contrôle préféré. Remplissez cette matrice d’objectifs avant d’engager des fournisseurs pour des devis initiaux. Cette approche structurée garantit que vous vous procurez des machines conçues spécifiquement pour votre réussite opérationnelle à long terme.
R : Les temps de cycle dépendent fortement du poids du conteneur, des caractéristiques spécifiques de la résine et des systèmes de refroidissement installés. Pour un conteneur standard de 30 litres, les temps de cycle industriels réalistes se situent généralement entre 60 et 120 secondes. Les broches de refroidissement internes avancées et les canaux de moule optimisés poussent les performances vers l'extrémité la plus rapide de ce spectre.
R : Souvent oui, vous en avez besoin pour éviter l’affaissement de la paraison. Les conteneurs lourds pesant plus de 1,5 kg nécessitent généralement des têtes d'accumulateurs pour laisser tomber le plastique rapidement. Cependant, des systèmes d’extrusion continue très avancés peuvent traiter avec succès des conceptions plus légères de 30 L.
R : Les acheteurs doivent prendre en compte bien plus que la simple empreinte physique de la machine. Vous devez allouer un espace supplémentaire pour le dégagement de la tête de filière, les palans aériens de retrait des moules, les clôtures de sécurité et les équipements de refroidissement ou de convoyage en aval. Une zone dédiée d’au moins 8 mètres sur 5 est généralement recommandée.
R : Le polyéthylène haute densité (HDPE) et le polyéthylène à haut poids moléculaire (HMWPE) restent les normes de l'industrie. Les fabricants préfèrent ces résines en raison de leur résistance exceptionnelle à la fusion lors de l'extrusion et de leur résistance supérieure à la fissuration sous contrainte environnementale (ESCR) pour le stockage de produits chimiques.
