
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-10-01 Oorsprong: Werf
Die opgradering of vestiging van 'n produksielyn vir groot-kapasiteit houers verteenwoordig 'n aansienlike kapitale uitgawe. Of jy industriële chemiese dromme, swaardiens-jerrykanne of landbouspuittenks vervaardig, die skaal van tot 30 liter-volumes stel komplekse vervaardigingsuitdagings voor. By hierdie spesifieke kapasiteit krimp jou marge vir foute drasties. Geringe foutiewe berekenings in parisonbeheer, verkoelingsiklusse of algehele strukturele integriteit lei dikwels tot duur produksiemislukkings. Die keuse van die verkeerde toerusting genereer direk oormatige afval, blaas energieverbruik op en veroorsaak swak wanddikteverspreiding oor jou houers. Jy het hoogs betroubare masjinerie nodig om konsekwente uitsetkwaliteit te verseker en mededingende winsmarges te handhaaf. Hierdie gids bied verkrygingspanne en produksie-ingenieurs 'n objektiewe, bewysgebaseerde evalueringsraamwerk. Jy sal leer hoe om kritieke tegniese spesifikasies te assesseer, stelselwerkverrigting te meet, en uiteindelik die perfekte kortlys te maak 30L blaasvormmasjien vir jou veeleisende grootformaat toepassings.
Grootformaat blaasvormwerk werk onder ander fisiese reëls as klein bottelproduksie. Om hierdie ingenieurswerklikhede te verstaan, voorkom duur verkrygingsfoute.
Anders as klein verbruikersbottels, benodig 'n 30-liter-houer 'n merkwaardig swaar parison. Fisika bepaal swaartekrag sal hierdie gesmelte plastiek aggressief afwaarts trek. Ons noem hierdie verskynsel parison sag. As die masjien die plastiek te stadig uitdruk, rek die parison oneweredig. Dun kolle ontwikkel naby die bokant. Materiaal poele verkwistend aan die onderkant. Vinnige ekstrusie word streng noodsaaklik. Dit behou die strukturele integriteit van die plastiekbuis voordat die vorm toemaak. Jy moet verseker dat die toerusting hoëspoed-ekstrudering lewer om hierdie gravitasiekragte effektief teë te werk.
Siklustye stel groot operasionele knelpunte in. Die afkoeling van groot volumes plastiek neem aansienlike tyd. Plastiek dien natuurlik as 'n uitstekende isolator. Jy kan nie net die masjienbewegings versnel as die houer te warm bly om uit te vorm nie. Ons moet evalueer hoe spesifieke masjienontwerpe realistiese bottels per uur (BPH) beïnvloed. Gespesialiseerde koelpennetjies spuit sub-zero-lug direk in die geblaasde houer in. Gevorderde vormverkoelingskanale verwyder hitte vinnig van die buitekant af. Hierdie geïntegreerde verkoelingstegnologie bepaal jou werklike produksiespoed.
Industriële houers ondervind ongelooflike streng regulatoriese standaarde. ’n Chemiese drom van 30 liter moet streng valtoetse oorleef. Dit vereis massiewe stapelsterkte vir vertikale pakhuisberging. Masjienpresisie beïnvloed materiaalverspreiding direk. Uitstekende verspreiding verseker voldoening aan VN-verpakkingstandaarde vir gevaarlike materiale. Swak verspreiding skep swak hoeke. Swak hoeke breek met impak, wat onmiddellike toetsmislukkings en veiligheidsgevare veroorsaak.
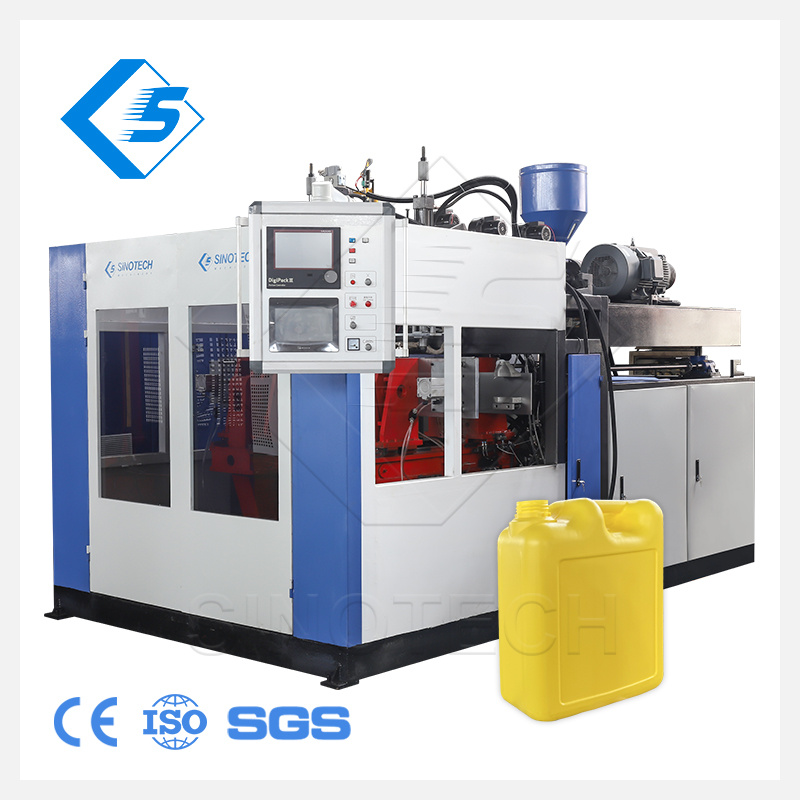
Wanneer jy 'n moderne evalueer 30L blaasvormmasjien , spesifieke tegniese kriteria skei bekwame toerusting van onvoldoende opsies. U moet hierdie kernstelsels streng assesseer.
Ingenieurs debatteer dikwels deurlopende ekstrusie versus akkumulatorkop tegnologie. Deurlopende ekstrusie stoot 'n konstante, bestendige plastiekbuis. Dit werk besonder goed vir ligter 30-liter-ontwerpe. Swaarder houers vereis egter akkumulatorkopstelsels. 'n Akkumulatorkop stoor gesmelte hars in 'n houkamer. ’n Hidrouliese ram stoot dan die hars vinnig uit in een massiewe skoot. Hierdie vinnige ontplooiing voorkom die erge parison-sak wat geassosieer word met swaar teikengewigte. Jy moet die ekstrusietipe kies op grond van jou spesifieke harsvloeitempo en finale houermassa.
Groot-formaat vorms oefen geweldige interne druk uit tydens die blaasfase. Jou klemeenheid vereis uiterste raamstyfheid. Hoë kwaliteit lineêre geleidingsrelings hou die massiewe platen perfek in lyn. Jy moet die nodige klemkrag akkuraat bereken. ’n 30-liter-vorm vereis gewoonlik ten minste 200 kN krag. Behoorlike klemkrag verhoed flits langs die vormnate. Dit verseker ook 'n skoon, sterk afknyp op nekke en basisareas met 'n groot deursnee. Swak klemeenhede buig onder druk, wat houer-estetika verwoes.
Materiële koste oorheers jou deurlopende produksie-uitgawes. Jy kan nie bekostig om houers onnodig dik te vervaardig nie. Gevorderde servo-hidrouliese muurdiktebeheerstelsels (WTC) los hierdie fundamentele probleem op. Industriestandaard MOOG-stelsels bied presiese 100-punt radiale beheer. Hulle profileer die parisondikte dinamies soos dit daal. Hulle sit dik plastiek presies waar die kritieke hoeke sal vorm. Hulle dun die reguit sywande uit om hars te bespaar. Jy gebruik minder materiaal terwyl jy steeds streng val- en stapeltoetse slaag.
Handmatige snoei mors arbeidsure en stel ernstige veiligheidsrisiko's in. Moderne masjiene moet ingeboude outo-ontflits-vermoëns hê. Die masjinerie verwyder oortollige plastiek van die nek, stert en handvatsel outomaties. Hoë kwaliteit ontflitsende blare maak skoon, veilige rande gereed vir afdek. Jy benodig ook naatlose verenigbaarheid met stroomaf toerusting. Die masjien moet maklik aan outomatiese vervoerbandlyne koppel. Dit moet foutloos met robotiese lektoetsstelsels integreer om produkintegriteit te waarborg.
Om ingeligte verkrygingsbesluite te neem, het ons 'n betroubare tegniese verwysingspunt nodig. Ons kan die STBII-30L-ekstrusie-blaasvormmasjien as ons primêre basislyn vir kommersiële evaluering.
Die evaluering van kommersiële vermoë vereis duidelike, objektiewe maatstawwe. Die STBII-30L bied 'n sterk standaard vir ekstrusiekapasiteit, meganiese stabiliteit en siklusdoeltreffendheid. Deur harde basislyne rondom hierdie model te vestig, kan jy effektief vergelyk en kontrasteer ander verskaffer kwotasies.
Tradisionele hidrouliese opstellings verbruik groot hoeveelhede elektrisiteit. Hulle laat voortdurend pompe laat loop, wat oortollige hitte opwek en waardevolle krag vermors. Moderne eenhede gebruik hibriede of ten volle servo-aangedrewe stelsels. Servomotors trek net krag wanneer meganiese komponente aktief beweeg. Hulle stop heeltemal tydens afkoelfases. Hierdie intelligente tegnologie lewer 30-40% energiebesparing in vergelyking met ou stelsels. Laer kragverbruik verbeter direk jou bedryfswinsmarges jaar na jaar.
Die kop argitektuur bepaal finale produk konsekwentheid. U benodig vloeikanaalkonfigurasies wat streng ontwerp is om materiaalafbraak te voorkom. Dooie kolle in ouer matryskope veroorsaak dat plastiek brand en afbreek. Gevorderde spiraaldoornontwerpe laat die polimeersmelt glad vloei. Hulle skakel interne sweislyne uit. Hulle maak ook voorsiening vir aansienlik vinniger kleur- of harswisselings. Vinnige materiaalwisselings maksimeer u beskikbare produksietyd.
Operateurs benodig intuïtiewe, responsiewe gereedskap om komplekse gietprosesse te bestuur. Oop-argitektuur programmeerbare logiese beheerders (PLC's) bied uitstekende fabrieksbuigsaamheid. Hulle integreer maklik in bestaande digitale netwerke. Afstandsdiagnostiese vermoëns stel ingenieurs in staat om sagtewarekwessies vanaf plekke buite die perseel op te los. Gebruikersvriendelike raakskerm-koppelvlakke verminder operateursfoute. Duidelike visuele terugvoer verseker konsekwente houerkwaliteit oor verskillende werkskofte.
Ekstrusieaandrywingstelselvergelykingstelselkenmerk
| Tradisionele | hidrouliese stelsel | servo-aangedrewe stelsel (STBII-30L Standaard) |
|---|---|---|
| Energiedoeltreffendheid | Laag (pompe loop voortdurend) | Hoog (motors trek net krag wanneer hulle beweeg) |
| Hitte Generasie | Hoog (Vereis groot olieverkoelers) | Laag (minimale olieverhitting) |
| Beweging presisie | Matig (geneig tot klepdrywing) | Uitsonderlik (Digitale posisieterugvoer) |
| Geraasvlakke | Hoog (Konstante meganiese gebrom) | Laag (stil tydens afkoelfases) |
Kapitaalbesteding vertel net 'n deel van die storie. Versteekte bedryfsuitgawes vang vervaardigers dikwels onkant tydens die ingebruikneming van masjiene.
Groot tonnage masjiene vereis aansienlike fabrieksinfrastruktuur. Jy moet die piek elektriese kragverbruik assesseer tydens die opstart van die masjien en swaar siklusse. Verkoelerkapasiteitvereistes skaal dramaties op vir 30-liter-vorms. Jy benodig hoëvolume watervloei om optimale vormtemperature te handhaaf. Plafonhoogte word dikwels 'n onverwagte beperking. Jy moet voldoende vertikale speling verseker vir hoë akkumulatorkoppe en hysbakke vir oorhoofse vormverwydering.
Opstartskrot bly 'n operasionele werklikheid in blaasvorm. Elke keer as jy die masjien begin, misluk die eerste verskeie houers gewoonlik dimensionele kwaliteitkontroles. Jy moet hierdie duur materiaal doeltreffend herwin. Evalueer hoe maklik die nuwe masjien met outomatiese granuleerders integreer. Proporsionele doseereenhede meng die gekerfde hermaalde maal outomaties terug in maagdelike hars. Doeltreffende, outomatiese hermaallusse voorkom duur materiaalvermorsing en verminder hanteringsarbeid.
Komplekse masjinerie vereis roetine, sistematiese diens. Ons moet die fisiese toeganklikheid van kritieke masjienkomponente evalueer. Tegnici benodig maklike toegang tot hidrouliese proporsionele kleppe, ekstruderverwarmerbande en gesentraliseerde smeerpunte. As 'n masjien moeilik bly om te diens, neem roetine-onderhoud baie langer. Verlengde instandhoudings-stilstand bring hoër bedryfsuitgawes en verlore daaglikse inkomste mee.
Die oorgang na grootformaat blaasvormwerk vereis hoogs gespesialiseerde vaardighede. Operateurs wat gewoond is aan 5-liter-bottels sal 'n steil leerkurwe in die gesig staar. Die fisika van swaar parisone vereis totaal verskillende temperatuurprofiele en tydsberekening aanpassings. Erken hierdie realiteit vroeg in die verkrygingsfase. Belê swaar in omvattende verskaffer opleidingsprogramme. Behoorlike opleiding verseker gladde fabrieksintegrasie en verminder vroeë skroottariewe.
Om van tegniese evaluering na finale verkryging te beweeg, vereis gestruktureerde logika. Ons skets die kritieke stappe om betroubare, hoëprestasie-toerusting te verseker.
Standaardiseer jou versoek om voorstel (RFP) onmiddellik. Vae versoeke lewer onvergelyklike verkoperkwotasies op. Jy moet spesifieke, meetbare uitsetwaarborge insluit. Eis die volgende besonderhede in jou RFP:
Hierdie streng formaat dwing verkopers om hul voorstelle akkuraat te ontwerp.
'n Masjien vanlyn kos daagliks duisende dollars. Ondersoek die vervaardiger se diensvlakooreenkoms (SLA) voor ondertekening. Verifieer hul plaaslike onderdelevoorraad noukeurig. Maak seker dat hulle vinnige reaksietye vir tegniese ondersteuning waarborg. Uitstekende na-verkope diens skei vlak-een verskaffers van onbetroubare verskaffers. Vra vir verwysings van huidige kliënte met betrekking tot hul onklaar reaksietye.
Moet nooit 'n masjinerie-aankoop finaliseer sonder 'n streng fabrieksaanvaardingstoets nie. Volg hierdie spesifieke FAT-ontwerpreëls om jou belegging te beskerm.
Die verkryging van 'n swaardiens-blaasvormmasjien verg diep tegniese ywer. Jy moet verby teoretiese maksimum snelhede kyk wat in blink verkoopsbrosjures aangebied word. Fokus eerder heeltemal op strukturele stabiliteit, presiese diktebeheer en langtermyn-energiedoeltreffendheid. Die regte toerusting waarborg konsekwente parisiebestuur en robuuste klemkrag. Hierdie faktore dikteer die finale houerkwaliteit en regulatoriese nakoming direk.
Vir jou onmiddellike volgende stap, stel 'n omvattende tegniese vereiste matriks op. Dokumenteer jou nodige klemkrag, vereiste ekstrusiekapasiteit en voorkeurbeheerstelseltipe. Voltooi hierdie objektiewe matriks voordat enige verkopers vir aanvanklike kwotasies betrek word. Hierdie gestruktureerde benadering verseker dat jy masjinerie aanskaf wat spesifiek ontwerp is vir jou langtermyn bedryfsukses.
A: Siklustye hang baie af van houergewig, spesifieke harseienskappe en geïnstalleerde verkoelingstelsels. Vir 'n standaard 30 liter-houer wissel realistiese bedryfsiklustye tipies tussen 60 en 120 sekondes. Gevorderde interne koelpenne en geoptimaliseerde vormkanale stoot prestasie na die vinniger einde van hierdie spektrum.
A: Dikwels ja, jy het een nodig om te voorkom dat parison sak. Swaar houers wat meer as 1,5 kg weeg, vereis gewoonlik akkumulatorkoppe om die plastiek vinnig te laat val. Hoogs gevorderde deurlopende ekstrusiestelsels kan egter ligtergewig 30L-ontwerpe suksesvol verwerk.
A: Kopers moet meer as net die fisiese masjienvoetspoor in ag neem. Jy moet addisionele spasie toewys vir die kopvryhoogte, oorhoofse vormverwyderingshysers, veiligheidsheining en stroomaf verkoeling of vervoertoerusting. ’n Toegewyde area van minstens 8 by 5 meter word oor die algemeen aanbeveel.
A: Hoë-digtheid poliëtileen (HDPE) en hoë molekulêre gewig poliëtileen (HMWPE) bly die industrie standaarde. Vervaardigers verkies hierdie harse vanweë hul uitsonderlike smeltsterkte tydens ekstrusie en hul voortreflike omgewingstres-kraakweerstand (ESCR) vir chemiese berging.
