
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-01 起源: サイト
大容量コンテナ用の生産ラインのアップグレードまたは確立には、多額の設備投資が必要です。工業用化学薬品ドラム、頑丈なジェリ缶、農業用スプレータンクのいずれを製造する場合でも、容量を 30 リットルまで拡大すると、複雑な製造上の課題が生じます。この特定の容量では、エラーの許容範囲が大幅に縮小します。パリソン制御、冷却サイクル、または全体的な構造的完全性におけるわずかな計算ミスは、多くの場合、コストのかかる生産上の失敗につながります。間違った機器を選択すると、過剰なスクラップが直接発生し、エネルギー消費が増大し、コンテナ全体の肉厚分布が悪化します。一貫した生産品質を確保し、競争力のある利益率を維持するには、信頼性の高い機械が必要です。このガイドは、調達チームと生産エンジニアに、客観的で証拠に基づいた評価フレームワークを提供します。重要な技術仕様を評価し、システムパフォーマンスをベンチマークし、最終的に完璧な製品を最終候補リストに挙げる方法を学びます。 30L ブロー成形機。 要求の厳しい大判用途向けの
大型ブロー成形は、小型ボトルの製造とは異なる物理的ルールに基づいて行われます。こうしたエンジニアリングの現実を理解することで、高価な調達ミスを防ぐことができます。
消費者向けの小型ボトルとは異なり、30 リットルの容器には非常に重いパリソンが必要です。物理学によれば、重力はこの溶融プラスチックを積極的に下方に引っ張ります。この現象をパリソンのたるみと呼びます。機械がプラスチックを押し出すのが遅すぎると、パリソンが不均一に伸びます。上部近くに薄い斑点が発生します。材料が無駄に底に溜まってしまいます。急速な押出が必ず必要になります。これにより、金型が閉じる前にプラスチック チューブの構造的完全性が維持されます。これらの重力に効果的に対抗するために、装置が高速押し出しを実行できることを確認する必要があります。
サイクルタイムは大きな運用上のボトルネックを引き起こします。大量のプラスチックを冷却するにはかなりの時間がかかります。プラスチックは本来、優れた断熱材として機能します。容器が熱すぎて型から外せない場合は、単純に機械の動作を速くすることはできません。特定の機械設計が現実的な時間あたりボトル数 (BPH) にどのような影響を与えるかを評価する必要があります。特殊な冷却ピンが、吹き込まれたコンテナに氷点下の空気を直接注入します。高度な金型冷却チャネルにより、外部から熱が急速に除去されます。これらの統合冷却テクノロジーが実際の生産速度を決定します。
工業用コンテナは非常に厳しい規制基準に直面しています。 30 リットルの化学ドラムは、厳しい落下試験に耐える必要があります。倉庫の垂直保管には大きなスタッキング強度が必要です。機械の精度は材料の分布に直接影響します。優れた流通により、危険物の国連梱包基準への準拠が保証されます。分散が不十分だとコーナーが弱くなります。弱い角は衝撃により砕け、即座にテストが失敗し、安全上の問題が発生します。
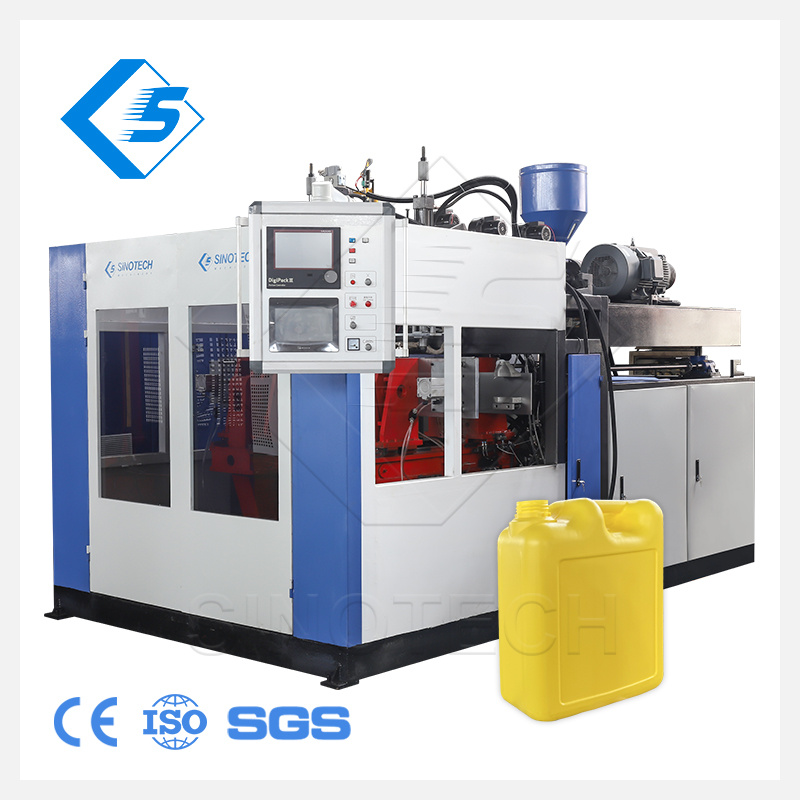
現代を評価するとき、 30L ブロー成形機、特定の技術基準により、有能な装置と不適切なオプションが区別されます。これらのコア システムを厳密に評価する必要があります。
エンジニアは、連続押出技術とアキュムレータ ヘッド技術についてよく議論します。連続押し出しにより、プラスチックのチューブが一定の安定した状態で押し出されます。軽量の 30 リットル設計に非常に適しています。ただし、より重いコンテナにはアキュムレータ ヘッド システムが必要です。アキュムレータヘッドは、溶融樹脂を保持チャンバに蓄えます。次に、油圧ラムが樹脂を 1 回の大量のショットで急速に押し出します。この迅速な展開により、ターゲットの重量が重いことに伴う深刻なパリソンのたるみが防止されます。特定の樹脂流量と最終的な容器の質量に基づいて押出タイプを選択する必要があります。
大型の金型はブロー段階で多大な内部圧力を及ぼします。クランピング ユニットには、極めて高いフレーム剛性が必要です。高品質のリニア ガイド レールにより、巨大なプラテンの位置を完璧に保ちます。必要なクランプ力を正確に計算する必要があります。 30 リットルの金型には通常、少なくとも 200kN の力が必要です。適切な型締力により、金型の継ぎ目に沿ったバリを防ぎます。また、大径のネックやベース部分でもきれいで強力なピンチオフを実現します。クランプユニットが弱いと圧力がかかると曲がり、容器の美観が損なわれます。
材料費が継続的な制作費の大半を占めます。不必要に厚い容器を製造する余裕はありません。高度なサーボ油圧肉厚制御 (WTC) システムは、この根本的な問題を解決します。業界標準の MOOG システムは、正確な 100 ポイントのラジアル制御を提供します。パリソンの厚みが低下するにつれて動的にプロファイルを作成します。彼らは、重要な角が形成される場所に正確に厚いプラスチックを置きます。樹脂を節約するためにまっすぐな側壁を薄くします。使用する材料を減らしながらも、厳格な落下試験や積み重ね試験に合格しています。
手動トリミングは労働時間を無駄にし、重大な安全上のリスクをもたらします。最新の機械には、自動フラッシュ除去機能が組み込まれている必要があります。機械は首、尾、ハンドルから余分なプラスチックを自動的に取り除きます。高品質のバリ取りにより、エッジがきれいで安全になり、キャッピングの準備が整います。また、下流の機器とのシームレスな互換性も必要です。機械は自動コンベヤラインに簡単に接続できる必要があります。製品の完全性を保証するには、ロボットによる漏れ検査システムと完璧に統合する必要があります。
十分な情報に基づいて調達を決定するには、信頼できる技術的な基準点が必要です。を使用できます。 STBII-30L 押出ブロー成形機は、 商用評価の主要なベースラインとして使用されます。
商用能力を評価するには、明確で客観的な指標が必要です。 STBII-30L は、押出能力、機械的安定性、サイクル効率に関して強力な標準を提供します。このモデルに基づいて厳密なベースラインを確立することで、他のベンダーの見積もりを効果的に比較対照することができます。
従来の油圧セットアップは大量の電力を消費します。ポンプを継続的に動作させ、過剰な熱を発生させ、貴重な電力を無駄にします。最新のユニットは、ハイブリッドまたは完全なサーボ駆動システムを利用しています。サーボ モーターは、機械コンポーネントをアクティブに動かす場合にのみ電力を消費します。冷却段階では完全に停止します。このインテリジェントなテクノロジーにより、従来のシステムと比較して 30 ~ 40% のエネルギー節約が実現します。消費電力の削減により、営業利益率が年々向上します。
ダイヘッドの構造が最終製品の一貫性を決定します。材料の劣化を防ぐために厳密に設計された流路構成が必要です。古いダイヘッド内のデッドスポットは、プラスチックの燃焼と劣化の原因となります。高度なスパイラルマンドレル設計により、ポリマー溶融物のスムーズな流動が維持されます。内部のウェルドラインを排除します。また、色や樹脂の切り替えを大幅に高速化することもできます。素早い材料切り替えにより、生産稼働時間を最大化します。
オペレーターには、複雑な成形プロセスを管理するための直観的で応答性の高いツールが必要です。オープン アーキテクチャのプログラマブル ロジック コントローラー (PLC) は、工場での優れた柔軟性を提供します。既存のデジタル ネットワークに簡単に統合できます。リモート診断機能により、エンジニアはオフサイトの場所からソフトウェアの問題のトラブルシューティングを行うことができます。ユーザーフレンドリーなタッチスクリーンインターフェイスにより、オペレーターのエラーが軽減されます。明確な視覚的フィードバックにより、さまざまな勤務シフトにわたって一貫したコンテナ品質が保証されます。
押出駆動システムの比較
| システムの特徴 | 従来の油圧システム | サーボ駆動システム(STBII-30L標準) |
|---|---|---|
| エネルギー効率 | 低 (ポンプは継続的に動作します) | 高 (モーターは移動時にのみ電力を消費します) |
| 発熱 | 高 (大型のオイルチラーが必要) | 低 (最小限のオイル加熱) |
| 動きの精度 | 中程度(バルブドリフトが起こりやすい) | 優れた (デジタル位置フィードバック) |
| 騒音レベル | 高 (一定の機械的ハム音) | 低 (冷却段階では静か) |
設備投資は物語の一部にすぎません。メーカーは、機械の試運転中に隠れた運用コストに不意を突かれることがよくあります。
大きなトン数の機械には、相当な工場インフラが必要です。マシンの起動時および負荷の高いサイクル中に消費されるピーク電力を評価する必要があります。 30 リットルの金型では、チラーの容量要件が大幅に増加します。最適な金型温度を維持するには、大量の水流が必要です。天井の高さは予期せぬ制約となることがよくあります。背の高いアキュムレータ ヘッドおよびオーバーヘッド金型除去ホイストには、適切な垂直方向のクリアランスを確保する必要があります。
ブロー成形では、立ち上げ時のスクラップが依然として現実の運用上発生します。機械を起動するたびに、最初のいくつかのコンテナは通常、寸法品質チェックに合格しません。この高価な素材を効率的に回収する必要があります。新しい機械が自動造粒機とどの程度簡単に統合できるかを評価します。比例投入ユニットは、細断された再生材を自動的に混合してバージン樹脂に戻します。効率的で自動化された再生ループにより、高価な材料の無駄が防止され、取り扱いの労力が軽減されます。
複雑な機械には定期的で体系的なサービスが必要です。重要なマシンコンポーネントへの物理的なアクセス可能性を評価する必要があります。技術者は、油圧比例バルブ、押出機のヒーター バンド、集中潤滑ポイントに簡単にアクセスできる必要があります。機械の保守が困難なままの場合、定期保守にさらに時間がかかります。メンテナンスのダウンタイムが延長すると、運用コストが増加し、日々の収益が失われます。
大型ブロー成形への移行には高度な専門スキルが必要です。 5 リットルのボトルに慣れているオペレーターは、急な学習曲線に直面することになります。重いパリソンの物理学では、まったく異なる温度プロファイルとタイミング調整が必要です。調達段階の早い段階でこの現実を認識してください。包括的なベンダー トレーニング プログラムに多額の投資を行います。適切なトレーニングにより、工場での統合がスムーズに行われ、早期のスクラップ率が削減されます。
技術評価から最終調達に移行するには、構造化されたロジックが必要です。信頼性の高い高性能機器を保護するための重要な手順について概説します。
提案依頼書 (RFP) をすぐに標準化します。曖昧なリクエストからは、比類のないベンダーの見積もりが得られます。具体的で測定可能な出力保証を含める必要があります。 RFP で次の詳細を要求します。
この厳格な形式により、ベンダーは提案を正確に設計する必要があります。
オフラインのマシンには毎日数千ドルのコストがかかります。署名する前に、製造元のサービス レベル アグリーメント (SLA) を精査してください。地域のスペアパーツ在庫を注意深く確認してください。テクニカル サポートに対する迅速な応答時間を保証するようにしてください。優れたアフターサービスにより、ティア 1 サプライヤーと信頼できないベンダーを区別できます。現在のクライアントに故障時の対応時間について問い合わせてください。
厳格な工場受け入れテストなしに機械の購入を完了しないでください。投資を保護するには、次の特定の FAT 設計ルールに従ってください。
頑丈なブロー成形機を調達するには、高度な技術的努力が必要です。光沢のある販売パンフレットに記載されている理論上の最大速度を超えたものを確認する必要があります。代わりに、構造の安定性、正確な厚さ制御、長期的なエネルギー効率に完全に焦点を当てます。適切な装置により、一貫したパリソン管理と強力なクランプ力が保証されます。これらの要因は、最終的なコンテナの品質と規制遵守に直接影響します。
次のステップとして、包括的な技術要件マトリックスの草案を作成します。必要なクランプ力、必要な押出能力、および優先制御システムのタイプを文書化します。ベンダーに最初の見積もりを依頼する前に、この目的マトリックスを完成させてください。この構造化されたアプローチにより、長期的な運用の成功のために特別に設計された機械を確実に調達できます。
A: サイクル時間は、コンテナの重量、特定の樹脂の特性、設置されている冷却システムに大きく依存します。標準的な 30 リットルのコンテナの場合、業界の現実的なサイクル タイムは通常 60 ~ 120 秒の範囲です。高度な内部冷却ピンと最適化された金型チャネルにより、パフォーマンスがこのスペクトルのより高速な終端に向かって押し上げられます。
A: 多くの場合、はい、パリソンのたるみを防ぐために必要です。重量が 1.5 kg を超える重いコンテナの場合は、通常、プラスチックを急速に落とすためにアキュムレータ ヘッドが必要です。ただし、高度に先進的な連続押出システムは、軽量の 30L 設計を正常に処理できます。
A: 購入者は、物理的なマシンの設置面積以上のものを考慮する必要があります。ダイヘッドのクリアランス、オーバーヘッドの金型取り外しホイスト、安全柵、および下流の冷却装置またはコンベヤ装置用に追加のスペースを割り当てる必要があります。通常、少なくとも 8 × 5 メートルの専用エリアが推奨されます。
A: 高密度ポリエチレン (HDPE) と高分子量ポリエチレン (HMWPE) が引き続き業界標準です。これらの樹脂は、押出成形時の優れた溶融強度と化学品の保管における優れた耐環境応力亀裂耐性 (ESCR) により、メーカーに好まれています。
