
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-07 Origen: Sitio


La demanda industrial de envases químicos de 120 a 250 litros continúa aumentando a nivel mundial. Los fabricantes de envases enfrentan una inmensa presión para escalar sus operaciones rápidamente y de manera segura. Las inversiones en maquinaria pesada conllevan riesgos increíblemente altos en este sector. La compra de equipos para contenedores de mercancías peligrosas de gran capacidad exige una precisión absoluta. Debe equilibrar los tiempos de ciclo rápidos con una estricta integridad estructural. Un proceso de evaluación deficiente genera graves consecuencias comerciales. Conduce directamente al desperdicio de resina, incumplimiento del cumplimiento de las normas de seguridad y un tiempo de inactividad excesivo en la producción. Nuestra guía completa proporciona un marco técnico y operativo práctico. Descubrirá exactamente cómo evaluar y preseleccionar un proveedor confiable. máquina de moldeo por soplado de tambor químico . Nos centramos estrictamente en la eficiencia operativa, los requisitos de las instalaciones y la preparación para el cumplimiento de mercancías peligrosas.
Cumplir con los estándares de certificación de la ONU para mercancías peligrosas es la métrica básica de éxito para cualquier línea de tambores de gran capacidad.
El control del espesor de la pared Parison (MOOG o equivalente) y el diseño del cabezal del acumulador dictan tanto la calidad del tambor como la eficiencia de la resina.
La preparación de las instalaciones (específicamente la capacidad de refrigeración, la infraestructura eléctrica y el espacio ocupado) debe planificarse junto con la compra de equipos.
La preselección de proveedores debe priorizar los protocolos de pruebas de aceptación de fábrica (FAT) y la transparencia de los componentes de nivel 1 sobre el precio base.
La rentabilidad depende enteramente de equilibrar los costos de la resina bruta con una producción constante. Los contenedores industriales pesados consumen enormes cantidades de material por ciclo. Sólo unos pocos gramos de plástico con exceso de peso por bidón destruyen los márgenes de beneficio con el tiempo. Para definir su umbral de rentabilidad de referencia es necesario calcular el uso exacto de resina en función del tiempo de actividad de la máquina.
Establecer métricas objetivo realistas mantiene viable su operación de fabricación. Los tiempos de los ciclos varían según la configuración de la capa, la temperatura ambiente y la tecnología de enfriamiento. Un bidón estándar de 200 litros normalmente debería alcanzar un tiempo de ciclo de 60 a 90 segundos. Debe apuntar a una tasa de rendimiento de producción del 98% o más. Los equipos que no cumplen con estos puntos de referencia se convierten rápidamente en una carga financiera.
El polietileno de alta densidad (HDPE) sigue siendo el estándar de la industria para el envasado de productos químicos. Los grados de HDPE que elija deben presentar el índice de flujo de fusión (MFI) correcto para el moldeo por extrusión y soplado. Las configuraciones de máquinas multicapa ofrecen importantes ventajas financieras. Le permiten utilizar material reciclado posconsumo (PCR) de forma segura. Una estructura de tres capas coloca resina PCR barata en el núcleo central. Protege la compatibilidad química de la capa virgen interior. Evaluando un La máquina para fabricar barriles de plástico requiere definir estos parámetros del material al principio de la fase de planificación.
Los ingenieros deben evaluar cuidadosamente las capacidades de una sola capa frente a las de varias capas. Los usuarios finales suelen exigir una compatibilidad química estricta para los disolventes agresivos. Las máquinas de una sola capa funcionan excepcionalmente bien para aplicaciones agrícolas estándar o industriales suaves. Los sistemas de coextrusión de dos o tres capas manejan mucho mejor los productos químicos agresivos especializados. También permiten capas centrales recicladas que ahorran costes.
Debe insistir en que el cabezal del acumulador sea el primero en entrar, primero en salir (FIFO). La tecnología FIFO garantiza que la resina derretida más antigua salga primero del troquel. Los sistemas que no son FIFO dejan material viejo atrapado dentro de las esquinas del cabezal. Este polímero atrapado se degrada, se quema y eventualmente se suelta. La resina quemada arruina instantáneamente la integridad estructural de un bidón químico. Los diseños FIFO evitan la degradación del polímero y garantizan una distribución uniforme de la masa fundida.
El control preciso de las paredes exige ahorros de material a largo plazo. Un controlador de espesor de pared de parisón de 100 puntos es absolutamente no negociable para tambores de 120 a 250 litros. Los controladores de alta gama, como los sistemas MOOG, ajustan la separación del troquel continuamente durante la extrusión. Mapean el tubo de plástico verticalmente a medida que cae.
Este control preciso evita peligrosos 'puntos delgados' en puntos críticos de tensión. Las esquinas del tambor y las asas superiores requieren perfiles de material más gruesos. Las paredes laterales rectas requieren menos plástico. La programación dinámica coloca resina adicional solo donde sea estructuralmente necesario. El mapeo de perfiles adecuado ahorra resina en bruto y al mismo tiempo mantiene un riguroso cumplimiento de seguridad.
Los grandes tambores de productos químicos generan enormes presiones internas durante la formación. El propio molde de soplado de acero pesa varias toneladas. Por lo tanto, se necesita una fuerza de sujeción mecánica considerable. La mayoría de los sistemas comerciales requieren de 800 kN a más de 1200 kN de fuerza. Una sujeción insuficiente provoca la separación del molde y líneas de soldadura deficientes.
Imagine la física dentro del molde cerrado. El aire comprimido empuja el plástico caliente contra las paredes de la cavidad. Esta presión de aire actúa exactamente como un ariete hidráulico que empuja hacia afuera. Si la fuerza de sujeción es insuficiente, las pesadas mitades de acero del molde se separan ligeramente. Esta separación crea una costura visible débil llamada 'línea de destello'. Las soldaduras débiles garantizan fallas catastróficas durante la prueba de caída.
El diseño de la platina afecta directamente la longevidad y la estabilidad de la máquina. Evalúe cuidadosamente los rieles guía lineales comparándolos con los diseños tradicionales de barras de unión. Los rieles guía lineales ofrecen velocidades de movimiento más rápidas y un funcionamiento general más limpio. Los diseños de barra de unión suelen proporcionar una rigidez excepcional para moldes extremadamente pesados. Elija el diseño que coincida con la frecuencia de cambio de molde.
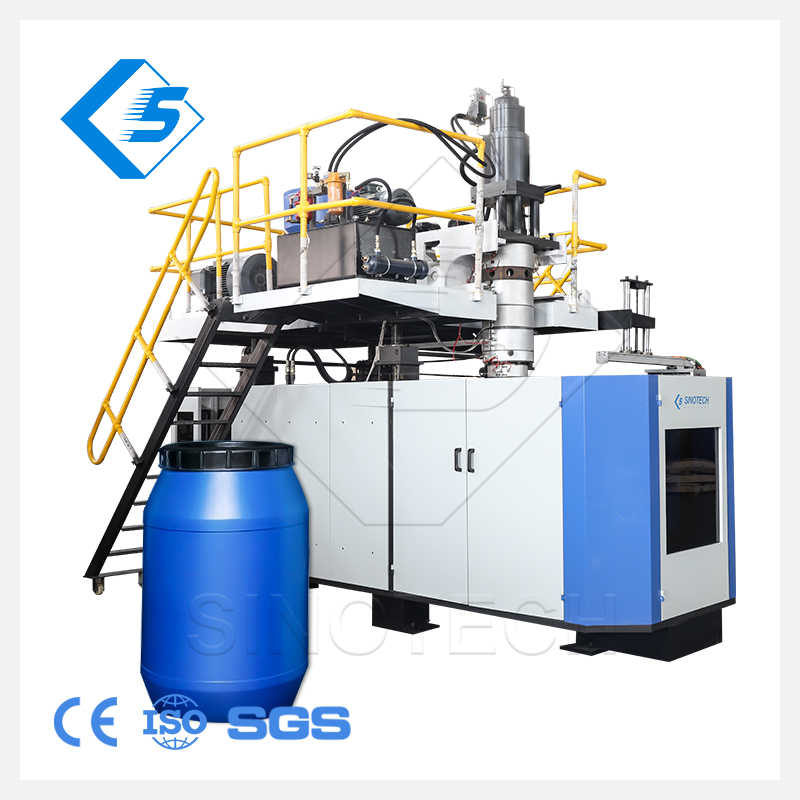
La producción de bidones de productos químicos con clasificación ONU sigue siendo el objetivo operativo final. Debe enmarcar las capacidades de la máquina completamente en torno a esta estricta certificación internacional. Una máquina que funciona rápidamente no significa absolutamente nada si sus tambores no superan las pruebas de seguridad. La norma de la ONU exige una resiliencia física sin concesiones en cada contenedor producido.
Los contenedores deben superar severas pruebas de caída a baja temperatura. Las pruebas de caída a menudo implican enfriar los tambores llenos a -18°C (0°F). El plástico frío se vuelve quebradizo y muy propenso a romperse. El tambor cae desde determinadas alturas sobre el hormigón. La calibración de la máquina afecta directamente esta resiliencia. La uniformidad del enfriamiento garantiza que las cadenas de polímeros se solidifiquen sin tensión interna. La alta resistencia de la línea de soldadura evita que se parta en caso de impacto.
Los almacenes apilan pesados bidones de productos químicos en varias capas de altura. Los ciclos de enfriamiento precisos y el diseño inteligente del molde proporcionan la resistencia de carga vertical necesaria. El tambor también debe resistir una alta presión hidráulica interna sin fugas. Las paredes gruesas y consistentes diseñadas por el cabezal de extrusión garantizan la superación de las pruebas hidrostáticas.
Prueba de caída a baja temperatura: verifica la resistencia de la soldadura a -18 °C desde alturas especificadas.
Resistencia a la presión hidráulica: garantiza que el tambor mantenga la presión interna del agua durante períodos prolongados.
Pruebas de carga de apilamiento vertical: simula entornos de almacén paletizados durante un período de 28 días.
Verificación de estanqueidad: prueba la integridad hermética mediante diagnósticos de presión de aire sumergido.
La aceptación de componentes internos propietarios o de otras marcas introduce enormes riesgos operativos. Cuando una válvula hidráulica especializada se rompe, es necesario reemplazarla de inmediato. La estandarización de las marcas de nivel 1 garantiza la disponibilidad global de repuestos. Este sencillo paso de adquisición evita semanas de costosos tiempos de inactividad. Un confiable La línea de moldeo por extrusión y soplado siempre utiliza marcas industriales reconocibles.
La fabricación moderna exige una estricta eficiencia energética. Recientemente, la industria del moldeo por soplado se ha desplazado fuertemente hacia los sistemas hidráulicos servoaccionados. Las bombas tradicionales que funcionan continuamente desperdician enormes cantidades de electricidad al calentar el aceite hidráulico. Los servosistemas sólo consumen energía durante los movimientos activos. Pueden reducir el consumo de energía hasta en un 30-40%. También proporcionan movimientos de la máquina más rápidos y altamente repetibles.
Un sistema PLC de arquitectura abierta es obligatorio para las fábricas modernas. Marcas como Siemens, B&R o Beckhoff lideran el mercado del control industrial. Facilitan mucho la resolución de problemas eléctricos para su equipo de mantenimiento interno. Las arquitecturas PLC abiertas simplifican significativamente la formación de los operadores. Además, se integran perfectamente en los sistemas de ejecución de fabricación (MES) de la fábrica. La integración de MES permite a los gerentes realizar un seguimiento de los tiempos de ciclo y las tasas de desechos de forma automática.
El enfriamiento sigue siendo el cuello de botella oculto en la producción de tambores de gran tamaño. Un enfriador de instalaciones de tamaño insuficiente destruye instantáneamente los tiempos de ciclo prometidos. Necesita enfriadoras industriales robustas y torres de refrigeración del tamaño adecuado. El diseño del canal de enfriamiento de moldes requiere mucha atención de ingeniería. La transferencia de calor eficiente acelera la fase de solidificación de forma segura. Las secciones de plástico más gruesas requieren una eliminación masiva del calor. Si los canales de refrigeración carecen de un flujo turbulento adecuado, el plástico permanece blando. La contracción desigual deforma la base del tambor, volviéndola inestable.
Las grandes máquinas de extrusión generan enormes cargas eléctricas durante el calentamiento inicial del barril. Necesita suposiciones transparentes sobre estos picos repentinos de carga. Evalúe la huella física requerida para toda la celda de producción. El diseño debe acomodar la máquina principal, los extractores robóticos, las estaciones de desbarbado y los sistemas transportadores. Los pisos de producción abarrotados crean riesgos de seguridad y ralentizan las rutinas de mantenimiento.
Los programas de producción a menudo requieren cambiar la capacidad de los contenedores. En este caso, la evaluación en el mundo real del acceso a puentes grúa es fundamental. La logística de manipulación de moldes define el tiempo de inactividad del cambio. Cambiar de una configuración de 120 litros a una de 250 litros puede detener la producción durante horas. Un bien diseñado La máquina de moldeo por soplado de 120-250 L minimiza este tiempo de inactividad mecánica mediante diseños de platina accesibles.
Cuadro de requisitos básicos de las instalaciones
Categoría de infraestructura |
Requisito típico |
Consideración crítica |
|---|---|---|
Capacidad de enfriamiento |
Enfriador industrial dedicado (20-30+ toneladas) |
Debe soportar las temperaturas ambientales máximas del verano de manera eficiente. |
Energía Eléctrica |
250kW - 400+ kW (pico) |
Las zonas de calentamiento provocan picos de carga iniciales masivos. |
Suministro de aire |
Aire comprimido de alto volumen (0,8-1,0 MPa) |
El aire debe estar seco y libre de aceite para evitar defectos. |
Espacio de piso |
Celda mínima de 15m x 8m |
Dejar espacio para grúas de carga de moldes y robots. |
Vaya más allá de los pulidos folletos de marketing al seleccionar un proveedor. Debe verificar de primera mano las capacidades de fabricación reales. Solicite recorridos virtuales o físicos de su piso de montaje. Asegúrese de que realmente mecanicen sus propios cabezales y platinas. Muchas empresas simplemente ensamblan piezas compradas, lo que genera un control de calidad deficiente.
Verifique la profundidad de ingeniería: solicite hablar directamente con sus ingenieros mecánicos y eléctricos.
Listas de componentes de auditoría: Exija una lista completa de materiales que detalle las marcas de PLC, servos y válvulas.
Consulte los sitios de referencia: hable con usuarios actuales que ejecutan máquinas similares de gran capacidad.
Defina requisitos estrictos de Pruebas de aceptación de fábrica (FAT) en su contrato. Haga funcionar el equipo en el sitio del proveedor antes de autorizar el envío. Utilice su molde de producción real y su grado de resina específico. Ejecutar un molde de demostración genérico no prueba nada. Exija un funcionamiento continuo prolongado de al menos 24 horas. No cierre la sesión hasta que la máquina alcance los objetivos de rendimiento básicos de manera constante.
Las averías de las máquinas son inevitables tras una década de uso intensivo. Establecer criterios específicos para evaluar la disponibilidad de repuestos. Analice las capacidades de diagnóstico remoto a través de conexiones seguras de IoT. Aclare los tiempos de respuesta garantizados de los técnicos de campo para su región específica. Un reputado El gran proveedor de máquinas de moldeo por soplado de tambor ofrece acuerdos vinculantes de nivel de servicio para proteger su tiempo de actividad.
El éxito con equipos pesados de moldeo por soplado requiere una planificación técnica altamente disciplinada. Depende en gran medida del control preciso del parisón, fuerzas de sujeción robustas y capacidad de cumplimiento de las Naciones Unidas. Los componentes de calidad inferior acaban provocando retrasos catastróficos en la producción y certificaciones de seguridad fallidas. Los compradores inteligentes miran más allá del precio de compra inicial y evalúan la confiabilidad mecánica a largo plazo.
Los compradores deben auditar inmediatamente las capacidades actuales de energía y refrigeración de sus instalaciones. Comience a redactar una Solicitud de propuesta (RFP) estandarizada utilizando las métricas analizadas anteriormente. Céntrese principalmente en marcas de componentes reconocidas, tecnologías servoaccionadas y términos FAT estrictos. Priorizar la integridad estructural y el cumplimiento de mercancías peligrosas por encima de todos los demás factores.
R: Los tiempos de ciclo suelen oscilar entre 60 y 100 segundos para un bidón de 200 litros. La duración exacta depende en gran medida de los requisitos de espesor de pared, la temperatura ambiente de las instalaciones y la eficiencia de la tecnología de enfriamiento de moldes.
R: Depende de su aplicación química. Las máquinas de una sola capa funcionan bien para productos estándar. Las máquinas multicapa (2 o 3 capas) ofrecen ahorros de costos al utilizar plástico reciclado en la capa central o resinas de barrera química especializadas en la capa interna.
R: Una línea completa de alta capacidad requiere mucho espacio. Espere dedicar un área mínima de 15 mx 8 m. Este espacio alberga la máquina principal, los cargadores automáticos, los enfriadores, los extractores robóticos, las estaciones de desbarbado y las vallas de seguridad.
R: Sí, una máquina puede producir ambos tamaños. Sin embargo, requiere un cabezal acumulador con suficiente capacidad máxima y una carrera del plato optimizada para moldes más grandes. Esté preparado para tiempos de cambio de molde más prolongados al cambiar entre diferencias de tamaño drásticas.


