
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-07 Origine : Site


La demande industrielle d’emballages chimiques de 120 à 250 L continue d’augmenter à l’échelle mondiale. Les fabricants d’emballages sont confrontés à une immense pression pour faire évoluer leurs opérations rapidement et en toute sécurité. Les investissements en machinerie lourde comportent des enjeux incroyablement élevés dans ce secteur. L’achat d’équipements pour conteneurs de marchandises dangereuses de grande capacité exige une précision absolue. Vous devez trouver un équilibre entre des temps de cycle rapides et une intégrité structurelle stricte. Un mauvais processus d’évaluation entraîne de graves conséquences commerciales. Cela entraîne directement un gaspillage de résine, un non-respect des normes de sécurité et des arrêts de production excessifs. Notre guide complet fournit un cadre technique et opérationnel pratique. Vous découvrirez exactement comment évaluer et présélectionner un fournisseur fiable. machine de moulage par soufflage de fûts chimiques . Nous nous concentrons strictement sur l’efficacité opérationnelle, les exigences des installations et la conformité aux marchandises dangereuses.
Le respect des normes de certification de l'ONU pour les marchandises dangereuses est la mesure de réussite de base pour toute ligne de fûts de grande capacité.
Le contrôle de l'épaisseur des parois de la paraison (MOOG ou équivalent) et la conception de la tête d'accumulateur déterminent à la fois la qualité du tambour et l'efficacité de la résine.
La préparation des installations, en particulier la capacité de refroidissement, l'infrastructure électrique et l'empreinte au sol, doit être planifiée parallèlement à l'achat de l'équipement.
La présélection des fournisseurs doit donner la priorité aux protocoles de tests d'acceptation en usine (FAT) et à la transparence des composants de niveau 1 par rapport au prix de base.
La rentabilité repose entièrement sur l’équilibre entre les coûts de la résine brute et une production stable. Les conteneurs industriels lourds consomment d’énormes quantités de matériaux par cycle. Quelques grammes de plastique en surpoids par fût détruisent les marges bénéficiaires au fil du temps. La définition de votre seuil de rentabilité de base nécessite de calculer exactement l'utilisation de résine par rapport à la disponibilité de la machine.
La définition de mesures cibles réalistes maintient votre opération de fabrication viable. Les temps de cycle varient en fonction de la configuration des couches, de la température ambiante et de la technologie de refroidissement. Un fût standard de 200 L devrait généralement atteindre un temps de cycle de 60 à 90 secondes. Vous devez viser un taux de rendement de production de 98 % ou plus. Les équipements qui ne répondent pas à ces critères deviennent rapidement un fardeau financier.
Le polyéthylène haute densité (PEHD) reste la norme industrielle en matière d'emballage de produits chimiques. Les qualités de PEHD que vous avez choisies doivent présenter l'indice de fluidité à chaud (MFI) correct pour l'extrusion-soufflage. Les configurations de machines multicouches offrent des avantages financiers significatifs. Ils vous permettent d’utiliser des matériaux recyclés post-consommation (PCR) en toute sécurité. Une structure à trois couches place une résine PCR bon marché dans le noyau central. Il protège la compatibilité chimique de la couche intérieure vierge. Évaluer un La machine de fabrication de fûts en plastique nécessite de définir ces paramètres de matériau dès le début de votre phase de planification.
Les ingénieurs doivent évaluer soigneusement les capacités monocouches par rapport aux capacités multicouches. Les utilisateurs finaux exigent souvent une compatibilité chimique stricte avec les solvants agressifs. Les machines monocouche fonctionnent exceptionnellement bien pour les applications agricoles standard ou industrielles légères. Les systèmes de coextrusion à deux ou trois couches gèrent beaucoup mieux les produits chimiques agressifs spécialisés. Ils permettent également de réaliser des couches centrales recyclées à moindre coût.
Vous devez insister sur une tête de filière à accumulateur premier entré, premier sorti (FIFO). La technologie FIFO garantit que la résine fondue plus ancienne sort de la matrice en premier. Les systèmes non FIFO laissent les matériaux plus anciens piégés dans les coins de la tête. Ce polymère piégé se dégrade, brûle et finit par se détacher. La résine brûlée détruit instantanément l’intégrité structurelle d’un fût chimique. Les conceptions FIFO empêchent la dégradation des polymères et assurent une répartition uniforme de la matière fondue.
Un contrôle mural précis impose des économies de matériaux à long terme. Un contrôleur d’épaisseur de paroi de paraison à 100 points n’est absolument pas négociable pour les fûts de 120 à 250 L. Les contrôleurs haut de gamme, comme les systèmes MOOG, ajustent l'écartement de la filière en continu pendant l'extrusion. Ils cartographient le tube en plastique verticalement lorsqu'il tombe.
Ce contrôle précis évite les « points minces » dangereux aux points de contrainte critiques. Les coins du tambour et les poignées de transport supérieures nécessitent des profils de matériaux plus épais. Les flancs droits nécessitent moins de plastique. La programmation dynamique place de la résine supplémentaire uniquement là où cela est structurellement nécessaire. Une cartographie appropriée des profils permet d'économiser la résine brute tout en maintenant une conformité rigoureuse en matière de sécurité.
Les grands fûts de produits chimiques génèrent des pressions de soufflage internes massives pendant la formation. Le moule de soufflage en acier lui-même pèse plusieurs tonnes. Vous avez donc besoin d’une force de serrage mécanique importante. La plupart des systèmes commerciaux nécessitent une force de 800 kN à plus de 1 200 kN. Un serrage insuffisant entraîne une séparation du moule et de mauvaises lignes de soudure.
Imaginez la physique à l'intérieur du moule fermé. L'air comprimé force le plastique chaud contre les parois de la cavité. Cette pression d’air agit exactement comme un vérin hydraulique poussant vers l’extérieur. Si la force de serrage est insuffisante, les moitiés du moule en acier lourd se séparent légèrement. Cette séparation crée une faible couture visible appelée « ligne flash ». Des soudures faibles garantissent une défaillance catastrophique lors des tests de chute.
La conception du plateau affecte directement la longévité et la stabilité de la machine. Évaluez soigneusement les rails de guidage linéaires par rapport aux conceptions de barres de liaison traditionnelles. Les rails de guidage linéaires offrent des vitesses de déplacement plus rapides et un fonctionnement global plus propre. Les conceptions à barres de liaison offrent souvent une rigidité exceptionnelle pour les moules extrêmement lourds. Choisissez le design correspondant à votre fréquence de changement de moule.
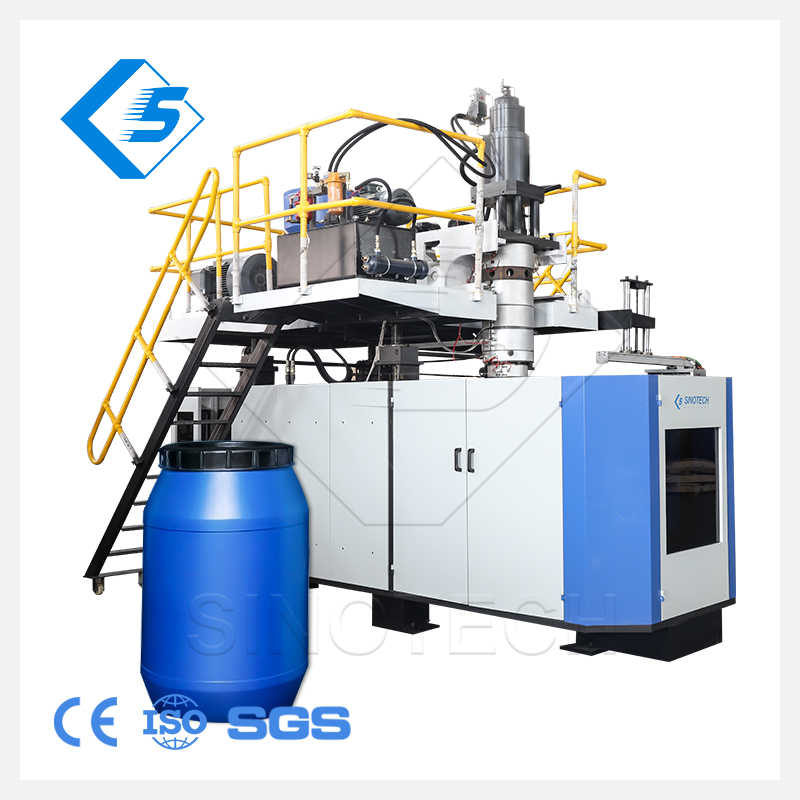
La production de fûts chimiques classés ONU reste l’objectif opérationnel ultime. Vous devez entièrement cadrer les capacités de la machine autour de cette certification internationale stricte. Une machine fonctionnant rapidement ne signifie absolument rien si ses tambours échouent aux tests de sécurité. La norme de l'ONU exige une résilience physique sans compromis de la part de chaque conteneur produit.
Les conteneurs doivent résister à des tests sévères de chute à basse température. Les tests de chute impliquent souvent de refroidir les fûts remplis à -18°C (0°F). Le plastique froid devient cassant et très susceptible de se briser. Le tambour tombe d'une hauteur spécifique sur le béton. L’étalonnage des machines a un impact direct sur cette résilience. L'uniformité du refroidissement garantit la solidification des chaînes de polymères sans contrainte interne. La résistance élevée de la ligne de soudure empêche les fissures en cas d'impact.
Les entrepôts empilent des fûts de produits chimiques lourds sur plusieurs couches. Des cycles de refroidissement précis et une conception intelligente du moule assurent la résistance aux charges verticales nécessaire. Le tambour doit également résister à une pression hydraulique interne élevée sans fuite. Les parois épaisses et cohérentes conçues par la tête d'extrusion garantissent la réussite des tests hydrostatiques.
Test de chute à basse température : vérifie la résistance de la soudure à -18 °C à partir de hauteurs spécifiées.
Résistance à la pression hydraulique : garantit que le tambour maintient la pression de l’eau interne pendant des durées prolongées.
Tests de charge d'empilage vertical : simule les environnements d'entrepôt palettisés sur une période de 28 jours.
Vérification de l'étanchéité : teste l'intégrité de l'étanchéité à l'air à l'aide de diagnostics de pression d'air immergé.
L'acceptation de composants internes propriétaires ou hors marque introduit des risques opérationnels massifs. Lorsqu’une vanne hydraulique spécialisée se brise, vous devez la remplacer immédiatement. La standardisation sur les marques de niveau 1 garantit la disponibilité mondiale des pièces de rechange. Cette simple étape d’approvisionnement évite des semaines de temps d’arrêt coûteux. Un fiable La ligne d'extrusion-soufflage utilise toujours des marques industrielles reconnaissables.
La fabrication moderne exige une efficacité énergétique stricte. L'industrie du moulage par soufflage s'est récemment fortement orientée vers les systèmes hydrauliques servocommandés. Les pompes traditionnelles fonctionnant en continu gaspillent d’énormes quantités d’huile hydraulique de chauffage électrique. Les systèmes servo consomment de l'énergie uniquement pendant les mouvements actifs. Ils peuvent réduire la consommation d'énergie jusqu'à 30 à 40 %. Ils permettent également des mouvements de machine plus rapides et hautement reproductibles.
Un système PLC à architecture ouverte est obligatoire pour les usines modernes. Des marques comme Siemens, B&R ou Beckhoff sont leaders sur le marché du contrôle industriel. Ils facilitent grandement le dépannage électrique pour votre équipe de maintenance interne. Les architectures API ouvertes simplifient considérablement la formation des opérateurs. De plus, ils s’intègrent parfaitement aux systèmes d’exécution de fabrication (MES) des usines. L'intégration MES permet aux gestionnaires de suivre automatiquement les temps de cycle et les taux de rebut.
Le refroidissement reste le goulot d’étranglement caché dans la production de grands fûts. Un refroidisseur d’installation sous-dimensionné détruit instantanément les temps de cycle promis. Vous avez besoin de refroidisseurs industriels robustes et de tours de refroidissement de taille appropriée. La conception des canaux de refroidissement du moule nécessite une attention technique particulière. Un transfert de chaleur efficace accélère la phase de solidification en toute sécurité. Les sections en plastique plus épaisses nécessitent une évacuation massive de la chaleur. Si les canaux de refroidissement ne disposent pas d’un flux turbulent approprié, le plastique reste mou. Un retrait inégal déforme la base du tambour, la rendant instable.
Les grandes machines d'extrusion consomment d'énormes charges électriques lors du chauffage initial du baril. Vous avez besoin d’hypothèses transparentes sur ces pics de charge soudains. Évaluez l’empreinte physique requise pour l’ensemble de la cellule de production. L'aménagement doit accueillir la machine principale, les extracteurs robotisés, les stations d'ébavurage et les systèmes de convoyeurs. Les ateliers de production bondés créent des risques pour la sécurité et ralentissent les routines de maintenance.
Les calendriers de production nécessitent souvent de changer de capacité de conteneur. L’évaluation en situation réelle de l’accès aux ponts roulants est ici essentielle. La logistique de manipulation des moules définit votre temps d’arrêt de transition. Passer d'une configuration de 120 L à une configuration de 250 L peut interrompre la production pendant des heures. Un bien conçu La machine de moulage par soufflage de 120 à 250 L minimise ce temps d'arrêt mécanique grâce à des dispositions de plateaux accessibles.
Tableau des exigences de base en matière d'installations
Catégorie Infrastructures |
Exigence typique |
Considération critique |
|---|---|---|
Capacité de refroidissement |
Refroidisseur industriel dédié (20-30+ tonnes) |
Doit gérer efficacement les températures ambiantes estivales maximales. |
Énergie électrique |
250 kW - 400+ kW (pic) |
Les zones de chauffage provoquent des pics de charge initiaux massifs. |
Alimentation en air |
Air comprimé à grand volume (0,8-1,0 MPa) |
L'air doit être sec et exempt d'huile pour éviter les défauts. |
Espace au sol |
Cellule minimum de 15 mx 8 m |
Laisser un dégagement pour les grues de chargement des moules et les robots. |
Allez au-delà des brochures marketing raffinées lors de la sélection d’un fournisseur. Vous devez vérifier par vous-même les capacités de fabrication réelles. Demandez des visites virtuelles ou physiques de leur atelier d’assemblage. Assurez-vous qu’ils usinent réellement leurs propres têtes de filière et plateaux. De nombreuses entreprises se contentent d’assembler les pièces achetées, ce qui entraîne un contrôle qualité médiocre.
Vérifiez la profondeur de l’ingénierie : demandez à parler directement avec leurs ingénieurs mécaniques et électriques.
Listes de composants d’audit : exigez une nomenclature complète détaillant les marques d’automates, de servos et de vannes.
Vérifiez les sites de référence : parlez aux utilisateurs actuels qui utilisent des machines similaires de grande capacité.
Définissez des exigences strictes en matière de tests d’acceptation en usine (FAT) dans votre contrat. Faites fonctionner l’équipement sur le site du fournisseur avant d’autoriser l’expédition. Utilisez votre moule de production actuel et votre qualité de résine spécifique. Exécuter un moule de démonstration générique ne prouve rien. Exigez un fonctionnement continu prolongé d’au moins 24 heures. Ne vous déconnectez pas tant que la machine n'atteint pas systématiquement les objectifs de rendement de base.
Les pannes de machines sont inévitables après une décennie d’utilisation intensive. Établir des critères spécifiques pour évaluer la disponibilité des pièces de rechange. Discutez des capacités de diagnostic à distance via des connexions IoT sécurisées. Clarifiez les délais de réponse garantis des techniciens de terrain pour votre région spécifique. Une réputation Le fournisseur de machines de moulage par soufflage à grand tambour propose des accords de niveau de service contraignants pour protéger votre disponibilité.
Le succès avec des équipements de moulage par soufflage lourds nécessite une planification technique très disciplinée. Il s'appuie fortement sur un contrôle de paraison précis, des forces de serrage robustes et une capacité de conformité UN. Les composants de qualité inférieure finissent par entraîner des retards de production catastrophiques et des échecs dans les certifications de sécurité. Les acheteurs intelligents regardent au-delà du prix d’achat initial et évaluent la fiabilité mécanique à long terme.
Les acheteurs doivent immédiatement vérifier les capacités électriques et de refroidissement actuelles de leur installation. Commencez à rédiger une demande de proposition (RFP) standardisée en utilisant les paramètres discutés ci-dessus. Concentrez-vous fortement sur les marques de composants reconnues, les technologies servocommandées et les termes FAT stricts. Donnez la priorité à l’intégrité structurelle et à la conformité des marchandises dangereuses avant tout autre facteur.
R : Les temps de cycle varient généralement de 60 à 100 secondes pour un fût de 200 L. La durée exacte dépend fortement des exigences en matière d'épaisseur de paroi, des températures ambiantes de l'installation et de l'efficacité de votre technologie de refroidissement de moule.
R : Cela dépend de votre application chimique. Les machines monocouche fonctionnent bien pour les produits standards. Les machines multicouches (2 ou 3 couches) permettent de réaliser des économies en utilisant du plastique recyclé dans la couche centrale ou des résines barrières chimiques spécialisées sur la couche interne.
R : Une ligne complète de grande capacité nécessite un espace important. Attendez-vous à consacrer une superficie minimale de 15 mx 8 m. Cet espace abrite la machine principale, les chargeurs automatiques, les refroidisseurs, les extracteurs robotisés, les stations d'ébavurage et les clôtures de sécurité.
R : Oui, une machine peut produire les deux tailles. Cependant, cela nécessite une tête d'accumulateur avec une capacité maximale suffisante et une course de plateau optimisée pour les moules de plus grande taille. Préparez-vous à des temps de changement de moule plus longs lorsque vous passez d'une différence de taille drastique à l'autre.


