
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-07 Pinagmulan: Site


Ang pang-industriya na pangangailangan para sa 120–250L na packaging ng kemikal ay patuloy na tumataas sa buong mundo. Ang mga tagagawa ng packaging ay nahaharap sa napakalaking presyon upang mabilis na mapabilis ang mga operasyon nang ligtas. Ang mga pamumuhunan sa mabibigat na makinarya ay nagdadala ng hindi kapani-paniwalang mataas na pusta sa sektor na ito. Ang pagbili ng mga kagamitan para sa mga lalagyan ng mapanganib na kalakal na may mataas na kapasidad ay nangangailangan ng ganap na katumpakan. Dapat mong balansehin ang mabilis na mga oras ng pag-ikot laban sa mahigpit na integridad ng istruktura. Ang isang mahinang proseso ng pagsusuri ay lumilikha ng malubhang kahihinatnan sa negosyo. Direkta itong humahantong sa nasayang na resin, nabigong pagsunod sa kaligtasan, at labis na downtime ng produksyon. Ang aming komprehensibong gabay ay nagbibigay ng praktikal na teknikal at pagpapatakbo na balangkas. Matutuklasan mo nang eksakto kung paano suriin at i-shortlist ang isang maaasahan kemikal na drum blow molding machine . Mahigpit kaming nakatuon sa kahusayan sa pagpapatakbo, mga kinakailangan sa pasilidad, at pagiging handa sa pagsunod sa mga mapanganib na produkto.
Ang pagtugon sa mga pamantayan ng sertipikasyon ng UN para sa mga mapanganib na produkto ay ang sukatan ng tagumpay ng baseline para sa anumang linya ng drum na may malaking kapasidad.
Ang kontrol sa kapal ng pader ng Parison (MOOG o katumbas) at disenyo ng ulo ng accumulator ay nagdidikta sa kalidad ng drum at kahusayan ng resin.
Ang kahandaan sa pasilidad—partikular ang kapasidad sa paglamig, imprastraktura ng kuryente, at footprint—ay dapat planuhin kasabay ng pagbili ng kagamitan.
Dapat unahin ng shortlisting ng vendor ang mga protocol ng Factory Acceptance Testing (FAT) at Tier-1 component transparency kaysa sa batayang presyo.
Ang kakayahang kumita ay ganap na umaasa sa pagbabalanse ng mga gastos sa raw resin laban sa tuluy-tuloy na output ng produksyon. Ang mga mabibigat na lalagyang pang-industriya ay kumokonsumo ng napakalaking halaga ng materyal sa bawat cycle. Ilang gramo lamang ng sobrang timbang na plastik sa bawat drum ang sumisira sa mga margin ng kita sa paglipas ng panahon. Ang pagtukoy sa iyong baseline profitability threshold ay nangangailangan ng pagkalkula ng eksaktong paggamit ng resin laban sa machine uptime.
Ang pagtatakda ng makatotohanang mga sukatan ng target ay nagpapanatili sa iyong pagpapatakbo ng pagmamanupaktura na mabubuhay. Nag-iiba-iba ang mga tagal ng pag-ikot batay sa configuration ng layer, temperatura ng kapaligiran, at teknolohiya ng paglamig. Ang karaniwang 200L drum ay dapat na karaniwang nakakamit ng 60-90 segundong cycle time. Dapat kang mag-target ng 98% o mas mataas na rate ng ani ng produksyon. Mabilis na nagiging pabigat sa pananalapi ang pagkabigong matugunan ng mga kagamitan ang mga benchmark na ito.
Ang High-Density Polyethylene (HDPE) ay nananatiling pamantayan ng industriya para sa packaging ng kemikal. Ang iyong napiling mga marka ng HDPE ay dapat na nagtatampok ng tamang melt flow index (MFI) para sa extrusion blow molding. Ang mga multi-layer machine setup ay nag-aalok ng makabuluhang mga pakinabang sa pananalapi. Hinahayaan ka nitong gamitin nang ligtas ang post-consumer recycled (PCR) na materyal. Ang isang tatlong-layer na istraktura ay naglalagay ng murang PCR resin sa gitnang core. Pinoprotektahan nito ang chemical compatibility ng inner virgin layer. Pagsusuri a Ang plastic barrel making machine ay nangangailangan ng pagtukoy sa mga materyal na parameter na ito nang maaga sa iyong yugto ng pagpaplano.
Dapat suriin nang mabuti ng mga inhinyero ang single-layer versus multi-layer na mga kakayahan. Ang mga end-user ay madalas na nangangailangan ng mahigpit na chemical compatibility para sa mga agresibong solvent. Ang mga single-layer na makina ay gumagana nang mahusay para sa karaniwang pang-agrikultura o banayad na mga pang-industriyang aplikasyon. Ang dalawang-layer o tatlong-layer na co-extrusion system ay mas mahusay na humahawak sa mga espesyal na agresibong kemikal. Pinapagana din nila ang mga recycle na core layer na nakakatipid sa gastos.
Dapat mong igiit ang isang First-In-First-Out (FIFO) accumulator die head. Tinitiyak ng teknolohiya ng FIFO ang mas lumang tinunaw na dagta na unang lumabas sa die. Ang mga non-FIFO system ay nag-iiwan ng mas lumang materyal na nakulong sa loob ng mga sulok ng ulo. Ang nakakulong na polimer na ito ay nagpapababa, nasusunog, at kalaunan ay kumawala. Ang nasunog na dagta ay agad na sumisira sa integridad ng istruktura ng isang kemikal na drum. Pinipigilan ng mga disenyo ng FIFO ang pagkasira ng polimer at tinitiyak ang pantay na pamamahagi ng pagkatunaw.
Ang tumpak na kontrol sa dingding ay nagdidikta ng pangmatagalang pagtitipid sa materyal. Ang isang 100-point parison wall thickness controller ay ganap na hindi mapag-usapan para sa 120–250L na drum. Ang mga high-end na controller, tulad ng mga MOOG system, ay patuloy na inaayos ang die gap sa panahon ng extrusion. Imamapa nila ang plastic tube nang patayo habang bumababa ito.
Pinipigilan ng tumpak na kontrol na ito ang mga mapanganib na 'manipis na batik' sa mga kritikal na punto ng stress. Ang mga sulok ng drum at mga hawakan sa itaas na dala ay nangangailangan ng mas makapal na mga profile ng materyal. Ang mga tuwid na sidewall ay nangangailangan ng mas kaunting plastik. Ang dinamikong programming ay naglalagay lamang ng labis na resin kung saan kinakailangan ang istruktura. Ang wastong profile mapping ay nakakatipid ng raw resin habang pinapanatili ang mahigpit na pagsunod sa kaligtasan.
Ang malalaking drum ng kemikal ay bumubuo ng napakalaking panloob na presyon ng suntok sa panahon ng pagbuo. Ang steel blow mold mismo ay tumitimbang ng ilang tonelada. Samakatuwid, kailangan mo ng malaking mekanikal na clamping force. Karamihan sa mga komersyal na sistema ay nangangailangan ng 800kN hanggang 1200+ kN ng puwersa. Ang hindi sapat na pag-clamping ay nagdudulot ng paghihiwalay ng amag at hindi magandang mga linya ng weld.
Isipin ang pisika sa loob ng saradong amag. Pinipilit ng compressed air ang mainit na plastik laban sa mga dingding ng lukab. Ang presyon ng hangin na ito ay gumaganap nang eksakto tulad ng isang hydraulic ram na tumutulak palabas. Kung ang puwersa ng pag-clamping ay bumabagsak, ang mabigat na bakal na amag ay maghihiwalay nang bahagya. Ang paghihiwalay na ito ay lumilikha ng mahinang nakikitang tahi na tinatawag na 'flash line.' Ang mahinang welds ay ginagarantiyahan ang sakuna na pagkabigo sa panahon ng drop testing.
Direktang nakakaapekto ang disenyo ng platen sa mahabang buhay at katatagan ng makina. Maingat na suriin ang mga linear guide rails laban sa mga tradisyonal na disenyo ng tie-bar. Ang mga linear guide rails ay nag-aalok ng mas mabilis na bilis ng paggalaw at mas malinis na pangkalahatang operasyon. Ang mga disenyo ng tie-bar ay kadalasang nagbibigay ng pambihirang tigas para sa napakabigat na amag. Piliin ang disenyo na tumutugma sa iyong dalas ng pagbabago ng amag.
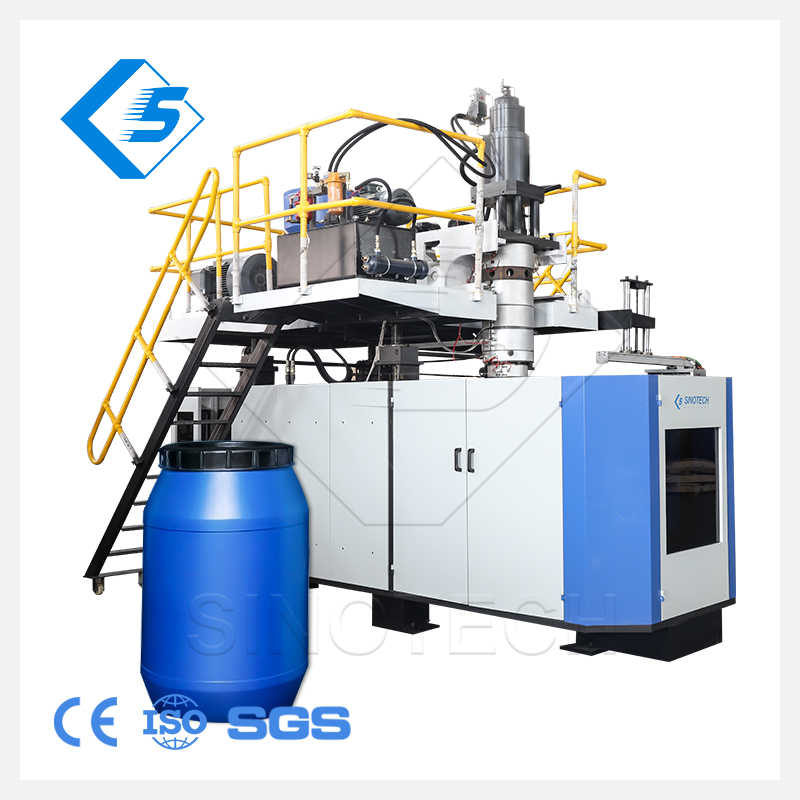
Ang paggawa ng mga chemical drum na may rating ng UN ay nananatiling pinakapangunahing layunin sa pagpapatakbo. Dapat mong ganap na i-frame ang mga kakayahan ng makina sa mahigpit na internasyonal na sertipikasyong ito. Ang isang mabilis na tumatakbong makina ay talagang walang kahulugan kung ang mga drum nito ay nabigo sa pagsubok sa kaligtasan. Ang pamantayan ng UN ay nangangailangan ng walang kompromisong pisikal na katatagan mula sa bawat lalagyan na ginawa.
Ang mga lalagyan ay dapat makaligtas sa mga matinding pagsubok sa pagbaba ng mababang temperatura. Ang drop testing ay kadalasang nagsasangkot ng paglamig ng mga drum na may laman hanggang -18°C (0°F). Ang malamig na plastik ay nagiging malutong at madaling mabasag. Ang drum ay bumaba mula sa mga tiyak na taas papunta sa kongkreto. Direktang nakakaapekto ang pagkakalibrate ng makina sa katatagan na ito. Ang pagkakapareho ng paglamig ay nagsisiguro na ang mga polymer chain ay tumigas nang walang panloob na stress. Pinipigilan ng mataas na lakas ng weld-line ang paghahati sa epekto.
Ang mga bodega ay nagsasalansan ng mga mabibigat na drum ng kemikal na maraming layer na mataas. Ang mga tumpak na ikot ng paglamig at matalinong disenyo ng amag ay nagbibigay ng kinakailangang vertical load strength. Dapat ding labanan ng drum ang mataas na panloob na haydroliko na presyon nang hindi tumatagas. Ang makapal, pare-parehong mga pader na ginawa ng extrusion head ay ginagarantiyahan ang pagpasa sa mga hydrostatic test.
Low-Temperature Drop Testing: Bine-verify ang lakas ng weld sa -18°C mula sa mga tinukoy na taas.
Hydraulic Pressure Resistance: Tinitiyak na ang drum ay nagtataglay ng panloob na presyon ng tubig para sa pinalawig na tagal.
Vertical Stacking Load Test: Ginagaya ang mga palletized na warehouse environment sa loob ng 28 araw.
Pag-verify ng Leakproofness: Sinusuri ang integridad ng airtight gamit ang mga diagnostic na nakalubog sa presyon ng hangin.
Ang pagtanggap ng pagmamay-ari o hindi tatak na mga panloob na bahagi ay nagpapakilala ng napakalaking panganib sa pagpapatakbo. Kapag nasira ang isang dalubhasang hydraulic valve, kailangan mo ng kapalit kaagad. Tinitiyak ng pag-standardize sa mga tatak ng Tier-1 ang pagkakaroon ng global na mga spare parts. Pinipigilan ng simpleng hakbang na ito sa pagbili ang mga linggo ng mahal na downtime. Isang mapagkakatiwalaan Ang extrusion blow molding line ay palaging gumagamit ng mga nakikilalang tatak ng industriya.
Ang modernong pagmamanupaktura ay nangangailangan ng mahigpit na kahusayan sa enerhiya. Ang industriya ng blow molding ay lumipat nang husto patungo sa servo-driven hydraulic system kamakailan. Ang mga tradisyunal na patuloy na tumatakbong mga bomba ay nag-aaksaya ng napakalaking dami ng kuryenteng pampainit ng haydroliko na langis. Ang mga servo system ay kumokonsumo lamang ng kapangyarihan sa panahon ng mga aktibong paggalaw. Maaari nilang bawasan ang pagkonsumo ng enerhiya ng hanggang 30-40%. Nagbibigay din ang mga ito ng mas mabilis, lubhang nauulit na paggalaw ng makina.
Ang isang open-architecture PLC system ay sapilitan para sa mga modernong pabrika. Ang mga tatak tulad ng Siemens, B&R, o Beckhoff ay nangunguna sa industriyal na kontrol sa merkado. Pinapadali nila ang pag-troubleshoot ng elektrikal para sa iyong internal na maintenance team. Ang mga bukas na arkitektura ng PLC ay pinasimple nang malaki ang pagsasanay sa operator. Higit pa rito, walang putol silang nagsasama sa factory Manufacturing Execution Systems (MES). Ang pagsasama ng MES ay nagbibigay-daan sa mga tagapamahala na subaybayan ang mga oras ng pag-ikot at awtomatikong mga rate ng scrap.
Ang paglamig ay nananatiling nakatagong bottleneck sa malaking produksyon ng drum. Ang isang maliit na laki ng chiller ng pasilidad ay agad na sumisira sa ipinangakong mga oras ng pag-ikot. Kailangan mo ng matatag na pang-industriya na chiller at naaangkop na laki ng mga cooling tower. Ang disenyo ng channel na nagpapalamig ng amag ay nangangailangan ng malapit na pansin sa engineering. Ang mahusay na paglipat ng init ay ligtas na nagpapabilis sa solidification phase. Ang mas makapal na mga seksyon ng plastik ay nangangailangan ng malawakang pag-alis ng init. Kung ang mga cooling channel ay kulang sa tamang magulong daloy, ang plastic ay mananatiling malambot. Ang hindi pantay na pag-urong ay nagpapaikut-ikot sa base ng drum, na nagiging hindi matatag.
Ang mga malalaking extrusion machine ay kumukuha ng napakalaking kargada sa panahon ng paunang pag-init ng bariles. Kailangan mo ng mga transparent na pagpapalagay tungkol sa mga biglaang pag-load ng spike na ito. Tayahin ang pisikal na footprint na kinakailangan para sa buong production cell. Ang layout ay dapat tumanggap ng pangunahing makina, mga robotic extractor, deflashing station, at conveyor system. Ang mga masikip na palapag ng produksyon ay lumilikha ng mga panganib sa kaligtasan at nagpapabagal sa mga gawain sa pagpapanatili.
Ang mga iskedyul ng produksyon ay kadalasang nangangailangan ng pagpapalit ng mga kapasidad ng lalagyan. Ang real-world na pagsusuri ng overhead crane access ay kritikal dito. Tinutukoy ng logistik sa paghawak ng amag ang iyong downtime ng changeover. Ang paglipat mula sa isang 120L patungo sa isang 250L na setup ay maaaring huminto sa produksyon nang maraming oras. Isang mahusay na disenyo Pinaliit ng 120-250L blow molding machine ang mekanikal na downtime na ito sa pamamagitan ng naa-access na mga layout ng platen.
Chart ng Mga Kinakailangan sa Baseline na Pasilidad
Kategorya ng Imprastraktura |
Karaniwang Kinakailangan |
Kritikal na Pagsasaalang-alang |
|---|---|---|
Kapasidad ng Paglamig |
Nakatuon na pang-industriya na chiller (20-30+ Tons) |
Kailangang hawakan nang mahusay ang peak summer ambient temperature. |
Kapangyarihan ng Elektrisidad |
250kW - 400+ kW (Spike) |
Ang mga heating zone ay nagdudulot ng napakalaking paunang load spike. |
Air Supply |
High-volume na naka-compress na hangin (0.8-1.0 MPa) |
Ang hangin ay dapat na tuyo at walang langis upang maiwasan ang mga depekto. |
Space sa sahig |
Pinakamababang 15m x 8m cell |
Mag-iwan ng clearance para sa mga crane at robot na naglo-load ng amag. |
Lumipat nang higit pa sa pinakintab na mga brochure sa marketing kapag pumipili ng vendor. Dapat mong i-verify mismo ang aktwal na mga kakayahan sa pagmamanupaktura. Humiling ng mga virtual o pisikal na paglilibot sa kanilang palapag ng pagpupulong. Tiyakin na sila ay aktwal na makina ng kanilang sariling mga ulo ng die at platens. Maraming mga kumpanya ang nagtitipon lamang ng mga biniling bahagi, na humahantong sa hindi magandang kontrol sa kalidad.
I-verify ang Lalim ng Engineering: Hilingin na makipag-usap nang direkta sa kanilang mga mechanical at electrical engineer.
Mga Listahan ng Component ng Audit: Humingi ng buong bill ng mga materyales na nagdedetalye ng mga tatak ng PLC, servo, at valve.
Suriin ang Mga Reference Site: Makipag-usap sa mga kasalukuyang user na nagpapatakbo ng mga katulad na makinang may malaking kapasidad.
Tukuyin ang mahigpit na mga kinakailangan sa Factory Acceptance Testing (FAT) sa iyong kontrata. Patakbuhin ang kagamitan sa site ng vendor bago pahintulutan ang pagpapadala. Gamitin ang iyong aktwal na amag sa produksyon at ang iyong partikular na grado ng resin. Ang pagpapatakbo ng isang generic na demonstration mold ay hindi nagpapatunay. Humingi ng pinahabang tuluy-tuloy na pagtakbo ng hindi bababa sa 24 na oras. Huwag mag-sign off hanggang ang makina ay nakakatugon sa mga target na ani ng baseline nang tuluy-tuloy.
Ang mga pagkasira ng makina ay hindi maiiwasan sa loob ng isang dekada ng matinding paggamit. Magtatag ng mga tiyak na pamantayan para sa pagsusuri ng pagkakaroon ng mga ekstrang bahagi. Talakayin ang malayuang diagnostic na kakayahan sa pamamagitan ng mga secure na koneksyon sa IoT. Linawin ang mga garantisadong oras ng pagtugon ng field technician para sa iyong partikular na rehiyon. Isang kagalang-galang Nag-aalok ang malaking drum blow molding machine supplier ng mga umiiral na kasunduan sa antas ng serbisyo upang protektahan ang iyong uptime.
Ang tagumpay sa heavy blow molding equipment ay nangangailangan ng lubos na disiplinadong teknikal na pagpaplano. Lubos itong umaasa sa precision parison control, matatag na puwersa ng pag-clamping, at kakayahan sa pagsunod ng UN. Ang mga substandard na bahagi sa kalaunan ay nagdudulot ng sakuna na pagkaantala sa produksyon at mga nabigong sertipikasyon sa kaligtasan. Ang mga matalinong mamimili ay tumitingin sa paunang presyo ng pagbili at sinusuri ang pangmatagalang mekanikal na pagiging maaasahan.
Dapat i-audit kaagad ng mga mamimili ang kasalukuyang kapangyarihan at mga kapasidad ng pagpapalamig ng kanilang pasilidad. Simulan ang pagbalangkas ng isang standardized Request for Proposal (RFP) gamit ang mga sukatan na tinalakay sa itaas. Lubhang tumutok sa mga kinikilalang brand ng component, mga teknolohiyang servo-driven, at mahigpit na termino ng FAT. Unahin ang integridad ng istruktura at pagsunod sa mga mapanganib na produkto higit sa lahat ng iba pang mga salik.
A: Ang mga oras ng pag-ikot ay karaniwang mula 60 hanggang 100 segundo para sa isang 200L drum. Ang eksaktong tagal ay nakadepende nang husto sa mga kinakailangan sa kapal ng pader, mga temperatura ng ambient facility, at ang kahusayan ng iyong teknolohiya sa paglamig ng amag.
A: Depende ito sa iyong chemical application. Ang mga single-layer na makina ay gumagana nang maayos para sa mga karaniwang produkto. Ang mga multi-layer (2 o 3 layer) na makina ay nag-aalok ng pagtitipid sa gastos sa pamamagitan ng paggamit ng recycled plastic sa core layer o mga espesyal na kemikal na barrier resin sa panloob na layer.
A: Ang isang kumpletong linya na may mataas na kapasidad ay nangangailangan ng malaking espasyo. Asahan na maglaan ng pinakamababang lugar na 15m x 8m. Ang espasyong ito ay tumanggap ng pangunahing makina, mga auto-loader, mga chiller, mga robotic extractor, mga deflashing station, at safety fencing.
A: Oo, ang isang makina ay maaaring gumawa ng parehong laki. Gayunpaman, nangangailangan ito ng isang accumulator head na may sapat na maximum capacity at isang platen stroke na na-optimize para sa mas malalaking amag. Maging handa para sa mas mahabang oras ng pagbabago ng amag kapag nagpalipat-lipat sa pagitan ng matinding pagkakaiba sa laki.


