


120 ~ 250L の化学包装の産業需要は世界的に増加し続けています。包装メーカーは、安全に事業を迅速に拡大するという大きなプレッシャーに直面しています。この分野では、重機への投資は信じられないほど大きな利益をもたらします。大容量の危険物コンテナ用の機器を購入するには、絶対的な精度が必要です。短いサイクル時間と厳密な構造的完全性のバランスをとる必要があります。評価プロセスが不十分だと、ビジネスに重大な影響が生じます。これは、樹脂の無駄、安全コンプライアンスの失敗、過度の生産ダウンタイムに直接つながります。当社の包括的なガイドは、実用的な技術的および運用上のフレームワークを提供します。信頼できる企業を評価し最終候補者に挙げる方法を正確に知ることができます。 ケミカルドラムブロー成形機。当社は業務効率、施設要件、危険物コンプライアンスの準備に重点を置いています。
危険物に対する国連の認定基準を満たすことは、大容量ドラムラインの成功の基準となります。
パリソンの壁厚制御 (MOOG または同等) とアキュムレーター ヘッドの設計により、ドラムの品質と樹脂効率の両方が決まります。
設備の準備、特に冷却能力、電力インフラ、設置面積は、機器の購入と同時に計画する必要があります。
ベンダーの最終候補者リストでは、基本価格よりも工場受け入れテスト (FAT) プロトコルと Tier-1 コンポーネントの透明性を優先する必要があります。
収益性は、原料樹脂のコストと安定した生産量のバランスに完全に依存します。重工業用コンテナはサイクルごとに大量の材料を消費します。ドラムあたりわずか数グラムの重量オーバーのプラスチックが時間の経過とともに利益率を破壊します。ベースラインの収益性のしきい値を定義するには、機械の稼働時間に対する正確な樹脂使用量を計算する必要があります。
現実的な目標指標を設定することで、製造業務の存続を維持できます。サイクル時間は、層構成、周囲温度、冷却技術によって異なります。標準的な 200L ドラムのサイクル タイムは通常 60 ~ 90 秒です。 98% 以上の生産歩留まりを目標にする必要があります。これらのベンチマークを満たさない機器は、すぐに経済的負担になります。
高密度ポリエチレン (HDPE) は、依然として化学包装の業界標準です。選択した HDPE グレードは、押出ブロー成形に適したメルト フロー インデックス (MFI) を備えている必要があります。マルチレイヤーマシンのセットアップは、経済的に大きなメリットをもたらします。これにより、消費者リサイクル (PCR) 材料を安全に利用できるようになります。 3層構造で中芯に安価なPCR樹脂を配置。内側のバージン層の化学的適合性を保護します。を評価する プラスチックバレル製造機で は、計画段階の早い段階でこれらの材料パラメータを定義する必要があります。
エンジニアは、シングルレイヤー機能とマルチレイヤー機能を慎重に評価する必要があります。エンドユーザーは多くの場合、攻撃的な溶媒に対して厳密な化学的適合性を要求します。単層機械は、標準的な農業用途や穏やかな工業用途に非常に適しています。 2 層または 3 層の共押出システムは、特殊な強力な化学薬品をより適切に処理します。また、リサイクルされたコア層のコスト削減も可能になります。
先入れ先出し (FIFO) アキュムレータ ダイヘッドを必ず使用する必要があります。 FIFO テクノロジーにより、古い溶融樹脂が最初にダイから排出されます。非 FIFO システムでは、古い素材がヘッドの隅の内側に閉じ込められたままになります。この捕捉されたポリマーは分解、燃焼し、最終的には剥がれ落ちます。燃えた樹脂は化学ドラムの構造的完全性を即座に台無しにします。 FIFO 設計はポリマーの劣化を防ぎ、均一な溶融分布を保証します。
壁を正確に制御することで、長期的な材料の節約が可能になります。 120 ~ 250L ドラムの場合、100 ポイントのパリソン肉厚コントローラーは絶対に交渉の余地がありません。 MOOG システムなどのハイエンド コントローラーは、押出中にダイ ギャップを継続的に調整します。プラスチック チューブが落下するときに垂直方向にマッピングします。
この正確な制御により、重要な応力点での危険な「薄いスポット」が防止されます。ドラムのコーナーと上部のキャリーハンドルには、より厚い材料プロファイルが必要です。真っ直ぐな側壁ではプラスチックの必要性が少なくなります。ダイナミック プログラミングでは、構造上必要な場所にのみ追加の樹脂を配置します。適切なプロファイルマッピングにより、厳格な安全コンプライアンスを維持しながら、原料樹脂を節約できます。
大型の化学ドラムは、形成中に巨大な内部ブロー圧力を生成します。スチールブロー金型自体の重量は数トンあります。したがって、かなりの機械的クランプ力が必要になります。ほとんどの商用システムは 800kN ~ 1200kN 以上の力を必要とします。クランプが不十分であると、金型の剥離やウェルド ライン不良の原因となります。
閉じた金型内の物理現象を想像してみてください。圧縮空気により、熱いプラスチックがキャビティの壁に押し付けられます。この空気圧は、油圧ラムが外側に押し出すのとまったく同じように作用します。型締力が不足すると、重量のある鋼製金型がわずかに分離します。この剥離により、「フラッシュ ライン」と呼ばれる目に見える弱い継ぎ目が形成されます。溶接が弱いと、落下試験中に致命的な故障が確実に発生します。
プラテンの設計は、寿命と機械の安定性に直接影響します。リニア ガイド レールを従来のタイバー設計と比較して慎重に評価します。リニアガイドレールは、より速い移動速度とよりクリーンな全体的な操作を提供します。タイバー設計は、多くの場合、非常に重い金型に優れた剛性を提供します。金型の切り替え頻度に合わせた設計をお選びください。
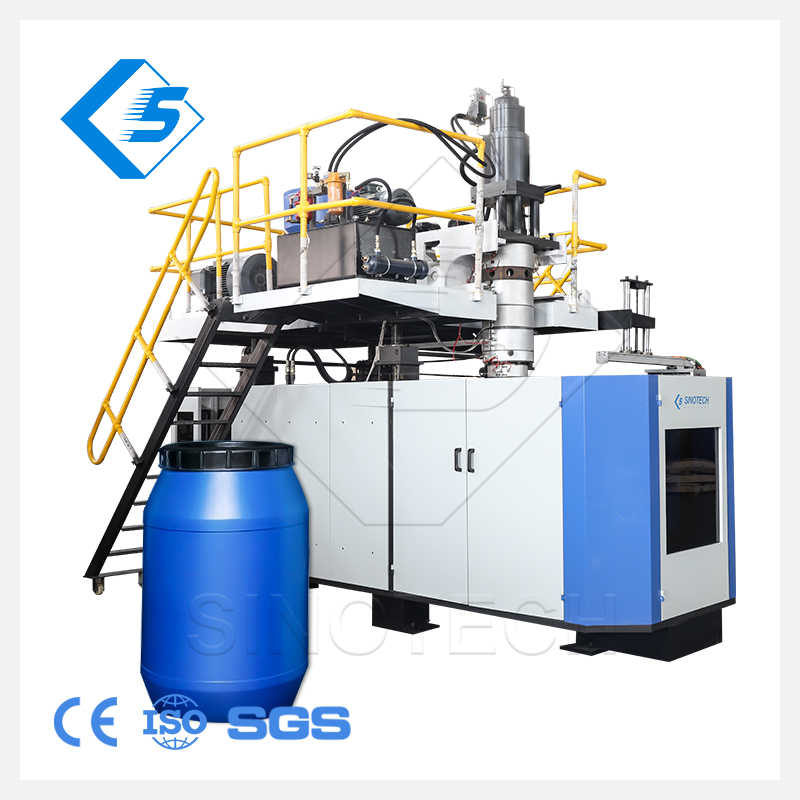
国連認定の化学ドラムを製造することが、依然として最終的な運用目標です。この厳格な国際認証に基づいてマシンの機能を組み立てる必要があります。ドラムが安全性テストに合格しなければ、高速で稼働する機械はまったく意味がありません。国連基準では、製造されるすべてのコンテナに妥協のない物理的復元力が求められます。
コンテナは厳しい低温落下試験に耐えなければなりません。落下試験では、多くの場合、充填されたドラムを -18°C (0°F) に冷却する必要があります。冷えたプラスチックは脆くなり、非常に砕けやすくなります。ドラム缶は特定の高さからコンクリートの上に落下します。機械のキャリブレーションは、この回復力に直接影響します。冷却が均一であるため、内部応力が発生せずにポリマー鎖が確実に固化します。ウェルドラインの強度が高いため、衝撃による割れを防ぎます。
倉庫には重い化学薬品のドラム缶が何層にも積み上げられています。正確な冷却サイクルとインテリジェントな金型設計により、必要な垂直荷重強度が提供されます。また、ドラムは漏れることなく内部の高い水圧に耐える必要があります。押出ヘッドによって設計された厚くて一貫した壁により、静水圧試験に合格することが保証されます。
低温落下試験: 指定された高さから -18°C での溶接強度を検証します。
耐水圧性: ドラム内部の水圧を長時間維持します。
垂直積み重ね荷重テスト: 28 日間にわたるパレット積みされた倉庫環境をシミュレートします。
漏れ防止検証: 水中空気圧診断を使用して気密性の完全性をテストします。
独自のまたは社外の内部コンポーネントを受け入れると、運用上の大きなリスクが生じます。特殊な油圧バルブが破損した場合は、すぐに交換する必要があります。 Tier-1 ブランドでの標準化により、スペアパーツの世界的な入手可能性が保証されます。この簡単な調達手順により、数週間に及ぶ高額なダウンタイムが回避されます。信頼できる 押出ブロー成形ラインは 常に有名な工業ブランドを使用しています。
現代の製造業では厳しいエネルギー効率が求められます。ブロー成形業界は最近、サーボ駆動の油圧システムに大きく移行しました。従来の連続運転ポンプは、作動油を加熱するために膨大な量の電力を浪費します。サーボ システムはアクティブな動作中にのみ電力を消費します。エネルギー消費を最大 30 ~ 40% 削減できます。また、より高速で再現性の高い機械の動作も実現します。
オープンアーキテクチャの PLC システムは、現代の工場には必須です。 Siemens、B&R、Beckhoff などのブランドが産業用制御市場をリードしています。これらにより、社内のメンテナンス チームは電気的なトラブルシューティングをより簡単に行うことができます。オープン PLC アーキテクチャにより、オペレータのトレーニングが大幅に簡素化されます。さらに、工場の製造実行システム (MES) にシームレスに統合されます。 MES の統合により、管理者はサイクル タイムと廃棄率を自動的に追跡できます。
大型ドラム生産においては、依然として冷却が隠れたボトルネックとなっています。施設のチラーが過小であると、約束されたサイクルタイムが即座に破られてしまいます。堅牢な産業用チラーと適切なサイズの冷却塔が必要です。金型冷却チャネルの設計には、エンジニアリング上の細心の注意が必要です。効率的な熱伝達により、固化段階が安全に加速されます。厚いプラスチック部分には大量の熱除去が必要です。冷却チャネルに適切な乱流がないと、プラスチックは柔らかいままになります。不均一な収縮によりドラムベースが歪み、不安定になります。
大型の押出機では、初期バレル加熱中に多大な電気負荷がかかります。このような突然の負荷のスパイクについては、明確な仮定が必要です。生産セル全体に必要な物理的な設置面積を評価します。レイアウトは、メインマシン、ロボット抽出装置、バリ取りステーション、およびコンベアシステムに対応する必要があります。混雑した生産フロアは安全上の問題を引き起こし、メンテナンス作業の速度を低下させます。
生産スケジュールでは、多くの場合、コンテナーの容量を切り替える必要があります。ここでは、天井クレーンへのアクセスを実際に評価することが重要です。金型ハンドリングのロジスティックスが、段取り替えのダウンタイムを決定します。 120L のセットアップから 250L のセットアップに切り替えると、生産が数時間停止する可能性があります。うまく設計された 120 ~ 250L ブロー成形機は、 アクセスしやすいプラテン レイアウトにより、この機械的ダウンタイムを最小限に抑えます。
基準となる施設要件チャート
インフラストラクチャ カテゴリ |
一般的な要件 |
重要な考慮事項 |
|---|---|---|
冷却能力 |
専用産業用チラー(20~30トン以上) |
夏のピーク時の周囲温度に効率的に対処する必要があります。 |
電力 |
250kW - 400+ kW (スパイク) |
加熱ゾーンは大規模な初期負荷スパイクを引き起こします。 |
空気供給 |
大容量圧縮空気(0.8~1.0MPa) |
欠陥を避けるために、空気は乾燥しており、油分が含まれていない必要があります。 |
床面積 |
最小 15m x 8m セル |
金型搬入用クレーンやロボットのためのスペースを確保してください。 |
ベンダーを選択するときは、洗練されたマーケティング パンフレットにとどまりません。実際の製造能力を直接確認する必要があります。組立フロアのバーチャルまたは物理的なツアーをリクエストしてください。実際に独自のダイヘッドとプラテンを加工していることを確認します。多くの企業は購入した部品を組み立てるだけで、品質管理が不十分になります。
エンジニアリングの深さを確認する: 機械エンジニアと電気エンジニアに直接話をしてもらいます。
コンポーネント リストの監査: PLC、サーボ、バルブのブランドを詳細に記載した完全な部品表を要求します。
参考サイトを確認する: 同様の大容量マシンを実行している現在のユーザーに話を聞いてください。
契約で厳格な工場受け入れテスト (FAT) 要件を定義します。出荷を承認する前に、ベンダーのサイトで機器を稼働させてください。実際の製造金型と特定の樹脂グレードを使用してください。一般的なデモンストレーション金型を実行しても何も証明されません。少なくとも 24 時間の長時間連続稼働が必要です。マシンがベースラインの歩留まり目標を一貫して満たすまで、サインオフしないでください。
10 年間頻繁に使用すると、機械の故障は避けられません。スペアパーツの入手可能性を評価するための特定の基準を確立します。安全な IoT 接続を介したリモート診断機能について説明します。特定の地域におけるフィールド技術者の保証応答時間を明確にします。評判の良い 大型ドラムブロー成形機の サプライヤーは、お客様の稼働時間を保護するための拘束力のあるサービスレベル契約を提供しています。
大型ブロー成形装置を成功させるには、高度に規律ある技術計画が必要です。これは、正確なパリソン制御、堅牢なクランプ力、および国連準拠能力に大きく依存しています。規格外のコンポーネントは、最終的には致命的な生産遅延を引き起こし、安全認証に失敗します。賢明な購入者は、最初の購入価格を重視し、長期的な機械的信頼性を評価します。
購入者は、施設の現在の電力と冷却能力を直ちに監査する必要があります。上で説明した指標を利用して、標準化された提案依頼書 (RFP) の草案を作成し始めます。認知されたコンポーネント ブランド、サーボ駆動テクノロジー、および厳格な FAT 条件に重点を置きます。他のすべての要素よりも構造の完全性と危険物のコンプライアンスを優先します。
A: サイクル時間は通常、200L ドラムの場合 60 ~ 100 秒の範囲です。正確な持続時間は、壁厚の要件、施設の周囲温度、金型冷却技術の効率に大きく依存します。
A: それは化学用途によって異なります。単層機は標準品に適しています。多層(2 層または 3 層)機械は、コア層に再生プラスチックを使用するか、内層に特殊な化学バリア樹脂を使用することでコストを削減します。
A: 完全な大容量ラインにはかなりのスペースが必要です。最小 15m x 8m のエリアを占有することが予想されます。このスペースには、メインマシン、オートローダー、チラー、ロボット抽出装置、バリ取りステーション、安全柵が設置されます。
A: はい、1 台の機械で両方のサイズを生産できます。ただし、十分な最大容量を備えたアキュムレータ ヘッドと、大型の金型に最適化されたプラテン ストロークが必要です。大幅なサイズの違いを切り替える場合は、金型の切り替え時間が長くなることを覚悟してください。


