
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-10-07 Паходжанне: Сайт


Прамысловы попыт на хімічную ўпакоўку аб'ёмам 120–250 л працягвае расці ва ўсім свеце. Вытворцы ўпакоўкі сутыкаюцца з велізарным ціскам, неабходным для хуткага і бяспечнага маштабавання вытворчасці. Інвестыцыі ў цяжкую тэхніку нясуць неверагодна высокія стаўкі ў гэтым сектары. Набыццё абсталявання для кантэйнераў з небяспечнымі грузамі вялікай умяшчальнасці патрабуе абсалютнай дакладнасці. Вы павінны збалансаваць кароткі час цыклу і строгую структурную цэласнасць. Дрэнны працэс ацэнкі стварае сур'ёзныя наступствы для бізнесу. Гэта непасрэдна прыводзіць да марнавання смалы, невыканання патрабаванняў тэхнікі бяспекі і празмернага прастою вытворчасці. Наша поўнае кіраўніцтва дае практычную тэхнічную і аператыўную базу. Вы даведаецеся, як дакладна ацаніць і ўключыць у шорт-ліст надзейнага хімічны барабан выдувной машыны . Мы ўдзяляем асаблівую ўвагу аператыўнай эфектыўнасці, патрабаванням да аб'ектаў і гатоўнасці да адпаведнасці небяспечным грузам.
Адпаведнасць стандартам сертыфікацыі ААН для небяспечных грузаў з'яўляецца базавым паказчыкам поспеху для любой лініі барабанаў вялікай ёмістасці.
Кантроль таўшчыні сценкі Парызона (MOOG або эквівалент) і канструкцыя акумулятарнай галоўкі вызначаюць як якасць барабана, так і эфектыўнасць смалы.
Гатоўнасць аб'екта - у прыватнасці, магутнасць астуджэння, энергетычная інфраструктура і плошча - неабходна планаваць разам з набыццём абсталявання.
У шорт-ліст пастаўшчыкоў варта аддаваць перавагу пратаколам завадскіх прыёмачных выпрабаванняў (FAT) і празрыстасці кампанентаў Tier-1 перад базавай цаной.
Рэнтабельнасць цалкам залежыць ад балансу выдаткаў на сырую смалу і стабільнай вытворчасці. Цяжкія прамысловыя кантэйнеры спажываюць велізарную колькасць матэрыялу за цыкл. Усяго некалькі грамаў тоўстага пластыка на бочку з часам знішчаюць прыбытак. Вызначэнне вашага базавага парога рэнтабельнасці патрабуе разліку дакладнага выкарыстання смалы ў залежнасці ад часу бесперабойнай працы машыны.
Усталяванне рэалістычных мэтавых паказчыкаў забяспечвае жыццяздольнасць вашай вытворчай аперацыі. Час цыкла вар'іруецца ў залежнасці ад канфігурацыі пласта, тэмпературы навакольнага асяроддзя і тэхналогіі астуджэння. Стандартная бочка аб'ёмам 200 л павінна звычайна дасягаць цыклу 60–90 секунд. Вы павінны нацэліцца на 98% або больш высокі ўзровень выхаду прадукцыі. Абсталяванне, якое не адпавядае гэтым стандартам, хутка становіцца фінансавым цяжарам.
Поліэтылен высокай шчыльнасці (HDPE) застаецца галіновым стандартам упакоўкі хімічных рэчываў. Выбраныя вамі гатункі ПНД павінны мець правільны індэкс цякучасці расплаву (MFI) для экструзійна-выдувного фармавання. Шматслойныя ўстаноўкі машын даюць значныя фінансавыя перавагі. Яны дазваляюць бяспечна выкарыстоўваць перапрацаваныя (ПЦР) матэрыялы. Трохслаёвая структура размяшчае танную ПЦР-смалу ў сярэднім стрыжні. Ён абараняе хімічную сумяшчальнасць ўнутранага некранутага пласта. Ацэньваючы а Машына для вытворчасці пластыкавых бочак патрабуе вызначэння гэтых параметраў матэрыялу на ранняй стадыі планавання.
Інжынеры павінны ўважліва ацэньваць аднаслаёвыя і шматслойныя магчымасці. Канчатковым карыстальнікам часта патрабуецца строгая хімічная сумяшчальнасць для агрэсіўных растваральнікаў. Аднаслаёвыя машыны працуюць выключна добра для стандартных сельскагаспадарчых або ўмераных прамысловых прымянення. Двухслаёвыя або трохслаёвыя сістэмы коэкструзии значна лепш спраўляюцца са спецыялізаванымі агрэсіўнымі хімікатамі. Яны таксама дазваляюць эканоміць перапрацаваныя асноўныя пласты.
Вы павінны настойваць на акумулятарнай галоўцы 'Першым прыйшоў - першым выйшаў' (FIFO). Тэхналогія FIFO гарантуе, што старэйшая расплаўленая смала выходзіць са штампа першай. Сістэмы без FIFO пакідаюць стары матэрыял у пастцы ўнутры вуглоў галоўкі. Гэты захоплены палімер дэградуе, гарыць і ў канчатковым выніку вырываецца. Спаленая смала імгненна разбурае структурную цэласнасць хімічнага барабана. Канструкцыі FIFO прадухіляюць дэградацыю палімера і забяспечваюць раўнамернае размеркаванне расплаву.
Дакладнае кіраванне сценамі прадугледжвае доўгатэрміновую эканомію матэрыялаў. 100-кропкавы рэгулятар таўшчыні сценкі Парызона абсалютна не падлягае абмеркаванню для бочак аб'ёмам 120–250 л. Высокакласныя кантралёры, такія як сістэмы MOOG, бесперапынна рэгулююць зазор падчас экструзіі. Яны адлюстроўваюць пластыкавую трубку вертыкальна, калі яна падае.
Гэты дакладны кантроль прадухіляе небяспечныя «тонкія плямы» ў крытычных кропках напружання. Вуглы барабана і верхнія ручкі для пераноскі патрабуюць больш тоўстых профіляў. Прамыя бакавіны патрабуюць менш пластыка. Дынамічнае праграмаванне змяшчае дадатковую смалу толькі там, дзе гэта канструктыўна неабходна. Правільнае адлюстраванне профіляў эканоміць сырую смалу, захоўваючы пры гэтым строгае адпаведнасць патрабаванням бяспекі.
Вялікія хімічныя барабаны ствараюць вялікі ўнутраны ціск удару падчас фарміравання. Сама сталёвая выдувная форма важыць некалькі тон. Такім чынам, вам патрэбна значная механічная сіла заціску. Для большасці камерцыйных сістэм патрабуецца сіла ад 800 кН да 1200+ кН. Недастатковы заціск выклікае аддзяленне формы і дрэнныя лініі зваркі.
Уявіце сабе фізіку ўнутры закрытай формы. Сціснутае паветра прыціскае гарачы пластык да сценак паражніны. Гэты ціск паветра дзейнічае сапраўды гэтак жа, як гідраўлічны таран, які штурхае вонкі. Калі сіла заціску недастатковая, палоўкі формы з цяжкай сталі злёгку аддзяляюцца. Такое аддзяленне стварае слабы бачны шво, які называецца «лінія ўспышкі». Слабыя зварныя швы гарантуюць катастрафічны збой падчас выпрабаванняў на падзенне.
Канструкцыя валіка непасрэдна ўплывае на даўгавечнасць і стабільнасць машыны. Уважліва ацаніце лінейныя накіроўвалыя рэйкі ў параўнанні з традыцыйнымі канструкцыямі сцяжак. Лінейныя накіроўвалыя рэйкі забяспечваюць больш высокую хуткасць руху і чысцейшую агульную працу. Канструкцыі са сцяжкамі часта забяспечваюць выключную цвёрдасць для надзвычай цяжкіх форм. Выберыце канструкцыю, якая адпавядае частаце змены формы.
Вытворчасць хімічных бочак з рэйтынгам ААН застаецца канчатковай аператыўнай мэтай. Вы павінны арыентаваць магчымасці машыны выключна на гэтую строгую міжнародную сертыфікацыю. Хуткая машына нічога не значыць, калі яе барабаны не праходзяць тэсты на бяспеку. Стандарт ААН патрабуе ад кожнага вырабленага кантэйнера бескампраміснай фізічнай устойлівасці.
Кантэйнеры павінны вытрымаць сур'ёзныя выпрабаванні пры падзенні пры нізкай тэмпературы. Тэст на падзенне часта ўключае астуджэнне напоўненых бочак да -18°C (0°F). Халодны пластык становіцца далікатным і вельмі схільным да разбурэння. Барабан падае з пэўнай вышыні на бетон. Каліброўка машыны непасрэдна ўплывае на гэтую ўстойлівасць. Раўнамернасць астуджэння забяспечвае застыванне палімерных ланцугоў без унутранага напружання. Высокая трываласць шва прадухіляе раскол пры ўдары.
Склады складаюць цяжкія хімічныя бочкі ў некалькі слаёў. Дакладныя цыклы астуджэння і разумная канструкцыя формы забяспечваюць неабходную трываласць пры вертыкальнай нагрузцы. Барабан таксама павінен вытрымліваць высокі ўнутраны гідраўлічны ціск без уцечкі. Тоўстыя, аднастайныя сценкі, створаныя экструзійнай галоўкай, гарантуюць праходжанне гідрастатычных выпрабаванняў.
Тэст на падзенне пры нізкай тэмпературы: правярае трываласць зварнога шва пры тэмпературы -18°C з зададзенай вышыні.
Устойлівасць да гідраўлічнага ціску: гарантуе, што барабан утрымлівае ўнутраны ціск вады на працягу доўгага часу.
Выпрабаванні нагрузкі на вертыкальнае кладанне: імітуе складскія ўмовы на паддонах на працягу 28 дзён.
Праверка герметычнасці: правярае цэласнасць герметычнасці з дапамогай сістэмы дыягностыкі ціску паветра пад вадой.
Прыняцце прапрыетарных або іншых унутраных кампанентаў стварае велізарныя аперацыйныя рызыкі. Калі спецыялізаваны гідраўлічны клапан ламаецца, яго трэба неадкладна замяніць. Стандартызацыя брэндаў Tier-1 забяспечвае глабальную даступнасць запасных частак. Гэты просты этап закупкі прадухіляе шматтыднёвы дарагі прастой. Надзейны Экструзійна-выдувная лінія заўсёды выкарыстоўвае пазнавальныя прамысловыя брэнды.
Сучасная вытворчасць патрабуе строгай энергаэфектыўнасці. Нядаўна індустрыя выдувного фармавання моцна перайшла на гідраўлічныя сістэмы з сервоприводом. Традыцыйныя бесперапынна працуючыя помпы марнуюць велізарную колькасць электраэнергіі для нагрэву гідраўлічнага масла. Сервосистемы спажываюць энергію толькі падчас актыўных рухаў. Яны дазваляюць скараціць спажыванне энергіі да 30-40%. Яны таксама забяспечваюць больш хуткія руху машыны з высокай паўтарэннем.
Сістэма PLC з адкрытай архітэктурай з'яўляецца абавязковай для сучасных заводаў. Такія брэнды, як Siemens, B&R або Beckhoff, лідзіруюць на рынку прамысловага кіравання. Яны значна палягчаюць пошук і ліквідацыю няспраўнасцяў з электрычнасцю для вашай унутранай групы тэхнічнага абслугоўвання. Адкрытыя архітэктуры ПЛК значна спрашчаюць навучанне аператараў. Акрамя таго, яны бесперашкодна інтэгруюцца ў заводскія сістэмы кіравання вытворчасцю (MES). Інтэграцыя MES дазваляе менеджэрам аўтаматычна адсочваць працягласць цыклаў і колькасць лому.
Астуджэнне застаецца схаваным вузкім месцам у вытворчасці вялікіх барабанаў. Невялікі ахаладжальнік аб'екта імгненна знішчае абяцаны час цыклу. Вам патрэбны надзейныя прамысловыя ахаладжальнікі і градзірні адпаведнага памеру. Канструкцыя канала астуджэння формы патрабуе пільнай інжынернай увагі. Эфектыўная цеплааддача бяспечна паскарае фазу застывання. Больш тоўстыя пластыкавыя секцыі патрабуюць масіўнага адводу цяпла. Калі ў астуджальных каналах адсутнічае належны турбулентны паток, пластык застаецца мяккім. Нераўнамерная ўсаджванне дэфармуе аснову барабана, робячы яе няўстойлівай.
Вялікія экструзійныя машыны ствараюць велізарныя электрычныя нагрузкі падчас першапачатковага нагрэву ствала. Вам патрэбны празрыстыя здагадкі аб гэтых раптоўных скоках нагрузкі. Ацаніце фізічны след, неабходны для ўсёй вытворчай клеткі. Макет павінен змяшчаць асноўную машыну, робатызаваныя экстрактары, станцыі дэфлацыру і канвеерныя сістэмы. Шматлюдныя вытворчыя паверхі ствараюць небяспеку для бяспекі і запавольваюць працэдуры тэхнічнага абслугоўвання.
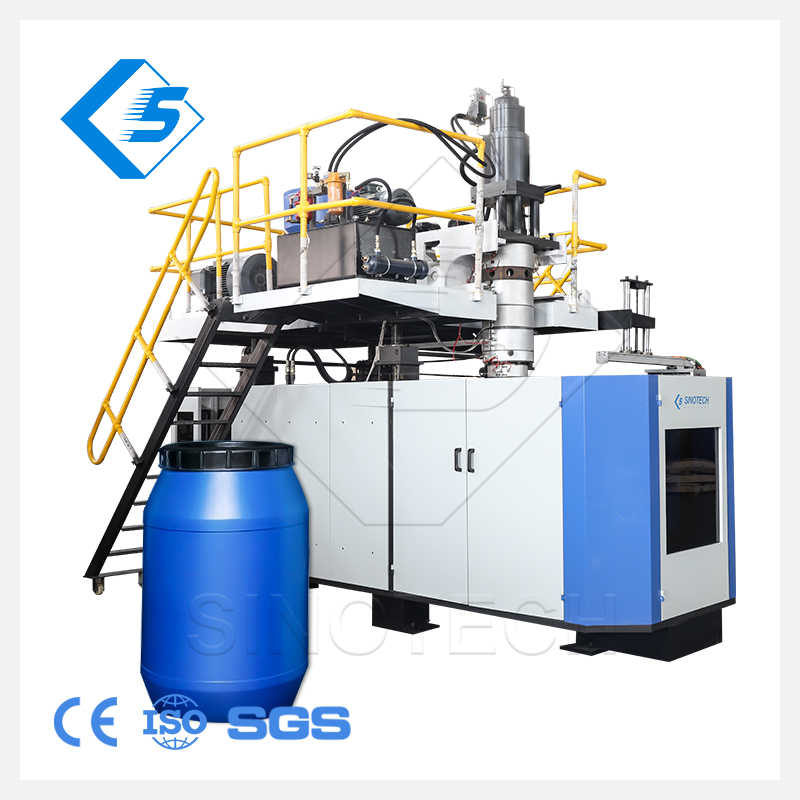
Вытворчыя графікі часта патрабуюць пераключэння ёмістасцяў кантэйнераў. Рэальная ацэнка доступу падвеснага крана тут мае вырашальнае значэнне. Матэрыяльна-тэхнічнае забеспячэнне апрацоўкі прэс-формаў вызначае час прастою пры пераходзе. Пераход з ўстаноўкі 120 л на 250 л можа спыніць вытворчасць на некалькі гадзін. Добра прадуманы Выдуўная машына аб'ёмам 120-250 л зводзіць да мінімуму гэты час механічнага прастою дзякуючы даступнай кампаноўцы валіка.
Табліца базавых патрабаванняў да аб'екта
Катэгорыя інфраструктуры |
Тыповыя патрабаванні |
Крытычны разгляд |
|---|---|---|
Магутнасць астуджэння |
Спецыялізаваны прамысловы ахаладжальнік (20-30+ тон) |
Павінен эфектыўна спраўляцца з пікавымі летнімі тэмпературамі навакольнага асяроддзя. |
Электраэнергетыка |
250 кВт - 400+ кВт (усплёск) |
Зоны нагрэву выклікаюць вялікія пачатковыя скокі нагрузкі. |
Падача паветра |
Высокі аб'ём сціснутага паветра (0,8-1,0 МПа) |
Паветра павінна быць сухім і без алею, каб пазбегнуць дэфектаў. |
Плошча |
Мінімум 15м х 8м клетка |
Пакіньце прастору для кранаў і робатаў для загрузкі формы. |
Выбіраючы пастаўшчыка, выходзьце за межы вытанчаных маркетынгавых брашур. Вы павінны праверыць рэальныя вытворчыя магчымасці з першых вуснаў. Запытайце віртуальныя або фізічныя туры па іх мантажным цэху. Пераканайцеся, што яны сапраўды апрацоўваюць свае ўласныя галоўкі і валікі. Многія кампаніі проста збіраюць набытыя дэталі, што прыводзіць да дрэннага кантролю якасці.
Праверце інжынерную глыбіню: папрасіце пагаварыць непасрэдна з іх інжынерамі-механікамі і электратэхнікамі.
Спісы кампанентаў аўдыту: Патрабуйце поўны спіс матэрыялаў з падрабязным апісаннем марак ПЛК, сервоприводов і клапанаў.
Праверце даведачныя сайты: пагаворыце з цяперашнімі карыстальнікамі, якія карыстаюцца падобнымі машынамі вялікай ёмістасці.
Вызначце строгія патрабаванні да завадскіх прыёмачных выпрабаванняў (FAT) у вашым кантракце. Запусціце абсталяванне на пляцоўцы пастаўшчыка перад дазволам адгрузкі. Выкарыстоўвайце сваю сапраўдную вытворчую форму і свой канкрэтны клас смалы. Запуск агульнай дэманстрацыйнай формы нічога не даказвае. Патрабуйце працяглай бесперапыннай працы не менш за 24 гадзіны. Не падпісвайцеся, пакуль машына не дасягне базавых мэтавых паказчыкаў ураджайнасці паслядоўна.
Паломкі машыны непазбежныя праз дзесяць гадоў інтэнсіўнай эксплуатацыі. Устанавіць канкрэтныя крытэрыі ацэнкі наяўнасці запасных частак. Абмяркуйце магчымасці дыстанцыйнай дыягностыкі праз бяспечныя злучэнні IoT. Удакладніце гарантаваны час рэагавання выязных тэхнікаў для вашага канкрэтнага рэгіёну. Аўтарытэтны пастаўшчык машыны для выдуўнага фармавання вялікага барабана прапануе абавязковыя пагадненні аб узроўні абслугоўвання, каб абараніць час бесперабойнай працы.
Поспех з цяжкім выдувным абсталяваннем патрабуе вельмі дысцыплінаванага тэхнічнага планавання. Ён у значнай ступені абапіраецца на дакладны кантроль парызона, надзейныя сілы заціску і магчымасць адпаведнасці ААН. Няякасныя кампаненты ў канчатковым выніку выклікаюць катастрафічныя затрымкі ў вытворчасці і непраходжанне сертыфікатаў бяспекі. Разумныя пакупнікі глядзяць далей ад першапачатковай цаны пакупкі і ацэньваюць доўгатэрміновую механічную надзейнасць.
Пакупнікі павінны неадкладна правесці аўдыт бягучай электраэнергіі і магутнасці астуджэння. Пачніце складаць стандартызаваны запыт на прапанову (RFP), выкарыстоўваючы метрыкі, разгледжаныя вышэй. Засяродзьцеся на прызнаных марках кампанентаў, тэхналогіях з сервоприводом і строгіх умовах FAT. Аддавайце перавагу канструктыўнай цэласнасці і захаванню небяспечных грузаў вышэй за ўсе іншыя фактары.
A: Час цыкла звычайна вагаецца ад 60 да 100 секунд для бочкі 200 л. Дакладная працягласць у значнай ступені залежыць ад патрабаванняў да таўшчыні сценак, тэмпературы навакольнага асяроддзя і эфектыўнасці вашай тэхналогіі астуджэння формы.
A: Гэта залежыць ад вашага хімічнага прымянення. Аднаслаёвыя машыны добра працуюць для стандартных тавараў. Шматслойныя (2 ці 3 пласты) машыны дазваляюць зэканоміць выдаткі за кошт выкарыстання перапрацаванага пластыка ў асноўным слоі або спецыяльных хімічных бар'ерных смол на ўнутраным слоі.
A: Поўная лінія высокай ёмістасці патрабуе значнага месца. Чакайце вылучыць мінімальную плошчу 15 х 8 м. У гэтым памяшканні размяшчаецца асноўная машына, аўтазагрузчыкі, ахаладжальнікі, рабатызаваныя экстрактары, станцыі дэфлацыру і ахоўныя агароджы.
A: Так, адна машына можа вырабляць абодва памеру. Аднак для гэтага патрабуецца акумулятарная галоўка з дастатковай максімальнай ёмістасцю і ходам валіка, аптымізаваным для вялікіх прэс-формаў. Будзьце гатовыя да таго, што пры пераключэнні паміж рэзкімі розніцамі ў памерах час змены формы будзе больш працяглым.


