
Просмотры: 0 Автор: Редактор сайта Время публикации: 07.10.2026 Происхождение: Сайт


Промышленный спрос на химическую упаковку емкостью 120–250 л продолжает расти во всем мире. Производители упаковки сталкиваются с огромным давлением, требующим быстрого и безопасного масштабирования операций. Инвестиции в тяжелое машиностроение имеют невероятно высокие ставки в этом секторе. Приобретение оборудования для крупнотоннажных контейнеров для опасных грузов требует абсолютной точности. Вы должны сбалансировать короткое время цикла и строгую структурную целостность. Плохой процесс оценки приводит к серьезным последствиям для бизнеса. Это напрямую приводит к перерасходу смолы, несоблюдению требований безопасности и чрезмерным простоям производства. В нашем подробном руководстве представлена практическая техническая и эксплуатационная основа. Вы узнаете, как именно оценить и составить список надежных Химическая барабанная выдувная машина . Мы уделяем особое внимание операционной эффективности, требованиям к объектам и готовности к соблюдению требований по опасным грузам.
Соответствие стандартам сертификации ООН для опасных грузов является базовым показателем успеха для любой барабанной линии большой производительности.
Контроль толщины стенок Parison (MOOG или аналогичный) и конструкция аккумуляторной головки определяют как качество барабана, так и эффективность смолы.
Готовность объекта, в частности мощность охлаждения, энергетическую инфраструктуру и занимаемую площадь, необходимо планировать одновременно с покупкой оборудования.
При составлении короткого списка поставщиков приоритет должен отдаваться протоколам заводских приемочных испытаний (FAT) и прозрачности компонентов уровня 1, а не базовой цене.
Рентабельность полностью зависит от баланса затрат на сырую смолу и стабильного объема производства. Тяжелые промышленные контейнеры потребляют огромное количество материала за цикл. Всего несколько граммов лишнего пластика на барабан со временем уничтожают прибыль. Чтобы определить базовый порог рентабельности, необходимо рассчитать точный расход смолы в зависимости от времени безотказной работы машины.
Установка реалистичных целевых показателей обеспечивает жизнеспособность вашего производства. Время цикла зависит от конфигурации слоев, температуры окружающей среды и технологии охлаждения. Стандартная бочка емкостью 200 л обычно обеспечивает время цикла 60–90 секунд. Вам следует ориентироваться на выход продукции на уровне 98 % или выше. Оборудование, не соответствующее этим критериям, быстро становится финансовым бременем.
Полиэтилен высокой плотности (HDPE) остается отраслевым стандартом для химической упаковки. Выбранные вами марки HDPE должны иметь правильный индекс текучести расплава (MFI) для экструзионно-выдувного формования. Многоуровневая установка машин дает значительные финансовые преимущества. Они позволяют безопасно использовать переработанный материал (ПЦР). Трехслойная структура помещает дешевую смолу для ПЦР в среднее ядро. Он защищает химическую совместимость внутреннего первичного слоя. Оценка Машина для изготовления пластиковых бочек требует определения этих параметров материала на раннем этапе планирования.
Инженеры должны тщательно оценивать возможности одноуровневых и многоуровневых систем. Конечные пользователи часто требуют строгой химической совместимости с агрессивными растворителями. Однослойные машины исключительно хорошо подходят для стандартного сельскохозяйственного или умеренного промышленного применения. Двухслойные или трехслойные системы совместной экструзии гораздо лучше справляются со специализированными агрессивными химикатами. Они также позволяют экономить затраты на переработанные основные слои.
Вы должны настаивать на использовании аккумуляторной головки по принципу «первым пришел — первым обслужен» (FIFO). Технология FIFO гарантирует, что старая расплавленная смола выйдет из матрицы первой. В системах без FIFO старый материал остается в углах головки. Этот захваченный полимер разлагается, горит и в конечном итоге вырывается. Сгоревшая смола мгновенно разрушает структурную целостность химической бочки. Конструкция FIFO предотвращает деградацию полимера и обеспечивает равномерное распределение расплава.
Точный контроль стен диктует долгосрочную экономию материалов. 100-точечный регулятор толщины стенки заготовки абсолютно не подлежит обсуждению для бочек емкостью 120–250 л. Высокопроизводительные контроллеры, такие как системы MOOG, постоянно регулируют зазор матрицы во время экструзии. Они отображают пластиковую трубку вертикально, когда она падает.
Этот точный контроль предотвращает появление опасных «тонких мест» в критических точках напряжения. Углы барабана и верхние ручки для переноски требуют более толстых профилей материала. Прямые боковины требуют меньше пластика. Динамическое программирование добавляет дополнительную смолу только там, где это структурно необходимо. Правильное картографирование профиля экономит сырую смолу, обеспечивая при этом строгое соблюдение требований безопасности.
Большие химические бочки создают огромное внутреннее давление выдува во время формования. Сама стальная выдувная форма весит несколько тонн. Поэтому вам потребуется значительная механическая сила зажима. Большинству коммерческих систем требуется усилие от 800 до 1200 и более кН. Недостаточный зажим приводит к расслоению формы и некачественным линиям сварки.
Представьте себе физику внутри закрытой формы. Сжатый воздух прижимает горячий пластик к стенкам полости. Это давление воздуха действует точно так же, как гидравлический цилиндр, толкающий наружу. Если сила зажима недостаточна, половинки тяжелой стальной формы слегка разделяются. Такое разделение создает слабый видимый шов, называемый «линией загара». Слабые сварные швы гарантируют катастрофический отказ во время испытаний на падение.
Конструкция плит напрямую влияет на долговечность и стабильность машины. Тщательно оцените линейные направляющие по сравнению с традиционными конструкциями поперечных балок. Линейные направляющие обеспечивают более высокую скорость движения и более чистую работу в целом. Конструкции стяжных балок часто обеспечивают исключительную жесткость для очень тяжелых форм. Выберите дизайн, соответствующий частоте замены вашей пресс-формы.
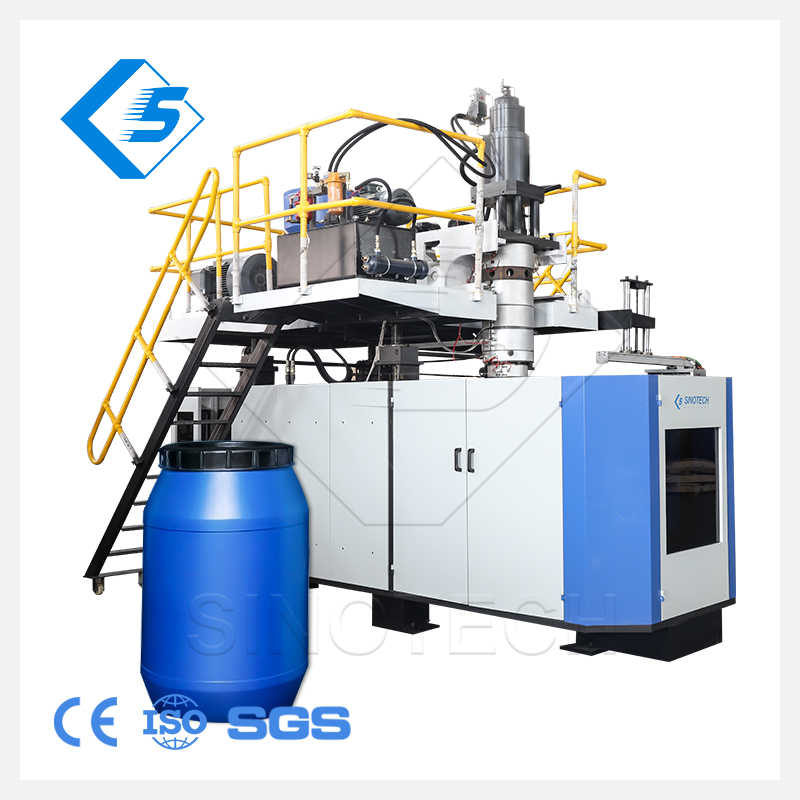
Производство химических бочек, отвечающих требованиям ООН, остается конечной оперативной целью. Вы должны полностью сформулировать возможности машины на основе этой строгой международной сертификации. Быстроходная машина абсолютно ничего не значит, если ее барабаны не прошли проверку на безопасность. Стандарт ООН требует бескомпромиссной физической устойчивости каждого произведенного контейнера.
Контейнеры должны выдерживать суровые испытания на падение при низкой температуре. Испытание на падение часто включает охлаждение заполненных бочек до -18°C (0°F). Холодный пластик становится хрупким и склонен к разрушению. Барабан падает с определенной высоты на бетон. Калибровка машины напрямую влияет на эту отказоустойчивость. Равномерность охлаждения гарантирует затвердевание полимерных цепей без внутреннего напряжения. Высокая прочность сварных швов предотвращает раскалывание при ударе.
На складах тяжелые химические бочки складываются в несколько слоев. Точные циклы охлаждения и продуманная конструкция пресс-формы обеспечивают необходимую устойчивость к вертикальной нагрузке. Барабан также должен выдерживать высокое внутреннее гидравлическое давление без утечек. Толстые, плотные стенки, созданные с помощью экструзионной головки, гарантируют прохождение гидростатических испытаний.
Испытание на падение при низкой температуре: проверяет прочность сварного шва при -18°C с заданной высоты.
Устойчивость к гидравлическому давлению: гарантирует, что барабан удерживает внутреннее давление воды в течение длительного времени.
Испытания на нагрузку при вертикальном штабелировании: имитирует складские условия на паллетах в течение 28-дневного периода.
Проверка герметичности: проверяет герметичность с помощью диагностики давления погружного воздуха.
Принятие внутренних компонентов собственной разработки или других производителей сопряжено с огромными эксплуатационными рисками. При поломке специализированного гидроклапана требуется немедленная замена. Стандартизация брендов уровня 1 обеспечивает доступность запасных частей по всему миру. Этот простой этап закупок предотвращает недели дорогостоящих простоев. Надежный Экструзионно-выдувная линия всегда использует узнаваемые промышленные бренды.
Современное производство требует строгой энергоэффективности. В последнее время индустрия выдувного формования сильно перешла на гидравлические системы с сервоприводом. Традиционные насосы непрерывного действия тратят огромное количество электроэнергии на нагрев гидравлического масла. Сервосистемы потребляют энергию только во время активных движений. Они позволяют снизить энергопотребление на 30-40%. Они также обеспечивают более быстрые и повторяемые движения машины.
Система ПЛК с открытой архитектурой является обязательной для современных заводов. Такие бренды, как Siemens, B&R или Beckhoff, лидируют на рынке промышленного контроля. Они значительно упрощают поиск и устранение неисправностей в электрооборудовании для вашей внутренней группы технического обслуживания. Открытая архитектура ПЛК значительно упрощает обучение операторов. Кроме того, они легко интегрируются в заводские системы управления производством (MES). Интеграция MES позволяет менеджерам автоматически отслеживать время цикла и уровень брака.
Охлаждение остается скрытым узким местом при производстве больших бочек. Холодильный агрегат меньшего размера мгновенно уничтожает обещанное время цикла. Вам нужны надежные промышленные охладители и градирни подходящего размера. Конструкция канала охлаждения формы требует пристального инженерного внимания. Эффективная теплопередача безопасно ускоряет фазу затвердевания. Более толстые пластиковые секции требуют массивного отвода тепла. Если в охлаждающих каналах отсутствует надлежащий турбулентный поток, пластик остается мягким. Неравномерная усадка деформирует основание барабана, делая его нестабильным.
Большие экструзионные машины потребляют огромные электрические нагрузки во время начального нагрева бочки. Вам нужны прозрачные предположения об этих внезапных скачках нагрузки. Оцените физическую площадь, необходимую для всей производственной ячейки. Планировка должна включать в себя основную машину, роботизированные экстракторы, станции удаления засветки и конвейерные системы. Переполненные производственные цеха создают угрозу безопасности и замедляют процедуры технического обслуживания.
Производственные графики часто требуют переключения контейнерных мощностей. Здесь решающее значение имеет реальная оценка доступа к мостовому крану. Логистика обработки пресс-форм определяет время простоя при перенастройке. Переход от установки 120 л к установке 250 л может остановить производство на несколько часов. Хорошо продуманный Выдувная машина объемом 120–250 л сводит к минимуму время механического простоя благодаря доступному расположению плит.
Таблица базовых требований к объекту
Категория инфраструктуры |
Типичное требование |
Критическое рассмотрение |
|---|---|---|
Охлаждающая способность |
Специализированный промышленный охладитель (20-30+ тонн) |
Должен эффективно выдерживать пиковые летние температуры окружающей среды. |
Электроэнергия |
250кВт - 400+ кВт (шип) |
Зоны нагрева вызывают массивные начальные скачки нагрузки. |
Подача воздуха |
Высокообъемный сжатый воздух (0,8-1,0 МПа) |
Во избежание дефектов воздух должен быть сухим и обезжиренным. |
Площадь пола |
Минимальная камера 15 х 8 м. |
Оставьте свободное пространство для кранов для загрузки форм и роботов. |
При выборе поставщика не ограничивайтесь простыми маркетинговыми брошюрами. Вы должны лично убедиться в реальных производственных возможностях. Закажите виртуальную или физическую экскурсию по сборочному цеху. Убедитесь, что они действительно обрабатывают свои головки и валы самостоятельно. Многие компании просто собирают покупные детали, что приводит к плохому контролю качества.
Проверьте инженерную глубину: попросите поговорить напрямую с инженерами-механиками и электриками.
Списки компонентов аудита: потребуйте полную спецификацию материалов с подробным описанием марок ПЛК, сервоприводов и клапанов.
Проверьте справочные сайты: поговорите с текущими пользователями, использующими аналогичные машины большой емкости.
Определите в своем контракте строгие требования к заводским приемочным испытаниям (FAT). Прежде чем разрешить отправку, запустите оборудование на площадке поставщика. Используйте фактическую производственную форму и конкретную марку смолы. Использование типовой демонстрационной формы ничего не доказывает. Требуйте продолжительной непрерывной работы не менее 24 часов. Не выходите из системы до тех пор, пока машина не будет стабильно достигать базовых целевых показателей производительности.
Поломки машины неизбежны после десятилетия интенсивной эксплуатации. Установите конкретные критерии оценки наличия запасных частей. Обсудите возможности удаленной диагностики через безопасные соединения IoT. Уточните гарантированное время ответа выездного технического специалиста для вашего конкретного региона. Авторитетный Поставщик выдувных машин с большим барабаном предлагает обязательные соглашения об уровне обслуживания для защиты вашего времени безотказной работы.
Успех при использовании тяжелого оборудования для выдувного формования требует тщательного технического планирования. Он во многом зависит от прецизионного контроля заготовки, надежных зажимных усилий и соответствия требованиям ООН. Некачественные компоненты в конечном итоге приводят к катастрофическим задержкам производства и провалу сертификации безопасности. Умные покупатели не обращают внимания на первоначальную покупную цену и оценивают долгосрочную механическую надежность.
Покупатели должны немедленно проверить текущую мощность и мощность охлаждения своего объекта. Начните составлять стандартизированный запрос предложений (RFP), используя показатели, описанные выше. Уделяйте особое внимание признанным брендам компонентов, сервоприводным технологиям и строгим условиям FAT. Отдавайте приоритет структурной целостности и соблюдению требований по опасным грузам превыше всех других факторов.
Ответ: Время цикла обычно составляет от 60 до 100 секунд для бочки емкостью 200 л. Точная продолжительность во многом зависит от требований к толщине стенок, температуры окружающей среды и эффективности вашей технологии охлаждения пресс-формы.
Ответ: Это зависит от вашего химического применения. Однослойные машины хорошо подходят для стандартных товаров. Многослойные (2 или 3 слоя) машины обеспечивают экономию средств за счет использования переработанного пластика в основном слое или специальных химических барьерных смол во внутреннем слое.
Ответ: Полная линия высокой производительности требует значительного пространства. Будьте готовы выделить минимальную площадь 15 х 8 м. В этом пространстве размещаются основная машина, автозагрузчики, охладители, роботизированные экстракторы, станции удаления засветки и защитное ограждение.
О: Да, одна машина может производить оба размера. Однако для этого требуется аккумуляторная головка с достаточной максимальной емкостью и ход плиты, оптимизированный для более крупных форм. Будьте готовы к более длительному времени замены пресс-форм при переключении между резкими различиями в размерах.


