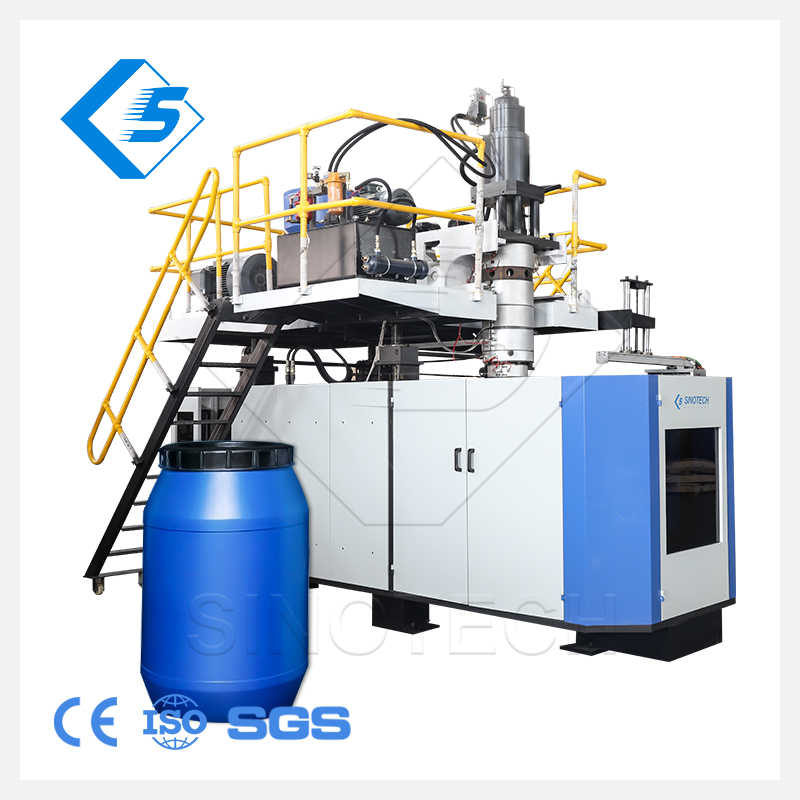
La domanda industriale di imballaggi chimici da 120–250 litri continua a crescere a livello globale. I produttori di imballaggi si trovano ad affrontare un’enorme pressione per ridimensionare le operazioni in modo rapido e sicuro. Gli investimenti in macchinari pesanti comportano una posta in gioco incredibilmente alta in questo settore. L'acquisto di attrezzature per contenitori di merci pericolose ad alta capacità richiede precisione assoluta. È necessario bilanciare tempi di ciclo rapidi con una rigorosa integrità strutturale. Un processo di valutazione inadeguato crea gravi conseguenze aziendali. Porta direttamente allo spreco di resina, alla mancata conformità alla sicurezza e a tempi di fermo della produzione eccessivi. La nostra guida completa fornisce un quadro tecnico e operativo pratico. Scoprirai esattamente come valutare e selezionare un affidabile macchina per lo stampaggio mediante soffiatura a tamburo chimico . Ci concentriamo rigorosamente sull'efficienza operativa, sui requisiti della struttura e sulla conformità alle merci pericolose.
Punti chiave
Il rispetto degli standard di certificazione delle Nazioni Unite per le merci pericolose è il parametro di riferimento per il successo di qualsiasi linea di fusti di grande capacità.
Il controllo dello spessore delle pareti Parison (MOOG o equivalente) e il design della testa dell'accumulatore determinano sia la qualità del tamburo che l'efficienza della resina.
La preparazione delle strutture, in particolare la capacità di raffreddamento, l'infrastruttura energetica e l'ingombro, deve essere pianificata insieme all'acquisto delle apparecchiature.
La selezione dei fornitori dovrebbe dare priorità ai protocolli FAT (Factory Acceptance Testing) e alla trasparenza dei componenti di livello 1 rispetto al prezzo base.
Definizione dei criteri di successo per una macchina per la produzione di fusti di plastica
La redditività dipende interamente dal bilanciamento dei costi della resina grezza con una produzione stabile. I contenitori industriali pesanti consumano enormi quantità di materiale per ciclo. Solo pochi grammi di plastica in sovrappeso per fusto distruggono i margini di profitto nel tempo. Per definire la soglia di redditività di base è necessario calcolare l'esatto utilizzo della resina rispetto al tempo di attività della macchina.
L'impostazione di parametri target realistici mantiene redditizie le operazioni di produzione. I tempi di ciclo variano in base alla configurazione degli strati, alla temperatura ambiente e alla tecnologia di raffreddamento. Un fusto standard da 200 litri dovrebbe in genere raggiungere un tempo di ciclo di 60–90 secondi. Dovresti puntare a un tasso di rendimento della produzione pari o superiore al 98%. Le apparecchiature che non soddisfano questi parametri diventano rapidamente un onere finanziario.
Il polietilene ad alta densità (HDPE) rimane lo standard industriale per gli imballaggi chimici. I gradi di HDPE scelti devono presentare il corretto indice di flusso di fusione (MFI) per l'estrusione e soffiaggio. Le configurazioni della macchina multistrato offrono vantaggi finanziari significativi. Consentono di utilizzare in modo sicuro il materiale riciclato post-consumo (PCR). Una struttura a tre strati posiziona la resina PCR economica nel nucleo centrale. Protegge la compatibilità chimica dello strato vergine interno. Valutare a La macchina per la produzione di fusti di plastica richiede la definizione di questi parametri del materiale nelle prime fasi della fase di pianificazione.
Dimensioni di valutazione fondamentali per una macchina per lo stampaggio mediante soffiaggio di fusti chimici
Sistema di estrusione e testa portapettini con accumulatore
Gli ingegneri devono valutare attentamente le capacità a livello singolo rispetto a quelle multistrato. Gli utenti finali spesso richiedono una rigorosa compatibilità chimica per i solventi aggressivi. Le macchine a strato singolo funzionano eccezionalmente bene per applicazioni agricole standard o per applicazioni industriali leggere. I sistemi di coestrusione a due o tre strati gestiscono molto meglio le sostanze chimiche aggressive specializzate. Permettono inoltre di ottenere strati centrali riciclati che consentono di risparmiare sui costi.
È necessario insistere per una testa portapettini con accumulatore First-In-First-Out (FIFO). La tecnologia FIFO garantisce che la resina fusa più vecchia esca per prima dallo stampo. I sistemi non FIFO lasciano il materiale più vecchio intrappolato negli angoli della testa. Questo polimero intrappolato si degrada, brucia e alla fine si libera. La resina bruciata rovina istantaneamente l'integrità strutturale di un fusto chimico. I design FIFO prevengono la degradazione dei polimeri e garantiscono una distribuzione uniforme della fusione.
Controllo dello spessore della parete radiale e assiale
Il controllo preciso delle pareti determina un risparmio di materiale a lungo termine. Un controller dello spessore della parete parison a 100 punti non è assolutamente negoziabile per fusti da 120–250 litri. I controller di fascia alta, come i sistemi MOOG, regolano continuamente la distanza tra le matrici durante l'estrusione. Mappano verticalmente il tubo di plastica mentre cade.
Questo controllo preciso previene pericolosi 'punti sottili' nei punti di stress critici. Gli angoli del tamburo e le maniglie di trasporto superiori richiedono profili di materiale più spessi. I fianchi dritti richiedono meno plastica. La programmazione dinamica inserisce resina extra solo dove strutturalmente necessario. Una corretta mappatura del profilo consente di risparmiare resina grezza pur mantenendo una rigorosa conformità alla sicurezza.
Forza di serraggio e design della piastra
I grandi fusti chimici generano massicce pressioni interne durante la formazione. Lo stesso stampo di soffiaggio in acciaio pesa diverse tonnellate. Pertanto, è necessaria una notevole forza di bloccaggio meccanica. La maggior parte dei sistemi commerciali richiede una forza da 800 kN a oltre 1200 kN. Un bloccaggio insufficiente provoca la separazione dello stampo e linee di saldatura inadeguate.
Immagina la fisica all'interno dello stampo chiuso. L'aria compressa spinge la plastica calda contro le pareti della cavità. Questa pressione dell'aria agisce esattamente come un pistone idraulico che spinge verso l'esterno. Se la forza di bloccaggio diminuisce, le pesanti metà dello stampo in acciaio si separano leggermente. Questa separazione crea una debole giuntura visibile chiamata 'linea flash.' Le saldature deboli garantiscono un guasto catastrofico durante il test di caduta.
Il design della piastra influisce direttamente sulla longevità e sulla stabilità della macchina. Valutare attentamente le guide lineari rispetto ai tradizionali design delle colonne. Le guide lineari offrono velocità di movimento più elevate e un funzionamento complessivo più pulito. I design delle colonne spesso forniscono una rigidità eccezionale per stampi estremamente pesanti. Scegli il design corrispondente alla frequenza di cambio stampo.
Ingegneria per la Certificazione ONU (Conformità Merci Pericolose)
La produzione di fusti chimici con classificazione ONU rimane l’obiettivo operativo finale. È necessario inquadrare le capacità della macchina interamente attorno a questa rigorosa certificazione internazionale. Una macchina che funziona velocemente non significa assolutamente nulla se i suoi tamburi non superano i test di sicurezza. Lo standard delle Nazioni Unite richiede una resilienza fisica senza compromessi per ogni contenitore prodotto.
I contenitori devono sopravvivere a severi test di caduta a bassa temperatura. Il test di caduta spesso comporta il raffreddamento dei fusti pieni a -18°C (0°F). La plastica fredda diventa fragile e altamente incline a frantumarsi. Il tamburo cade da altezze specifiche sul cemento. La calibrazione della macchina influisce direttamente su questa resilienza. L'uniformità del raffreddamento garantisce che le catene polimeriche si solidifichino senza stress interno. L'elevata resistenza della linea di saldatura previene la rottura in caso di impatto.
I magazzini accatastano fusti chimici pesanti su più strati. Cicli di raffreddamento precisi e design intelligente dello stampo garantiscono la necessaria resistenza al carico verticale. Il tamburo deve inoltre resistere all'elevata pressione idraulica interna senza perdite. Le pareti spesse e consistenti progettate dalla testa di estrusione garantiscono il superamento dei test idrostatici.
Test di caduta a bassa temperatura: verifica la resistenza della saldatura a -18°C da altezze specificate.
Resistenza alla pressione idraulica: garantisce che il tamburo mantenga la pressione interna dell'acqua per periodi prolungati.
Test di carico con impilamento verticale: simula ambienti di magazzino pallettizzati per un periodo di 28 giorni.
Verifica della tenuta: verifica l'integrità ermetica utilizzando la diagnostica della pressione dell'aria sommersa.
Affidabilità dei componenti in una linea di estrusione-soffiaggio
Accettare componenti interni proprietari o fuori marchio introduce enormi rischi operativi. Quando una valvola idraulica specializzata si rompe, è necessaria una sostituzione immediata. La standardizzazione sui marchi di livello 1 garantisce la disponibilità globale dei pezzi di ricambio. Questa semplice fase di approvvigionamento evita settimane di costosi tempi di inattività. Un affidabile La linea di estrusione-soffiaggio utilizza sempre marchi industriali riconoscibili.
La produzione moderna richiede una rigorosa efficienza energetica. Recentemente il settore del soffiaggio si è spostato pesantemente verso i sistemi idraulici servoazionati. Le tradizionali pompe a funzionamento continuo sprecano enormi quantità di elettricità per riscaldare l'olio idraulico. I servosistemi consumano energia solo durante i movimenti attivi. Possono ridurre il consumo energetico fino al 30-40%. Forniscono inoltre movimenti della macchina più rapidi e altamente ripetibili.
Un sistema PLC ad architettura aperta è obbligatorio per le fabbriche moderne. Marchi come Siemens, B&R o Beckhoff sono leader nel mercato del controllo industriale. Rendono la risoluzione dei problemi elettrici molto più semplice per il team di manutenzione interno. Le architetture PLC aperte semplificano notevolmente la formazione degli operatori. Inoltre, si integrano perfettamente nei sistemi di esecuzione della produzione di fabbrica (MES). L'integrazione MES consente ai manager di tenere traccia automaticamente dei tempi di ciclo e dei tassi di scarto.
Realtà di implementazione e rischi di implementazione delle strutture
Il raffreddamento rimane il collo di bottiglia nascosto nella produzione di fusti di grandi dimensioni. Un refrigeratore sottodimensionato distrugge istantaneamente i tempi di ciclo promessi. Sono necessari refrigeratori industriali robusti e torri di raffreddamento di dimensioni adeguate. La progettazione del canale di raffreddamento dello stampo richiede un'attenzione particolare da parte degli ingegneri. Un efficiente trasferimento di calore accelera la fase di solidificazione in modo sicuro. Le sezioni in plastica più spesse richiedono una massiccia rimozione del calore. Se i canali di raffreddamento non hanno un flusso turbolento adeguato, la plastica rimane morbida. Il restringimento irregolare deforma la base del tamburo, rendendola instabile.
Le grandi macchine di estrusione assorbono enormi carichi elettrici durante il riscaldamento iniziale del cilindro. Sono necessarie ipotesi trasparenti su questi picchi di carico improvvisi. Valutare l'ingombro fisico richiesto per l'intera cella di produzione. Il layout deve ospitare la macchina principale, gli estrattori robotizzati, le stazioni di sbavatura e i sistemi di trasporto. I piani di produzione affollati creano rischi per la sicurezza e rallentano le routine di manutenzione.
I programmi di produzione spesso richiedono il cambiamento delle capacità dei container. In questo caso la valutazione reale dell'accesso con carroponte è fondamentale. La logistica di movimentazione degli stampi definisce i tempi di inattività del cambio formato. Passare da una configurazione da 120 litri a una da 250 litri può interrompere la produzione per ore. Un ben progettato La macchina per soffiaggio da 120-250 litri riduce al minimo i tempi di inattività meccanica grazie alla disposizione accessibile delle piastre.
Grafico dei requisiti di base della struttura
Categoria Infrastrutture
Requisito tipico
Considerazione critica
Capacità di raffreddamento
Chiller industriale dedicato (20-30+ Tonnellate)
Deve gestire in modo efficiente le temperature ambientali estive di punta.
Energia elettrica
250 kW - 400+ kW (Picco)
Le zone di riscaldamento causano enormi picchi di carico iniziale.
Fornitura d'aria
Aria compressa ad alto volume (0,8-1,0 MPa)
L'aria deve essere secca e priva di olio per evitare difetti.
Spazio sul pavimento
Cella minima di 15 x 8 m
Lasciare spazio libero per gru e robot per il caricamento degli stampi.
Selezione del tuo partner per la macchina per soffiaggio da 120-250 litri
Vai oltre le raffinate brochure di marketing quando selezioni un fornitore. È necessario verificare in prima persona le effettive capacità produttive. Richiedi tour virtuali o fisici del loro reparto di assemblaggio. Assicurarsi che lavorino effettivamente le proprie teste e piastre. Molte aziende si limitano ad assemblare parti acquistate, il che comporta uno scarso controllo di qualità.
Verifica la profondità ingegneristica: chiedi di parlare direttamente con i loro ingegneri meccanici ed elettrici.
Elenchi dei componenti di controllo: richiedi una distinta completa dei materiali che dettaglia i marchi di PLC, servo e valvole.
Controlla i siti di riferimento: parla con gli utenti attuali che utilizzano macchine simili di grande capacità.
Definisci i rigorosi requisiti del Factory Acceptance Testing (FAT) nel tuo contratto. Far funzionare l'apparecchiatura presso la sede del fornitore prima di autorizzare la spedizione. Utilizza il tuo stampo di produzione attuale e il tuo grado di resina specifico. L'esecuzione di uno stampo dimostrativo generico non dimostra nulla. Richiedere un funzionamento continuo prolungato di almeno 24 ore. Non firmare finché la macchina non raggiunge in modo coerente gli obiettivi di rendimento di base.
I guasti alle macchine sono inevitabili dopo un decennio di utilizzo intensivo. Stabilire criteri specifici per valutare la disponibilità dei pezzi di ricambio. Discuti le funzionalità di diagnostica remota tramite connessioni IoT sicure. Chiarisci i tempi di risposta garantiti dei tecnici sul campo per la tua regione specifica. Un rispettabile Il fornitore di macchine per soffiaggio a tamburo di grandi dimensioni offre accordi vincolanti sul livello di servizio per proteggere i tempi di attività.
Conclusione
Il successo con le attrezzature per il soffiaggio pesante richiede una pianificazione tecnica altamente disciplinata. Fa molto affidamento sul controllo di precisione del parison, su robuste forze di bloccaggio e sulla capacità di conformità alle Nazioni Unite. I componenti scadenti alla fine causano ritardi di produzione catastrofici e certificazioni di sicurezza mancate. Gli acquirenti intelligenti guardano oltre il prezzo di acquisto iniziale e valutano l'affidabilità meccanica a lungo termine.
Gli acquirenti dovrebbero verificare immediatamente le attuali capacità di alimentazione e raffreddamento della propria struttura. Inizia a redigere una richiesta di proposta (RFP) standardizzata utilizzando i parametri discussi sopra. Concentrarsi fortemente su marchi di componenti riconosciuti, tecnologie servoassistite e termini FAT rigorosi. Dare priorità all’integrità strutturale e alla conformità delle merci pericolose rispetto a tutti gli altri fattori.
Domande frequenti
D: Qual è il tempo di ciclo medio per una soffiatrice a tamburo di grandi dimensioni da 200 litri?
R: I tempi di ciclo variano generalmente da 60 a 100 secondi per un fusto da 200 litri. La durata esatta dipende in larga misura dai requisiti di spessore delle pareti, dalla temperatura ambiente della struttura e dall'efficienza della tecnologia di raffreddamento dello stampo.
D: Ho bisogno di una macchina multistrato o monostrato per fusti chimici?
R: Dipende dall'applicazione chimica. Le macchine a strato singolo funzionano bene per le merci standard. Le macchine multistrato (2 o 3 strati) offrono risparmi sui costi utilizzando plastica riciclata nello strato centrale o resine specializzate con barriera chimica sullo strato interno.
D: Quanto spazio richiede una linea completa di estrusione-soffiaggio?
R: Una linea completa ad alta capacità richiede uno spazio significativo. Aspettatevi di dedicare un'area minima di 15m x 8m. Questo spazio ospita la macchina principale, i caricatori automatici, i refrigeratori, gli estrattori robotizzati, le stazioni di sbavatura e le recinzioni di sicurezza.
D: Una macchina può produrre in modo efficiente sia fusti da 120 litri che da 250 litri?
R: Sì, una macchina può produrre entrambe le dimensioni. Tuttavia, richiede una testa dell'accumulatore con una capacità massima sufficiente e una corsa della piastra ottimizzata per stampi più grandi. Preparatevi a tempi di cambio stampo più lunghi quando si passa da differenze dimensionali drastiche.
Siamo un produttore professionale di macchine per la plastica e ci dedichiamo allo sviluppo, alla ricerca e alla produzione di macchine per la plastica da oltre 20 anni.