
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-07 Походження: Сайт


Промисловий попит на хімічну упаковку об’ємом 120–250 л продовжує зростати в усьому світі. Виробники упаковки стикаються з величезним тиском щодо швидкого й безпечного масштабування виробництва. Інвестиції у важке машинобудування мають неймовірно високі ставки в цьому секторі. Придбання обладнання для контейнерів для небезпечних вантажів великої місткості вимагає абсолютної точності. Ви повинні збалансувати швидкий час циклу з суворою структурною цілісністю. Поганий процес оцінки створює серйозні наслідки для бізнесу. Це безпосередньо призводить до марної витрати смоли, недотримання вимог безпеки та надмірного простою виробництва. Наш вичерпний посібник містить практичну технічну та операційну основу. Ви точно дізнаєтесь, як оцінити та вибрати надійного хімічний барабан видувної машини . Ми зосереджуємося виключно на операційній ефективності, вимогах до об’єктів і готовності до відповідності небезпечним вантажам.
Відповідність стандартам сертифікації ООН для небезпечних вантажів є базовим показником успіху для будь-якої лінії барабанів великої ємності.
Контроль товщини стінок за Парісоном (MOOG або еквівалент) і конструкція акумуляторної головки визначають як якість барабана, так і ефективність смоли.
Готовність об’єкта — зокрема потужність охолодження, енергетична інфраструктура та площа — необхідно планувати разом із закупівлею обладнання.
У короткому списку постачальників слід надавати пріоритет протоколам заводських приймальних випробувань (FAT) і прозорості компонентів Tier-1 над базовою ціною.
Рентабельність повністю залежить від балансу між витратами на сиру смолу та стабільним обсягом виробництва. Важкі промислові контейнери споживають величезну кількість матеріалу за цикл. Лише кілька грамів надмірної ваги пластику на бочку з часом зменшують прибуток. Визначення базового порогу рентабельності вимагає розрахунку точного використання смоли в порівнянні з часом безвідмовної роботи машини.
Встановлення реалістичних цільових показників забезпечує життєздатність вашої виробничої операції. Тривалість циклу залежить від конфігурації шару, температури навколишнього середовища та технології охолодження. Стандартна бочка об’ємом 200 л зазвичай має тривалість циклу 60–90 секунд. Ви повинні націлитися на 98% або вище продуктивності. Обладнання, яке не відповідає цим критеріям, швидко стає фінансовим тягарем.
Поліетилен високої щільності (HDPE) залишається промисловим стандартом для хімічної упаковки. Вибрані вами марки HDPE повинні мати правильний індекс текучості розплаву (MFI) для екструзійного видувного формування. Багатошарові верстати пропонують значні фінансові переваги. Вони дозволяють безпечно використовувати перероблений (PCR) матеріал. Тришарова структура розміщує дешеву ПЛР-смолу в середньому ядрі. Він захищає хімічну сумісність внутрішнього первинного шару. Оцінка a Машина для виготовлення пластикових бочок вимагає визначення цих параметрів матеріалу на ранній стадії планування.
Інженери повинні ретельно оцінювати можливості однорівневих і багатошарових систем. Кінцеві користувачі часто вимагають суворої хімічної сумісності агресивних розчинників. Одношарові машини працюють виключно добре для стандартних сільськогосподарських або помірних промислових застосувань. Двошарові або тришарові системи коекструзії набагато краще справляються зі спеціальними агресивними хімікатами. Вони також забезпечують економію витрат на перероблені шари сердечника.
Ви повинні наполягати на головці FIFO. Технологія FIFO гарантує, що старіша розплавлена смола виходить із матриці першою. Системи без FIFO залишають старий матеріал у пастці в кутах головки. Цей захоплений полімер деградує, горить і, зрештою, розривається. Згоріла смола миттєво руйнує структурну цілісність хімічного барабана. Конструкції FIFO запобігають деградації полімеру та забезпечують рівномірний розподіл розплаву.
Точне керування стінами диктує довгострокову економію матеріалів. 100-точковий регулятор товщини стінки Парісона абсолютно не підлягає обговоренню для бочок 120–250 л. Високоякісні контролери, такі як системи MOOG, постійно регулюють зазор під час екструзії. Вони відображають пластикову трубку вертикально, коли вона падає.
Цей точний контроль запобігає появі небезпечних «тонких плям» у критичних точках напруги. Кути барабана та верхні ручки для перенесення вимагають більш товстих профілів матеріалу. Прямі боковини вимагають менше пластику. Динамічне програмування додає додаткову смолу лише там, де це структурно необхідно. Правильне відображення профілю економить необроблену смолу, зберігаючи сувору відповідність вимогам безпеки.
Великі хімічні барабани створюють масивний внутрішній ударний тиск під час формування. Сама сталева видувна форма важить кілька тонн. Тому вам потрібна значна механічна сила затиску. Для більшості комерційних систем потрібна сила від 800 кН до 1200+ кН. Недостатнє затискання спричиняє відділення форми та погані лінії зварювання.
Уявіть собі фізику всередині закритої форми. Стиснене повітря притискає гарячий пластик до стінок порожнини. Цей тиск повітря діє так само, як гідравлічний баран, що штовхає назовні. Якщо сила затиску невелика, важкі сталеві половини форми трохи відокремлюються. Це поділ створює слабкий видимий шов, який називається «лінія спалаху». Слабкі зварні шви гарантують катастрофічну несправність під час випробувань на падіння.
Конструкція валика безпосередньо впливає на довговічність і стабільність машини. Ретельно оцініть лінійні напрямні рейки порівняно з традиційними конструкціями з’єднувальних планок. Лінійні напрямні забезпечують більш високу швидкість руху та більш чисту загальну роботу. Конструкції стрижнів часто забезпечують виняткову жорсткість для надзвичайно важких форм. Виберіть конструкцію, яка відповідає частоті змін форми.
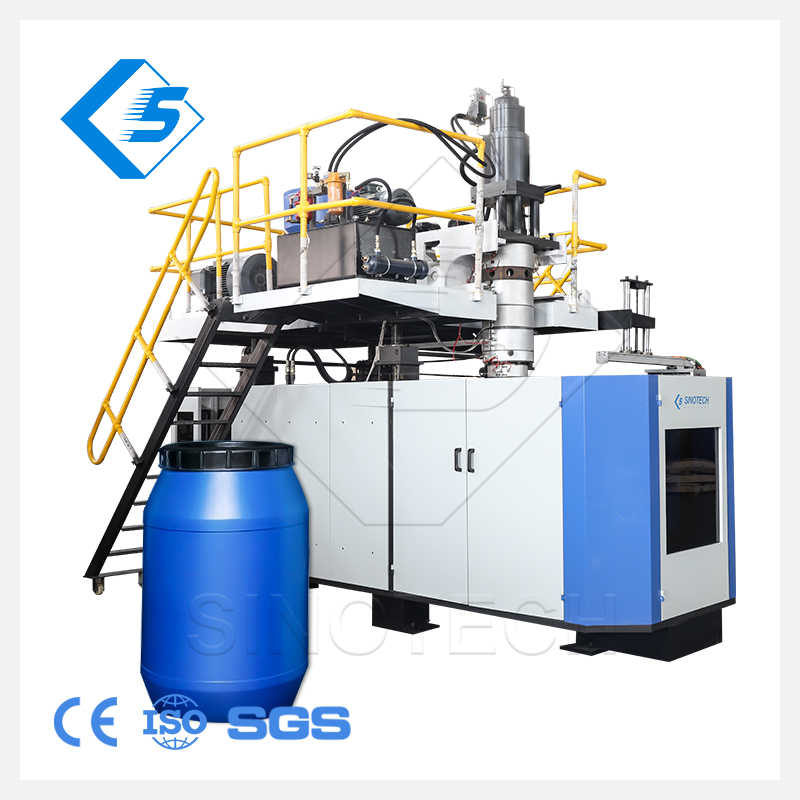
Виробництво хімічних бочок з рейтингом ООН залишається кінцевою операційною метою. Ви повинні повністю орієнтуватися на можливості машини навколо цієї суворої міжнародної сертифікації. Машина, що швидко працює, абсолютно нічого не означає, якщо її барабани не проходять випробування на безпеку. Стандарт ООН вимагає від кожного виробленого контейнера безкомпромісну фізичну стійкість.
Контейнери повинні витримати серйозні випробування на падіння при низькій температурі. Випробування на падіння часто передбачає охолодження наповнених бочок до -18°C (0°F). Холодний пластик стає крихким і дуже схильним до осколків. Барабан падає з певної висоти на бетон. Калібрування машини безпосередньо впливає на цю стійкість. Рівномірне охолодження забезпечує твердіння полімерних ланцюгів без внутрішньої напруги. Висока міцність лінії зварювання запобігає розколюванню під час удару.
На складах важкі хімічні бочки складаються кількома шарами. Точні цикли охолодження та розумна конструкція форми забезпечують необхідну силу вертикального навантаження. Барабан також повинен витримувати високий внутрішній гідравлічний тиск без витоку. Товсті, стійкі стінки, розроблені екструзійною головкою, гарантують проходження гідростатичних випробувань.
Випробування на падіння при низькій температурі: Перевірка міцності зварного шва при -18°C із заданої висоти.
Стійкість до гідравлічного тиску: гарантує, що барабан утримує внутрішній тиск води протягом тривалого часу.
Випробування навантаження на вертикальне штабелювання: моделює складське середовище на палетах протягом 28-денного періоду.
Перевірка герметичності: перевірка герметичності за допомогою діагностики під тиском повітря.
Прийняття власних внутрішніх компонентів або внутрішніх компонентів інших брендів створює значні операційні ризики. Коли ламається спеціалізований гідравлічний клапан, його потрібно негайно замінити. Стандартизація брендів Tier-1 забезпечує доступність запасних частин у всьому світі. Цей простий етап закупівлі запобігає тижням дорогого простою. Надійний Екструзійно-видувна лінія завжди використовує впізнавані промислові бренди.
Сучасне виробництво вимагає суворої енергоефективності. Останнім часом галузь видувного формування істотно перейшла на гідравлічні системи з сервоприводом. Традиційні безперервно працюючі насоси витрачають величезну кількість електроенергії на підігрів гідравлічного масла. Сервосистеми споживають електроенергію лише під час активних рухів. Вони можуть знизити споживання енергії до 30-40%. Вони також забезпечують швидші рухи машини з високою повторюваністю.
Система PLC з відкритою архітектурою є обов’язковою для сучасних заводів. Такі бренди, як Siemens, B&R або Beckhoff, лідирують на ринку промислового керування. Вони значно спрощують усунення несправностей з електрикою для вашої внутрішньої групи технічного обслуговування. Архітектури відкритих ПЛК значно спрощують навчання операторів. Крім того, вони легко інтегруються в заводські системи управління виробництвом (MES). Інтеграція MES дозволяє менеджерам автоматично відстежувати тривалість циклу та кількість браку.
Охолодження залишається прихованим вузьким місцем у виробництві великих барабанів. Невеликий холодильний агрегат миттєво знищує обіцяний час циклу. Вам потрібні надійні промислові чиллери та градирні відповідного розміру. Конструкція каналу охолодження прес-форми вимагає пильної уваги інженерів. Ефективна теплопередача безпечно прискорює фазу затвердіння. Більш товсті пластикові секції вимагають значного відведення тепла. Якщо в каналах охолодження немає належного турбулентного потоку, пластик залишається м’яким. Нерівномірна усадка деформує основу барабана, роблячи її нестійкою.
Великі екструзійні машини споживають значні електричні навантаження під час початкового нагрівання бочки. Вам потрібні прозорі припущення щодо цих раптових стрибків навантаження. Оцініть фізичний слід, необхідний для всієї виробничої клітини. На схемі повинні бути розміщені головна машина, роботизовані екстрактори, станції дефлашування та конвеєрні системи. Переповнені виробничі приміщення створюють загрозу безпеці та уповільнюють виконання процедур технічного обслуговування.
Виробничі графіки часто вимагають перемикання місткості контейнерів. Оцінка доступу мостового крана в реальному світі має тут вирішальне значення. Логістика обробки прес-форм визначає час простою для переходу. Перехід із установки 120 л на 250 л може зупинити виробництво на години. Добре продуманий Машина для видувного формування 120-250 л мінімізує цей механічний простой завдяки доступним компонуванням плити.
Таблиця базових вимог до приміщення
Категорія інфраструктури |
Типова вимога |
Критичний розгляд |
|---|---|---|
Потужність охолодження |
Спеціальний промисловий чиллер (20-30+ тонн) |
Має ефективно витримувати пікові літні температури навколишнього середовища. |
Електрична потужність |
250 кВт - 400+ кВт (шип) |
Зони нагріву викликають значні початкові стрибки навантаження. |
Подача повітря |
Стиснене повітря великого об'єму (0,8-1,0 МПа) |
Повітря має бути сухим і вільним від масла, щоб уникнути дефектів. |
Площа |
Мінімальний розмір камери 15м х 8м |
Залиште простір для кранів із завантаженням форм і роботів. |
Вибираючи постачальника, виходьте за рамки вишуканих маркетингових брошур. Ви повинні перевірити фактичні виробничі можливості з перших вуст. Замовте віртуальні або фізичні екскурсії їх монтажним цехом. Переконайтеся, що вони справді обробляють власні головки та валики. Багато компаній просто збирають придбані деталі, що призводить до поганого контролю якості.
Перевірте інженерний рівень: попросіть поговорити безпосередньо з їхніми інженерами-механіками та електриками.
Списки компонентів аудиту: Вимагайте повний опис матеріалів із детальним описом марок ПЛК, сервоприводів і клапанів.
Перевірте довідкові сайти: поговоріть із поточними користувачами, які використовують подібні машини великої ємності.
Визначте суворі вимоги до заводських приймальних випробувань (FAT) у вашому контракті. Запустіть обладнання на місці постачальника, перш ніж дати дозвіл на відвантаження. Використовуйте свою фактичну виробничу форму та свій конкретний сорт смоли. Запуск загальної демонстраційної форми нічого не доводить. Вимагайте тривалої безперервної роботи щонайменше 24 години. Не виходьте з облікового запису, доки машина не буде постійно досягати базових цільових показників врожайності.
Поломки машини неминучі протягом десяти років інтенсивної експлуатації. Встановіть конкретні критерії оцінки наявності запасних частин. Обговоріть можливості віддаленої діагностики через безпечні з’єднання IoT. Уточніть гарантований час відповіді технічного спеціаліста для вашого регіону. авторитетний Постачальник машин для видувного формування з великим барабаном пропонує обов’язкові угоди про рівень обслуговування, щоб захистити час безвідмовної роботи.
Успіх важкого видувного обладнання вимагає високодисциплінованого технічного планування. Він значною мірою покладається на точний контроль парисона, надійні сили затиску та здатність відповідати вимогам ООН. Неякісні компоненти в кінцевому підсумку спричиняють катастрофічні затримки у виробництві та відсутність сертифікатів безпеки. Розумні покупці дивляться поза початкову ціну покупки та оцінюють довгострокову механічну надійність.
Покупці повинні негайно перевірити поточну потужність електроживлення та охолодження свого підприємства. Почніть складати стандартизований запит на пропозицію (RFP), використовуючи показники, розглянуті вище. Зосередьтеся на визнаних брендах компонентів, технологіях з сервоприводом і суворих умовах FAT. Ставте пріоритет структурній цілісності та відповідності небезпечним вантажам над усіма іншими факторами.
A: Тривалість циклу зазвичай коливається від 60 до 100 секунд для бочки 200 л. Точна тривалість значною мірою залежить від вимог до товщини стінок, температури навколишнього середовища та ефективності вашої технології охолодження форми.
A: Це залежить від вашого хімічного застосування. Одношарові машини добре працюють для стандартних товарів. Багатошарові (2- або 3-шарові) машини забезпечують економію коштів завдяки використанню переробленого пластику у внутрішньому шарі або спеціальних хімічних бар’єрних смол у внутрішньому шарі.
Відповідь: повна лінія високої місткості потребує значного простору. Мінімальний розмір площі 15 х 8 метрів. У цьому просторі розміщуються головна машина, автозавантажувачі, холодильні установки, роботизовані екстрактори, станції дефлашування та захисні огорожі.
A: Так, одна машина може виробляти обидва розміри. Однак для цього потрібна накопичувальна головка з достатньою максимальною ємністю та ходом валика, оптимізованим для великих форм. Будьте готові до більш тривалого часу зміни форми під час перемикання між різкими відмінностями розміру.


