
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-07 الأصل: موقع


يستمر الطلب الصناعي على العبوات الكيميائية سعة 120-250 لترًا في الارتفاع على مستوى العالم. يواجه مصنعو التغليف ضغوطًا هائلة لتوسيع نطاق العمليات بسرعة وبشكل آمن. تحمل استثمارات الآلات الثقيلة حصصًا عالية بشكل لا يصدق في هذا القطاع. يتطلب شراء المعدات الخاصة بحاويات البضائع الخطرة ذات السعة العالية الدقة المطلقة. يجب عليك موازنة أوقات الدورات السريعة مع السلامة الهيكلية الصارمة. تؤدي عملية التقييم السيئة إلى عواقب وخيمة على الأعمال. إنه يؤدي بشكل مباشر إلى إهدار الراتنج، وفشل الامتثال للسلامة، وتوقف الإنتاج المفرط. يوفر دليلنا الشامل إطارًا تقنيًا وتشغيليًا عمليًا. سوف تكتشف بالضبط كيفية تقييم وقائمة مختصرة موثوقة آلة نفخ الأسطوانة الكيميائية . نحن نركز بشكل صارم على الكفاءة التشغيلية، ومتطلبات المنشأة، والاستعداد للامتثال للبضائع الخطرة.
إن تلبية معايير الأمم المتحدة لإصدار الشهادات للبضائع الخطرة هو مقياس النجاح الأساسي لأي خط أسطوانة كبير السعة.
التحكم في سمك جدار باريسون (MOOG أو ما يعادله) وتصميم رأس المجمع يحدد جودة الأسطوانة وكفاءة الراتنج.
يجب التخطيط لجاهزية المنشأة - وخاصة سعة التبريد، والبنية التحتية للطاقة، والبصمة - جنبًا إلى جنب مع شراء المعدات.
يجب أن تعطي القائمة المختصرة للموردين الأولوية لبروتوكولات اختبار قبول المصنع (FAT) وشفافية مكونات المستوى الأول على السعر الأساسي.
تعتمد الربحية بشكل كامل على موازنة تكاليف الراتنج الخام مقابل إنتاج ثابت. تستهلك الحاويات الصناعية الثقيلة كميات هائلة من المواد في كل دورة. مجرد بضعة جرامات من البلاستيك الزائد الوزن لكل برميل تدمر هوامش الربح بمرور الوقت. يتطلب تحديد حد الربحية الأساسي الخاص بك حساب استخدام الراتنج الدقيق مقابل وقت تشغيل الماكينة.
إن تحديد مقاييس مستهدفة واقعية يبقي عملية التصنيع الخاصة بك قابلة للاستمرار. تختلف أوقات الدورات بناءً على تكوين الطبقة ودرجة الحرارة المحيطة وتكنولوجيا التبريد. يجب أن تحقق الأسطوانة القياسية سعة 200 لتر عادةً مدة دورة تتراوح من 60 إلى 90 ثانية. يجب أن تستهدف معدل إنتاج يبلغ 98% أو أعلى. وسرعان ما تصبح المعدات التي لا تستوفي هذه المعايير عبئًا ماليًا.
يظل البولي إيثيلين عالي الكثافة (HDPE) هو المعيار الصناعي للتغليف الكيميائي. يجب أن تتميز درجات HDPE التي اخترتها بمؤشر تدفق الذوبان الصحيح (MFI) لقولبة نفخ البثق. توفر إعدادات الماكينة متعددة الطبقات مزايا مالية كبيرة. إنها تسمح لك باستخدام المواد المعاد تدويرها (PCR) بعد الاستهلاك بأمان. يضع الهيكل ثلاثي الطبقات راتينج PCR رخيصًا في القلب الأوسط. يحمي التوافق الكيميائي للطبقة العذراء الداخلية. تقييم أ تتطلب آلة صنع البراميل البلاستيكية تحديد معلمات المواد هذه في وقت مبكر من مرحلة التخطيط.
يجب على المهندسين تقييم إمكانات الطبقة الواحدة مقابل إمكانات الطبقات المتعددة بعناية. غالبًا ما يحتاج المستخدمون النهائيون إلى توافق كيميائي صارم مع المذيبات العدوانية. تعمل الآلات أحادية الطبقة بشكل جيد للغاية في التطبيقات الزراعية القياسية أو الصناعية الخفيفة. تتعامل أنظمة البثق المشترك المكونة من طبقتين أو ثلاث طبقات مع المواد الكيميائية العدوانية المتخصصة بشكل أفضل. كما أنها تتيح الطبقات الأساسية المعاد تدويرها لتوفير التكلفة.
يجب أن تصر على استخدام رأس القالب الخاص بمجمع First-In-First-Out (FIFO). تضمن تقنية FIFO خروج الراتنج الذائب الأقدم من القالب أولاً. الأنظمة التي لا تعتمد على FIFO تترك المواد القديمة محاصرة داخل زوايا الرأس. يتحلل هذا البوليمر المحصور، ويحترق، ثم ينكسر في النهاية. يدمر الراتينج المحترق السلامة الهيكلية للأسطوانة الكيميائية على الفور. تمنع تصميمات FIFO تدهور البوليمر وتضمن توزيعًا موحدًا للذوبان.
التحكم الدقيق في الجدار يتطلب توفير المواد على المدى الطويل. وحدة التحكم بسمك جدار باريسون 100 نقطة غير قابلة للتفاوض على الإطلاق بالنسبة للبراميل سعة 120-250 لترًا. تقوم وحدات التحكم المتطورة، مثل أنظمة MOOG، بضبط فجوة القالب بشكل مستمر أثناء البثق. قاموا بتخطيط الأنبوب البلاستيكي عموديًا أثناء سقوطه.
يمنع هذا التحكم الدقيق 'البقع الرقيقة' الخطيرة عند نقاط الضغط الحرجة. تتطلب زوايا الأسطوانة ومقابض الحمل العلوية مواد أكثر سمكًا. تتطلب الجدران الجانبية المستقيمة كمية أقل من البلاستيك. البرمجة الديناميكية تضع الراتنج الإضافي فقط عند الضرورة الهيكلية. يعمل رسم خرائط الملف الشخصي المناسب على حفظ الراتنج الخام مع الحفاظ على الامتثال الصارم للسلامة.
تولد البراميل الكيميائية الكبيرة ضغوطًا داخلية هائلة أثناء التكوين. يزن قالب النفخ الفولاذي نفسه عدة أطنان. لذلك، أنت بحاجة إلى قوة تثبيت ميكانيكية كبيرة. تتطلب معظم الأنظمة التجارية ما بين 800 كيلو نيوتن إلى 1200+ كيلو نيوتن من القوة. يؤدي التثبيت غير الكافي إلى فصل القالب وخطوط اللحام الضعيفة.
تخيل الفيزياء داخل القالب المغلق. يقوم الهواء المضغوط بدفع البلاستيك الساخن نحو جدران التجويف. يعمل ضغط الهواء هذا تمامًا مثل المكبس الهيدروليكي الذي يدفع للخارج. إذا كانت قوة التثبيت قصيرة، فإن نصف القالب الفولاذي الثقيل ينفصل قليلاً. يؤدي هذا الفصل إلى إنشاء خط مرئي ضعيف يسمى 'خط الفلاش'. وتضمن اللحامات الضعيفة حدوث فشل كارثي أثناء اختبار السقوط.
يؤثر تصميم الصوانى بشكل مباشر على طول عمر الماكينة واستقرارها. قم بتقييم قضبان التوجيه الخطية مقابل تصميمات شريط الربط التقليدية بعناية. توفر قضبان التوجيه الخطية سرعات حركة أسرع وتشغيلًا أكثر نظافة بشكل عام. غالبًا ما توفر تصميمات شريط الربط صلابة استثنائية للقوالب الثقيلة للغاية. اختر التصميم المطابق لتردد تغيير القالب الخاص بك.
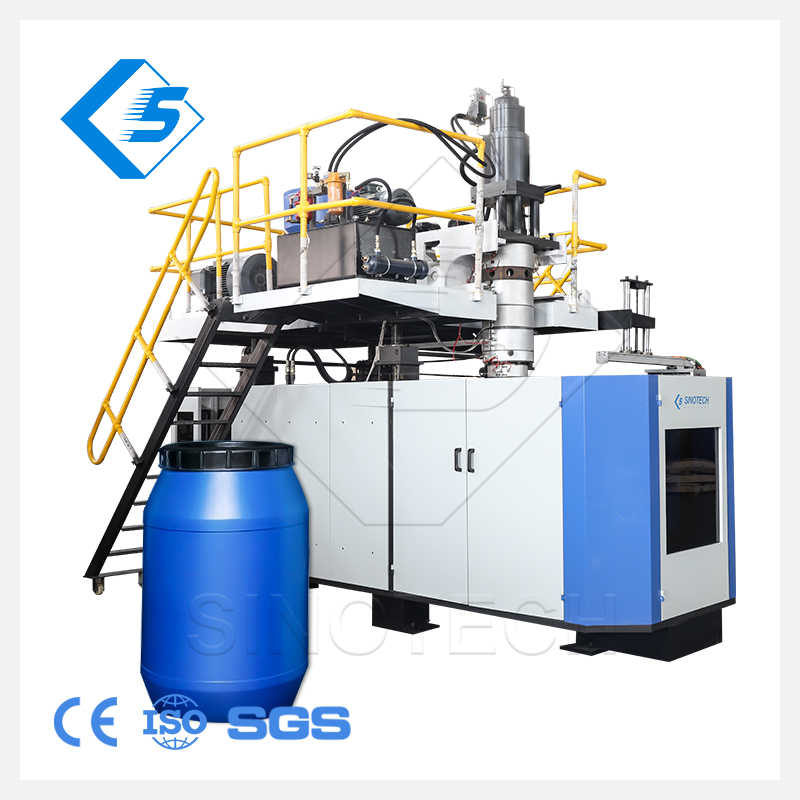
ويظل إنتاج البراميل الكيميائية المصنفة حسب تصنيف الأمم المتحدة هو الهدف التشغيلي النهائي. يجب عليك تأطير قدرات الجهاز بالكامل حول هذه الشهادة الدولية الصارمة. الآلة سريعة التشغيل لا تعني شيئًا على الإطلاق إذا فشلت براميلها في اختبار السلامة. يتطلب معيار الأمم المتحدة مرونة مادية لا هوادة فيها من كل حاوية يتم إنتاجها.
يجب أن تنجو الحاويات من اختبارات السقوط الشديدة في درجات الحرارة المنخفضة. غالبًا ما يتضمن اختبار السقوط تبريد البراميل المملوءة إلى -18 درجة مئوية (0 درجة فهرنهايت). يصبح البلاستيك البارد هشًا وقابلًا للكسر بشكل كبير. تسقط الأسطوانة من ارتفاعات محددة على الخرسانة. تؤثر معايرة الآلة بشكل مباشر على هذه المرونة. يضمن تجانس التبريد صلابة سلاسل البوليمر دون إجهاد داخلي. قوة خط اللحام العالية تمنع الانقسام عند الاصطدام.
تقوم المستودعات بتكديس براميل كيميائية ثقيلة بطبقات متعددة. توفر دورات التبريد الدقيقة وتصميم القالب الذكي قوة الحمل الرأسي اللازمة. يجب أن تقاوم الأسطوانة أيضًا الضغط الهيدروليكي الداخلي العالي دون حدوث تسرب. تضمن الجدران السميكة والمتسقة المصممة بواسطة رأس البثق اجتياز الاختبارات الهيدروستاتيكية.
اختبار السقوط في درجات الحرارة المنخفضة: يتحقق من قوة اللحام عند -18 درجة مئوية من ارتفاعات محددة.
مقاومة الضغط الهيدروليكي: تضمن احتفاظ الأسطوانة بضغط الماء الداخلي لفترات طويلة.
اختبارات حمل التراص العمودي: تحاكي بيئات المستودعات المنقولة على مدار فترة 28 يومًا.
التحقق من مقاومة التسرب: يختبر سلامة الإغلاق باستخدام تشخيصات ضغط الهواء المغمور.
يؤدي قبول المكونات الداخلية المملوكة أو خارج العلامة التجارية إلى مخاطر تشغيلية هائلة. عندما ينكسر صمام هيدروليكي متخصص، فأنت بحاجة إلى استبداله على الفور. يضمن توحيد العلامات التجارية من المستوى الأول توافر قطع الغيار على مستوى العالم. تمنع خطوة الشراء البسيطة هذه أسابيع من التوقف الباهظ الثمن. موثوقة يستخدم خط التشكيل بالنفخ للبثق دائمًا علامات تجارية معروفة.
يتطلب التصنيع الحديث كفاءة صارمة في استخدام الطاقة. تحولت صناعة القولبة بالنفخ بشكل كبير نحو الأنظمة الهيدروليكية التي تعمل بمحرك مؤازر مؤخرًا. تهدر المضخات التقليدية التي تعمل باستمرار كميات هائلة من الزيت الهيدروليكي لتسخين الكهرباء. تستهلك أنظمة المؤازرة الطاقة فقط أثناء الحركات النشطة. يمكنهم تقليل استهلاك الطاقة بنسبة تصل إلى 30-40٪. كما أنها توفر حركات آلية أسرع وقابلة للتكرار بدرجة كبيرة.
يعد نظام PLC ذو الهندسة المفتوحة أمرًا إلزاميًا للمصانع الحديثة. العلامات التجارية مثل Siemens أو B&R أو Beckhoff تقود سوق التحكم الصناعي. إنها تجعل استكشاف الأخطاء وإصلاحها الكهربائية أسهل بكثير لفريق الصيانة الداخلية لديك. تعمل بنيات PLC المفتوحة على تبسيط تدريب المشغلين بشكل كبير. علاوة على ذلك، فإنها تندمج بسلاسة في أنظمة تنفيذ التصنيع في المصنع (MES). يتيح تكامل MES للمديرين تتبع أوقات الدورات ومعدلات الخردة تلقائيًا.
يظل التبريد هو عنق الزجاجة الخفي في إنتاج البراميل الكبيرة. يدمر مبرد المنشأة الصغير الحجم أوقات الدورات الموعودة على الفور. أنت بحاجة إلى مبردات صناعية قوية وأبراج تبريد ذات حجم مناسب. يتطلب تصميم قناة تبريد القالب اهتمامًا هندسيًا وثيقًا. يعمل نقل الحرارة الفعال على تسريع مرحلة التصلب بأمان. تتطلب المقاطع البلاستيكية السميكة إزالة الحرارة بشكل كبير. إذا كانت قنوات التبريد تفتقر إلى التدفق المضطرب المناسب، فإن البلاستيك يبقى ناعمًا. يؤدي الانكماش غير المتساوي إلى تشويه قاعدة الأسطوانة، مما يجعلها غير مستقرة.
تقوم آلات البثق الكبيرة بسحب أحمال كهربائية هائلة أثناء التسخين الأولي للبرميل. أنت بحاجة إلى افتراضات شفافة حول هذه الزيادات المفاجئة في الأحمال. تقييم البصمة المادية المطلوبة لخلية الإنتاج بأكملها. يجب أن يستوعب التصميم الآلة الرئيسية، والشفاطات الآلية، ومحطات إزالة الغبار، وأنظمة النقل. تخلق أرضيات الإنتاج المزدحمة مخاطر على السلامة وتبطئ إجراءات الصيانة.
غالبًا ما تتطلب جداول الإنتاج تبديل سعات الحاويات. يعد التقييم الواقعي للوصول إلى الرافعة العلوية أمرًا بالغ الأهمية هنا. تحدد لوجستيات التعامل مع العفن وقت التوقف عن العمل الخاص بك. يمكن أن يؤدي التبديل من إعداد 120 لترًا إلى إعداد 250 لترًا إلى إيقاف الإنتاج لساعات. مصممة بشكل جيد تعمل آلة التشكيل بالنفخ بسعة 120-250 لترًا على تقليل وقت التوقف الميكانيكي هذا من خلال تخطيطات الألواح التي يمكن الوصول إليها.
مخطط متطلبات المنشأة الأساسية
فئة البنية التحتية |
المتطلبات النموذجية |
الاعتبار النقدي |
|---|---|---|
سعة التبريد |
مبرد صناعي مخصص (20-30+ طن) |
يجب التعامل مع درجات الحرارة المحيطة في الصيف بكفاءة. |
الطاقة الكهربائية |
250 كيلووات - 400+ كيلووات (سبايك) |
تتسبب مناطق التسخين في حدوث طفرات هائلة في الحمل الأولي. |
إمدادات الهواء |
هواء مضغوط عالي الحجم (0.8-1.0 ميجا باسكال) |
يجب أن يكون الهواء جافًا وخاليًا من الزيوت لتجنب العيوب. |
مساحة الأرضية |
الحد الأدنى للخلية 15 م × 8 م |
ترك تصريح لرافعات تحميل القوالب والروبوتات. |
تجاوز الكتيبات التسويقية المصقولة عند اختيار البائع. يجب عليك التحقق من قدرات التصنيع الفعلية بشكل مباشر. اطلب جولات افتراضية أو فعلية في طابق التجمع الخاص بهم. تأكد من أنهم يقومون بالفعل بتصنيع رؤوس القوالب والألواح الخاصة بهم. تقوم العديد من الشركات فقط بتجميع الأجزاء المشتراة، مما يؤدي إلى ضعف مراقبة الجودة.
التحقق من العمق الهندسي: اطلب التحدث مباشرة مع مهندسي الميكانيكا والكهرباء لديهم.
قوائم مكونات التدقيق: اطلب قائمة كاملة من المواد التي توضح بالتفصيل العلامات التجارية لـ PLC، والمؤازرة، والصمامات.
تحقق من المواقع المرجعية: تحدث إلى المستخدمين الحاليين الذين يستخدمون أجهزة مماثلة ذات سعة كبيرة.
حدد المتطلبات الصارمة لاختبار قبول المصنع (FAT) في العقد الخاص بك. قم بتشغيل المعدات في موقع البائع قبل التصريح بالشحن. استخدم قالب الإنتاج الفعلي الخاص بك ودرجة الراتنج المحددة الخاصة بك. إن تشغيل قالب عرض توضيحي عام لا يثبت شيئًا. اطلب تشغيلًا متواصلًا ممتدًا لمدة 24 ساعة على الأقل. لا تقم بتسجيل الخروج حتى تلبي الماكينة أهداف الإنتاجية الأساسية باستمرار.
يعد تعطل الماكينة أمرًا لا مفر منه على مدار عقد من الاستخدام المكثف. وضع معايير محددة لتقييم توفر قطع الغيار. ناقش إمكانيات التشخيص عن بعد عبر اتصالات إنترنت الأشياء الآمنة. توضيح أوقات الاستجابة المضمونة للفني الميداني لمنطقتك المحددة. حسن السمعة يقدم مورد آلة نفخ الأسطوانة الكبيرة اتفاقيات مستوى خدمة ملزمة لحماية وقت تشغيلك.
يتطلب النجاح مع معدات النفخ الثقيلة تخطيطًا فنيًا منضبطًا للغاية. إنها تعتمد بشكل كبير على التحكم الدقيق في السجون، وقوى التثبيت القوية، والقدرة على الامتثال للأمم المتحدة. تؤدي المكونات دون المستوى المطلوب في النهاية إلى تأخيرات كارثية في الإنتاج وفشل في الحصول على شهادات السلامة. ينظر المشترون الأذكياء إلى ما هو أبعد من سعر الشراء الأولي ويقيمون الموثوقية الميكانيكية على المدى الطويل.
يجب على المشترين مراجعة قدرات الطاقة والتبريد الحالية لمنشأتهم على الفور. ابدأ في صياغة طلب موحد لتقديم العروض (RFP) باستخدام المقاييس التي تمت مناقشتها أعلاه. ركز بشكل كبير على العلامات التجارية للمكونات المعترف بها، والتقنيات التي تعتمد على المؤازرة، وشروط FAT الصارمة. إعطاء الأولوية للسلامة الهيكلية والامتثال للبضائع الخطرة فوق كل العوامل الأخرى.
ج: تتراوح أوقات الدورة عادةً من 60 إلى 100 ثانية لأسطوانة سعة 200 لتر. تعتمد المدة الدقيقة بشكل كبير على متطلبات سمك الجدار، ودرجات الحرارة المحيطة بالمنشأة، وكفاءة تقنية تبريد القالب لديك.
ج: يعتمد ذلك على تطبيقك الكيميائي. تعمل الآلات ذات الطبقة الواحدة بشكل جيد مع السلع القياسية. توفر الماكينات متعددة الطبقات (طبقتان أو ثلاث طبقات) وفورات في التكاليف باستخدام البلاستيك المعاد تدويره في الطبقة الأساسية أو راتنجات الحاجز الكيميائي المتخصصة في الطبقة الداخلية.
ج: يتطلب الخط الكامل عالي السعة مساحة كبيرة. توقع تخصيص مساحة لا تقل عن 15 م × 8 م. تستوعب هذه المساحة الآلة الرئيسية، والرافعات الآلية، والمبردات، والشفاطات الآلية، ومحطات إزالة الأوساخ، وسياج الأمان.
ج: نعم، يمكن لآلة واحدة إنتاج كلا الحجمين. ومع ذلك، فهو يتطلب رأسًا مركمًا بسعة قصوى كافية وضربة أسطوانة مُحسَّنة للقوالب الأكبر حجمًا. كن مستعدًا لأوقات تغيير القالب الأطول عند التبديل بين الاختلافات الكبيرة في الحجم.


