
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-07 Pochodzenie: Strona


Zapotrzebowanie przemysłu na opakowania chemiczne o pojemności 120–250 l stale rośnie na całym świecie. Producenci opakowań stoją przed ogromną presją, aby szybko i bezpiecznie skalować działalność. Inwestycje w ciężki sprzęt wiążą się z niezwykle wysoką stawką w tym sektorze. Zakup sprzętu do kontenerów na towary niebezpieczne o dużej pojemności wymaga absolutnej precyzji. Należy zrównoważyć krótkie czasy cykli ze ścisłą integralnością strukturalną. Zły proces oceny stwarza poważne konsekwencje biznesowe. Prowadzi to bezpośrednio do marnowania żywicy, nieprzestrzegania zasad bezpieczeństwa i nadmiernych przestojów w produkcji. Nasz obszerny przewodnik zapewnia praktyczne ramy techniczne i operacyjne. Dowiesz się dokładnie, jak ocenić i stworzyć listę godną zaufania chemiczna maszyna do formowania z rozdmuchem bębna . Koncentrujemy się wyłącznie na wydajności operacyjnej, wymaganiach obiektu i gotowości do zgodności z przepisami dotyczącymi towarów niebezpiecznych.
Spełnianie standardów certyfikacji ONZ dla towarów niebezpiecznych jest podstawowym miernikiem sukcesu każdej linii bębnów o dużej pojemności.
Kontrola grubości ścianki Parison (MOOG lub odpowiednik) i konstrukcja głowicy akumulatora decydują zarówno o jakości bębna, jak i wydajności żywicy.
Gotowość obiektu – w szczególności wydajność chłodniczą, infrastrukturę energetyczną i powierzchnię – należy zaplanować wraz z zakupem sprzętu.
Na krótkiej liście dostawców należy priorytetowo traktować protokoły testów akceptacji fabrycznej (FAT) i przejrzystość komponentów poziomu 1 w stosunku do ceny podstawowej.
Rentowność zależy całkowicie od zrównoważenia kosztów surowej żywicy ze stałą wielkością produkcji. Ciężkie kontenery przemysłowe zużywają ogromne ilości materiału na cykl. Zaledwie kilka gramów przeciążonego plastiku na bęben z czasem niszczy marżę zysku. Zdefiniowanie podstawowego progu rentowności wymaga obliczenia dokładnego zużycia żywicy w odniesieniu do czasu pracy maszyny.
Ustawienie realistycznych wskaźników docelowych zapewnia rentowność operacji produkcyjnych. Czasy cykli różnią się w zależności od konfiguracji warstw, temperatury otoczenia i technologii chłodzenia. Standardowy bęben o pojemności 200 l powinien zazwyczaj osiągać czas cyklu 60–90 sekund. Powinieneś osiągnąć wskaźnik wydajności produkcji wynoszący 98% lub więcej. Sprzęt niespełniający tych standardów szybko staje się obciążeniem finansowym.
Polietylen o dużej gęstości (HDPE) pozostaje standardem branżowym w zakresie opakowań chemicznych. Wybrane przez Ciebie gatunki HDPE muszą mieć prawidłowy wskaźnik szybkości płynięcia (MFI) dla formowania przez wytłaczanie z rozdmuchem. Wielowarstwowe konfiguracje maszyn oferują znaczne korzyści finansowe. Umożliwiają bezpieczne wykorzystanie materiału pochodzącego z recyklingu poużytkowego (PCR). Trójwarstwowa struktura umieszcza tanią żywicę PCR w środkowym rdzeniu. Chroni kompatybilność chemiczną wewnętrznej warstwy dziewiczej. Ocenianie maszyna do produkcji beczek z tworzyw sztucznych wymaga zdefiniowania tych parametrów materiału na wczesnym etapie planowania.
Inżynierowie muszą dokładnie ocenić możliwości rozwiązań jednowarstwowych i wielowarstwowych. Użytkownicy końcowi często wymagają ścisłej zgodności chemicznej z agresywnymi rozpuszczalnikami. Maszyny jednowarstwowe wyjątkowo dobrze sprawdzają się w standardowych zastosowaniach rolniczych lub łagodnych zastosowaniach przemysłowych. Dwuwarstwowe lub trójwarstwowe systemy współwytłaczania znacznie lepiej radzą sobie ze specjalistycznymi agresywnymi chemikaliami. Umożliwiają także oszczędne układanie warstw rdzeniowych pochodzących z recyklingu.
Musisz nalegać na głowicę akumulatorową typu „pierwsze weszło, pierwsze wyszło” (FIFO). Technologia FIFO zapewnia, że starsza stopiona żywica opuszcza matrycę jako pierwsza. Systemy inne niż FIFO pozostawiają starszy materiał uwięziony w rogach głowy. Ten uwięziony polimer ulega degradacji, spala się i ostatecznie pęka. Spalona żywica natychmiast niszczy integralność strukturalną bębna chemicznego. Konstrukcje FIFO zapobiegają degradacji polimeru i zapewniają równomierny rozkład stopu.
Precyzyjne sterowanie ścianami zapewnia długoterminowe oszczędności materiałowe. 100-punktowy regulator grubości ścianki wstępnej nie podlega negocjacjom w przypadku beczek o pojemności 120–250 l. Wysokiej klasy sterowniki, takie jak systemy MOOG, regulują w sposób ciągły odstęp matrycy podczas wytłaczania. Mapują pionowo plastikową rurkę podczas jej opadania.
Ta precyzyjna kontrola zapobiega niebezpiecznym „cienkim plamom” w krytycznych punktach naprężenia. Narożniki bębnów i górne uchwyty do przenoszenia wymagają profili z grubszego materiału. Proste ściany boczne wymagają mniej plastiku. Programowanie dynamiczne umieszcza dodatkową żywicę tylko tam, gdzie jest to strukturalnie konieczne. Właściwe mapowanie profili pozwala zaoszczędzić surową żywicę przy jednoczesnym zachowaniu rygorystycznych wymogów bezpieczeństwa.
Duże beczki na chemikalia wytwarzają podczas formowania ogromne wewnętrzne ciśnienie rozdmuchu. Sama stalowa forma rozdmuchowa waży kilka ton. Dlatego potrzebna jest znaczna mechaniczna siła mocowania. Większość systemów komercyjnych wymaga siły od 800 kN do ponad 1200 kN. Niewystarczające mocowanie powoduje separację formy i słabe linie spawania.
Wyobraź sobie fizykę wewnątrz zamkniętej formy. Sprężone powietrze dociska gorący plastik do ścianek wnęki. To ciśnienie powietrza działa dokładnie tak, jak siłownik hydrauliczny wypychający na zewnątrz. Jeśli siła zwarcia spadnie, ciężkie stalowe połówki formy lekko się rozdzielą. To oddzielenie tworzy słabo widoczny szew zwany „linią wypływu”. Słabe spoiny gwarantują katastrofalną awarię podczas testów upadku.
Konstrukcja płyty wpływa bezpośrednio na trwałość i stabilność maszyny. Dokładnie porównaj prowadnice liniowe z tradycyjnymi konstrukcjami z kolumnami. Liniowe szyny prowadzące zapewniają większą prędkość ruchu i czystszą ogólną pracę. Konstrukcje z kolumnami często zapewniają wyjątkową sztywność wyjątkowo ciężkich form. Wybierz projekt pasujący do częstotliwości wymiany form.
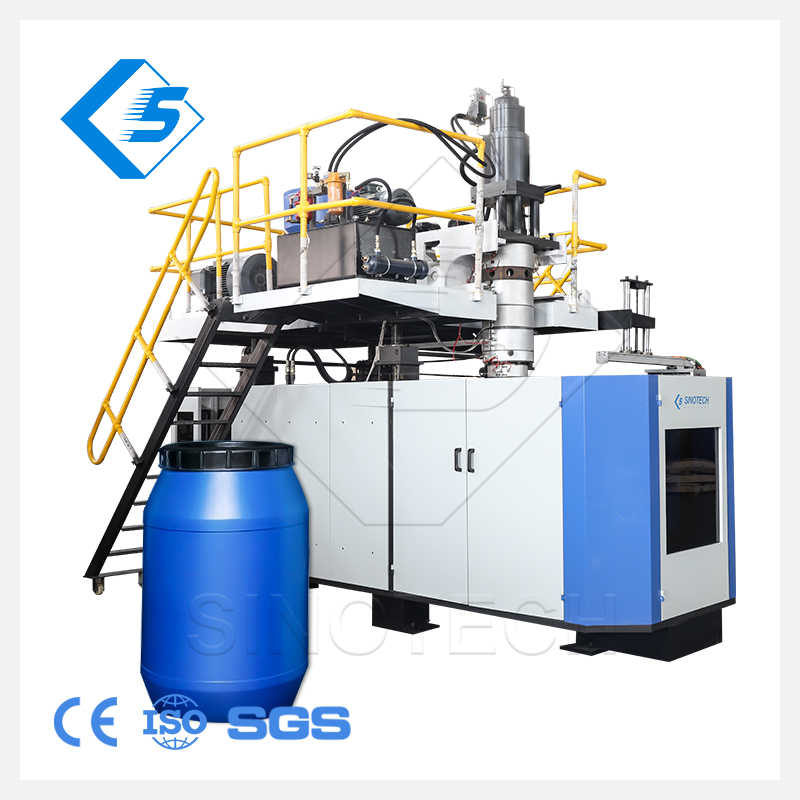
Produkcja beczek na chemikalia z oceną ONZ pozostaje ostatecznym celem operacyjnym. Należy osadzić możliwości maszyny całkowicie w oparciu o tę rygorystyczną międzynarodową certyfikację. Szybko działająca maszyna nic nie znaczy, jeśli jej bębny nie przejdą testów bezpieczeństwa. Norma ONZ wymaga bezkompromisowej odporności fizycznej każdego wyprodukowanego pojemnika.
Pojemniki muszą przetrwać surowe testy upadku w niskiej temperaturze. Próba upuszczenia często obejmuje schładzanie napełnionych beczek do -18°C (0°F). Zimny plastik staje się kruchy i bardzo podatny na pękanie. Bęben spada z określonej wysokości na beton. Kalibracja maszyny bezpośrednio wpływa na tę odporność. Jednorodność chłodzenia zapewnia zestalenie łańcuchów polimerowych bez naprężeń wewnętrznych. Wysoka wytrzymałość linii spoiny zapobiega pękaniu pod wpływem uderzenia.
W magazynach ciężkie beczki z chemikaliami układane są wielowarstwowo. Precyzyjne cykle chłodzenia i inteligentna konstrukcja formy zapewniają niezbędną wytrzymałość na obciążenie pionowe. Bęben musi również wytrzymywać wysokie wewnętrzne ciśnienie hydrauliczne i nie powodować wycieków. Grube, spójne ścianki zaprojektowane przez głowicę wytłaczającą gwarantują przejście testów hydrostatycznych.
Test upadku w niskiej temperaturze: sprawdza wytrzymałość spoiny w temperaturze -18°C z określonej wysokości.
Odporność na ciśnienie hydrauliczne: Zapewnia, że bęben utrzymuje wewnętrzne ciśnienie wody przez dłuższy czas.
Testy obciążenia przy układaniu w pionie: symulują środowiska magazynów na paletach w okresie 28 dni.
Weryfikacja szczelności: Testuje szczelność za pomocą diagnostyki ciśnienia zanurzonego powietrza.
Akceptowanie zastrzeżonych lub obcych komponentów wewnętrznych wiąże się z ogromnym ryzykiem operacyjnym. Kiedy specjalistyczny zawór hydrauliczny ulegnie uszkodzeniu, konieczna jest natychmiastowa wymiana. Standaryzacja w oparciu o marki Tier 1 zapewnia globalną dostępność części zamiennych. Ten prosty etap zakupu pozwala uniknąć tygodni kosztownych przestojów. Niezawodny Linia do wytłaczania z rozdmuchem zawsze wykorzystuje rozpoznawalne marki przemysłowe.
Nowoczesna produkcja wymaga ścisłej efektywności energetycznej. Ostatnio branża formowania z rozdmuchem mocno przestawiła się na układy hydrauliczne napędzane serwo. Tradycyjne, pracujące w sposób ciągły pompy marnują ogromne ilości energii elektrycznej na ogrzewanie oleju hydraulicznego. Systemy serwo zużywają energię tylko podczas aktywnych ruchów. Potrafią zmniejszyć zużycie energii nawet o 30-40%. Zapewniają także szybsze i wysoce powtarzalne ruchy maszyny.
System PLC o otwartej architekturze jest obowiązkowy w nowoczesnych fabrykach. Takie marki jak Siemens, B&R czy Beckhoff przodują na rynku sterowania przemysłowego. Dzięki nim wewnętrznemu zespołowi konserwacyjnemu znacznie łatwiej jest rozwiązywać problemy elektryczne. Otwarte architektury sterowników PLC znacznie upraszczają szkolenie operatorów. Co więcej, bezproblemowo integrują się z fabrycznymi systemami realizacji produkcji (MES). Integracja z systemem MES umożliwia menedżerom automatyczne śledzenie czasów cykli i ilości braków.
Chłodzenie pozostaje ukrytym wąskim gardłem w produkcji dużych bębnów. Niewymiarowy agregat chłodniczy natychmiast niszczy obiecane czasy cykli. Potrzebujesz solidnych przemysłowych agregatów chłodniczych i wież chłodniczych o odpowiedniej wielkości. Konstrukcja kanału chłodzącego formę wymaga szczególnej uwagi inżynierów. Wydajne przenoszenie ciepła bezpiecznie przyspiesza fazę krzepnięcia. Grubsze sekcje z tworzywa sztucznego wymagają masowego odprowadzania ciepła. Jeśli w kanałach chłodzących nie ma odpowiedniego turbulentnego przepływu, tworzywo sztuczne pozostaje miękkie. Nierówny skurcz powoduje wypaczenie podstawy bębna, czyniąc ją niestabilną.
Duże maszyny do wytłaczania pobierają ogromne obciążenia elektryczne podczas wstępnego ogrzewania beczki. Potrzebujesz przejrzystych założeń na temat nagłych skoków obciążenia. Oceń wielkość fizyczną wymaganą dla całej komórki produkcyjnej. Układ musi uwzględniać główną maszynę, zrobotyzowane ekstraktory, stacje usuwania obróbki blacharskiej i systemy przenośników. Zatłoczone hale produkcyjne stwarzają zagrożenie dla bezpieczeństwa i spowalniają procedury konserwacyjne.
Harmonogramy produkcji często wymagają zmiany pojemności kontenerów. Ocena dostępu do suwnic w warunkach rzeczywistych ma tutaj kluczowe znaczenie. Logistyka obsługi form definiuje przestoje związane z przezbrojeniem. Przejście z konfiguracji 120L na 250L może wstrzymać produkcję na wiele godzin. Dobrze zaprojektowany Maszyna do formowania z rozdmuchem o pojemności 120–250 l minimalizuje przestoje mechaniczne dzięki dostępnym układom płyt.
Wykres wymagań dotyczących obiektu bazowego
Kategoria infrastruktury |
Typowe wymaganie |
Krytyczne rozważenie |
|---|---|---|
Wydajność chłodzenia |
Dedykowany agregat chłodniczy przemysłowy (20-30+ ton) |
Musi skutecznie radzić sobie ze szczytowymi letnimi temperaturami otoczenia. |
Energia elektryczna |
250kW - 400+ kW (Spike) |
Strefy grzewcze powodują ogromne skoki obciążenia początkowego. |
Dopływ powietrza |
Sprężone powietrze o dużej objętości (0,8-1,0 MPa) |
Aby uniknąć uszkodzeń, powietrze musi być suche i wolne od oleju. |
Powierzchnia podłogi |
Komórka o wymiarach minimum 15m x 8m |
Pozostawić wolną przestrzeń dla dźwigów i robotów do załadunku form. |
Wybierając dostawcę, wyjdź poza dopracowane broszury marketingowe. Musisz osobiście zweryfikować rzeczywiste możliwości produkcyjne. Poproś o wirtualne lub fizyczne wycieczki po hali montażowej. Upewnij się, że faktycznie obrabiają własne głowice i płyty dociskowe. Wiele firm jedynie montuje zakupione części, co prowadzi do słabej kontroli jakości.
Zweryfikuj głębokość inżynieryjną: Poproś o bezpośrednią rozmowę z inżynierami mechanikami i elektrykami.
Audyt list komponentów: Zażądaj pełnego zestawienia materiałów zawierającego szczegółowe informacje na temat marek sterowników PLC, serwomechanizmów i zaworów.
Sprawdź witryny referencyjne: Porozmawiaj z obecnymi użytkownikami korzystającymi z podobnych maszyn o dużej wydajności.
Zdefiniuj w umowie rygorystyczne wymagania dotyczące testów akceptacji fabrycznej (FAT). Przed zatwierdzeniem wysyłki uruchom sprzęt w siedzibie dostawcy. Użyj aktualnej formy produkcyjnej i określonego gatunku żywicy. Uruchomienie ogólnej formy demonstracyjnej niczego nie dowodzi. Zażądaj dłuższej, ciągłej pracy trwającej co najmniej 24 godziny. Nie wylogowuj się, dopóki maszyna nie osiągnie konsekwentnie docelowej wydajności.
Awarie maszyn są nieuniknione w ciągu dekady intensywnego użytkowania. Ustal szczegółowe kryteria oceny dostępności części zamiennych. Omów możliwości zdalnej diagnostyki za pośrednictwem bezpiecznych połączeń IoT. Wyjaśnij gwarantowane czasy reakcji technika terenowego dla swojego regionu. Renomowany duży dostawca maszyn do formowania z rozdmuchem bębnowym oferuje wiążące umowy dotyczące poziomu usług, aby chronić Twój czas pracy.
Sukces w przypadku ciężkiego sprzętu do formowania z rozdmuchem wymaga wysoce zdyscyplinowanego planowania technicznego. Opiera się w dużej mierze na precyzyjnej kontroli wstępnej, solidnych siłach mocowania i zgodności z przepisami ONZ. Komponenty niespełniające norm ostatecznie powodują katastrofalne opóźnienia w produkcji i brak certyfikatów bezpieczeństwa. Inteligentni nabywcy patrzą poza początkową cenę zakupu i oceniają długoterminową niezawodność mechaniczną.
Kupujący powinni natychmiast sprawdzić aktualną wydajność zasilania i chłodzenia swojego obiektu. Rozpocznij przygotowywanie standardowego zapytania ofertowego (RFP), wykorzystując wskaźniki omówione powyżej. Skoncentruj się głównie na uznanych markach komponentów, technologiach opartych na serwonapędach i rygorystycznych warunkach FAT. Przedstaw integralność strukturalną i zgodność z przepisami dotyczącymi towarów niebezpiecznych ponad wszystkie inne czynniki.
Odp.: Czasy cykli zazwyczaj wahają się od 60 do 100 sekund w przypadku beczki 200 l. Dokładny czas trwania zależy w dużej mierze od wymagań dotyczących grubości ścianek, temperatury otoczenia w obiekcie i wydajności technologii chłodzenia formy.
Odp.: To zależy od zastosowania chemicznego. Maszyny jednowarstwowe dobrze sprawdzają się w przypadku towarów standardowych. Maszyny wielowarstwowe (2 lub 3 warstwy) oferują oszczędności dzięki zastosowaniu tworzywa sztucznego pochodzącego z recyklingu w warstwie rdzeniowej lub specjalistycznych żywic stanowiących barierę chemiczną w warstwie wewnętrznej.
Odp.: Kompletna linia o dużej wydajności wymaga znacznej przestrzeni. Spodziewaj się wydzielenia minimalnej powierzchni o wymiarach 15 m x 8 m. W tej przestrzeni mieści się główna maszyna, automatyczne ładowarki, agregaty chłodnicze, zrobotyzowane ekstraktory, stacje odparowywania i ogrodzenia zabezpieczające.
Odp.: Tak, jedna maszyna może produkować oba rozmiary. Wymaga to jednak głowicy akumulatorowej o wystarczającej maksymalnej wydajności i skoku płyty zoptymalizowanym dla większych form. Należy być przygotowanym na dłuższe czasy wymiany form w przypadku przełączania pomiędzy drastycznymi różnicami wielkości.


