
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-10-07 Произход: сайт


Индустриалното търсене на 120–250L химически опаковки продължава да нараства в световен мащаб. Производителите на опаковки са изправени пред огромен натиск за бързо и безопасно мащабиране на операциите. Инвестициите в тежки машини носят невероятно високи залози в този сектор. Закупуването на оборудване за контейнери за опасни товари с голям капацитет изисква абсолютна прецизност. Трябва да балансирате бързите времена на цикъла срещу стриктната структурна цялост. Лошият процес на оценка създава тежки бизнес последици. Това директно води до загуба на смола, неспазване на изискванията за безопасност и прекомерно прекъсване на производството. Нашето изчерпателно ръководство предоставя практическа техническа и оперативна рамка. Ще откриете как точно да оцените и изберете надежден машина за издухване с химически барабан . Ние се фокусираме стриктно върху оперативната ефективност, изискванията към съоръженията и готовността за съответствие с опасните товари.
Покриването на стандартите за сертифициране на ООН за опасни товари е основният показател за успех за всяка барабанна линия с голям капацитет.
Контролът на дебелината на стената на Parison (MOOG или еквивалент) и дизайнът на акумулаторната глава определят както качеството на барабана, така и ефективността на смолата.
Готовността на съоръжението – по-специално капацитет за охлаждане, енергийна инфраструктура и отпечатък – трябва да се планира заедно със закупуването на оборудване.
Краткият списък с доставчици трябва да даде приоритет на протоколите за фабрично приемане (FAT) и прозрачността на компонентите от ниво 1 пред базовата цена.
Рентабилността зависи изцяло от балансирането на разходите за сурови смоли срещу стабилно производство. Тежките индустриални контейнери консумират огромни количества материал на цикъл. Само няколко грама пластмаса с наднормено тегло на варел унищожават маржовете на печалба с течение на времето. Определянето на вашия базов праг на рентабилност изисква изчисляване на точното използване на смола спрямо времето за работа на машината.
Задаването на реалистични целеви показатели поддържа вашата производствена операция жизнеспособна. Времената на цикъла варират в зависимост от конфигурацията на слоя, температурата на околната среда и технологията за охлаждане. Стандартен варел от 200 L обикновено трябва да постигне време за цикъл от 60–90 секунди. Трябва да се насочите към 98% или по-висок добив. Оборудване, което не отговаря на тези показатели, бързо се превръща във финансово бреме.
Полиетиленът с висока плътност (HDPE) остава индустриалният стандарт за химически опаковки. Избраните от вас видове HDPE трябва да имат правилния индекс на потока на стопилката (MFI) за формоване чрез екструдиране. Многослойните машинни настройки предлагат значителни финансови предимства. Те ви позволяват безопасно да използвате рециклирани (PCR) материали след употреба. Трислойна структура поставя евтина PCR смола в средното ядро. Защитава химическата съвместимост на вътрешния необработен слой. Оценяване на a Машината за производство на пластмасови варели изисква дефиниране на тези параметри на материала рано във вашата фаза на планиране.
Инженерите трябва да оценят внимателно еднослойните спрямо многослойните способности. Крайните потребители често изискват стриктна химическа съвместимост за агресивни разтворители. Еднослойните машини работят изключително добре за стандартни земеделски или леки промишлени приложения. Двуслойните или трислойните системи за коекструзия се справят много по-добре със специализирани агресивни химикали. Те също така позволяват спестяващи разходи рециклирани основни слоеве.
Трябва да настоявате за акумулаторна матрица First-In-First-Out (FIFO). Технологията FIFO гарантира, че по-старата разтопена смола излиза първа от матрицата. Системите без FIFO оставят по-стар материал в капан в ъглите на главата. Този уловен полимер се разгражда, изгаря и в крайна сметка се разпада. Изгорялата смола незабавно разрушава структурната цялост на химическия барабан. Дизайнът на FIFO предотвратява разграждането на полимера и осигурява равномерно разпределение на стопилката.
Прецизният контрол на стените диктува дългосрочни спестявания на материали. 100-точковият контролер за дебелина на стената на Парисън е абсолютно неподлежащ на обсъждане за 120–250L варели. Контролерите от висок клас, като системите MOOG, регулират празнината на матрицата непрекъснато по време на екструдирането. Те картографират пластмасовата тръба вертикално, докато пада.
Този прецизен контрол предотвратява опасни 'тънки петна' в критични точки на напрежение. Ъглите на барабаните и горните дръжки за носене изискват профили от по-дебел материал. Правите странични стени изискват по-малко пластмаса. Динамичното програмиране поставя допълнителна смола само там, където е структурно необходимо. Правилното картографиране на профила спестява суровата смола, като същевременно поддържа стриктно съответствие с изискванията за безопасност.
Големите химически барабани генерират огромно вътрешно налягане на удар по време на формирането. Самата стоманена раздувна форма тежи няколко тона. Следователно ви е необходима значителна механична сила на затягане. Повечето търговски системи изискват сила от 800kN до 1200+ kN. Недостатъчното затягане причинява отделяне на формата и лоши заваръчни линии.
Представете си физиката вътре в затворената форма. Сгъстеният въздух притиска горещата пластмаса към стените на кухината. Това въздушно налягане действа точно като хидравличен таран, който се избутва навън. Ако силата на затягане е недостатъчна, половините на тежката стоманена форма се отделят леко. Това разделяне създава слаб видим шев, наречен 'флаш линия'. Слабите заварки гарантират катастрофална повреда по време на тестване на падане.
Дизайнът на плочата пряко влияе върху дълготрайността и стабилността на машината. Внимателно оценете линейните водещи релси спрямо традиционните дизайни на лостове. Линейните направляващи релси предлагат по-бързи скорости на движение и по-чиста цялостна работа. Конструкциите с връзки често осигуряват изключителна твърдост за изключително тежки форми. Изберете дизайна, съответстващ на честотата на смяна на формата.
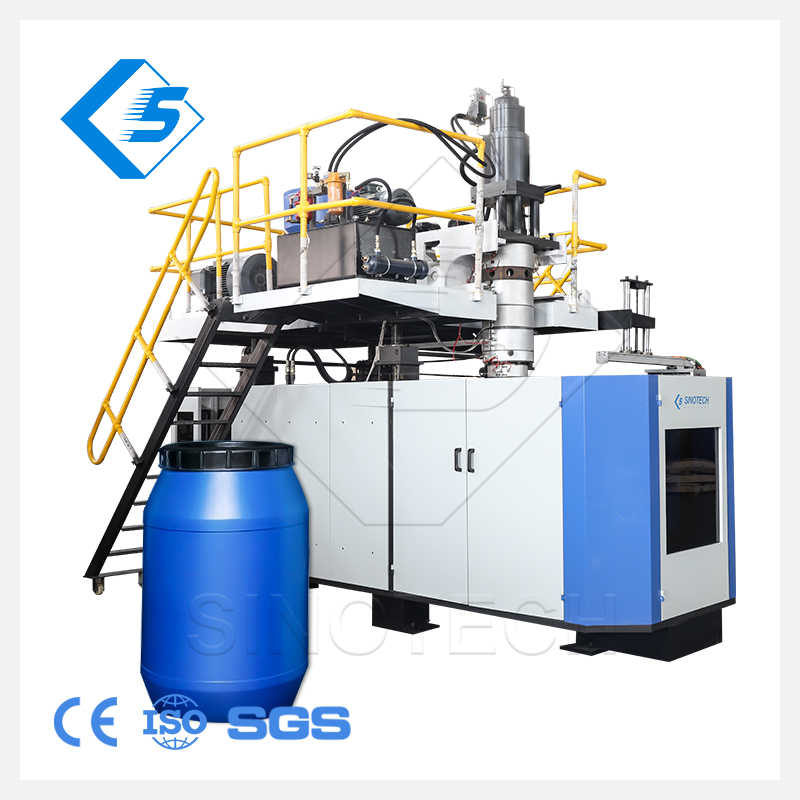
Производството на химически варели с рейтинг на ООН остава крайната оперативна цел. Трябва да оформите възможностите на машината изцяло около този строг международен сертификат. Една бързо работеща машина не означава абсолютно нищо, ако нейните барабани не преминат тестовете за безопасност. Стандартът на ООН изисква безкомпромисна физическа устойчивост от всеки произведен контейнер.
Контейнерите трябва да издържат тежки тестове за падане при ниска температура. Тестването на падане често включва охлаждане на пълни варели до -18°C (0°F). Студената пластмаса става крехка и много податлива на счупване. Барабанът пада от определени височини върху бетон. Калибрирането на машината влияе пряко върху тази устойчивост. Равномерното охлаждане гарантира, че полимерните вериги се втвърдяват без вътрешно напрежение. Високата здравина на заваръчната линия предотвратява разцепване при удар.
Складовете подреждат тежки химически варели на няколко слоя високо. Прецизните цикли на охлаждане и интелигентният дизайн на матрицата осигуряват необходимата сила на вертикално натоварване. Барабанът трябва също така да издържа на високо вътрешно хидравлично налягане, без да има течове. Дебели, последователни стени, проектирани от екструдиращата глава, гарантират преминаване на хидростатични тестове.
Изпитване на падане при ниска температура: Проверява здравината на заваръчния шев при -18°C от определени височини.
Устойчивост на хидравлично налягане: Гарантира, че барабанът поддържа вътрешно водно налягане за продължителни периоди.
Тестове за натоварване при вертикално подреждане: Симулира среди на палетизирани складове за период от 28 дни.
Проверка за херметичност: Тества целостта на херметичността с помощта на диагностика на потопено въздушно налягане.
Приемането на собствени вътрешни компоненти или вътрешни компоненти извън марката въвежда огромни оперативни рискове. Когато специализиран хидравличен клапан се счупи, имате нужда от незабавна подмяна. Стандартизирането на Tier-1 марки гарантира глобална наличност на резервни части. Тази проста стъпка за доставка предотвратява седмици скъпоструващ престой. Надеждна линията за екструдиране чрез раздуване винаги използва разпознаваеми индустриални марки.
Модерното производство изисква стриктна енергийна ефективност. Индустрията за формоване чрез раздуване се насочи силно към хидравлични системи със серво задвижване наскоро. Традиционните непрекъснато работещи помпи губят огромни количества хидравлично масло за отопление на електроенергия. Серво системите консумират енергия само по време на активни движения. Те могат да намалят консумацията на енергия с до 30-40%. Те също така осигуряват по-бързи, много повтарящи се движения на машината.
PLC система с отворена архитектура е задължителна за съвременните фабрики. Марки като Siemens, B&R или Beckhoff водят пазара на промишлено управление. Те правят отстраняването на електрически проблеми много по-лесно за вашия вътрешен екип по поддръжката. Отворените PLC архитектури значително опростяват обучението на операторите. Освен това те се интегрират безпроблемно във фабричните системи за управление на производството (MES). Интегрирането на MES позволява на мениджърите да проследяват автоматично времената на цикъла и процента на скрап.
Охлаждането остава скритото тясно място в производството на големи барабани. Малък охладител за съоръжение незабавно унищожава обещаните времена на цикъла. Имате нужда от здрави индустриални охладители и охладителни кули с подходящ размер. Дизайнът на канала за охлаждане на матрицата изисква внимателно инженерно внимание. Ефективното пренасяне на топлина ускорява безопасно фазата на втвърдяване. По-дебелите пластмасови секции изискват масивно отвеждане на топлината. Ако охлаждащите канали нямат подходящ турбулентен поток, пластмасата остава мека. Неравномерното свиване изкривява основата на барабана, което го прави нестабилен.
Големите машини за екструдиране извличат огромни електрически товари по време на първоначалното нагряване на цевта. Имате нужда от прозрачни предположения за тези внезапни скокове на натоварване. Оценете физическия отпечатък, необходим за цялата производствена клетка. Оформлението трябва да побира основната машина, роботизираните екстрактори, станциите за дефлашинг и конвейерните системи. Претъпканите производствени етажи създават опасности за безопасността и забавят рутинните процедури за поддръжка.
Производствените графици често изискват смяна на капацитета на контейнерите. Оценката в реалния свят на достъпа на мостов кран е от решаващо значение тук. Логистиката за обработка на формите определя времето за престой при смяна. Преминаването от 120L към 250L настройка може да спре производството с часове. Добре проектирана 120-250L машина за формоване чрез раздуване минимизира този механичен престой чрез достъпни оформления на плочата.
Таблица на изискванията за базово съоръжение
Категория инфраструктура |
Типично изискване |
Критично разглеждане |
|---|---|---|
Капацитет на охлаждане |
Специализиран индустриален охладител (20-30+ тона) |
Трябва да се справя ефективно с пиковите летни температури на околната среда. |
Електрическа мощност |
250kW - 400+ kW (Spike) |
Нагревателните зони причиняват масивни начални скокове на натоварване. |
Подаване на въздух |
Сгъстен въздух с голям обем (0,8-1,0 MPa) |
Въздухът трябва да е сух и без масло, за да се избегнат дефекти. |
Площ на пода |
Минимум 15m x 8m клетка |
Оставете свободно място за кранове и роботи за товарене на форми. |
Преминете отвъд изчистените маркетингови брошури, когато избирате доставчик. Трябва да проверите действителните производствени възможности от първа ръка. Поискайте виртуални или физически обиколки на техния монтажен етаж. Уверете се, че те действително обработват собствените си щанцови глави и валяци. Много компании просто сглобяват закупени части, което води до лош контрол на качеството.
Проверете инженерната дълбочина: Поискайте да говорите директно с техните механични и електрически инженери.
Списъци с компоненти за одит: Изисквайте пълна спецификация на материалите с подробности за марките PLC, серво и клапани.
Проверете референтни сайтове: Говорете с настоящи потребители, работещи с подобни машини с голям капацитет.
Определете строги изисквания за фабрично приемане (FAT) във вашия договор. Пуснете оборудването на мястото на продавача, преди да разрешите доставката. Използвайте вашата действителна производствена форма и вашия специфичен клас смола. Пускането на генерична демонстрационна форма не доказва нищо. Изисквайте удължен непрекъснат цикъл от поне 24 часа. Не се отписвайте, докато машината не постигне последователно базовите цели за добив.
Повредите на машината са неизбежни след десетилетие интензивна употреба. Установете специфични критерии за оценка на наличността на резервни части. Обсъдете възможностите за отдалечена диагностика чрез защитени IoT връзки. Изяснете гарантираните времена за реакция на полеви техници за вашия конкретен регион. Уважаван Доставчикът на големи барабанни машини за раздуване предлага обвързващи споразумения за ниво на обслужване, за да защити вашето време за работа.
Успехът с тежко оборудване за формоване чрез раздуване изисква високо дисциплинирано техническо планиране. Той разчита в голяма степен на прецизно управление на паризона, здрави затягащи сили и способност за съответствие с UN. Нестандартните компоненти в крайна сметка причиняват катастрофални производствени забавяния и неуспешни сертификати за безопасност. Интелигентните купувачи гледат отвъд първоначалната покупна цена и оценяват дългосрочната механична надеждност.
Купувачите трябва незабавно да одитират текущото захранване и охладителния капацитет на своето съоръжение. Започнете да изготвяте стандартизирана заявка за предложение (RFP), като използвате показателите, обсъдени по-горе. Съсредоточете се силно върху признати марки компоненти, серво задвижвани технологии и строги условия на FAT. Дайте приоритет на целостта на конструкцията и съответствието с опасните товари над всички други фактори.
О: Времената на цикъла обикновено варират от 60 до 100 секунди за 200L варел. Точната продължителност зависи в голяма степен от изискванията за дебелина на стените, температурите на околната среда и ефективността на вашата технология за охлаждане на формата.
О: Зависи от вашето химическо приложение. Еднослойните машини работят добре за стандартни стоки. Многослойните (2 или 3 слоя) машини предлагат спестяване на разходи чрез използване на рециклирана пластмаса в основния слой или специализирани химически бариерни смоли във вътрешния слой.
О: Цялостната линия с голям капацитет изисква значително пространство. Очаквайте да отделите минимална площ от 15m x 8m. Това пространство побира основната машина, автоматичните зареждащи машини, чилърите, роботизираните екстрактори, станциите за отстраняване на пламъка и предпазните огради.
О: Да, една машина може да произвежда и двата размера. Въпреки това изисква акумулаторна глава с достатъчен максимален капацитет и ход на плочата, оптимизиран за по-големи форми. Бъдете готови за по-дълги времена за смяна на формата, когато превключвате между драстични разлики в размера.


