
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 07-10-2026 Herkomst: Locatie


De industriële vraag naar chemische verpakkingen van 120 tot 250 liter blijft wereldwijd stijgen. Verpakkingsfabrikanten staan onder enorme druk om hun activiteiten snel en veilig op te schalen. Investeringen in zware machines brengen in deze sector ongelooflijk hoge belangen met zich mee. De aanschaf van apparatuur voor containers met hoge capaciteit voor gevaarlijke goederen vereist absolute precisie. U moet snelle cyclustijden afwegen tegen strikte structurele integriteit. Een slecht evaluatieproces heeft ernstige zakelijke gevolgen. Het leidt direct tot harsverspilling, het niet naleven van de veiligheidsvoorschriften en buitensporige productiestilstand. Onze uitgebreide gids biedt een praktisch technisch en operationeel raamwerk. U zult precies ontdekken hoe u een betrouwbaar bedrijf kunt beoordelen en op de shortlist kunt zetten chemische trommelblaasmachine . We richten ons strikt op operationele efficiëntie, faciliteitsvereisten en paraatheid voor de naleving van gevaarlijke goederen.
Het voldoen aan de VN-certificeringsnormen voor gevaarlijke goederen is de basismaatstaf voor succes voor elke drumlijn met grote capaciteit.
Parison wanddiktecontrole (MOOG of gelijkwaardig) en het ontwerp van de accumulatorkop bepalen zowel de drumkwaliteit als de harsefficiëntie.
De gereedheid van de faciliteit – met name de koelcapaciteit, de energie-infrastructuur en de footprint – moet naast de aanschaf van apparatuur worden gepland.
Bij het shortlisten van leveranciers moet prioriteit worden gegeven aan Factory Acceptance Testing (FAT)-protocollen en Tier-1-componententransparantie boven de basisprijs.
De winstgevendheid hangt volledig af van het evenwicht tussen de kosten van ruwe hars en een stabiele productie. Zware industriële containers verbruiken enorme hoeveelheden materiaal per cyclus. Slechts een paar gram te zwaar plastic per vat vernietigt na verloop van tijd de winstmarges. Om uw basiswinstgevendheidsdrempel te bepalen, moet u het exacte harsverbruik in verhouding tot de machine-uptime berekenen.
Door realistische doelstatistieken in te stellen, blijft uw productiebedrijf levensvatbaar. Cyclustijden variëren afhankelijk van laagconfiguratie, omgevingstemperatuur en koeltechnologie. Een standaardvat van 200 liter zou normaal gesproken een cyclustijd van 60-90 seconden moeten halen. U moet streven naar een productieopbrengst van 98% of hoger. Apparatuur die niet aan deze normen voldoet, wordt al snel een financiële last.
Hogedichtheidpolyethyleen (HDPE) blijft de industriestandaard voor chemische verpakkingen. De door u gekozen HDPE-kwaliteiten moeten de juiste smeltvloei-index (MFI) hebben voor extrusieblaasgieten. Meerlaagse machine-opstellingen bieden aanzienlijke financiële voordelen. Hiermee kunt u post-consumer gerecycled (PCR) materiaal veilig gebruiken. Een drielaagse structuur plaatst goedkope PCR-hars in de middelste kern. Het beschermt de chemische compatibiliteit van de binnenste maagdelijke laag. Evalueren van een De machine voor het maken van plastic vaten vereist dat u deze materiaalparameters vroeg in uw planningsfase definieert.
Ingenieurs moeten de mogelijkheden van één laag versus meer lagen zorgvuldig beoordelen. Eindgebruikers vereisen vaak strikte chemische compatibiliteit voor agressieve oplosmiddelen. Enkellaagsmachines werken uitzonderlijk goed voor standaard agrarische of milde industriële toepassingen. Twee- of drielaagse co-extrusiesystemen kunnen veel beter omgaan met gespecialiseerde agressieve chemicaliën. Ze maken ook kostenbesparende gerecyclede kernlagen mogelijk.
U moet aandringen op een First-In-First-Out (FIFO)-accumulatorstempelkop. FIFO-technologie zorgt ervoor dat oudere gesmolten hars als eerste de matrijs verlaat. Niet-FIFO-systemen laten ouder materiaal achter in de kophoeken. Dit gevangen polymeer wordt afgebroken, verbrandt en breekt uiteindelijk los. Verbrande hars ruïneert onmiddellijk de structurele integriteit van een chemisch vat. FIFO-ontwerpen voorkomen degradatie van polymeer en zorgen voor een uniforme smeltverdeling.
Nauwkeurige wandbediening dicteert materiaalbesparingen op de lange termijn. Een 100-punts wanddikteregelaar is absoluut niet onderhandelbaar voor vaten van 120–250 liter. Geavanceerde controllers, zoals MOOG-systemen, passen de matrijsafstand tijdens de extrusie voortdurend aan. Ze brengen de plastic buis verticaal in kaart terwijl deze valt.
Deze nauwkeurige controle voorkomt gevaarlijke 'dunne plekken' op kritieke stresspunten. Voor trommelhoeken en handgrepen aan de bovenkant zijn dikkere materiaalprofielen nodig. Rechte zijwanden vereisen minder plastic. Dynamische programmering plaatst alleen extra hars waar dat structureel nodig is. Een goede profielmapping bespaart ruwe hars terwijl de strenge veiligheidsvoorschriften worden gehandhaafd.
Grote chemische vaten genereren tijdens de vorming een enorme interne blaasdruk. De stalen blaasvorm zelf weegt enkele tonnen. Daarom heb je een aanzienlijke mechanische klemkracht nodig. De meeste commerciële systemen vereisen een kracht van 800 kN tot 1200+ kN. Onvoldoende klemming veroorzaakt matrijsscheiding en slechte laslijnen.
Stel je de fysica voor in de gesloten mal. Perslucht dwingt het hete plastic tegen de spouwmuren. Deze luchtdruk werkt precies zoals een hydraulische ram die naar buiten duwt. Als de klemkracht tekortschiet, komen de zware stalen malhelften iets uit elkaar. Door deze scheiding ontstaat er een zwakke zichtbare naad die een 'flitslijn' wordt genoemd. Zwakke lassen garanderen catastrofaal falen tijdens valtests.
Het ontwerp van de glasplaat heeft een directe invloed op de levensduur en de stabiliteit van de machine. Evalueer lineaire geleiderails zorgvuldig ten opzichte van traditionele trekstangontwerpen. Lineaire geleiderails bieden hogere bewegingssnelheden en een schonere algehele werking. Trekstangontwerpen bieden vaak uitzonderlijke stijfheid voor extreem zware mallen. Kies het ontwerp dat past bij uw matrijswisselingsfrequentie.
Het produceren van door de VN goedgekeurde chemische vaten blijft het uiteindelijke operationele doel. U moet de capaciteiten van de machine volledig rondom deze strenge internationale certificering inkaderen. Een snellopende machine betekent absoluut niets als de trommels de veiligheidstests niet doorstaan. De VN-norm vereist compromisloze fysieke veerkracht van elke geproduceerde container.
Containers moeten strenge valtests bij lage temperaturen doorstaan. Valtesten omvatten vaak het koelen van gevulde vaten tot -18°C (0°F). Koud plastic wordt broos en is zeer gevoelig voor breuk. De trommel valt van specifieke hoogten op beton. Machinekalibratie heeft een directe invloed op deze veerkracht. De uniformiteit van de koeling zorgt ervoor dat polymeerketens stollen zonder interne spanning. Hoge laslijnsterkte voorkomt splijten bij impact.
Magazijnen stapelen zware chemische vaten meerdere lagen hoog. Nauwkeurige koelcycli en een intelligent matrijsontwerp zorgen voor de noodzakelijke verticale belastingssterkte. De trommel moet ook bestand zijn tegen hoge interne hydraulische druk zonder te lekken. Dikke, consistente wanden, ontworpen door de extrusiekop, garanderen dat ze de hydrostatische tests doorstaan.
Valtesten bij lage temperaturen: Controleert de lassterkte bij -18°C vanaf gespecificeerde hoogtes.
Hydraulische drukweerstand: Zorgt ervoor dat de trommel gedurende langere tijd de interne waterdruk vasthoudt.
Verticale stapelbelastingstests: Simuleert gepalletiseerde magazijnomgevingen gedurende een periode van 28 dagen.
Verificatie van lekdichtheid: Test de luchtdichtheid met behulp van ondergedompelde luchtdrukdiagnostiek.
Het accepteren van eigen of niet-merkgebonden interne componenten brengt enorme operationele risico's met zich mee. Wanneer een gespecialiseerde hydraulische klep kapot gaat, heeft u onmiddellijk een vervanging nodig. Door te standaardiseren op Tier-1-merken wordt de wereldwijde beschikbaarheid van reserveonderdelen gegarandeerd. Deze eenvoudige aanschafstap voorkomt wekenlange dure stilstand. Een betrouwbare extrusieblaaslijn maakt altijd gebruik van herkenbare industriële merken.
Moderne productie vereist een strikte energie-efficiëntie. De blaasvormindustrie is onlangs sterk verschoven naar servoaangedreven hydraulische systemen. Traditionele continu draaiende pompen verspillen enorme hoeveelheden elektriciteit door hydraulische olie te verwarmen. Servosystemen verbruiken alleen stroom tijdens actieve bewegingen. Ze kunnen het energieverbruik met wel 30-40% verminderen. Ze zorgen ook voor snellere, zeer herhaalbare machinebewegingen.
Een PLC-systeem met een open architectuur is verplicht voor moderne fabrieken. Merken als Siemens, B&R of Beckhoff zijn marktleider op het gebied van industriële besturingen. Ze maken het oplossen van elektrische problemen veel eenvoudiger voor uw interne onderhoudsteam. Open PLC-architecturen vereenvoudigen de training van operators aanzienlijk. Bovendien kunnen ze naadloos worden geïntegreerd in Manufacturing Execution Systems (MES) in de fabriek. Met MES-integratie kunnen managers cyclustijden en uitvalpercentages automatisch volgen.
Koeling blijft het verborgen knelpunt bij de productie van grote vaten. Een te kleine koelmachine vernietigt de beloofde cyclustijden onmiddellijk. U hebt robuuste industriële koelmachines en koeltorens van de juiste afmetingen nodig. Het ontwerp van het matrijskoelkanaal vereist nauwe technische aandacht. Een efficiënte warmteoverdracht versnelt de stollingsfase veilig. Dikkere plastic secties vereisen een enorme warmteafvoer. Als koelkanalen geen goede turbulente stroming hebben, blijft het plastic zacht. Door ongelijkmatig krimpen wordt de drumbasis kromgetrokken, waardoor deze instabiel wordt.
Grote extrusiemachines trekken enorme elektrische belastingen tijdens de initiële vatverwarming. Je hebt transparante aannames nodig over deze plotselinge belastingspieken. Beoordeel de fysieke voetafdruk die nodig is voor de gehele productiecel. De lay-out moet plaats bieden aan de hoofdmachine, robotextractors, ontbraamstations en transportsystemen. Overvolle productievloeren zorgen voor veiligheidsrisico's en vertragen onderhoudsroutines.
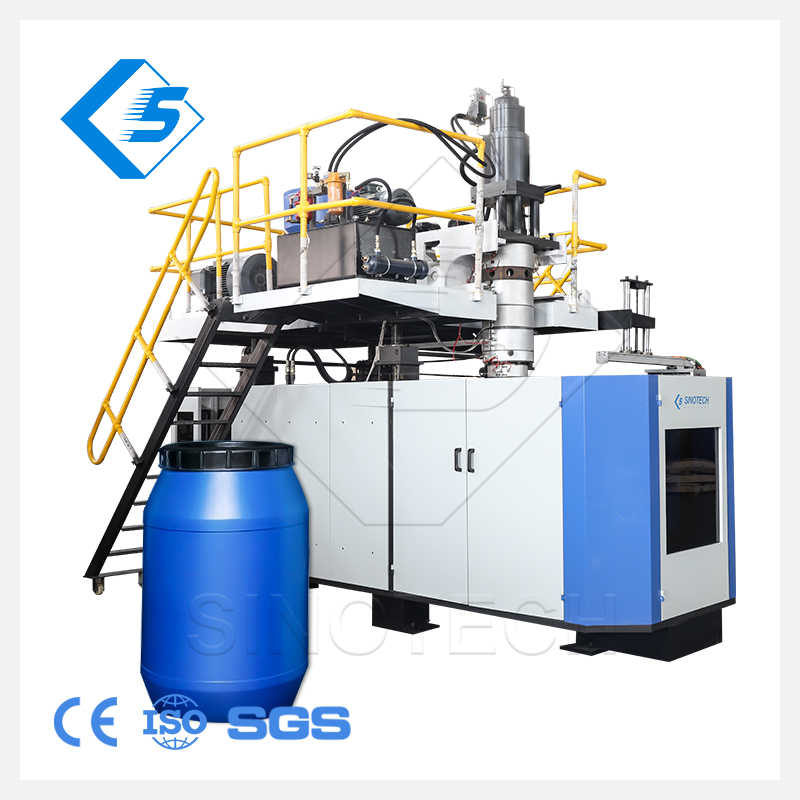
Productieschema's vereisen vaak wisselende containercapaciteiten. Real-world evaluatie van toegang tot bovenloopkranen is hier van cruciaal belang. De matrijsbehandelingslogistiek bepaalt de stilstandtijd van uw omschakeling. Als u overschakelt van een opstelling van 120 liter naar een opstelling van 250 liter, kan de productie urenlang stilvallen. Een goed ontworpen De blaasvormmachine van 120-250 liter minimaliseert deze mechanische stilstand dankzij toegankelijke degelindelingen.
Tabel met basisvereisten voor faciliteiten
Categorie Infrastructuur |
Typische vereiste |
Kritische overweging |
|---|---|---|
Koelcapaciteit |
Speciale industriële koelmachine (20-30+ ton) |
Moet efficiënt omgaan met piektemperaturen in de zomer. |
Elektrische stroom |
250 kW - 400+ kW (Spike) |
Verwarmingszones veroorzaken enorme initiële belastingspieken. |
Luchttoevoer |
Perslucht met groot volume (0,8-1,0 MPa) |
De lucht moet droog en olievrij zijn om defecten te voorkomen. |
Vloeroppervlak |
Minimaal 15m x 8m cel |
Laat ruimte vrij voor matrijslaadkranen en robots. |
Ga verder dan gepolijste marketingbrochures bij het selecteren van een leverancier. U moet de daadwerkelijke productiemogelijkheden uit de eerste hand verifiëren. Vraag virtuele of fysieke rondleidingen aan op hun montagevloer. Zorg ervoor dat ze daadwerkelijk hun eigen matrijskoppen en platen bewerken. Veel bedrijven assembleren alleen maar gekochte onderdelen, wat leidt tot een slechte kwaliteitscontrole.
Verifieer de technische diepgang: Vraag om rechtstreeks met hun mechanische en elektrische ingenieurs te spreken.
Lijsten met auditcomponenten: Vraag een volledige stuklijst met details over de merken PLC, servo en kleppen.
Controleer referentiesites: Praat met huidige gebruikers die vergelijkbare machines met grote capaciteit gebruiken.
Definieer strikte Factory Acceptance Testing (FAT)-vereisten in uw contract. Laat de apparatuur op de locatie van de leverancier draaien voordat u de verzending autoriseert. Gebruik uw daadwerkelijke productiematrijs en uw specifieke harskwaliteit. Het runnen van een generieke demonstratiemal bewijst niets. Eis een verlengde continue werking van minimaal 24 uur. Teken pas af als de machine consistent voldoet aan de basisopbrengstdoelstellingen.
Machinestoringen zijn onvermijdelijk na tien jaar intensief gebruik. Stel specifieke criteria op voor het evalueren van de beschikbaarheid van reserveonderdelen. Bespreek diagnostische mogelijkheden op afstand via beveiligde IoT-verbindingen. Verduidelijk de gegarandeerde responstijden van veldtechnici voor uw specifieke regio. Een gerenommeerde De leverancier van grote trommelblaasmachines biedt bindende serviceniveau-overeenkomsten om uw uptime te beschermen.
Succes met zware blaasvormapparatuur vereist een zeer gedisciplineerde technische planning. Het is sterk afhankelijk van nauwkeurige parison-controle, robuuste klemkrachten en het vermogen om aan de VN-normen te voldoen. Onderdelen van mindere kwaliteit veroorzaken uiteindelijk catastrofale productievertragingen en mislukte veiligheidscertificeringen. Slimme kopers kijken verder dan de initiële aankoopprijs en beoordelen de mechanische betrouwbaarheid op de lange termijn.
Kopers moeten de huidige stroom- en koelcapaciteiten van hun faciliteit onmiddellijk controleren. Begin met het opstellen van een gestandaardiseerd Request for Proposal (RFP) met behulp van de hierboven besproken statistieken. Focus sterk op erkende componentenmerken, servogestuurde technologieën en strikte FAT-voorwaarden. Geef prioriteit aan structurele integriteit en naleving van gevaarlijke goederen boven alle andere factoren.
A: De cyclustijden variëren doorgaans van 60 tot 100 seconden voor een vat van 200 liter. De exacte duur is sterk afhankelijk van de eisen aan de wanddikte, de omgevingstemperatuur in de faciliteit en de efficiëntie van uw matrijskoelingstechnologie.
A: Het hangt af van uw chemische toepassing. Enkellaagsmachines werken goed voor standaardgoederen. Meerlaagse (2 of 3 lagen) machines bieden kostenbesparingen door gerecycled plastic in de kernlaag of gespecialiseerde chemische barrièreharsen op de binnenlaag te gebruiken.
A: Een volledige lijn met hoge capaciteit vereist aanzienlijke ruimte. Verwacht een minimale oppervlakte van 15 x 8 meter te gebruiken. Deze ruimte biedt plaats aan de hoofdmachine, autoladers, koelmachines, robotextractors, ontbraamstations en veiligheidshekken.
A: Ja, één machine kan beide formaten produceren. Het vereist echter een accumulatorkop met voldoende maximale capaciteit en een degelslag die is geoptimaliseerd voor grotere mallen. Wees voorbereid op langere matrijswisseltijden bij het wisselen tussen drastische maatverschillen.


