
Visualizações: 0 Autor: Editor do site Horário de publicação: 07/10/2026 Origem: Site


A demanda industrial por embalagens químicas de 120 a 250 litros continua aumentando globalmente. Os fabricantes de embalagens enfrentam imensa pressão para dimensionar as operações com rapidez e segurança. Os investimentos em maquinaria pesada acarretam riscos incrivelmente elevados neste sector. A compra de equipamentos para contêineres de mercadorias perigosas de alta capacidade exige precisão absoluta. Você deve equilibrar tempos de ciclo rápidos com integridade estrutural rigorosa. Um processo de avaliação deficiente cria graves consequências comerciais. Isso leva diretamente ao desperdício de resina, falha na conformidade de segurança e tempo de inatividade excessivo da produção. Nosso guia completo fornece uma estrutura técnica e operacional prática. Você descobrirá exatamente como avaliar e selecionar um confiável máquina de moldagem por sopro de tambor químico . Nós nos concentramos estritamente na eficiência operacional, nos requisitos das instalações e na prontidão para conformidade com mercadorias perigosas.
Atender aos padrões de certificação da ONU para mercadorias perigosas é a métrica básica de sucesso para qualquer linha de tambores de grande capacidade.
O controle de espessura da parede Parison (MOOG ou equivalente) e o design do cabeçote do acumulador determinam a qualidade do tambor e a eficiência da resina.
A preparação das instalações – especificamente capacidade de refrigeração, infraestrutura de energia e área ocupada – deve ser planejada juntamente com a compra do equipamento.
A lista restrita de fornecedores deve priorizar os protocolos de Teste de Aceitação de Fábrica (FAT) e a transparência dos componentes de Nível 1 em relação ao preço base.
A lucratividade depende inteiramente do equilíbrio entre os custos da resina bruta e a produção constante. Os contêineres industriais pesados consomem grandes quantidades de material por ciclo. Apenas alguns gramas de plástico com excesso de peso por tambor destroem as margens de lucro ao longo do tempo. Definir seu limite básico de lucratividade requer o cálculo exato do uso de resina em relação ao tempo de atividade da máquina.
Definir métricas-alvo realistas mantém sua operação de fabricação viável. Os tempos de ciclo variam com base na configuração da camada, na temperatura ambiente e na tecnologia de resfriamento. Um tambor padrão de 200L normalmente deve atingir um tempo de ciclo de 60 a 90 segundos. Você deve atingir uma taxa de rendimento de produção de 98% ou superior. O equipamento que não cumpre estes parâmetros rapidamente se torna um encargo financeiro.
O Polietileno de Alta Densidade (HDPE) continua sendo o padrão da indústria para embalagens de produtos químicos. Os graus de HDPE escolhidos devem apresentar o índice de fluxo de fusão (MFI) correto para moldagem por extrusão e sopro. As configurações de máquinas multicamadas oferecem vantagens financeiras significativas. Eles permitem que você utilize material reciclado pós-consumo (PCR) com segurança. Uma estrutura de três camadas coloca resina PCR barata no núcleo intermediário. Protege a compatibilidade química da camada virgem interna. Avaliando um A máquina para fabricar barris de plástico requer a definição desses parâmetros de material no início da fase de planejamento.
Os engenheiros devem avaliar cuidadosamente os recursos de camada única versus multicamadas. Os usuários finais geralmente exigem compatibilidade química rigorosa para solventes agressivos. As máquinas de camada única funcionam excepcionalmente bem para aplicações agrícolas padrão ou aplicações industriais moderadas. Os sistemas de coextrusão de duas ou três camadas lidam muito melhor com produtos químicos agressivos especializados. Eles também permitem camadas de núcleo recicladas econômicas.
Você deve insistir em um cabeçote acumulador First-In-First-Out (FIFO). A tecnologia FIFO garante que a resina derretida mais antiga saia primeiro da matriz. Os sistemas não FIFO deixam o material mais antigo preso nos cantos da cabeça. Este polímero preso degrada, queima e eventualmente se solta. A resina queimada destrói instantaneamente a integridade estrutural de um tambor químico. Os designs FIFO evitam a degradação do polímero e garantem uma distribuição uniforme do fundido.
O controle preciso da parede determina economia de material a longo prazo. Um controlador de espessura de parede de parison de 100 pontos é absolutamente inegociável para tambores de 120–250L. Controladores de última geração, como os sistemas MOOG, ajustam a folga da matriz continuamente durante a extrusão. Eles mapeiam o tubo de plástico verticalmente à medida que ele cai.
Esse controle preciso evita “pontos delicados” perigosos em pontos críticos de tensão. Os cantos do tambor e as alças de transporte superiores exigem perfis de material mais espessos. Paredes laterais retas requerem menos plástico. A programação dinâmica coloca resina extra somente onde for estruturalmente necessário. O mapeamento adequado do perfil economiza resina bruta, mantendo uma conformidade rigorosa com a segurança.
Grandes tambores químicos geram enormes pressões de sopro internas durante a formação. O próprio molde de aço pesa várias toneladas. Portanto, você precisa de uma força de fixação mecânica substancial. A maioria dos sistemas comerciais requer 800kN a 1200+ kN de força. A fixação insuficiente causa separação do molde e linhas de solda deficientes.
Imagine a física dentro do molde fechado. O ar comprimido força o plástico quente contra as paredes da cavidade. Esta pressão de ar atua exatamente como um aríete hidráulico empurrando para fora. Se a força de fixação for insuficiente, as pesadas metades do molde de aço se separam ligeiramente. Essa separação cria uma costura visível fraca chamada “linha de flash”. Soldas fracas garantem falhas catastróficas durante o teste de queda.
O design da placa afeta diretamente a longevidade e a estabilidade da máquina. Avalie cuidadosamente os trilhos-guia lineares em relação aos designs tradicionais de barras de ligação. Os trilhos-guia lineares oferecem velocidades de movimento mais rápidas e uma operação geral mais limpa. Os projetos de barras de ligação geralmente proporcionam rigidez excepcional para moldes extremamente pesados. Escolha o design que corresponda à frequência de troca do molde.
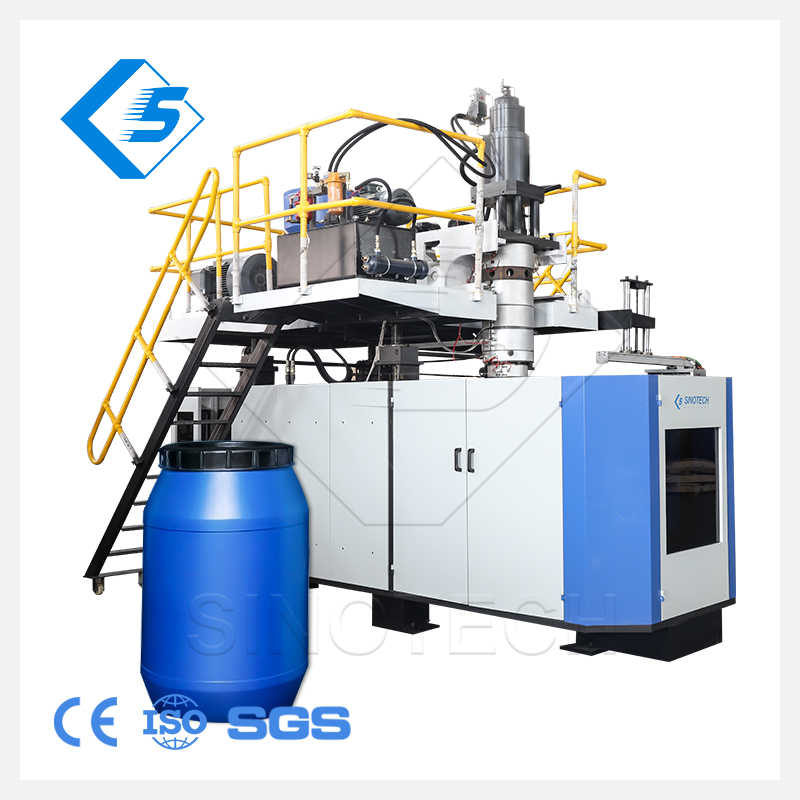
A produção de tambores químicos com classificação ONU continua sendo o objetivo operacional final. Você deve enquadrar as capacidades da máquina inteiramente em torno desta rigorosa certificação internacional. Uma máquina de funcionamento rápido não significa absolutamente nada se seus tambores falharem nos testes de segurança. O padrão da ONU exige resiliência física intransigente de cada contêiner produzido.
Os contêineres devem sobreviver a testes severos de queda em baixa temperatura. O teste de queda geralmente envolve o resfriamento de tambores cheios a -18°C (0°F). O plástico frio torna-se quebradiço e altamente sujeito a quebras. O tambor cai de alturas específicas sobre o concreto. A calibração da máquina impacta diretamente essa resiliência. A uniformidade do resfriamento garante que as cadeias poliméricas solidifiquem sem tensão interna. A alta resistência da linha de solda evita rachaduras no impacto.
Os armazéns empilham tambores químicos pesados com várias camadas de altura. Ciclos de resfriamento precisos e design de molde inteligente proporcionam a resistência de carga vertical necessária. O tambor também deve resistir à alta pressão hidráulica interna sem vazar. Paredes espessas e consistentes projetadas pelo cabeçote de extrusão garantem a aprovação nos testes hidrostáticos.
Teste de queda em baixa temperatura: Verifica a resistência da solda a -18°C a partir de alturas especificadas.
Resistência à pressão hidráulica: Garante que o tambor mantenha a pressão interna da água por longos períodos.
Testes de carga de empilhamento vertical: Simula ambientes de armazém paletizados durante um período de 28 dias.
Verificação de estanqueidade: testa a integridade hermética usando diagnóstico de pressão de ar submerso.
Aceitar componentes internos proprietários ou fora da marca introduz riscos operacionais enormes. Quando uma válvula hidráulica especializada quebra, você precisa substituí-la imediatamente. A padronização em marcas Tier-1 garante a disponibilidade global de peças de reposição. Essa simples etapa de aquisição evita semanas de inatividade dispendiosa. Um confiável A linha de moldagem por sopro e extrusão sempre usa marcas industriais reconhecíveis.
A fabricação moderna exige eficiência energética rigorosa. A indústria de moldagem por sopro mudou recentemente para sistemas hidráulicos servo-acionados. As bombas tradicionais de funcionamento contínuo desperdiçam enormes quantidades de eletricidade para aquecer o óleo hidráulico. Os servossistemas só consomem energia durante movimentos ativos. Eles podem reduzir o consumo de energia em até 30-40%. Eles também proporcionam movimentos de máquina mais rápidos e altamente repetíveis.
Um sistema PLC de arquitetura aberta é obrigatório para fábricas modernas. Marcas como Siemens, B&R ou Beckhoff lideram o mercado de controle industrial. Eles tornam a solução de problemas elétricos muito mais fácil para sua equipe de manutenção interna. As arquiteturas Open PLC simplificam significativamente o treinamento do operador. Além disso, eles se integram perfeitamente aos Sistemas de Execução de Fabricação (MES) da fábrica. A integração do MES permite que os gerentes monitorem os tempos de ciclo e as taxas de refugo automaticamente.
O resfriamento continua sendo o gargalo oculto na produção de tambores grandes. Um chiller de instalação subdimensionado destrói instantaneamente os tempos de ciclo prometidos. Você precisa de chillers industriais robustos e torres de resfriamento de tamanho adequado. O projeto do canal de resfriamento do molde requer muita atenção da engenharia. A transferência de calor eficiente acelera a fase de solidificação com segurança. Seções de plástico mais espessas requerem uma remoção massiva de calor. Se os canais de resfriamento não tiverem fluxo turbulento adequado, o plástico permanecerá macio. A contração irregular deforma a base do tambor, tornando-a instável.
Grandes máquinas de extrusão atraem cargas elétricas enormes durante o aquecimento inicial do barril. Você precisa de suposições transparentes sobre esses picos repentinos de carga. Avalie a área física necessária para toda a célula de produção. O layout deve acomodar a máquina principal, extratores robóticos, estações de rebarbação e sistemas transportadores. Pisos de produção lotados criam riscos à segurança e retardam as rotinas de manutenção.
Os cronogramas de produção geralmente exigem a troca de capacidades dos contêineres. A avaliação no mundo real do acesso por ponte rolante é crítica aqui. A logística de manuseio de moldes define o tempo de inatividade da troca. Mudar de uma configuração de 120L para uma de 250L pode interromper a produção por horas. Um bem desenhado A máquina sopradora de moldagem por sopro 120-250L minimiza esse tempo de inatividade mecânica por meio de layouts de placas acessíveis.
Tabela de requisitos básicos da instalação
Categoria de infraestrutura |
Requisito Típico |
Consideração Crítica |
|---|---|---|
Capacidade de resfriamento |
Chiller industrial dedicado (20-30+ toneladas) |
Deve lidar com as temperaturas ambientes de pico do verão de forma eficiente. |
Energia Elétrica |
250kW - 400+ kW (Pico) |
As zonas de aquecimento causam enormes picos de carga inicial. |
Fornecimento de ar |
Ar comprimido de alto volume (0,8-1,0 MPa) |
O ar deve estar seco e isento de óleo para evitar defeitos. |
Espaço físico |
Célula mínima de 15m x 8m |
Deixe espaço livre para guindastes e robôs de carregamento de moldes. |
Vá além dos folhetos de marketing sofisticados ao selecionar um fornecedor. Você deve verificar em primeira mão as capacidades reais de fabricação. Solicite visitas virtuais ou físicas ao local de montagem. Certifique-se de que eles realmente usinam seus próprios cabeçotes e placas. Muitas empresas apenas montam peças compradas, levando a um controle de qualidade deficiente.
Verifique a profundidade da engenharia: peça para falar diretamente com seus engenheiros mecânicos e elétricos.
Listas de componentes de auditoria: Exija uma lista completa de materiais detalhando marcas de PLC, servo e válvulas.
Verifique os sites de referência: fale com usuários atuais que executam máquinas semelhantes de grande capacidade.
Defina requisitos rígidos de Teste de Aceitação de Fábrica (FAT) em seu contrato. Execute o equipamento nas instalações do fornecedor antes de autorizar o envio. Use seu molde de produção real e seu tipo de resina específico. Executar um molde de demonstração genérico não prova nada. Exija um funcionamento contínuo prolongado de pelo menos 24 horas. Não aprove até que a máquina atinja as metas de rendimento da linha de base de forma consistente.
As quebras de máquinas são inevitáveis ao longo de uma década de uso intenso. Estabeleça critérios específicos para avaliar a disponibilidade de peças de reposição. Discuta os recursos de diagnóstico remoto por meio de conexões IoT seguras. Esclareça os tempos de resposta garantidos dos técnicos de campo para sua região específica. Um respeitável O fornecedor de máquinas sopradoras de tambor grande oferece acordos de nível de serviço vinculativos para proteger seu tempo de atividade.
O sucesso com equipamentos pesados de moldagem por sopro requer um planejamento técnico altamente disciplinado. Ele depende muito de controle de parison de precisão, forças de fixação robustas e capacidade de conformidade com a ONU. Componentes de baixa qualidade eventualmente causam atrasos catastróficos na produção e falhas nas certificações de segurança. Compradores inteligentes olham além do preço de compra inicial e avaliam a confiabilidade mecânica a longo prazo.
Os compradores devem auditar imediatamente as capacidades atuais de energia e refrigeração de suas instalações. Comece a redigir uma Solicitação de Proposta (RFP) padronizada utilizando as métricas discutidas acima. Concentre-se fortemente em marcas de componentes reconhecidas, tecnologias servoacionadas e termos FAT rigorosos. Priorize a integridade estrutural e a conformidade com mercadorias perigosas acima de todos os outros fatores.
R: Os tempos de ciclo normalmente variam de 60 a 100 segundos para um tambor de 200L. A duração exata depende muito dos requisitos de espessura da parede, da temperatura ambiente da instalação e da eficiência da tecnologia de resfriamento do molde.
R: Depende da sua aplicação química. Máquinas de camada única funcionam bem para produtos padrão. As máquinas multicamadas (2 ou 3 camadas) oferecem economia de custos usando plástico reciclado na camada central ou resinas de barreira química especializadas na camada interna.
R: Uma linha completa de alta capacidade requer um espaço significativo. Espere dedicar uma área mínima de 15m x 8m. Este espaço acomoda a máquina principal, autocarregadores, resfriadores, extratores robóticos, estações de rebarbação e cercas de segurança.
R: Sim, uma máquina pode produzir ambos os tamanhos. No entanto, requer um cabeçote acumulador com capacidade máxima suficiente e um curso de prensa otimizado para moldes maiores. Esteja preparado para tempos de troca de molde mais longos ao alternar entre diferenças drásticas de tamanho.


