
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-07 Kaynak: Alan


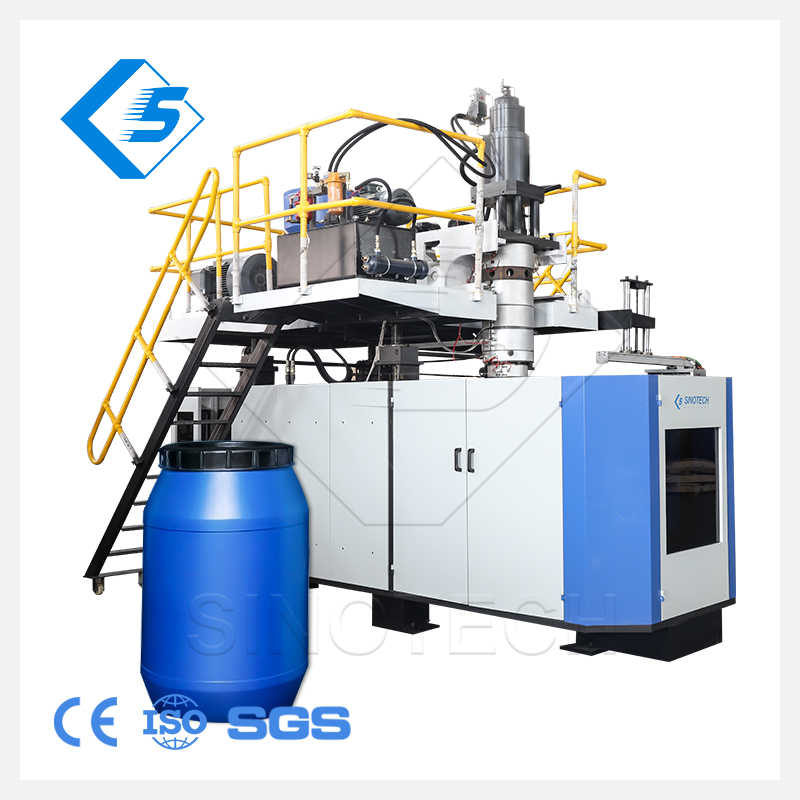
120-250L kimyasal ambalajlara yönelik endüstriyel talep dünya çapında artmaya devam ediyor. Ambalaj üreticileri, operasyonlarını hızla ve güvenli bir şekilde ölçeklendirme konusunda büyük bir baskıyla karşı karşıyadır. Ağır makine yatırımları bu sektörde inanılmaz derecede yüksek risk taşıyor. Yüksek kapasiteli tehlikeli madde konteynerlerine yönelik ekipman satın almak mutlak hassasiyet gerektirir. Hızlı döngü sürelerini sıkı yapısal bütünlükle dengelemeniz gerekir. Kötü bir değerlendirme süreci ciddi iş sonuçları doğurur. Doğrudan reçine israfına, güvenlik uyumluluğunun başarısız olmasına ve üretimin aşırı aksama süresine yol açar. Kapsamlı kılavuzumuz pratik bir teknik ve operasyonel çerçeve sağlar. Güvenilir bir siteyi tam olarak nasıl değerlendireceğinizi ve kısa listeye alacağınızı keşfedeceksiniz. kimyasal davul şişirme makinesi . Kesinlikle operasyonel verimliliğe, tesis gerekliliklerine ve tehlikeli madde uyumluluğuna hazır olmaya odaklanıyoruz.
Tehlikeli maddelere yönelik BM sertifikasyon standartlarını karşılamak, herhangi bir büyük kapasiteli varil hattı için temel başarı ölçütüdür.
Parison duvar kalınlığı kontrolü (MOOG veya eşdeğeri) ve akümülatör başlığı tasarımı, hem tambur kalitesini hem de reçine verimliliğini belirler.
Tesisin hazırlığı (özellikle soğutma kapasitesi, güç altyapısı ve kapladığı alan) ekipman satın alımıyla birlikte planlanmalıdır.
Tedarikçi kısa listesi, temel fiyattan ziyade Fabrika Kabul Testi (FAT) protokollerine ve Kademe-1 bileşen şeffaflığına öncelik vermelidir.
Kârlılık tamamen ham reçine maliyetlerinin istikrarlı üretim çıktısıyla dengelenmesine bağlıdır. Ağır endüstriyel konteynerler döngü başına büyük miktarlarda malzeme tüketir. Tambur başına yalnızca birkaç gram aşırı plastik, zamanla kar marjlarını yok eder. Temel karlılık eşiğinizi tanımlamak, makinenin çalışma süresine göre tam reçine kullanımının hesaplanmasını gerektirir.
Gerçekçi hedef metrikleri belirlemek, üretim operasyonunuzu canlı tutar. Döngü süreleri katman konfigürasyonuna, ortam sıcaklığına ve soğutma teknolojisine göre değişir. Standart 200L'lik bir varilin tipik olarak 60-90 saniyelik bir döngü süresine ulaşması gerekir. %98 veya daha yüksek bir üretim getirisi oranını hedeflemelisiniz. Bu kriterleri karşılayamayan ekipmanlar hızla mali yük haline gelir.
Yüksek Yoğunluklu Polietilen (HDPE), kimyasal ambalajlamada endüstri standardı olmaya devam ediyor. Seçtiğiniz HDPE kaliteleri, ekstrüzyon şişirme kalıplama için doğru erime akış indeksine (MFI) sahip olmalıdır. Çok katmanlı makine kurulumları önemli finansal avantajlar sunar. Tüketici sonrası geri dönüştürülmüş (PCR) malzemeleri güvenli bir şekilde kullanmanızı sağlar. Üç katmanlı bir yapı, ucuz PCR reçinesini orta çekirdeğe yerleştirir. İç bakir tabakanın kimyasal uyumluluğunu korur. Bir değerlendirme plastik fıçı yapma makinesi, bu malzeme parametrelerinin planlama aşamanızın başlarında tanımlanmasını gerektirir.
Mühendisler tek katmanlı ve çok katmanlı yetenekleri dikkatli bir şekilde değerlendirmelidir. Son kullanıcılar genellikle agresif solventler için sıkı kimyasal uyumluluğa ihtiyaç duyarlar. Tek katmanlı makineler, standart tarımsal veya hafif endüstriyel uygulamalar için son derece iyi çalışır. İki katmanlı veya üç katmanlı ortak ekstrüzyon sistemleri, özel agresif kimyasallarla çok daha iyi başa çıkar. Ayrıca maliyet tasarrufu sağlayan geri dönüştürülmüş çekirdek katmanlarına da olanak tanırlar.
İlk Giren İlk Çıkar (FIFO) akümülatör kalıp kafası konusunda ısrarcı olmalısınız. FIFO teknolojisi eski erimiş reçinenin kalıptan ilk önce çıkmasını sağlar. FIFO olmayan sistemler eski materyalleri baş köşelerinde sıkışıp bırakır. Bu sıkışan polimer bozunur, yanar ve sonunda serbest kalır. Yanmış reçine, kimyasal varilin yapısal bütünlüğünü anında bozar. FIFO tasarımları polimer bozulmasını önler ve düzgün eriyik dağılımı sağlar.
Hassas duvar kontrolü, uzun vadeli malzeme tasarrufu gerektirir. 120–250L'lik variller için 100 noktalı parison duvar kalınlığı kontrolörü kesinlikle tartışılamaz. MOOG sistemleri gibi üst düzey kontrolörler, ekstrüzyon sırasında kalıp boşluğunu sürekli olarak ayarlar. Plastik tüpü düşerken dikey olarak haritalandırıyorlar.
Bu hassas kontrol, kritik stres noktalarında tehlikeli 'ince noktaları' önler. Tambur köşeleri ve üst taşıma kolları daha kalın malzeme profilleri gerektirir. Düz yan duvarlar daha az plastik gerektirir. Dinamik programlama, yalnızca yapısal olarak gerekli olduğunda ekstra reçine yerleştirir. Doğru profil haritalaması, sıkı güvenlik uyumluluğunu korurken ham reçineden tasarruf sağlar.
Büyük kimyasal variller, oluşum sırasında çok büyük iç darbe basınçları oluşturur. Çelik üfleme kalıbının kendisi birkaç ton ağırlığındadır. Bu nedenle önemli miktarda mekanik sıkma kuvvetine ihtiyacınız vardır. Çoğu ticari sistem 800kN ila 1200+ kN kuvvet gerektirir. Yetersiz sıkıştırma, kalıp ayrılmasına ve zayıf kaynak hatlarına neden olur.
Kapalı kalıbın içindeki fiziği hayal edin. Basınçlı hava, sıcak plastiği boşluk duvarlarına doğru zorlar. Bu hava basıncı tıpkı dışarı doğru itilen bir hidrolik silindir gibi hareket eder. Sıkıştırma kuvveti yetersiz kalırsa, ağır çelik kalıp yarıları hafifçe ayrılır. Bu ayırma, 'parlama çizgisi' adı verilen zayıf görünür bir dikiş oluşturur. Zayıf kaynaklar, düşme testi sırasında ciddi bir arızayı garanti eder.
Merdane tasarımı, makinenin ömrünü ve stabilitesini doğrudan etkiler. Doğrusal kılavuz raylarını geleneksel bağlantı çubuğu tasarımlarıyla karşılaştırarak dikkatli bir şekilde değerlendirin. Doğrusal kılavuz rayları daha yüksek hareket hızları ve daha temiz genel çalışma sunar. Bağlama çubuğu tasarımları genellikle son derece ağır kalıplar için olağanüstü sağlamlık sağlar. Kalıp değiştirme sıklığınıza uygun tasarımı seçin.
BM onaylı kimyasal varillerin üretilmesi nihai operasyonel hedef olmaya devam ediyor. Makinenin yeteneklerini tamamen bu katı uluslararası sertifikasyon çerçevesinde çerçevelemelisiniz. Hızlı çalışan bir makinenin, tamburlarının güvenlik testini geçememesi durumunda hiçbir anlamı yoktur. BM standardı, üretilen her konteynerin tavizsiz fiziksel dayanıklılık göstermesini gerektirir.
Konteynerlerin şiddetli düşük sıcaklık düşme testlerine dayanması gerekir. Düşürme testi genellikle dolu varillerin -18°C'ye (0°F) kadar soğutulmasını içerir. Soğuk plastik kırılgan hale gelir ve kırılmaya oldukça yatkın hale gelir. Tambur belirli yüksekliklerden betonun üzerine düşer. Makine kalibrasyonu bu esnekliği doğrudan etkiler. Soğutma homojenliği, polimer zincirlerinin iç gerilim olmadan katılaşmasını sağlar. Yüksek kaynak hattı mukavemeti darbe anında ayrılmayı önler.
Depolar, ağır kimyasal varillerini birden fazla katman halinde istifler. Hassas soğutma döngüleri ve akıllı kalıp tasarımı, gerekli dikey yük mukavemetini sağlar. Tambur ayrıca sızıntı yapmadan yüksek iç hidrolik basınca dayanmalıdır. Ekstrüzyon başlığı tarafından tasarlanan kalın, tutarlı duvarlar hidrostatik testlerden geçmeyi garanti eder.
Düşük Sıcaklıkta Düşme Testi: Belirtilen yüksekliklerden -18°C'de kaynak mukavemetini doğrular.
Hidrolik Basınç Dayanımı: Tamburun iç su basıncını uzun süre tutmasını sağlar.
Dikey İstifleme Yük Testleri: 28 günlük bir süre boyunca paletli depo ortamlarını simüle eder.
Sızdırmazlık Doğrulaması: Batık hava basıncı teşhisini kullanarak hava geçirmez bütünlüğü test eder.
Tescilli veya marka dışı dahili bileşenlerin kabul edilmesi, büyük operasyonel riskler doğurur. Özel bir hidrolik valf kırıldığında hemen değiştirilmesi gerekir. Tier-1 markalarında standartlaştırma, küresel yedek parça bulunabilirliği sağlar. Bu basit satın alma adımı, haftalarca sürecek pahalı kesintileri önler. Güvenilir ekstrüzyon şişirme hattında her zaman tanınabilir endüstriyel markalar kullanılır.
Modern üretim katı enerji verimliliği gerektirir. Şişirme endüstrisi son zamanlarda büyük ölçüde servo tahrikli hidrolik sistemlere doğru kaydı. Geleneksel sürekli çalışan pompalar, hidrolik yağını ısıtmak için çok büyük miktarda elektrik israfına neden olur. Servo sistemler yalnızca aktif hareketler sırasında güç tüketir. Enerji tüketimini %30-40'a kadar azaltabilirler. Ayrıca daha hızlı, yüksek oranda tekrarlanabilir makine hareketleri sağlarlar.
Modern fabrikalar için açık mimarili PLC sistemi zorunludur. Siemens, B&R veya Beckhoff gibi markalar endüstriyel kontrol pazarına liderlik ediyor. Dahili bakım ekibiniz için elektrik sorunlarını gidermeyi çok daha kolay hale getirirler. Açık PLC mimarileri operatör eğitimini önemli ölçüde basitleştirir. Ayrıca fabrika Üretim Yürütme Sistemlerine (MES) sorunsuz bir şekilde entegre olurlar. MES entegrasyonu, yöneticilerin döngü sürelerini ve hurda oranlarını otomatik olarak takip etmesine olanak tanır.
Soğutma, büyük varil üretiminde gizli bir darboğaz olmaya devam ediyor. Küçük boyutlu bir tesis soğutucusu, söz verilen çevrim sürelerini anında yok eder. Sağlam endüstriyel soğutuculara ve uygun boyutta soğutma kulelerine ihtiyacınız var. Kalıp soğutma kanalı tasarımı, mühendislik açısından yakın dikkat gerektirir. Verimli ısı transferi katılaşma aşamasını güvenli bir şekilde hızlandırır. Daha kalın plastik bölümler büyük miktarda ısının uzaklaştırılmasını gerektirir. Soğutma kanallarında uygun türbülanslı akış yoksa plastik yumuşak kalır. Düzensiz çekme tambur tabanını yamultur ve onu dengesiz hale getirir.
Büyük ekstrüzyon makineleri, namlunun ilk ısıtılması sırasında büyük elektrik yükleri çeker. Bu ani yük artışları hakkında şeffaf varsayımlara ihtiyacınız var. Üretim hücresinin tamamı için gereken fiziksel ayak izini değerlendirin. Yerleşim; ana makineyi, robotik çıkarıcıları, flaş söndürme istasyonlarını ve konveyör sistemlerini barındırmalıdır. Kalabalık üretim alanları güvenlik tehlikeleri yaratır ve bakım rutinlerini yavaşlatır.
Üretim programları sıklıkla konteyner kapasitelerinin değiştirilmesini gerektirir. Tavan vinci erişiminin gerçek dünyada değerlendirilmesi burada kritik öneme sahiptir. Kalıp işleme lojistiği, geçiş kesinti sürenizi tanımlar. 120L'lik bir kurulumdan 250L'lik bir kuruluma geçiş, üretimi saatlerce durdurabilir. İyi tasarlanmış 120-250L şişirmeli kalıplama makinesi, erişilebilir merdane düzenleri sayesinde bu mekanik aksama süresini en aza indirir.
Temel Tesis Gereksinim Tablosu
Altyapı Kategorisi |
Tipik Gereksinim |
Kritik Değerlendirme |
|---|---|---|
Soğutma Kapasitesi |
Özel endüstriyel soğutma grubu (20-30+ Ton) |
Yazın en yüksek ortam sıcaklıklarını verimli bir şekilde karşılamalıdır. |
Elektrik Gücü |
250kW - 400+ kW (Sivri Uçlu) |
Isıtma bölgeleri, başlangıçta büyük yük artışlarına neden olur. |
Hava Temini |
Yüksek hacimli basınçlı hava (0,8-1,0 MPa) |
Kusurları önlemek için havanın kuru ve yağsız olması gerekir. |
Kat Alanı |
Minimum 15m x 8m hücre |
Kalıp yükleme vinçleri ve robotları için boşluk bırakın. |
Bir satıcı seçerken gösterişli pazarlama broşürlerinin ötesine geçin. Gerçek üretim yeteneklerini ilk elden doğrulamanız gerekir. Montaj katlarında sanal veya fiziksel turlar talep edin. Kendi kalıp kafalarını ve merdanelerini gerçekten işlediklerinden emin olun. Birçok şirket yalnızca satın alınan parçaları monte ediyor ve bu da kalite kontrolünün zayıf olmasına yol açıyor.
Mühendislik Derinliğini Doğrulayın: Doğrudan makine ve elektrik mühendisleriyle konuşmayı isteyin.
Denetim Bileşen Listeleri: PLC, servo ve valf markalarının ayrıntılarını içeren tam bir malzeme listesi talep edin.
Referans Sitelerini Kontrol Edin: Benzer büyük kapasiteli makineleri çalıştıran mevcut kullanıcılarla konuşun.
Sözleşmenizde sıkı Fabrika Kabul Testi (FAT) gerekliliklerini tanımlayın. Gönderiye izin vermeden önce ekipmanı satıcının sahasında çalıştırın. Gerçek üretim kalıbınızı ve özel reçine kalitenizi kullanın. Genel bir gösteri kalıbı çalıştırmak hiçbir şeyi kanıtlamaz. En az 24 saatlik uzatılmış sürekli çalışma talep edin. Makine temel verim hedeflerini tutarlı bir şekilde karşılayana kadar oturumu kapatmayın.
On yıllık yoğun kullanımdan sonra makine arızaları kaçınılmazdır. Yedek parça bulunabilirliğini değerlendirmek için özel kriterler oluşturun. Güvenli IoT bağlantıları aracılığıyla uzaktan teşhis yeteneklerini tartışın. Belirli bölgeniz için garantili saha teknisyeni yanıt sürelerini netleştirin. Saygın bir büyük tamburlu şişirme makinesi tedarikçisi, çalışma sürenizi korumak için bağlayıcı hizmet düzeyi anlaşmaları sunuyor.
Ağır şişirme ekipmanıyla başarı, son derece disiplinli teknik planlama gerektirir. Büyük ölçüde hassas parison kontrolüne, sağlam sıkıştırma kuvvetlerine ve BM uyumluluk kapasitesine dayanır. Standartların altındaki bileşenler sonuçta felaket niteliğindeki üretim gecikmelerine ve başarısız güvenlik sertifikalarına neden olur. Akıllı alıcılar ilk satın alma fiyatının ötesine bakar ve uzun vadeli mekanik güvenilirliği değerlendirir.
Alıcılar tesislerinin mevcut güç ve soğutma kapasitelerini derhal denetlemelidir. Yukarıda tartışılan ölçümleri kullanarak standartlaştırılmış bir Teklif İsteği (RFP) taslağı hazırlamaya başlayın. Tanınmış bileşen markalarına, servo tahrikli teknolojilere ve katı FAT şartlarına ağırlıklı olarak odaklanın. Yapısal bütünlüğe ve tehlikeli madde uyumluluğuna diğer tüm faktörlerden daha fazla öncelik verin.
C: Döngü süreleri genellikle 200L'lik bir varil için 60 ila 100 saniye arasında değişir. Kesin süre büyük ölçüde duvar kalınlığı gereksinimlerine, ortam tesis sıcaklıklarına ve kalıp soğutma teknolojinizin verimliliğine bağlıdır.
C: Kimyasal uygulamanıza bağlıdır. Tek katmanlı makineler standart ürünler için iyi çalışır. Çok katmanlı (2 veya 3 katmanlı) makineler, çekirdek katmanda geri dönüştürülmüş plastik veya iç katmanda özel kimyasal bariyer reçineleri kullanılarak maliyet tasarrufu sağlar.
C: Tam bir yüksek kapasiteli hat önemli miktarda alan gerektirir. Minimum 15m x 8m'lik bir alan ayırmayı bekleyin. Bu alanda ana makine, otomatik yükleyiciler, soğutucular, robotik çıkarıcılar, flaş söndürme istasyonları ve güvenlik çitleri bulunur.
C: Evet, bir makine her iki boyutu da üretebilir. Ancak yeterli maksimum kapasiteye sahip bir akümülatör başlığı ve daha büyük kalıplar için optimize edilmiş bir merdane stroku gerektirir. Büyük boyut farklılıkları arasında geçiş yaparken daha uzun kalıp değiştirme sürelerine hazırlıklı olun.


