
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 07.10.2026 Herkunft: Website


Die industrielle Nachfrage nach Chemikalienverpackungen mit einem Fassungsvermögen von 120–250 Litern steigt weltweit weiter an. Verpackungshersteller stehen unter enormem Druck, ihren Betrieb schnell und sicher zu skalieren. Investitionen in schwere Maschinen sind in diesem Sektor von enormer Bedeutung. Der Kauf von Ausrüstung für Gefahrgutcontainer mit hohem Fassungsvermögen erfordert absolute Präzision. Sie müssen schnelle Zykluszeiten mit strenger struktureller Integrität in Einklang bringen. Ein schlechter Bewertungsprozess hat schwerwiegende geschäftliche Konsequenzen. Dies führt direkt zu Harzverschwendung, mangelnder Einhaltung von Sicherheitsvorschriften und übermäßigen Produktionsausfällen. Unser umfassender Leitfaden bietet einen praktischen technischen und betrieblichen Rahmen. Sie erfahren, wie Sie einen zuverlässigen Anbieter bewerten und in die engere Auswahl nehmen Chemische Trommelblasformmaschine . Wir konzentrieren uns ausschließlich auf die betriebliche Effizienz, die Anforderungen der Anlagen und die Bereitschaft zur Einhaltung der Gefahrgutvorschriften.
Die Einhaltung der UN-Zertifizierungsstandards für gefährliche Güter ist der grundlegende Erfolgsmaßstab für jede Fasslinie mit großer Kapazität.
Die Kontrolle der Parison-Wanddicke (MOOG oder gleichwertig) und das Design des Speicherkopfes bestimmen sowohl die Trommelqualität als auch die Harzeffizienz.
Die Bereitschaft der Anlage – insbesondere Kühlkapazität, Strominfrastruktur und Stellfläche – muss zusammen mit dem Kauf der Ausrüstung geplant werden.
Bei der Lieferantenauswahl sollten FAT-Protokolle (Factory Acceptance Testing) und Tier-1-Komponententransparenz Vorrang vor dem Grundpreis haben.
Die Rentabilität hängt vollständig vom Ausgleich der Rohharzkosten im Verhältnis zur stabilen Produktionsleistung ab. Schwere Industriecontainer verbrauchen pro Zyklus enorme Mengen an Material. Schon wenige Gramm übergewichtiges Plastik pro Trommel zerstören mit der Zeit die Gewinnspanne. Um Ihren Basisrentabilitätsschwellenwert festzulegen, müssen Sie den genauen Harzverbrauch im Vergleich zur Maschinenverfügbarkeit berechnen.
Durch die Festlegung realistischer Zielmetriken bleibt Ihr Fertigungsbetrieb rentabel. Die Zykluszeiten variieren je nach Schichtkonfiguration, Umgebungstemperatur und Kühltechnologie. Ein standardmäßiges 200-Liter-Fass sollte normalerweise eine Zykluszeit von 60–90 Sekunden erreichen. Sie sollten eine Produktionsausbeute von 98 % oder mehr anstreben. Geräte, die diese Maßstäbe nicht erfüllen, werden schnell zu einer finanziellen Belastung.
High-Density-Polyethylen (HDPE) bleibt der Industriestandard für Chemikalienverpackungen. Die von Ihnen gewählten HDPE-Typen müssen den richtigen Schmelzindex (MFI) für das Extrusionsblasformen aufweisen. Mehrschichtige Maschinenaufbauten bieten erhebliche finanzielle Vorteile. Sie ermöglichen Ihnen die sichere Verwendung von Post-Consumer-Recyclingmaterial (PCR). Eine dreischichtige Struktur platziert billiges PCR-Harz im mittleren Kern. Es schützt die chemische Verträglichkeit der inneren Frischschicht. Bewertung eines Um eine Maschine zur Herstellung von Kunststofffässern herzustellen, müssen Sie diese Materialparameter frühzeitig in Ihrer Planungsphase definieren.
Ingenieure müssen die einschichtigen gegenüber mehrschichtigen Fähigkeiten sorgfältig bewerten. Endverbraucher verlangen häufig eine strenge chemische Kompatibilität aggressiver Lösungsmittel. Einschichtmaschinen eignen sich hervorragend für Standardanwendungen in der Landwirtschaft oder in der leichten Industrie. Zweischichtige oder dreischichtige Coextrusionssysteme kommen mit speziellen aggressiven Chemikalien deutlich besser zurecht. Sie ermöglichen zudem kostensparende recycelte Kernschichten.
Sie müssen auf einem FIFO-Akkumulatorkopf (First-In-First-Out) bestehen. Die FIFO-Technologie stellt sicher, dass älteres geschmolzenes Harz zuerst aus der Form austritt. Bei Systemen ohne FIFO bleibt älteres Material in den Kopfecken hängen. Dieses eingeschlossene Polymer zersetzt sich, verbrennt und löst sich schließlich. Verbranntes Harz zerstört sofort die strukturelle Integrität eines Chemikalienbehälters. FIFO-Designs verhindern den Polymerabbau und sorgen für eine gleichmäßige Schmelzeverteilung.
Eine präzise Wandsteuerung ermöglicht langfristige Materialeinsparungen. Für Fässer mit 120–250 Litern Fassungsvermögen ist ein 100-Punkt-Wandstärkenregler des Vorformlings absolut unverzichtbar. High-End-Steuerungen wie MOOG-Systeme passen den Düsenspalt während der Extrusion kontinuierlich an. Sie bilden das Plastikrohr beim Herunterfallen vertikal ab.
Diese präzise Steuerung verhindert gefährliche „Dünnstellen“ an kritischen Belastungspunkten. Fassecken und obere Tragegriffe erfordern dickere Materialprofile. Gerade Seitenwände erfordern weniger Kunststoff. Durch die dynamische Programmierung wird zusätzliches Harz nur dort platziert, wo es strukturell notwendig ist. Durch die richtige Profilzuordnung wird Rohharz eingespart und gleichzeitig die strengen Sicherheitsvorschriften eingehalten.
Große Chemiefässer erzeugen bei der Formation enorme Innenblasdrücke. Die Stahlblasform selbst wiegt mehrere Tonnen. Daher ist eine erhebliche mechanische Spannkraft erforderlich. Die meisten kommerziellen Systeme erfordern eine Kraft von 800 kN bis über 1200 kN. Eine unzureichende Klemmung führt zu einer Formtrennung und schlechten Bindenähten.
Stellen Sie sich die Physik in der geschlossenen Form vor. Druckluft drückt den heißen Kunststoff gegen die Hohlraumwände. Dieser Luftdruck wirkt genau wie ein hydraulischer Stößel, der nach außen drückt. Bei unzureichender Schließkraft lösen sich die schweren Stahlformhälften geringfügig. Durch diese Trennung entsteht eine schwach sichtbare Naht, die als „Flash Line“ bezeichnet wird. Schwache Schweißnähte garantieren ein katastrophales Versagen bei Falltests.
Das Plattendesign wirkt sich direkt auf die Langlebigkeit und Maschinenstabilität aus. Vergleichen Sie Linearführungsschienen sorgfältig mit herkömmlichen Traversenkonstruktionen. Linearführungsschienen bieten schnellere Bewegungsgeschwindigkeiten und einen saubereren Gesamtbetrieb. Holmkonstruktionen bieten oft eine außergewöhnliche Steifigkeit für extrem schwere Formen. Wählen Sie das Design, das zu Ihrer Formwechselhäufigkeit passt.
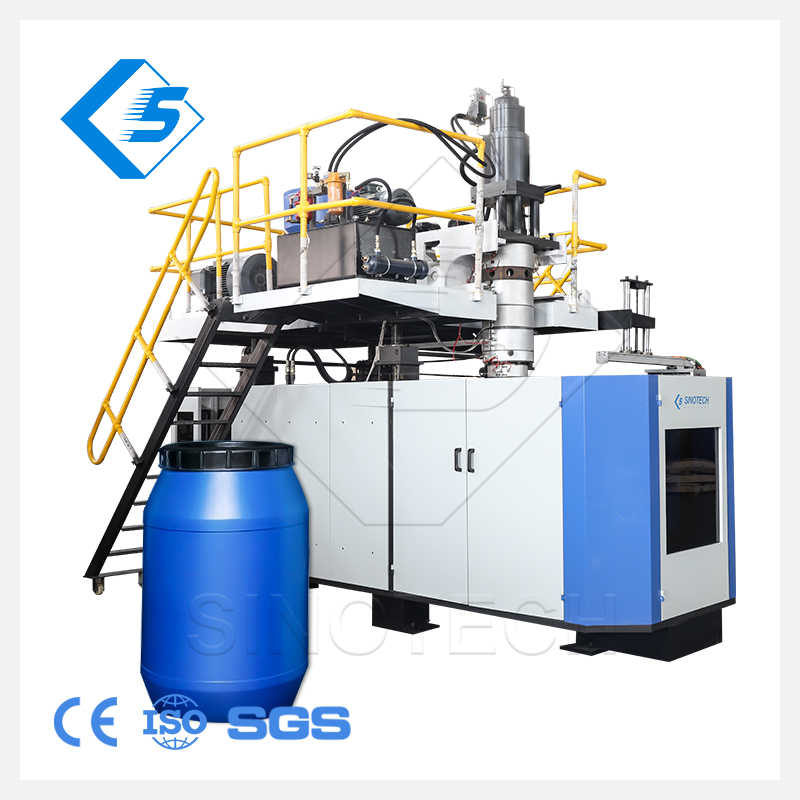
Die Herstellung von UN-zertifizierten Chemikalienfässern bleibt das ultimative Betriebsziel. Sie müssen die Fähigkeiten der Maschine vollständig auf diese strenge internationale Zertifizierung ausrichten. Eine schnell laufende Maschine bedeutet absolut nichts, wenn ihre Trommeln die Sicherheitsprüfung nicht bestehen. Die UN-Norm verlangt von jedem produzierten Behälter eine kompromisslose physische Belastbarkeit.
Behälter müssen strenge Falltests bei niedrigen Temperaturen überstehen. Bei Falltests werden gefüllte Fässer häufig auf -18 °C (0 °F) gekühlt. Kalter Kunststoff wird spröde und neigt stark zum Bruch. Die Trommel fällt aus bestimmten Höhen auf Beton. Die Maschinenkalibrierung wirkt sich direkt auf diese Ausfallsicherheit aus. Die gleichmäßige Kühlung stellt sicher, dass sich die Polymerketten ohne innere Spannung verfestigen. Die hohe Festigkeit der Bindenaht verhindert Risse beim Aufprall.
In Lagerhallen stapeln sich schwere Chemiefässer in mehreren Lagen. Präzise Kühlzyklen und intelligentes Formdesign sorgen für die erforderliche vertikale Belastungsfestigkeit. Die Trommel muss außerdem einem hohen hydraulischen Innendruck standhalten, ohne dass es zu Undichtigkeiten kommt. Dicke, gleichmäßige Wände, die vom Extrusionskopf hergestellt werden, garantieren das Bestehen hydrostatischer Tests.
Falltest bei niedriger Temperatur: Prüft die Schweißnahtfestigkeit bei -18 °C aus bestimmten Höhen.
Hydraulischer Druckwiderstand: Stellt sicher, dass die Trommel den inneren Wasserdruck über einen längeren Zeitraum aufrechterhält.
Vertikale Stapellasttests: Simuliert palettierte Lagerumgebungen über einen Zeitraum von 28 Tagen.
Überprüfung der Dichtheit: Testet die Luftdichtheit mithilfe der Druckdiagnose unter Wasser.
Die Akzeptanz proprietärer oder markenfremder interner Komponenten birgt enorme Betriebsrisiken. Wenn ein spezielles Hydraulikventil kaputt geht, benötigen Sie sofort Ersatz. Die Standardisierung auf Tier-1-Marken gewährleistet die weltweite Ersatzteilverfügbarkeit. Dieser einfache Beschaffungsschritt verhindert wochenlange teure Ausfallzeiten. Eine zuverlässige Die Extrusionsblasformlinie verwendet stets erkennbare Industriemarken.
Moderne Fertigung erfordert strenge Energieeffizienz. Die Blasformindustrie hat sich in letzter Zeit stark auf servobetriebene Hydrauliksysteme verlagert. Herkömmliche kontinuierlich laufende Pumpen verschwenden enorme Mengen an Strom, indem sie Hydrauliköl erhitzen. Servosysteme verbrauchen nur bei aktiven Bewegungen Strom. Sie können den Energieverbrauch um bis zu 30–40 % senken. Sie sorgen außerdem für schnellere und wiederholgenaue Maschinenbewegungen.
Für moderne Fabriken ist ein SPS-System mit offener Architektur zwingend erforderlich. Marken wie Siemens, B&R oder Beckhoff sind führend auf dem Markt für industrielle Steuerungen. Sie erleichtern Ihrem internen Wartungsteam die Fehlerbehebung in der Elektrik erheblich. Offene SPS-Architekturen vereinfachen die Bedienerschulung erheblich. Darüber hinaus lassen sie sich nahtlos in die Manufacturing Execution Systems (MES) der Fabrik integrieren. Durch die MES-Integration können Manager Zykluszeiten und Ausschussquoten automatisch verfolgen.
Die Kühlung bleibt der versteckte Engpass bei der Produktion großer Fässer. Eine unterdimensionierte Anlagenkältemaschine macht versprochene Zykluszeiten sofort zunichte. Sie benötigen robuste Industriekältemaschinen und entsprechend große Kühltürme. Die Gestaltung des Formkühlkanals erfordert besondere technische Aufmerksamkeit. Eine effiziente Wärmeübertragung beschleunigt die Erstarrungsphase sicher. Dickere Kunststoffabschnitte erfordern eine massive Wärmeabfuhr. Fehlt es den Kühlkanälen an der richtigen turbulenten Strömung, bleibt der Kunststoff weich. Durch ungleichmäßiges Schrumpfen verzieht sich die Trommelbasis und wird dadurch instabil.
Große Extrusionsmaschinen ziehen beim anfänglichen Erhitzen des Zylinders enorme elektrische Lasten auf. Sie benötigen transparente Annahmen über diese plötzlichen Lastspitzen. Bewerten Sie den physischen Platzbedarf für die gesamte Produktionszelle. Das Layout muss die Hauptmaschine, Roboterextraktoren, Entgratungsstationen und Fördersysteme umfassen. Überfüllte Produktionshallen stellen ein Sicherheitsrisiko dar und verlangsamen die Wartungsroutinen.
Produktionspläne erfordern oft einen Wechsel der Containerkapazitäten. Eine praxisnahe Bewertung des Zugangs zum Laufkran ist hier von entscheidender Bedeutung. Die Formenhandhabungslogistik definiert Ihre Umrüstzeiten. Der Wechsel von einem 120-Liter-Aufbau zu einem 250-Liter-Aufbau kann die Produktion stundenlang unterbrechen. Ein gut gestaltetes Die 120-250L-Blasformmaschine minimiert diese mechanischen Ausfallzeiten durch zugängliche Plattenanordnungen.
Diagramm mit den grundlegenden Anforderungen an die Einrichtung
Kategorie „Infrastruktur“. |
Typische Anforderung |
Kritische Überlegung |
|---|---|---|
Kühlleistung |
Spezieller Industriekühler (20–30+ Tonnen) |
Muss die hohen Umgebungstemperaturen im Sommer effizient bewältigen. |
Elektrische Energie |
250 kW – 400+ kW (Spitze) |
Heizzonen verursachen massive Anfangslastspitzen. |
Luftversorgung |
Großvolumige Druckluft (0,8–1,0 MPa) |
Um Defekte zu vermeiden, muss die Luft trocken und ölfrei sein. |
Grundfläche |
Mindestens 15 x 8 m große Zelle |
Lassen Sie Platz für Formenladekräne und Roboter. |
Gehen Sie bei der Auswahl eines Anbieters über ausgefeilte Marketingbroschüren hinaus. Sie müssen die tatsächlichen Fertigungskapazitäten aus erster Hand überprüfen. Fordern Sie virtuelle oder physische Rundgänge durch ihre Montagehalle an. Stellen Sie sicher, dass sie ihre eigenen Schneidköpfe und Aufspannplatten tatsächlich bearbeiten. Viele Unternehmen montieren lediglich Zukaufteile, was zu einer mangelhaften Qualitätskontrolle führt.
Überprüfen Sie die technische Tiefe: Bitten Sie um ein direktes Gespräch mit den Maschinenbau- und Elektroingenieuren.
Komponentenlisten prüfen: Fordern Sie eine vollständige Materialliste mit detaillierten Angaben zu SPS-, Servo- und Ventilmarken.
Überprüfen Sie Referenzseiten: Sprechen Sie mit aktuellen Benutzern, die ähnliche Maschinen mit großer Kapazität verwenden.
Definieren Sie in Ihrem Vertrag strenge Anforderungen an Factory Acceptance Tests (FAT). Lassen Sie die Ausrüstung beim Lieferanten laufen, bevor Sie den Versand genehmigen. Verwenden Sie Ihre tatsächliche Produktionsform und Ihre spezifische Harzsorte. Der Betrieb einer generischen Demonstrationsform beweist nichts. Fordern Sie einen längeren Dauerbetrieb von mindestens 24 Stunden. Melden Sie sich erst dann ab, wenn die Maschine die grundlegenden Ertragsziele konstant erreicht.
Maschinenausfälle sind bei intensiver Nutzung über ein Jahrzehnt hinweg unvermeidlich. Legen Sie spezifische Kriterien zur Bewertung der Ersatzteilverfügbarkeit fest. Besprechen Sie Ferndiagnosefunktionen über sichere IoT-Verbindungen. Klären Sie die garantierten Reaktionszeiten der Außendiensttechniker für Ihre spezifische Region. Ein seriöser Der Lieferant großer Trommelblasmaschinen bietet verbindliche Service-Level-Vereinbarungen an, um Ihre Betriebszeit zu schützen.
Der Erfolg mit schweren Blasformanlagen erfordert eine äußerst disziplinierte technische Planung. Dabei kommt es vor allem auf eine präzise Vorformlingskontrolle, robuste Klemmkräfte und die Fähigkeit zur UN-Konformität an. Minderwertige Komponenten führen schließlich zu katastrophalen Produktionsverzögerungen und nicht bestandenen Sicherheitszertifizierungen. Kluge Käufer schauen über den anfänglichen Kaufpreis hinaus und bewerten die langfristige mechanische Zuverlässigkeit.
Käufer sollten umgehend die aktuellen Strom- und Kühlkapazitäten ihrer Anlage prüfen. Beginnen Sie mit der Ausarbeitung einer standardisierten Angebotsanfrage (RFP) unter Verwendung der oben besprochenen Metriken. Konzentrieren Sie sich stark auf anerkannte Komponentenmarken, servogetriebene Technologien und strenge FAT-Bedingungen. Priorisieren Sie die strukturelle Integrität und die Einhaltung gefährlicher Güter vor allen anderen Faktoren.
A: Die Zykluszeiten liegen bei einem 200-Liter-Fass typischerweise zwischen 60 und 100 Sekunden. Die genaue Dauer hängt stark von den Anforderungen an die Wandstärke, den Umgebungstemperaturen der Anlage und der Effizienz Ihrer Formkühltechnologie ab.
A: Das hängt von Ihrer chemischen Anwendung ab. Einlagige Maschinen eignen sich gut für Standardgüter. Mehrschichtmaschinen (2 oder 3 Schichten) bieten Kosteneinsparungen durch die Verwendung von recyceltem Kunststoff in der Kernschicht oder speziellen chemischen Barriereharzen in der Innenschicht.
A: Eine komplette Hochleistungslinie benötigt viel Platz. Rechnen Sie mit einer Mindestfläche von 15 x 8 m. In diesem Raum sind die Hauptmaschine, automatische Belader, Kühlgeräte, Roboterextraktoren, Entgratungsstationen und Sicherheitszäune untergebracht.
A: Ja, eine Maschine kann beide Größen produzieren. Es erfordert jedoch einen Speicherkopf mit ausreichender Maximalkapazität und einem für größere Formen optimierten Plattenhub. Seien Sie beim Wechsel zwischen drastischen Größenunterschieden auf längere Werkzeugwechselzeiten vorbereitet.


