
Visualizações: 0 Autor: Editor do site Horário de publicação: 08/10/2026 Origem: Site
Para fabricantes de recipientes de plástico e engenheiros de embalagens, selecionar o processo de moldagem por sopro correto é uma decisão crítica em termos de gastos de capital. Ela determina a agilidade da produção, a economia da unidade e a qualidade do produto final. Avaliar se se deve investir num sistema integrado de estágio único versus um sistema dissociado de dois estágios requer um equilíbrio cuidadoso. Você deve pesar os requisitos de clareza visual, as restrições de área ocupada e os volumes de produção alvo. Se você escolher incorretamente, você corre o risco de degradar a estética da garrafa ou desperdiçar espaço na fábrica. Este guia detalha as realidades técnicas de moldagem por sopro e estiramento por injeção em uma etapa . Fornecemos uma estrutura de avaliação transparente para gerentes de instalações de produção. Você aprenderá como funciona a arquitetura da máquina e onde esse processo supera as alternativas. Também revelamos como decidir se esse processo integrado está estritamente alinhado com seus objetivos operacionais.
Para compreender a vantagem do estágio único, primeiro você deve mapear o fluxo físico dentro do equipamento. A arquitetura normalmente depende de um carrossel giratório. Esta configuração move o plástico através de fases distintas sem nunca sair da máquina. Estabelece uma base técnica altamente controlada.
A maioria dos sistemas modernos de estágio único opera em uma sequência de indexação de três ou quatro estações. Podemos dividir esse loop contínuo nas seguintes etapas:
Esta arquitetura integrada proporciona enormes benefícios energéticos. Retém o calor latente gerado durante a fase inicial de injeção. Os sistemas de duas etapas requerem enormes fornos de reaquecimento infravermelho para amolecer as pré-formas frias. As máquinas de estágio único eliminam totalmente esses fornos. Esta retenção direta de calor reduz radicalmente as métricas de consumo elétrico. Também evita problemas de degradação térmica comumente encontrados no reaquecimento de pré-formas de paredes espessas.
Erro comum: Os gerentes de instalações muitas vezes subestimam as necessidades de água de resfriamento para sistemas de estágio único. Embora você economize energia de reaquecimento, a estação de injeção exige uma capacidade robusta do resfriador para solidificar rapidamente o acabamento do gargalo.
Escolher entre arquiteturas de uma ou duas etapas raramente é simples. Cada sistema atende segmentos de mercado distintos. Você deve avaliar esses sistemas de acordo com quatro critérios primários de produção.
Os sistemas de estágio único prendem a pré-forma pelo anel do gargalo durante todo o ciclo. As pré-formas nunca se tocam. Em contraste, os sistemas de duas etapas ejetam as pré-formas em grandes caixas de armazenamento. Eles colidem, esfregam e arranham um no outro. Os sistemas de uma etapa evitam totalmente esse dano superficial. Isto torna a abordagem de estágio único obrigatória para embalagens de luxo e sem riscos. Cosméticos e destilados premium exigem essa clareza visual impecável.
Devemos reconhecer a compensação pela velocidade de produção. O maquinário de duas etapas permanece superior para execuções massivas e contínuas. Pense em garrafas de água ou refrigerantes comuns. Eles produzem milhões de unidades idênticas rapidamente. Os sistemas de estágio único executam tempos de ciclo mais lentos. O processo é otimizado para volumes baixos a médios. Isso normalmente varia de um milhão a vinte milhões de unidades anualmente. É excelente em ambientes que exigem trocas frequentes de moldes.
A fabricação integrada oferece tolerâncias dimensionais incrivelmente rígidas. Como a pré-forma nunca sai do mecanismo de transferência, o alinhamento do pescoço permanece perfeito. O posicionamento da linha não muda. Esta precisão é crucial para bombas dispensadoras especializadas. É igualmente importante para fechamentos direcionais, como pulverizadores de gatilho, onde a tampa deve estar perfeitamente alinhada ao lado da face do frasco.
Moldadores por sopro autônomos exigem um enorme espaço físico. Você deve armazenar e colocar em quarentena as pré-formas cruas em grandes caixas Gaylord antes de soprá-las. Equipamentos de estágio único eliminam esse estoque intermediário. Você alimenta pellets de resina bruta no funil e as garrafas acabadas saem do transportador. Isto reduz drasticamente a área ocupada pelo armazém e simplifica a logística da cadeia de abastecimento.
Comparação do Processo de Produção: em Uma Etapa versus Duas Etapas
| Critérios de Produção | ISBM em Uma Etapa | ISBM em Duas Etapas |
|---|---|---|
| Clareza Visual | Imaculado (sem arranhões na pré-forma) | Propenso a arranhões durante o armazenamento |
| Volume Anual Ideal | 1 milhão a 20 milhões de unidades | Mais de 50 milhões de unidades |
| Pegada | Compacto (não é necessário armazenamento de pré-formas) | Grande (requer caixas de armazenamento) |
| Alinhamento do pescoço | Altamente preciso (fechamentos direcionais) | Variável (depende do rastreamento de alimentação) |
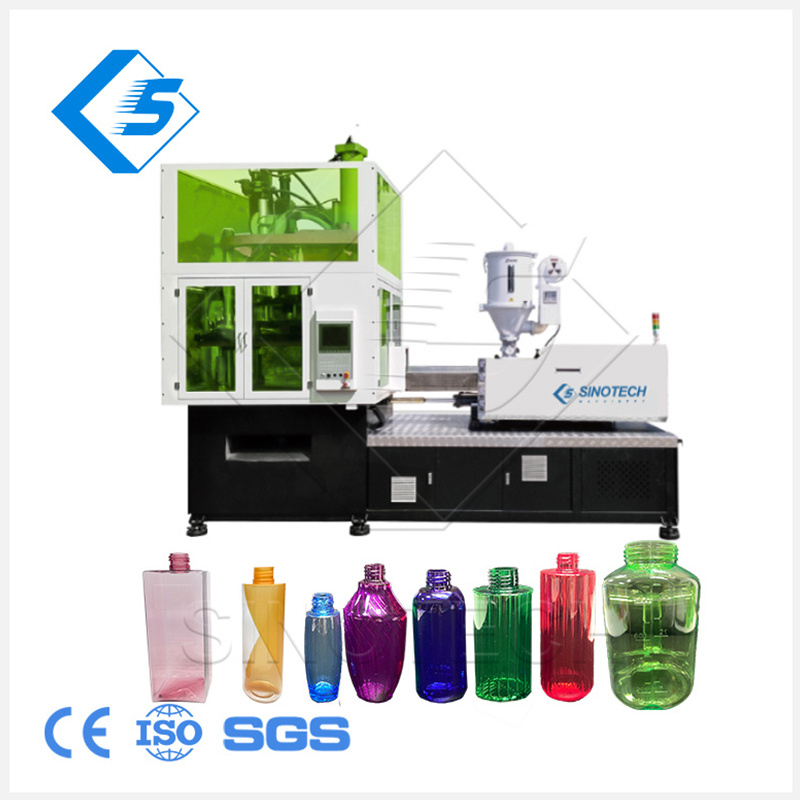
Certas indústrias não podem comprometer a estética dos contêineres ou a integridade estrutural. Para estes setores, a moldagem por estiramento e sopro integrada é o único método de fabricação viável.
A indústria da beleza depende muito da diferenciação visual. As marcas exigem potes PET de parede grossa que imitem o vidro. Eles precisam de tubos de rímel e frascos de loção assimétricos. Esses designs exigem clareza pura. Eles também exigem alinhamento direcional exato do pescoço. Se a bomba da loção estiver voltada na direção errada, o produto falha no controle de qualidade. Máquinas de estágio único lidam perfeitamente com esses parâmetros rigorosos.
As embalagens médicas operam sob rigoroso escrutínio regulatório. Embaladores de comprimidos, frascos de colírios e recipientes de xarope para tosse exigem tolerâncias rígidas de vedação. A conformidade com FDA e USP não é negociável. Máquinas de estágio único minimizam o manuseio humano. Elimina o armazenamento intermediário onde poeira ou contaminantes podem entrar nas pré-formas abertas. Este sistema de circuito fechado reduz significativamente os riscos de contaminação.
As garrafas de bebidas padrão são cilindros simples. Alimentos especiais usam geometrias complexas. Frascos de manteiga de amendoim de boca larga e miniaturas de bebidas personalizadas são notoriamente difíceis de processar. Eles são difíceis de reaquecer uniformemente em um forno de duas etapas. O processo integrado perfila perfeitamente o calor durante a injeção. Isto permite um alongamento uniforme para recipientes de alimentos complexos e assimétricos.
As mamadeiras exigem absoluta integridade do material. Os fabricantes usam resinas premium como PPSU ou Tritan para processamento sem BPA. Esses plásticos de nível de engenharia exigem controle térmico preciso. O superaquecimento causa degradação ou amarelecimento. O processo de estágio único gerencia meticulosamente o histórico de calor. Ele oferece mamadeiras transparentes e resistentes a estilhaços, seguras para uso infantil.
Comprando um A máquina ISBM de uma etapa representa uma grande atualização de fábrica. Você não pode selecionar equipamentos apenas com base no preço. Você deve avaliar critérios técnicos específicos para garantir a viabilidade da produção no longo prazo.
Avalie a capacidade da máquina de lidar com diversas resinas além do PET padrão. As tendências de embalagens modernas mudam rapidamente. Pode ser necessário usar polipropileno (PP) para tubos compressíveis. Você pode precisar de policarbonato (PC) para jarros de água duráveis. O PET reciclado (rPET) apresenta desafios únicos. A execução do rPET requer protocolos de secagem rigorosos. Também exige ajustes dinâmicos nas temperaturas de fusão devido às variações intrínsecas da viscosidade. Certifique-se de que a máquina escolhida possua controles de extrusora robustos para lidar com essas mudanças de material.
Você deve combinar a tonelagem da máquina diretamente com a contagem de cavidades necessária. Considere o peso total da peça e a espessura da parede. Não exagere nas especificações de tonelagem se você opera principalmente microcontêineres. Usar uma prensa enorme para pequenos frascos de colírios desperdiça energia. Também causa desgaste desnecessário nos componentes do molde. Por outro lado, a tonelagem abaixo das especificações leva a rebarbas no acabamento do pescoço moldado por injeção. Calcule seus requisitos de fixação usando seu contêiner planejado maior e mais espesso.
Avalie modelos híbridos, totalmente elétricos e servo-hidráulicos. Máquinas hidráulicas antigas consomem energia substancial e correm o risco de vazamentos de óleo. Os modelos totalmente elétricos representam o padrão moderno da indústria. Eles eliminam totalmente os riscos de contaminação do óleo hidráulico. Isso os torna ideais para ambientes farmacêuticos de salas limpas. Os servomotores elétricos também oferecem custos de energia significativamente mais baixos. Eles só consomem energia durante as fases reais de movimento.
Investigue a disponibilidade de ferramentas de terceiros. Alguns fabricantes prendem você a moldes OEM proprietários. Isto restringe a sua flexibilidade e aumenta os custos a longo prazo. Os custos de ferramentas são a principal barreira à entrada de sistemas de estágio único. Certifique-se de que a arquitetura da máquina aceita câmaras quentes e bases de molde padronizadas. Isso permite que você obtenha moldes de fabricantes de ferramentas especializados e competitivos em todo o mundo.
Melhores Práticas: Sempre solicite uma simulação do fluxo do molde antes de finalizar o tamanho da sua máquina. Isso comprova o perfil térmico e garante que a prensa escolhida tenha pressão de injeção adequada para o design específico da sua garrafa.
A transição para um processo de fabricação integrado introduz novas realidades operacionais. Os gestores das instalações devem preparar-se para obstáculos técnicos e financeiros específicos durante a fase de implementação.
Devemos abordar de forma transparente as despesas de capital envolvidas. Os moldes de estágio único custam significativamente mais do que os moldes de sopro independentes. Um pacote completo de ferramentas requer vários componentes. Você precisa das cavidades de injeção, do sistema de câmara quente, dos anéis de pescoço, das hastes de estiramento e das cavidades de sopro final. Este complexo ecossistema de ferramentas exige um alto investimento inicial. Você deve garantir a aprovação do orçamento no início do ciclo de vida do projeto.
A engenharia de moldes integrados leva um tempo considerável. Os fabricantes de ferramentas devem equilibrar a dinâmica de injeção juntamente com a termodinâmica de estiramento-sopro. Este requisito de engenharia dupla estende os prazos de fabricação. Pode levar facilmente de 12 a 16 semanas para receber um conjunto de moldes finalizado. Reconheça esse atraso antecipadamente. Isso afeta diretamente o tempo de colocação no mercado de novas unidades de manutenção de estoque (SKUs). Planeje o lançamento de seus produtos de acordo.
Operar um sistema integrado requer proficiência técnica avançada. Os técnicos devem compreender a dinâmica da moldagem por injeção. Eles precisam equilibrar as pressões de injeção, os tempos de espera e as temperaturas de fusão. Simultaneamente, eles devem compreender as variáveis da moldagem por sopro. Eles devem ajustar o tempo de estiramento, a pressão pré-sopro e as taxas de exaustão. Os sistemas de duas etapas isolam essas variáveis em máquinas separadas. Os sistemas de estágio único os combinam. Você deve investir pesadamente no treinamento dos operadores para manter altas taxas de rendimento.
Detalhe a realidade dos ciclos de startup para sua equipe de produção. A máquina deve atingir o equilíbrio térmico perfeito entre o coletor da câmara quente e os blocos do molde. Isso não acontece instantaneamente. As primeiras dezenas de ciclos produzirão inevitavelmente contentores de sucata. Os pescoços podem ser curtos ou as bases podem estourar. Você deve levar em consideração esse desperdício inicial em seus cálculos diários de rendimento de material. A produção consistente e ininterrupta minimiza essa proporção de desperdício.
A moldagem por injeção e sopro de estágio único é a escolha definitiva para fabricantes que priorizam a qualidade absoluta do recipiente. É excelente em formas complexas, paredes grossas e fechamentos direcionais. Eleva a produção integrada em relação à produção bruta em escala de commodities. Ao eliminar o armazenamento e o reaquecimento de pré-formas, oferece uma área de fabricação compacta e com baixo consumo de energia. No entanto, exige operadores qualificados e maiores investimentos iniciais em ferramentas.
Antes de solicitar simulações personalizadas de fluxo de molde ou orçamentos de equipamentos, você deve realizar uma análise operacional formal. Revise cuidadosamente seu mix de SKU específico. Calcule seus volumes anuais desejados por design de garrafa. Avalie o espaço disponível na fábrica e os requisitos de sala limpa. Se a sua produção exige uma estética impecável, tolerâncias farmacêuticas rigorosas ou geometrias exclusivas, esta arquitetura de máquina integrada sem dúvida elevará as suas capacidades de produção.
R: Sim, essas máquinas lidam com rPET de maneira eficaz. No entanto, o processamento de material reciclado requer protocolos rígidos de secagem de resina. Você também precisará fazer possíveis ajustes nas temperaturas de fusão. Isso compensa as variações de viscosidade intrínseca (IV) comumente encontradas em lotes de flocos ou pellets reciclados.
R: Os tempos de troca variam de acordo com o tamanho da máquina e a complexidade do projeto das ferramentas. Realisticamente, um técnico qualificado leva de 4 a 8 horas para realizar uma troca completa. Isso inclui a troca do molde de injeção, da câmara quente, dos anéis de pescoço e das cavidades do molde de sopro.
R: EBM deixa uma cicatriz perceptível na base do frasco. Não é possível atingir a mesma resistência ao estiramento biaxial encontrada na moldagem por estiramento e sopro. Além disso, o EBM oferece clareza visual significativamente menor, tornando-o inadequado para aplicações de embalagens premium semelhantes a vidro.
R: Sim. O processo de estágio único é especialmente adequado para projetos assimétricos. A máquina pode perfilar termicamente a pré-forma com precisão. Também controla mecanicamente a orientação antes de soprar. Isto garante uma distribuição uniforme do material, mesmo em formas altamente irregulares ou descentralizadas.
