
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-08 起源: サイト
プラスチック容器メーカーや包装技術者にとって、適切なブロー成形プロセスを選択することは、資本支出を決定する上で重要です。これは、生産の機敏性、ユニットエコノミクス、最終製品の品質を左右します。統合された 1 ステージ システムと分離された 2 ステージ システムのどちらに投資するかを評価するには、慎重なバランスが必要です。視覚的な明瞭さの要件、設置面積の制約、および目標の生産量を比較検討する必要があります。選択を誤ると、ボトルの美観が低下したり、工場の床スペースが無駄になる危険があります。このガイドでは、技術的な現実を詳しく説明します。 ワンステップインジェクション延伸ブロー成形。生産施設管理者向けに透明性の高い評価フレームワークを提供します。マシン アーキテクチャがどのように機能するか、そしてこのプロセスが他のプロセスよりも優れている点を学びます。また、この統合プロセスが運用目標と厳密に一致しているかどうかを判断する方法も明らかにします。
シングルステージの利点を理解するには、まず装置内の物理的な流れをマッピングする必要があります。このアーキテクチャは通常、回転カルーセルに依存します。この設定により、プラスチックは機械から離れることなく、個別の段階を経て移動します。これにより、高度に管理された技術ベースラインが確立されます。
最新のシングルステージ システムのほとんどは、3 ステーションまたは 4 ステーションのインデックス シーケンスで動作します。この連続ループは次のステップに分解できます。
この統合アーキテクチャにより、エネルギー面で大きなメリットが得られます。初期射出段階で生成された潜熱を保持します。 2 段階システムでは、冷えたプリフォームを柔らかくするために大規模な赤外線再加熱オーブンが必要です。シングルステージマシンでは、これらのオーブンが完全に不要になります。この直接的な保温により、電力消費量が大幅に削減されます。また、厚肉のプリフォームを再加熱するときによく見られる熱劣化の問題も防ぎます。
よくある間違い: 施設管理者は、単段システムの冷却水要件を過小評価することがよくあります。再加熱エネルギーを節約する一方、射出ステーションにはネック仕上げを迅速に固めるための強力な冷却能力が必要です。
1 ステップ アーキテクチャと 2 ステップ アーキテクチャのどちらを選択するかが簡単であることはほとんどありません。各システムは異なる市場セグメントにサービスを提供します。これらのシステムは、4 つの主要な生産基準に基づいて評価する必要があります。
シングルステージシステムは、サイクル全体を通じてネックリングによってプリフォームをグリップします。プリフォームは決して互いに接触しません。対照的に、2 ステップ システムはプリフォームを大きな保管ビンに排出します。それらは互いに衝突し、こすれ、引っ掻かれます。ワンステップシステムは、この表面損傷を完全に防ぎます。これにより、傷のない高級グレードのパッケージングには 1 段階のアプローチが必須となります。化粧品や高級蒸留酒には、この完璧な視覚的鮮明さが求められます。
生産速度とのトレードオフを認識する必要があります。 2 ステップ機械は、大規模な連続運転において依然として優れています。日用品の水や炭酸飲料のボトルを思い浮かべてください。彼らは何百万もの同一のユニットを急速に量産します。シングルステージシステムはサイクルタイムが遅くなります。このプロセスは、少量から中程度の量向けに最適化されています。これは通常、年間 100 万から 2,000 万ユニットの範囲にあります。頻繁な金型交換が必要な環境に最適です。
一貫した製造により、非常に厳しい寸法公差が実現します。プリフォームが移送機構から離れることがないため、ネックの位置合わせは完璧なままです。糸の位置がずれません。この精度は、特殊な分注ポンプにとって非常に重要です。これは、キャップがボトルの表面に沿って完全に整列する必要がある、トリガースプレーなどの方向性のある閉鎖の場合にも同様に重要です。
スタンドアロンのブロー成形機には、広大な物理的床面積が必要です。生のプリフォームをブローする前に、大きな Gaylord ボックスに保管し、隔離する必要があります。シングルステージ装置では、この中間在庫が不要になります。原料樹脂ペレットをホッパーに供給し、完成したボトルがコンベアから出ます。これにより、倉庫の設置面積が大幅に削減され、サプライチェーンの物流が簡素化されます。
生産プロセスの比較: ワンステップとツーステップの
| 生産基準 | ワンステップ ISBM | ツーステップ ISBM |
|---|---|---|
| 視覚的な鮮明さ | きれいな状態 (プリフォームの傷なし) | 保管中に擦れが発生しやすい |
| 理想的な年間生産量 | 100万~2,000万台 | 5,000万以上のユニット |
| フットプリント | コンパクト(プリフォーム保管不要) | 大型 (倉庫用の箱が必要) |
| ネックアライメント | 高精度 (方向性クロージャー) | 変数 (インフィード追跡に依存) |
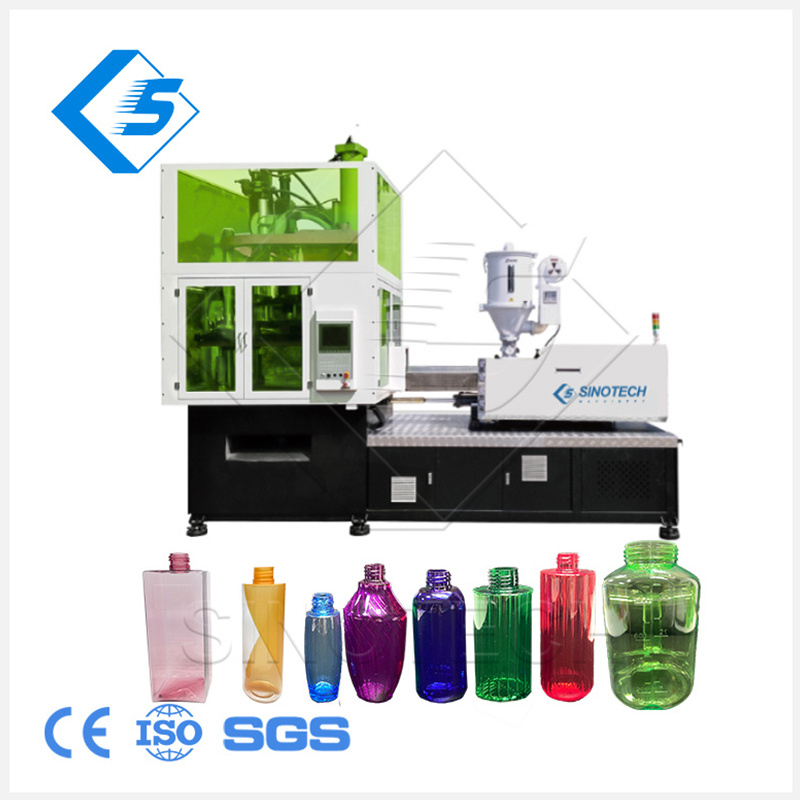
特定の業界では、コンテナの美しさや構造の完全性に関して妥協することはできません。これらの分野では、統合延伸ブロー成形が唯一実行可能な製造方法です。
美容業界は視覚的な差別化に大きく依存しています。ブランドは、ガラスを模倣した厚肉の PET 瓶を求めています。マスカラチューブと非対称のローションボトルが必要です。これらのデザインには、純粋な明瞭さが必要です。また、正確な方向性のネックアライメントも要求されます。ローションポンプの向きが間違っていると品質管理に失敗してしまいます。シングルステージマシンは、これらの厳密なパラメータを完璧に処理します。
医療用包装は厳しい規制の監視の下で行われます。錠剤包装機、点眼薬ボトル、咳止めシロップ容器には、厳しい密閉公差が必要です。 FDA と USP の準拠については交渉の余地がありません。単段機械により人間による取り扱いが最小限に抑えられます。これにより、ほこりや汚染物質が開いたプリフォームに侵入する可能性がある中間保管場所が不要になります。この閉ループシステムにより、汚染リスクが大幅に軽減されます。
標準的な飲料ボトルは単純なシリンダーです。特殊食品には複雑な形状が使用されています。広口のピーナッツバター瓶や特注の酒のミニチュアは、加工が難しいことで有名です。 2段オーブンでは均一に加熱するのが難しい。統合されたプロセスにより、射出中の熱を完全にプロファイルします。これにより、複雑で非対称な食品容器を均一に伸ばすことができます。
哺乳瓶には絶対的な材料の完全性が求められます。メーカーは、BPA フリー処理のために PPSU や Tritan などの高級樹脂を使用しています。これらのエンジニアリンググレードのプラスチックには、正確な熱制御が必要です。過熱すると劣化や黄変の原因となります。一段階工程で熱履歴を徹底管理。幼児が使用しても安全な、クリスタルクリアで飛散防止ボトルを提供します。
を購入する ワンステップ ISBM マシンは、 工場での大幅なアップグレードを表します。価格だけで機器を選ぶことはできません。長期的な生産の実行可能性を確保するには、特定の技術基準を評価する必要があります。
標準の PET を超えたさまざまな樹脂を処理する機械の能力を評価します。現代のパッケージングのトレンドは急速に変化しています。絞り可能なチューブにはポリプロピレン (PP) を使用する必要がある場合があります。耐久性のあるウォータージャグにはポリカーボネート (PC) が必要になる場合があります。リサイクル PET (rPET) には特有の課題が伴います。 rPET の実行には厳密な乾燥プロトコルが必要です。また、固有粘度の変化により、溶融温度を動的に調整することも必要になります。選択した機械が、こうした材料の変化に対応できる堅牢な押出機制御を備えていることを確認してください。
機械のトン数と必要なキャビティ数を直接一致させる必要があります。部品の総重量と壁の厚さを考慮してください。主にマイクロコンテナを運用する場合は、トン数をオーバースペックにしないでください。小さな点眼ボトルに大規模なプレス機を使用すると、エネルギーが無駄になります。また、金型部品に不必要な磨耗を引き起こします。逆に、スペックを下回るトン数では、射出成形ネックの仕上げにバリが発生します。計画されている最大かつ最も厚いコンテナを使用してクランプ要件を計算します。
ハイブリッド、完全電気、サーボ油圧モデルを評価します。従来の油圧機械は大量の電力を消費し、油漏れの危険性があります。完全電動モデルは現代の業界標準を表しています。作動油の汚染リスクを完全に排除します。そのため、クリーンルームの製薬環境に最適です。電気サーボモーターはエネルギーオーバーヘッドも大幅に削減します。実際の移動フェーズ中にのみ電力を消費します。
サードパーティのツールが利用できるかどうかを調べます。メーカーによっては、独自の OEM 金型に縛られている場合があります。これにより柔軟性が制限され、長期的なコストが増加します。シングルステージシステムの参入に対する主な障壁は、ツーリングのコストです。機械のアーキテクチャが標準化されたホット ランナーとモールド ベースを受け入れられることを確認します。これにより、世界中の競争力のある専門工具メーカーから金型を調達できるようになります。
ベスト プラクティス: 機械のサイズを最終的に決定する前に、必ずモールド フロー シミュレーションをリクエストしてください。これにより、熱プロファイルが証明され、選択したプレスが特定のボトル設計に適切な射出圧力を備えていることが保証されます。
統合製造プロセスへの移行により、新たな運用上の現実が生じます。施設管理者は、実装段階で特定の技術的および財務的ハードルに備える必要があります。
私たちは関連する資本支出に透明性を持って対処しなければなりません。一段式の金型は、スタンドアロンのブロー金型に比べてコストが大幅に高くなります。完全なツール パッケージには複数のコンポーネントが必要です。射出キャビティ、ホット ランナー システム、ネック リング、ストレッチ ロッド、最終ブロー キャビティが必要です。この複雑なツール エコシステムには、多額の初期投資が必要です。プロジェクトのライフサイクルの早い段階で予算の承認を確保する必要があります。
一体型金型の設計にはかなりの時間がかかります。工具メーカーは、射出ダイナミクスとストレッチブローの熱力学のバランスを取る必要があります。このデュアルエンジニアリング要件により、製造リードタイムが延長されます。完成した金型セットを受け取るまでに、簡単に 12 ~ 16 週間かかります。この遅延については事前に了承してください。これは、新しい在庫管理単位 (SKU) の市場投入までの時間に直接影響します。それに応じて製品の発売を計画します。
統合システムの運用には高度な技術力が必要です。技術者は射出成形のダイナミクスを理解する必要があります。射出圧力、保持時間、溶融温度のバランスをとる必要があります。同時に、ブロー成形の変数を把握する必要があります。ストレッチのタイミング、プレブロー圧力、排気速度を調整する必要があります。 2 段階システムは、これらの変数を別個のマシンに分離します。シングルステージシステムはこれらを組み合わせたものです。高い歩留まりを維持するには、オペレーターのトレーニングに多額の投資を行う必要があります。
スタートアップ サイクルの現実を生産チームに詳しく説明します。機械は、ホット ランナー マニホールドと金型ブロック全体で完全な熱平衡を達成する必要があります。これはすぐに起こるわけではありません。最初の数十サイクルでは必然的にスクラップコンテナが生成されます。ネックがショートしたり、ベースがパンクしたりする可能性があります。この初期の無駄を毎日の材料収量の計算に織り込む必要があります。一貫した中断のない生産運転により、この廃棄率が最小限に抑えられます。
絶対的な容器品質を優先するメーカーにとって、一段階射出延伸ブロー成形は最終的な選択肢となります。複雑な形状、厚い壁、方向性のあるクロージャに優れています。これにより、生の商品規模の生産よりも統合生産が向上します。プリフォームの保管と再加熱を排除することで、コンパクトでエネルギー効率の高い製造フットプリントを実現します。ただし、熟練したオペレーターとより高額なツールの先行投資が必要です。
カスタムのモールド フロー シミュレーションや装置の見積もりをリクエストする前に、正式な運用分析を実施する必要があります。特定の SKU の組み合わせを注意深く確認してください。ボトルのデザインごとに目標の年間容量を計算します。利用可能な工場の床面積とクリーンルームの要件を評価します。貴社の生産が完璧な美観、厳格な薬学的公差、または独自の形状を要求する場合、この統合された機械アーキテクチャは間違いなく貴社の製造能力を向上させます。
A: はい、これらのマシンは rPET を効果的に処理します。ただし、リサイクル材料を処理するには、厳密な樹脂乾燥プロトコルが必要です。また、溶解温度を調整する必要がある場合もあります。これにより、リサイクルされたフレークまたはペレットのバッチで一般的に見られる固有粘度 (IV) の変動が補正されます。
A: 切り替え時間は、機械のサイズとツーリングの設計の複雑さによって異なります。現実的には、熟練した技術者が完全な交換を行うには 4 ~ 8 時間かかります。これには、射出成形金型、ホット ランナー、ネック リング、ブロー金型キャビティの交換が含まれます。
A: EBM はボトルの底に目立つピンチオフ傷を残します。延伸ブロー成形と同じ二軸延伸強度を達成することはできません。さらに、EBM は視覚的な透明度が大幅に低いため、高級なガラスのようなパッケージング用途には適していません。
A: はい。単一段階プロセスは、非対称デザインに独特に適しています。この機械は、プリフォームを熱的に正確にプロファイリングすることができます。また、吹く前に機械的に方向を制御します。これにより、非常に不規則な形状や中心からずれた形状でも、均一な材料分布が保証されます。
