
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 08.10.2026 Herkunft: Website
Für Hersteller von Kunststoffbehältern und Verpackungsingenieure ist die Auswahl des richtigen Blasformverfahrens eine wichtige Investitionsentscheidung. Es bestimmt die Agilität der Produktion, die Wirtschaftlichkeit der Einheiten und die Qualität des Endprodukts. Die Beurteilung, ob in ein integriertes einstufiges System oder in ein entkoppeltes zweistufiges System investiert werden soll, erfordert eine sorgfältige Abwägung. Sie müssen die Anforderungen an die visuelle Klarheit, die Platzbedarfseinschränkungen und die angestrebten Produktionsmengen abwägen. Wenn Sie die falsche Wahl treffen, riskieren Sie eine Beeinträchtigung der Flaschenästhetik oder verschwendete Produktionsfläche. In diesem Leitfaden werden die technischen Realitäten aufgeschlüsselt Einstufiges Spritzstreckblasformen . Wir bieten einen transparenten Bewertungsrahmen für Produktionsanlagenmanager. Sie erfahren, wie die Maschinenarchitektur funktioniert und wo dieser Prozess Alternativen übertrifft. Wir verraten Ihnen auch, wie Sie entscheiden können, ob dieser integrierte Prozess genau mit Ihren betrieblichen Zielen übereinstimmt.
Um den einstufigen Vorteil zu verstehen, müssen Sie zunächst den physischen Fluss innerhalb der Anlage abbilden. Die Architektur basiert typischerweise auf einem rotierenden Karussell. Dieser Aufbau bewegt den Kunststoff durch verschiedene Phasen, ohne jemals die Maschine zu verlassen. Es schafft eine streng kontrollierte technische Basis.
Die meisten modernen einstufigen Systeme arbeiten mit einer Indexierungssequenz mit drei oder vier Stationen. Wir können diese kontinuierliche Schleife in die folgenden Schritte unterteilen:
Diese integrierte Architektur bietet enorme Energievorteile. Es speichert die während der ersten Einspritzphase erzeugte latente Wärme. Zweistufige Systeme erfordern massive Infrarot-Wärmeöfen, um kalte Vorformlinge zu erweichen. Einstufige Maschinen machen diese Öfen komplett überflüssig. Diese direkte Wärmespeicherung senkt den Stromverbrauch drastisch. Es verhindert auch Probleme mit der Hitzezersetzung, die häufig beim Wiedererwärmen dickwandiger Vorformlinge auftreten.
Häufiger Fehler: Facility Manager unterschätzen häufig den Kühlwasserbedarf für einstufige Systeme. Während Sie Aufwärmenergie sparen, benötigt die Einspritzstation eine robuste Kühlleistung, um den Halsabschluss schnell zu verfestigen.
Die Wahl zwischen einstufigen und zweistufigen Architekturen ist selten einfach. Jedes System bedient unterschiedliche Marktsegmente. Sie müssen diese Systeme anhand von vier primären Produktionskriterien bewerten.
Einstufige Systeme greifen den Vorformling während des gesamten Zyklus am Halsring. Die Vorformlinge berühren sich nie. Im Gegensatz dazu werfen zweistufige Systeme Vorformlinge in große Lagerbehälter aus. Sie stoßen aneinander, reiben und kratzen aneinander. One-Step-Systeme verhindern diese Oberflächenschädigung vollständig. Dies macht den einstufigen Ansatz für kratzfreie Luxusverpackungen zwingend erforderlich. Kosmetika und Premium-Spirituosen verlangen diese makellose visuelle Klarheit.
Wir müssen den Kompromiss bei der Produktionsgeschwindigkeit anerkennen. Zweistufige Maschinen bleiben für große, kontinuierliche Durchläufe überlegen. Denken Sie an handelsübliche Wasser- oder Limonadenflaschen. Sie produzieren schnell Millionen identischer Einheiten. Einstufige Systeme haben langsamere Zykluszeiten. Der Prozess ist für geringe bis mittlere Volumina optimiert. Dies liegt typischerweise zwischen einer und zwanzig Millionen Einheiten pro Jahr. Es eignet sich hervorragend für Umgebungen, in denen häufige Formwechsel erforderlich sind.
Die integrierte Fertigung sorgt für unglaublich enge Maßtoleranzen. Da der Vorformling den Transfermechanismus nie verlässt, bleibt die Halsausrichtung perfekt. Die Fadenpositionierung verschiebt sich nicht. Diese Präzision ist für spezielle Dosierpumpen von entscheidender Bedeutung. Dies ist ebenso wichtig für Richtungsverschlüsse, wie z. B. Trigger-Sprüher, bei denen der Verschluss perfekt an der Flaschenoberfläche ausgerichtet sein muss.
Eigenständige Blasformmaschinen benötigen eine enorme Stellfläche. Sie müssen rohe Vorformlinge vor dem Blasen in großen Gaylord-Boxen lagern und unter Quarantäne stellen. Bei der einstufigen Ausrüstung entfällt dieser Zwischenbestand. Sie geben Rohharzpellets in den Trichter und fertige Flaschen verlassen das Förderband. Dadurch wird die Lagerfläche drastisch reduziert und die Logistik der Lieferkette vereinfacht.
Vergleich des Produktionsprozesses: Einstufige vs. zweistufige
| Produktionskriterien: | Einstufiges ISBM, | Zweistufiges ISBM |
|---|---|---|
| Visuelle Klarheit | Makellos (keine Preform-Kratzer) | Anfällig für Abrieb während der Lagerung |
| Ideales Jahresvolumen | 1 Million bis 20 Millionen Einheiten | Über 50 Millionen Einheiten |
| Fußabdruck | Kompakt (keine Lagerung der Vorformlinge erforderlich) | Groß (Lagerbehälter erforderlich) |
| Halsausrichtung | Hochpräzise (Richtungsverschlüsse) | Variabel (abhängig von der Einspeisungsverfolgung) |
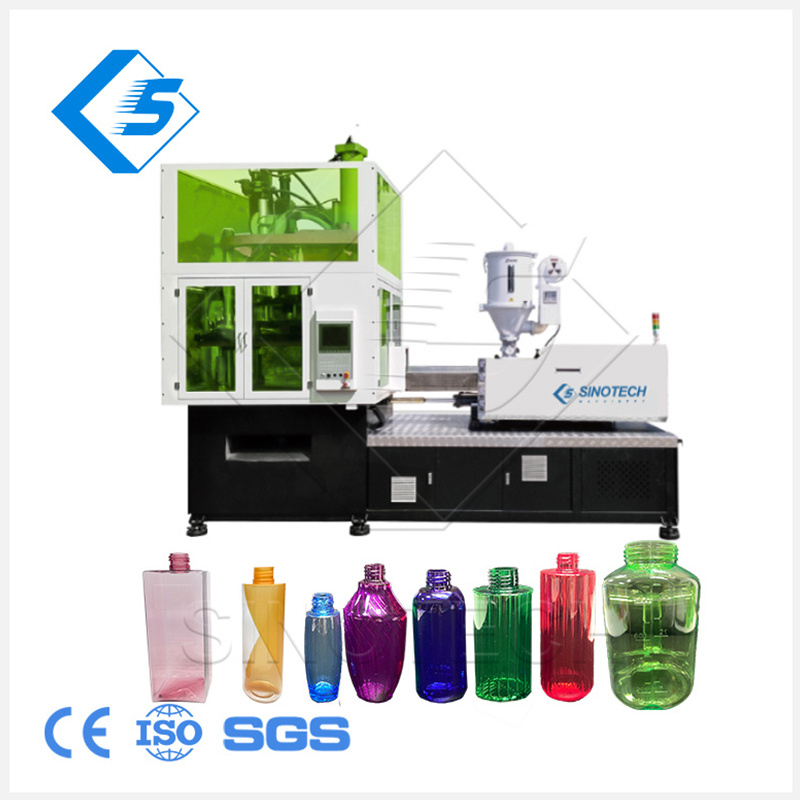
Bestimmte Branchen können bei der Ästhetik oder strukturellen Integrität von Behältern keine Kompromisse eingehen. Für diese Branchen ist das integrierte Streckblasformen die einzig sinnvolle Fertigungsmethode.
Die Beauty-Branche setzt stark auf visuelle Differenzierung. Marken verlangen dickwandige PET-Behälter, die Glas imitieren. Sie brauchen Mascara-Tuben und asymmetrische Lotionsflaschen. Diese Designs erfordern makellose Klarheit. Sie erfordern außerdem eine exakte Richtungsausrichtung des Halses. Wenn die Lotionspumpe in die falsche Richtung zeigt, besteht das Produkt die Qualitätskontrolle nicht. Einstufige Maschinen bewältigen diese strengen Parameter einwandfrei.
Medizinische Verpackungen unterliegen einer strengen behördlichen Kontrolle. Tablettenverpackungen, Augentropfenflaschen und Hustensaftbehälter erfordern enge Dichtungstoleranzen. Die Einhaltung von FDA- und USP-Vorgaben ist nicht verhandelbar. Einstufige Maschinen minimieren den menschlichen Eingriff. Dadurch entfällt die Zwischenlagerung, bei der Staub oder Verunreinigungen in offene Vorformlinge gelangen könnten. Dieses geschlossene Kreislaufsystem senkt das Kontaminationsrisiko erheblich.
Standard-Getränkeflaschen sind einfache Zylinder. Spezialnahrungsmittel verwenden komplexe Geometrien. Weithalsige Erdnussbuttergläser und maßgefertigte Likörminiaturen sind bekanntermaßen schwierig zu verarbeiten. In einem zweistufigen Ofen lassen sie sich nur schwer gleichmäßig aufwärmen. Der integrierte Prozess profiliert die Wärme beim Einspritzen perfekt. Dies ermöglicht eine gleichmäßige Dehnung komplexer, asymmetrischer Lebensmittelbehälter.
Babyflaschen erfordern absolute Materialintegrität. Für die BPA-freie Verarbeitung verwenden Hersteller hochwertige Harze wie PPSU oder Tritan. Diese technischen Kunststoffe erfordern eine präzise thermische Kontrolle. Eine Überhitzung führt zu einer Verschlechterung oder Vergilbung. Der einstufige Prozess verwaltet den Wärmeverlauf sorgfältig. Es liefert kristallklare, bruchsichere Flaschen, die auch für Kleinkinder geeignet sind.
Kauf eines Die einstufige ISBM-Maschine stellt eine große Werksmodernisierung dar. Sie können die Ausrüstung nicht allein nach dem Preis auswählen. Sie müssen bestimmte technische Kriterien bewerten, um eine langfristige Produktionsfähigkeit sicherzustellen.
Bewerten Sie die Fähigkeit der Maschine, verschiedene Harze über Standard-PET hinaus zu verarbeiten. Moderne Verpackungstrends ändern sich schnell. Für zusammendrückbare Tuben müssen Sie möglicherweise Polypropylen (PP) verwenden. Für langlebige Wasserkrüge benötigen Sie möglicherweise Polycarbonat (PC). Recyceltes PET (rPET) bringt einzigartige Herausforderungen mit sich. Der Betrieb von rPET erfordert strenge Trocknungsprotokolle. Aufgrund von Schwankungen der intrinsischen Viskosität sind außerdem dynamische Anpassungen der Schmelzetemperaturen erforderlich. Stellen Sie sicher, dass die von Ihnen gewählte Maschine über robuste Extrudersteuerungen verfügt, um diese Materialverschiebungen zu bewältigen.
Sie müssen die Tonnage der Maschine direkt an die erforderliche Hohlraumanzahl anpassen. Berücksichtigen Sie das Gesamtgewicht und die Wandstärke des Teils. Überschätzen Sie die Tonnage nicht, wenn Sie hauptsächlich Mikrocontainer betreiben. Die Verwendung einer riesigen Presse für winzige Augentropfenfläschchen verschwendet Energie. Außerdem kommt es zu unnötigem Verschleiß an den Formkomponenten. Umgekehrt führt eine zu geringe Tonnage zu Graten an der spritzgegossenen Halsoberfläche. Berechnen Sie Ihren Spannbedarf anhand Ihres größten und dicksten geplanten Behälters.
Bewerten Sie Hybrid-, vollelektrische und servohydraulische Modelle. Ältere hydraulische Maschinen verbrauchen viel Strom und riskieren Öllecks. Vollelektrische Modelle repräsentieren den modernen Industriestandard. Sie eliminieren das Risiko einer Verunreinigung des Hydrauliköls vollständig. Dadurch eignen sie sich ideal für pharmazeutische Reinraumumgebungen. Elektrische Servomotoren bieten zudem einen deutlich geringeren Energieaufwand. Sie verbrauchen nur während der eigentlichen Bewegungsphasen Strom.
Untersuchen Sie die Verfügbarkeit von Tools von Drittanbietern. Einige Hersteller binden Sie an proprietäre OEM-Formen. Dies schränkt Ihre Flexibilität ein und treibt langfristig die Kosten in die Höhe. Die Werkzeugkosten sind die größte Eintrittsbarriere für einstufige Systeme. Stellen Sie sicher, dass die Maschinenarchitektur standardisierte Heißkanäle und Formaufbauten akzeptiert. Dadurch können Sie Formen von wettbewerbsfähigen, spezialisierten Werkzeugherstellern weltweit beziehen.
Best Practice: Fordern Sie immer eine Formflusssimulation an, bevor Sie Ihre Maschinengröße endgültig festlegen. Dadurch wird das thermische Profil nachgewiesen und sichergestellt, dass die von Ihnen gewählte Presse über einen ausreichenden Einspritzdruck für Ihr spezifisches Flaschendesign verfügt.
Der Übergang zu einem integrierten Fertigungsprozess bringt neue betriebliche Realitäten mit sich. Facility Manager müssen sich während der Umsetzungsphase auf spezifische technische und finanzielle Hürden einstellen.
Wir müssen die damit verbundenen Investitionen transparent angehen. Einstufige Formen kosten deutlich mehr als eigenständige Blasformen. Ein komplettes Werkzeugpaket erfordert mehrere Komponenten. Sie benötigen die Einspritzkavitäten, das Heißkanalsystem, die Halsringe, die Reckstangen und die Endblaskavitäten. Dieses komplexe Werkzeug-Ökosystem erfordert eine hohe Anfangsinvestition. Sie müssen die Budgetgenehmigung früh im Projektlebenszyklus sicherstellen.
Die Entwicklung integrierter Formen nimmt viel Zeit in Anspruch. Werkzeughersteller müssen die Einspritzdynamik mit der Streckblas-Thermodynamik in Einklang bringen. Diese Dual-Engineering-Anforderung verlängert die Fertigungsvorlaufzeiten. Es kann leicht 12 bis 16 Wochen dauern, bis Sie einen fertigen Formensatz erhalten. Bestätigen Sie diese Verzögerung im Voraus. Es wirkt sich direkt auf Ihre Markteinführungszeit für neue Stock Keeping Units (SKUs) aus. Planen Sie Ihre Produkteinführungen entsprechend.
Der Betrieb eines integrierten Systems erfordert fortgeschrittene technische Kenntnisse. Techniker müssen die Dynamik des Spritzgießens verstehen. Sie müssen Einspritzdrücke, Haltezeiten und Schmelzetemperaturen ausgleichen. Gleichzeitig müssen sie die Variablen des Blasformens verstehen. Sie müssen den Dehnzeitpunkt, den Vorblasdruck und die Abgasraten anpassen. Zweistufige Systeme isolieren diese Variablen in separate Maschinen. Einstufige Systeme kombinieren sie. Um hohe Ertragsraten aufrechtzuerhalten, müssen Sie viel in die Schulung der Bediener investieren.
Erläutern Sie Ihrem Produktionsteam die Realität der Startzyklen. Die Maschine muss ein perfektes thermisches Gleichgewicht zwischen dem Heißkanalverteiler und den Formblöcken erreichen. Dies geschieht nicht sofort. Bei den ersten paar Dutzend Zyklen fallen unweigerlich Schrottcontainer an. Hälse könnten zu kurz kommen oder Basen könnten ausfallen. Sie müssen diesen Anlaufabfall in Ihre täglichen Materialertragsberechnungen einbeziehen. Konsistente, ununterbrochene Produktionsabläufe minimieren diese Abfallquote.
Das einstufige Spritzstreckblasformen ist die definitive Wahl für Hersteller, die Wert auf absolute Behälterqualität legen. Es zeichnet sich durch komplexe Formen, dicke Wände und Richtungsverschlüsse aus. Es hebt die integrierte Produktion über die Rohproduktion im Rohstoffmaßstab hinaus. Durch den Wegfall der Lagerung und Wiedererwärmung der Vorformlinge bietet es eine kompakte, energieeffiziente Fertigungsfläche. Allerdings sind hierfür qualifizierte Bediener und höhere Vorabinvestitionen in die Werkzeugausrüstung erforderlich.
Bevor Sie individuelle Moldflow-Simulationen oder Ausrüstungsangebote anfordern, müssen Sie eine formelle Betriebsanalyse durchführen. Überprüfen Sie Ihren spezifischen SKU-Mix sorgfältig. Berechnen Sie Ihre angestrebten Jahresmengen pro Flaschendesign. Bewerten Sie Ihre verfügbare Fabrikfläche und Ihren Reinraumbedarf. Wenn Ihre Produktion makellose Ästhetik, enge Pharmatoleranzen oder einzigartige Geometrien erfordert, wird diese integrierte Maschinenarchitektur Ihre Fertigungskapazitäten zweifellos verbessern.
A: Ja, diese Maschinen verarbeiten rPET effektiv. Die Verarbeitung von recyceltem Material erfordert jedoch strenge Protokolle zur Harztrocknung. Möglicherweise müssen Sie auch die Schmelztemperaturen anpassen. Dies gleicht Schwankungen der Grenzviskosität (IV) aus, die häufig bei recycelten Flocken- oder Pelletchargen auftreten.
A: Die Umrüstzeiten variieren je nach Maschinengröße und Komplexität der Werkzeugkonstruktion. Realistisch gesehen benötigt ein erfahrener Techniker 4 bis 8 Stunden, um einen kompletten Austausch durchzuführen. Dazu gehört der Austausch von Spritzgussform, Heißkanal, Halsringen und Blasformkavitäten.
A: EBM hinterlässt eine auffällige Quetschnarbe am Flaschenboden. Es kann nicht die gleiche biaxiale Dehnfestigkeit wie beim Streckblasformen erreicht werden. Darüber hinaus bietet EBM eine deutlich geringere visuelle Klarheit, sodass es für hochwertige, glasähnliche Verpackungsanwendungen ungeeignet ist.
A: Ja. Das einstufige Verfahren eignet sich hervorragend für asymmetrische Designs. Die Maschine kann den Vorformling thermisch präzise profilieren. Es kontrolliert auch mechanisch die Ausrichtung vor dem Blasen. Dies gewährleistet eine gleichmäßige Materialverteilung auch bei stark unregelmäßigen oder außermittigen Formen.
