
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-08 Pochodzenie: Strona
Dla producentów pojemników z tworzyw sztucznych i inżynierów zajmujących się pakowaniem wybór odpowiedniego procesu formowania z rozdmuchem jest kluczową decyzją dotyczącą wydatków kapitałowych. Decyduje o elastyczności produkcji, ekonomii jednostkowej i jakości produktu końcowego. Ocena, czy inwestować w zintegrowany system jednostopniowy w porównaniu z oddzielnym systemem dwustopniowym, wymaga starannej równowagi. Należy rozważyć wymagania dotyczące przejrzystości wizualnej, ograniczenia powierzchni i docelowe wielkości produkcji. Jeśli wybierzesz nieprawidłowo, ryzykujesz pogorszeniem estetyki butelki lub zmarnowaniem powierzchni fabryki. W tym przewodniku omówiono techniczne realia programu jednoetapowe formowanie wtryskowe z rozdmuchem i rozciąganiem . Zapewniamy przejrzyste ramy oceny dla menadżerów zakładów produkcyjnych. Dowiesz się, jak działa architektura maszyny i gdzie ten proces przewyższa alternatywy. Ujawniamy również, jak zdecydować, czy ten zintegrowany proces jest ściśle zgodny z Twoimi celami operacyjnymi.
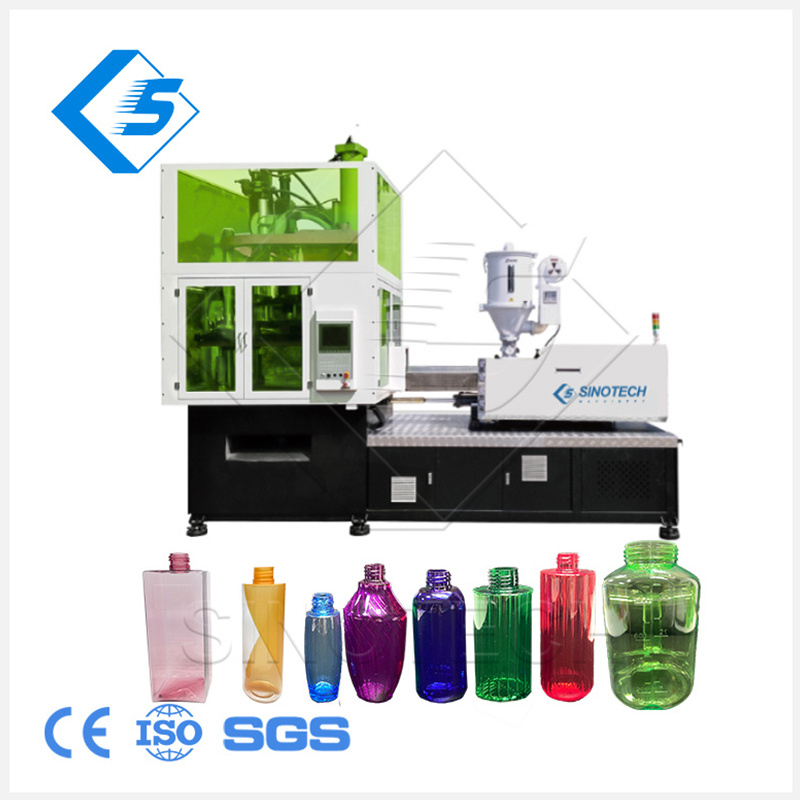
Aby zrozumieć przewagę jednostopniową, należy najpierw zmapować fizyczny przepływ w sprzęcie. Architektura zazwyczaj opiera się na obrotowej karuzeli. Ta konfiguracja przenosi tworzywo sztuczne przez różne fazy bez opuszczania maszyny. Ustanawia wysoce kontrolowaną bazę techniczną.
Większość nowoczesnych systemów jednostopniowych działa w sekwencji indeksowania składającej się z trzech lub czterech stacji. Tę ciągłą pętlę możemy podzielić na następujące kroki:
Ta zintegrowana architektura zapewnia ogromne korzyści energetyczne. Zatrzymuje ciepło utajone powstałe podczas początkowej fazy wtrysku. Systemy dwuetapowe wymagają masywnych pieców do podgrzewania na podczerwień w celu zmiękczenia zimnych preform. Maszyny jednostopniowe całkowicie eliminują te piece. To bezpośrednie zatrzymywanie ciepła radykalnie obniża wskaźniki zużycia energii elektrycznej. Zapobiega także problemom związanym z degradacją cieplną, powszechnie spotykanym podczas podgrzewania grubościennych preform.
Częsty błąd: Kierownicy obiektów często nie doceniają wymagań dotyczących wody chłodzącej w systemach jednostopniowych. Chociaż oszczędzasz energię na ponowne nagrzewanie, stacja wtrysku wymaga dużej wydajności agregatu chłodniczego, aby szybko zestalić wykończenie szyjki.
Wybór pomiędzy architekturą jednoetapową a dwuetapową rzadko jest prosty. Każdy system obsługuje różne segmenty rynku. Należy ocenić te systemy według czterech podstawowych kryteriów produkcyjnych.
Systemy jednostopniowe chwytają preformę za pierścień szyjkowy przez cały cykl. Preformy nigdy się nie stykają. Natomiast systemy dwuetapowe wyrzucają preformy do dużych pojemników magazynowych. Zderzają się, ocierają i drapią o siebie. Systemy jednoetapowe całkowicie zapobiegają uszkodzeniom powierzchni. To sprawia, że podejście jednoetapowe jest obowiązkowe w przypadku luksusowych opakowań pozbawionych zarysowań. Kosmetyki i alkohole premium wymagają tej nieskazitelnej przejrzystości wizualnej.
Musimy uznać kompromis w zakresie szybkości produkcji. Maszyny dwuetapowe pozostają lepsze w przypadku masowych, ciągłych przebiegów. Pomyśl o zwykłych butelkach po wodzie lub napojach gazowanych. Szybko produkują miliony identycznych jednostek. Systemy jednostopniowe charakteryzują się dłuższymi czasami cykli. Proces jest zoptymalizowany dla małych i średnich objętości. Zwykle waha się od jednego miliona do dwudziestu milionów jednostek rocznie. Doskonale sprawdza się w środowiskach wymagających częstych zmian form.
Zintegrowana produkcja zapewnia niezwykle wąskie tolerancje wymiarowe. Ponieważ preforma nigdy nie opuszcza mechanizmu przenoszącego, wyrównanie szyjki pozostaje idealne. Pozycja nici nie zmienia się. Ta precyzja jest kluczowa w przypadku specjalistycznych pomp dozujących. Jest to równie ważne w przypadku zamknięć kierunkowych, takich jak rozpylacze spustowe, gdzie zakrętka musi idealnie przylegać do czoła butelki.
Samodzielne maszyny do formowania z rozdmuchem wymagają ogromnej przestrzeni fizycznej. Surowe preformy należy przechowywać i poddać kwarantannie w dużych pudełkach firmy Gaylord przed ich rozdmuchaniem. Sprzęt jednostopniowy eliminuje ten pośredni zapas. Do leja zasypowego wprowadza się surowe granulki żywicy, a gotowe butelki opuszczają przenośnik. To drastycznie zmniejsza powierzchnię magazynu i upraszcza logistykę łańcucha dostaw.
Porównanie procesu produkcyjnego: jednoetapowej i dwuetapowej Jednoetapowy
| kryteria produkcji | ISBM | Dwuetapowy ISBM |
|---|---|---|
| Wizualna klarowność | Nieskazitelny (bez zadrapań na preformie) | Skłonny do zarysowań podczas przechowywania |
| Idealny roczny wolumen | 1 milion do 20 milionów jednostek | 50 milionów+ jednostek |
| Ślad stopy | Kompaktowy (nie wymaga przechowywania preform) | Duży (wymaga pojemników magazynowych) |
| Wyrównanie szyi | Wysoka precyzja (zamknięcia kierunkowe) | Zmienna (zależy od śledzenia posuwu) |
Niektóre branże nie mogą iść na kompromis w kwestii estetyki kontenerów ani integralności konstrukcyjnej. Dla tych sektorów zintegrowane rozdmuchiwanie z rozciąganiem jest jedyną opłacalną metodą produkcji.
Branża kosmetyczna w dużej mierze opiera się na różnicowaniu wizualnym. Marki żądają słoików PET o grubych ściankach imitujących szkło. Potrzebują tubek od tuszu do rzęs i asymetrycznych buteleczek po balsamie. Te projekty wymagają nieskazitelnej przejrzystości. Wymagają również dokładnego kierunkowego ustawienia szyi. Jeśli pompa balsamu jest zwrócona w złym kierunku, produkt nie przejdzie kontroli jakości. Maszyny jednostopniowe bezbłędnie radzą sobie z tymi rygorystycznymi parametrami.
Opakowania medyczne podlegają rygorystycznej kontroli regulacyjnej. Opakowania na pigułki, butelki na krople do oczu i pojemniki na syrop na kaszel wymagają wąskich tolerancji szczelności. Zgodność z FDA i USP nie podlega negocjacjom. Maszyny jednoetapowe minimalizują konieczność obsługi przez człowieka. Eliminuje to tymczasowe przechowywanie, w którym kurz lub zanieczyszczenia mogłyby przedostać się do otwartych preform. Ten system o zamkniętej pętli znacznie zmniejsza ryzyko zanieczyszczenia.
Standardowe butelki na napoje to proste cylindry. Żywność specjalistyczna wykorzystuje złożoną geometrię. Słoiki z masłem orzechowym i niestandardowe miniatury alkoholi są niezwykle trudne w obróbce. Trudno je równomiernie odgrzać w piekarniku dwuetapowym. Zintegrowany proces doskonale profiluje ciepło podczas wtrysku. Umożliwia to równomierne rozciąganie złożonych, asymetrycznych pojemników na żywność.
Butelki dla niemowląt wymagają całkowitej integralności materiału. Producenci używają najwyższej jakości żywic, takich jak PPSU lub Tritan, do przetwarzania bez BPA. Te tworzywa sztuczne klasy inżynieryjnej wymagają precyzyjnej kontroli termicznej. Ich przegrzanie powoduje degradację lub żółknięcie. W jednoetapowym procesie skrupulatnie zarządza się historią ciepła. Zapewnia krystalicznie czyste, odporne na stłuczenie butelki, bezpieczne dla niemowląt.
Kupno A jednoetapowa maszyna ISBM stanowi poważną modernizację fabryki. Nie można wybierać sprzętu wyłącznie na podstawie ceny. Aby zapewnić długoterminową rentowność produkcji, należy ocenić określone kryteria techniczne.
Oceń zdolność maszyny do obróbki różnych żywic innych niż standardowy PET. Współczesne trendy w zakresie opakowań szybko się zmieniają. W przypadku rurek wyciskanych może być konieczne użycie polipropylenu (PP). Do wytrzymałych dzbanków na wodę może być potrzebny poliwęglan (PC). Recyklowany PET (rPET) stawia przed nami wyjątkowe wyzwania. Uruchamianie rPET wymaga rygorystycznych protokołów suszenia. Wymaga to również dynamicznego dostosowania temperatur topnienia ze względu na zmiany lepkości istotnej. Upewnij się, że wybrana maszyna jest wyposażona w solidne elementy sterujące wytłaczarki, które poradzą sobie ze zmianami materiału.
Należy dopasować tonaż maszyny bezpośrednio do wymaganej liczby wgłębień. Weź pod uwagę całkowitą masę części i grubość ścianki. Nie przekraczaj specyfikacji tonażu, jeśli wykorzystujesz głównie mikrokontenery. Używanie ogromnej prasy do małych butelek z kroplami do oczu marnuje energię. Powoduje to również niepotrzebne zużycie elementów formy. I odwrotnie, zbyt niski tonaż prowadzi do wypływu na formowanym wtryskowo wykończeniu szyjki. Oblicz wymagania dotyczące mocowania, korzystając z największego i najgrubszego zaplanowanego pojemnika.
Oceń modele hybrydowe, w pełni elektryczne i serwohydrauliczne. Starsze maszyny hydrauliczne zużywają znaczną moc i stwarzają ryzyko wycieków oleju. Modele w pełni elektryczne reprezentują nowoczesny standard branżowy. Całkowicie eliminują ryzyko zanieczyszczenia oleju hydraulicznego. Dzięki temu idealnie nadają się do środowisk farmaceutycznych typu cleanroom. Elektryczne serwomotory oferują również znacznie niższe koszty energii. Zużywają energię tylko podczas rzeczywistych faz ruchu.
Sprawdź dostępność narzędzi innych firm. Niektórzy producenci zamykają Cię w zastrzeżonych formach OEM. Ogranicza to elastyczność i zwiększa koszty długoterminowe. Koszty oprzyrządowania stanowią główną barierę wejścia dla systemów jednostopniowych. Upewnij się, że architektura maszyny akceptuje standardowe gorące kanały i podstawy form. Dzięki temu możesz zaopatrywać się w formy od konkurencyjnych, wyspecjalizowanych producentów narzędzi z całego świata.
Najlepsza praktyka: Zawsze żądaj symulacji przepływu formy przed ostatecznym określeniem rozmiaru maszyny. Potwierdza to profil termiczny i zapewnia, że wybrana prasa ma odpowiednie ciśnienie wtrysku dla konkretnego projektu butelki.
Przejście na zintegrowany proces produkcyjny wprowadza nowe realia operacyjne. Zarządzający obiektami muszą przygotować się na określone przeszkody techniczne i finansowe na etapie realizacji.
Musimy w przejrzysty sposób zająć się związanymi z tym wydatkami kapitałowymi. Formy jednostopniowe kosztują znacznie więcej niż samodzielne formy rozdmuchowe. Kompletny pakiet narzędzi wymaga wielu komponentów. Potrzebne będą wnęki wtryskowe, system gorących kanałów, pierścienie szyjkowe, pręty rozciągające i wnęki końcowego rozdmuchu. Ten złożony ekosystem narzędzi wymaga wysokich inwestycji początkowych. Należy zapewnić zatwierdzenie budżetu na wczesnym etapie cyklu życia projektu.
Inżynieria zintegrowanych form zajmuje dużo czasu. Producenci narzędzi muszą zrównoważyć dynamikę wtrysku z termodynamiką z rozciąganiem i rozdmuchem. Ten wymóg dotyczący podwójnej inżynierii wydłuża czas realizacji produkcji. Otrzymanie gotowego zestawu form może z łatwością zająć od 12 do 16 tygodni. Potwierdź to opóźnienie z góry. Ma to bezpośredni wpływ na czas wprowadzenia na rynek nowych jednostek magazynowych (SKU). Odpowiednio zaplanuj premiery swoich produktów.
Obsługa zintegrowanego systemu wymaga zaawansowanej biegłości technicznej. Technicy muszą rozumieć dynamikę formowania wtryskowego. Muszą zrównoważyć ciśnienie wtrysku, czas przetrzymywania i temperaturę topnienia. Jednocześnie muszą zrozumieć zmienne dotyczące formowania z rozdmuchem. Muszą dostosować czas rozciągania, ciśnienie wstępnego rozdmuchu i szybkość wydechu. Systemy dwuetapowe izolują te zmienne w oddzielnych maszynach. Łączą je systemy jednostopniowe. Aby utrzymać wysoką wydajność, należy dużo inwestować w szkolenie operatorów.
Szczegółowo opisz rzeczywistość cykli uruchamiania swojemu zespołowi produkcyjnemu. Maszyna musi osiągnąć idealną równowagę termiczną w kolektorze gorącokanałowym i blokach formy. To nie następuje natychmiast. Pierwsze kilkadziesiąt cykli nieuchronnie doprowadzi do powstania pojemników na złom. Szyje mogą być krótkie lub podstawy mogą eksplodować. Należy uwzględnić te straty początkowe w codziennych obliczeniach wydajności materiałowej. Stałe, nieprzerwane przebiegi produkcyjne minimalizują ten współczynnik odpadów.
Jednostopniowe formowanie wtryskowe z rozdmuchem i rozciąganiem jest ostatecznym wyborem dla producentów, dla których priorytetem jest absolutna jakość pojemników. Doskonale sprawdza się przy skomplikowanych kształtach, grubych ścianach i zamknięciach kierunkowych. Wynosi zintegrowaną produkcję ponad surową produkcję na skalę towarową. Eliminując przechowywanie i ponowne podgrzewanie preform, oferuje kompaktową, energooszczędną powierzchnię produkcyjną. Wymaga to jednak wykwalifikowanych operatorów i większych początkowych inwestycji w narzędzia.
Przed zażądaniem niestandardowych symulacji przepływu formy lub wyceny sprzętu należy przeprowadzić formalną analizę operacyjną. Przejrzyj uważnie swój konkretny zestaw SKU. Oblicz docelowe roczne objętości na projekt butelki. Oceń dostępną powierzchnię fabryki i wymagania dotyczące pomieszczeń czystych. Jeśli Twoja produkcja wymaga nieskazitelnej estetyki, wąskich tolerancji farmaceutycznych lub unikalnej geometrii, ta zintegrowana architektura maszyn niewątpliwie podniesie Twoje możliwości produkcyjne.
Odp.: Tak, te maszyny skutecznie radzą sobie z rPET. Jednakże przetwarzanie materiału pochodzącego z recyklingu wymaga rygorystycznych protokołów suszenia żywicy. Będziesz także musiał dokonać potencjalnych korekt temperatury topnienia. Kompensuje to różnice w lepkości granicznej (IV), powszechnie spotykane w partiach płatków lub peletek pochodzących z recyklingu.
Odp.: Czasy przezbrajania różnią się w zależności od wielkości maszyny i złożoności projektu oprzyrządowania. Realistycznie rzecz biorąc, pełna wymiana zajmuje wykwalifikowanemu technikowi od 4 do 8 godzin. Obejmuje to wymianę formy wtryskowej, gorącego kanału, pierścieni szyjkowych i wnęk formy rozdmuchowej.
Odp.: EBM pozostawia zauważalną bliznę po uszczypnięciu u podstawy butelki. Nie może osiągnąć tej samej dwuosiowej wytrzymałości na rozciąganie, jaką można uzyskać przy formowaniu z rozdmuchem z rozciąganiem. Co więcej, EBM oferuje znacznie niższą klarowność wizualną, co czyni go nieodpowiednim do zastosowań w opakowaniach premium, przypominających szkło.
O: Tak. Jednoetapowy proces jest wyjątkowo odpowiedni do projektów asymetrycznych. Maszyna może precyzyjnie profilować termicznie preformę. Kontroluje również mechanicznie orientację przed rozdmuchem. Zapewnia to równomierne rozłożenie materiału nawet w przypadku bardzo nieregularnych lub niecentrycznych kształtów.
