
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-10-08 Oorsprong: Werf
Vir plastiekhouervervaardigers en verpakkingsingenieurs is die keuse van die regte blaasvormproses 'n kritieke kapitaalbestedingsbesluit. Dit dikteer produksiebehendigheid, eenheidsekonomie en finale produkkwaliteit. Om te evalueer of daar in 'n geïntegreerde enkelstadiumstelsel teenoor 'n ontkoppelde tweestadiumstelsel belê moet word, vereis noukeurige balans. U moet visuele duidelikheidvereistes, voetspoorbeperkings en teikenproduksievolumes opweeg. As jy verkeerd kies, loop jy die risiko van verswakte bottel-estetika of vermorsde fabrieksvloerspasie. Hierdie gids breek die tegniese realiteite van een stap inspuiting rek blaas giet . Ons verskaf 'n deursigtige evalueringsraamwerk vir produksiefasiliteitbestuurders. Jy sal leer hoe die masjienargitektuur funksioneer en waar hierdie proses beter as alternatiewe presteer. Ons openbaar ook hoe om te besluit of hierdie geïntegreerde proses streng met jou operasionele doelwitte ooreenstem.
Om die enkelfase-voordeel te verstaan, moet jy eers die fisiese vloei binne die toerusting karteer. Die argitektuur maak gewoonlik staat op 'n roterende karrousel. Hierdie opstelling beweeg die plastiek deur verskillende fases sonder om ooit die masjien te verlaat. Dit vestig 'n hoogs beheerde tegniese basislyn.
Die meeste moderne enkelfase-stelsels werk op 'n drie-stasie of vier-stasie indeksering volgorde. Ons kan hierdie deurlopende lus in die volgende stappe afbreek:
Hierdie geïntegreerde argitektuur bied massiewe energievoordele. Dit behou die latente hitte wat tydens die aanvanklike inspuitfase gegenereer word. Twee-stap-stelsels vereis massiewe infrarooi-herverhittingsoonde om koue voorvorms sag te maak. Enkelfase-masjiene skakel hierdie oonde heeltemal uit. Hierdie direkte hitte-retensie verlaag elektriese verbruik statistieke radikaal. Dit voorkom ook hitte-afbraakprobleme wat algemeen voorkom wanneer dikwandige voorvorms herverhit word.
Algemene fout: Fasiliteitsbestuurders onderskat dikwels verkoelingswatervereistes vir enkelfasestelsels. Terwyl jy op herverhittingsenergie bespaar, vereis die inspuitstasie robuuste verkoelerkapasiteit om die nekafwerking vinnig te stol.
Die keuse tussen eenstap- en tweestapargitekture is selde eenvoudig. Elke stelsel bedien verskillende marksegmente. U moet hierdie stelsels oor vier primêre produksiekriteria evalueer.
Enkelfase-stelsels gryp die voorvorm deur die hele siklus aan die nekring vas. Die voorvorms raak nooit aan mekaar nie. Daarteenoor gooi tweestap-stelsels voorvorms in groot stoorbakke uit. Hulle bots, vryf en krap teen mekaar. Eenstap-stelsels voorkom hierdie oppervlakskade heeltemal. Dit maak die enkelfase-benadering verpligtend vir krasvrye, luukse-graad verpakking. Skoonheidsmiddels en premium spiritus vereis hierdie foutlose visuele helderheid.
Ons moet die produksiespoed-afruil erken. Tweestap-masjinerie bly voortreflik vir massiewe, aaneenlopende lopies. Dink aan kommoditeitswater of koeldrankbottels. Hulle stoot miljoene identiese eenhede vinnig uit. Enkelfasestelsels loop stadiger siklustye. Die proses is geoptimaliseer vir lae tot medium volumes. Dit wissel tipies van een miljoen tot twintig miljoen eenhede jaarliks. Dit blink uit in omgewings wat gereelde vormwisselings vereis.
Geïntegreerde vervaardiging bied ongelooflike streng dimensionele toleransies. Omdat die voorvorm nooit die oordragmeganisme verlaat nie, bly nekbelyning perfek. Die draadposisionering skuif nie. Hierdie akkuraatheid is van kardinale belang vir gespesialiseerde doseerpompe. Dit is ewe belangrik vir rigtingsluitings, soos snellerspuite, waar die doppie perfek langs die bottel se gesig moet in lyn wees.
Selfstandige blaasvormers benodig massiewe fisiese vloerspasie. U moet rou voorvorms in groot Gaylord-bokse stoor en in kwarantyn plaas voordat u dit blaas. Enkelfase-toerusting skakel hierdie tussenvoorraad uit. Jy voer rou harskorrels in die bak, en voltooide bottels verlaat die vervoerband. Dit verminder pakhuisvoetspoor drasties en vereenvoudig voorsieningskettinglogistiek.
Produksieprosesvergelyking: Een-stap vs. Twee-stap
| Produksiekriteria | Een-stap ISBM | Twee-stap ISBM |
|---|---|---|
| Visuele duidelikheid | Ongerepte (Geen voorvorm skrape nie) | Geskik vir skuur tydens berging |
| Ideale jaarlikse volume | 1 miljoen tot 20 miljoen eenhede | 50 miljoen+ eenhede |
| Voetspoor | Kompak (geen voorvormberging nodig nie) | Groot (Vereis pakhuishouers) |
| Nekbelyning | Hoogs presies (rigtingsluitings) | Veranderlik (hang af van toevoernasporing) |
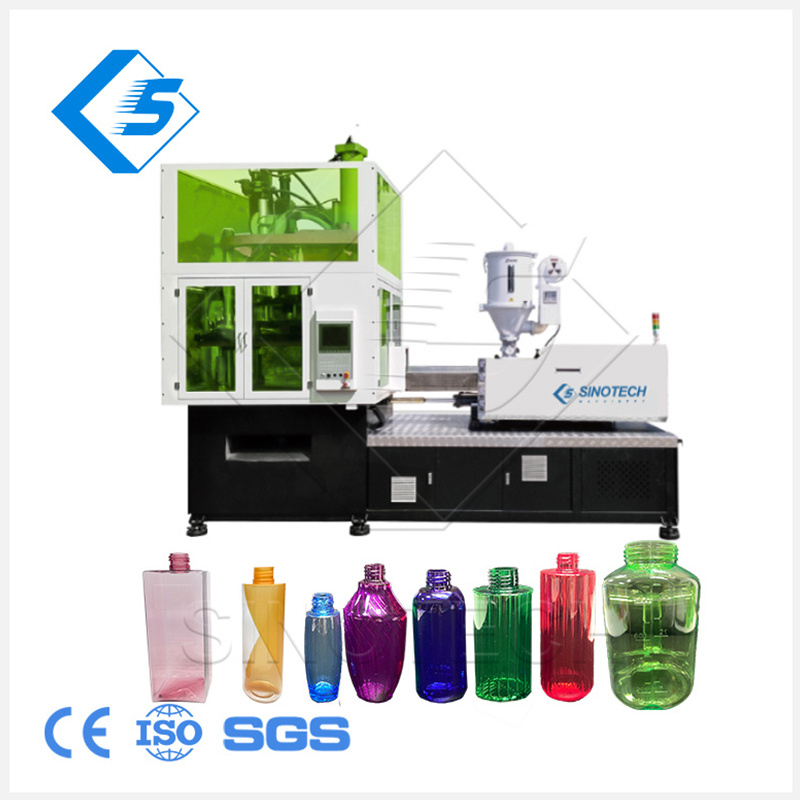
Sekere nywerhede kan nie kompromie aangaan oor houer-estetika of strukturele integriteit nie. Vir hierdie sektore is geïntegreerde rekblaasvorm die enigste lewensvatbare vervaardigingsmetode.
Die skoonheidsbedryf maak baie staat op visuele differensiasie. Handelsmerke vereis swaar-wand PET-flesse wat glas naboots. Hulle benodig maskarabuisies en asimmetriese lotionbottels. Hierdie ontwerpe vereis ongerepte helderheid. Hulle eis ook presiese rigtingbelyning van die nek. As die lotionpomp die verkeerde rigting wys, slaag die produk nie in kwaliteitbeheer nie. Enkelfase-masjiene hanteer hierdie streng parameters foutloos.
Mediese verpakking werk onder streng regulatoriese ondersoek. Pilverpakkers, oogdruppelbottels en hoesstroophouers vereis streng verseëlingstoleransies. FDA- en USP-nakoming is nie onderhandelbaar nie. Enkelfase-masjinerie verminder menslike hantering. Dit skakel die tussenopberging uit waar stof of kontaminante oop voorvorms kan binnedring. Hierdie geslote lusstelsel verlaag besoedelingsrisiko's aansienlik.
Standaard drankbottels is eenvoudige silinders. Spesiale voedsel gebruik komplekse geometrieë. Wye-mond grondboontjiebotter flesse en persoonlike drank miniatuur is berug moeilik om te verwerk. Hulle is moeilik om eenvormig te herverhit in 'n twee-stap oond. Die geïntegreerde proses profileer die hitte perfek tydens inspuiting. Dit laat uniforme strek toe vir komplekse, asimmetriese voedselhouers.
Bababottels vereis absolute materiële integriteit. Vervaardigers gebruik premium harse soos PPSU of Tritan vir BPA-vrye verwerking. Hierdie ingenieursgraad plastiek vereis presiese termiese beheer. Oorverhitting veroorsaak agteruitgang of vergeling. Die enkelfase-proses bestuur hittegeskiedenis noukeurig. Dit lewer kristalhelder, breekbestande bottels wat veilig is vir babagebruik.
Koop 'n eenstap ISBM-masjien verteenwoordig 'n groot fabrieksopgradering. Jy kan nie toerusting op grond van prys alleen kies nie. Jy moet spesifieke tegniese kriteria evalueer om langtermyn produksie lewensvatbaarheid te verseker.
Evalueer die masjien se kapasiteit om verskeie harse buite standaard PET te hanteer. Moderne verpakkingstendense verander vinnig. Jy sal dalk Polipropileen (PP) moet gebruik vir uitdrukbare buise. Jy benodig dalk polikarbonaat (PC) vir duursame waterkanne. Herwinde PET (rPET) stel unieke uitdagings bekend. Om rPET te gebruik, vereis streng droogprotokolle. Dit vereis ook dinamiese aanpassings aan smelttemperature as gevolg van intrinsieke viskositeitsvariasies. Maak seker dat jou gekose masjien robuuste ekstruderkontroles het om hierdie materiaalverskuiwings te hanteer.
Jy moet die masjien se tonnemaat direk ooreenstem met jou vereiste holtetelling. Oorweeg die totale deelgewig en wanddikte. Moenie tonnemaat oorspesifiseer as jy hoofsaaklik mikrohouers gebruik nie. Die gebruik van 'n massiewe pers vir klein oogdruppelbottels mors energie. Dit veroorsaak ook onnodige slytasie op die vormkomponente. Omgekeerd lei onder-spesifikasie tonnemaat tot flits op die spuitgegote nekafwerking. Bereken jou klemvereistes deur jou grootste, dikste beplande houer te gebruik.
Evalueer hibriede, ten volle elektriese en servo-hidrouliese modelle. Ouderwetse hidrouliese masjiene verbruik aansienlike krag en gevaar olielekkasies. Ten volle elektriese modelle verteenwoordig die moderne industriestandaard. Hulle skakel die risiko's van hidrouliese oliebesmetting heeltemal uit. Dit maak hulle ideaal vir skoonkamer farmaseutiese omgewings. Elektriese servomotors bied ook aansienlik laer energie bokoste. Hulle verbruik slegs krag tydens werklike bewegingsfases.
Ondersoek die beskikbaarheid van derdeparty-gereedskap. Sommige vervaardigers sluit jou in eie OEM-vorms. Dit beperk jou buigsaamheid en verhoog langtermynkoste. Gereedskapskoste is die primêre hindernis vir toetrede vir enkelfase-stelsels. Maak seker dat die masjienargitektuur gestandaardiseerde warmlopers en vormbasisse aanvaar. Dit laat jou toe om vorms van mededingende, gespesialiseerde gereedskapmakers wêreldwyd te verkry.
Beste praktyk: Versoek altyd 'n vormvloeisimulasie voordat u u masjiengrootte finaliseer. Dit bewys die termiese profiel en verseker dat jou gekose pers voldoende inspuitdruk het vir jou spesifieke bottelontwerp.
Die oorgang na 'n geïntegreerde vervaardigingsproses lei tot nuwe operasionele realiteite. Fasiliteitsbestuurders moet voorberei vir spesifieke tegniese en finansiële struikelblokke tydens die implementeringsfase.
Ons moet die betrokke kapitaalbesteding deursigtig aanspreek. Enkelfase-vorms kos aansienlik meer as selfstandige blaasvorms. 'n Volledige gereedskappakket vereis veelvuldige komponente. Jy benodig die inspuitholtes, die warmloperstelsel, die nekringe, die rekstawe en die laaste blaasholtes. Hierdie komplekse gereedskap-ekosisteem vereis 'n hoë aanvanklike belegging. U moet begrotingsgoedkeuring vroeg in die projeklewensiklus verseker.
Ingenieurs geïntegreerde vorms neem aansienlike tyd. Gereedskapmakers moet inspuitdinamika teen rek-blaas termodinamika balanseer. Hierdie dubbel-ingenieurswese vereiste verleng vervaardiging lei tye. Dit kan maklik 12 tot 16 weke neem om 'n voltooide vormstel te ontvang. Erken hierdie vertraging vooraf. Dit het 'n direkte impak op jou tyd-tot-mark vir nuwe voorraadhou-eenhede (SKU's). Beplan jou produkbekendstellings dienooreenkomstig.
Om 'n geïntegreerde stelsel te bedryf vereis gevorderde tegniese vaardigheid. Tegnici moet spuitgietdinamika verstaan. Hulle moet inspuitdruk balanseer, houtye en smelttemperature. Terselfdertyd moet hulle blaasvormveranderlikes begryp. Hulle moet strektyd, voorblaasdruk en uitlaattempo's aanpas. Twee-stap stelsels isoleer hierdie veranderlikes in afsonderlike masjiene. Enkelfase-stelsels kombineer hulle. Jy moet baie in operateursopleiding belê om hoë opbrengskoerse te handhaaf.
Vertel die realiteit van opstartsiklusse aan u produksiespan. Die masjien moet perfekte termiese ewewig oor die warmloperspruitstuk en die vormblokke bereik. Dit gebeur nie onmiddellik nie. Die eerste paar dosyn siklusse sal onvermydelik afvalhouers oplewer. Nekke kan kortskoot wees, of basisse kan uitwaai. U moet hierdie beginafval in u daaglikse materiaalopbrengsberekeninge inreken. Konsekwente, ononderbroke produksielopies verminder hierdie vermorsingsverhouding.
Enkelfase spuitrekblaasvormwerk is die definitiewe keuse vir vervaardigers wat absolute houerkwaliteit prioritiseer. Dit blink uit by komplekse vorms, dik mure en rigtingssluitings. Dit verhoog geïntegreerde produksie bo rou, kommoditeitskaal uitset. Deur voorvormberging en herverhitting uit te skakel, bied dit 'n kompakte, energiedoeltreffende vervaardigingsvoetspoor. Dit vereis egter bekwame operateurs en hoër gereedskapbeleggings vooraf.
Voordat u pasgemaakte vormvloeisimulasies of toerustingkwotasies aanvra, moet u 'n formele operasionele analise uitvoer. Hersien jou spesifieke SKU-mengsel noukeurig. Bereken jou geteikende jaarlikse volumes per bottelontwerp. Evalueer jou beskikbare fabrieksvloerspasie en skoonkamervereistes. As jou produksie foutlose estetika, streng farmaseutiese toleransies of unieke geometrie vereis, sal hierdie geïntegreerde masjienargitektuur ongetwyfeld jou vervaardigingsvermoëns verhoog.
A: Ja, hierdie masjiene hanteer rPET effektief. Die verwerking van herwinde materiaal vereis egter streng harsdroogprotokolle. Jy sal ook potensiële aanpassings aan smelttemperature moet maak. Dit vergoed vir variasies in intrinsieke viskositeit (IV) wat algemeen voorkom in herwinde vlokkies of korrels.
A: Veranderingstye wissel na gelang van masjiengrootte en gereedskapontwerpkompleksiteit. Realisties, dit neem 'n bekwame tegnikus 4 tot 8 uur om 'n volledige verandering uit te voer. Dit sluit die omruiling van die spuitvorm, warmloper, nekringe en blaasvormholtes in.
A: EBM laat 'n merkbare afknip litteken aan die basis van die bottel. Dit kan nie dieselfde tweeassige reksterkte bereik wat in rekblaasvorming gevind word nie. Verder bied EBM aansienlik laer visuele helderheid, wat dit ongeskik maak vir premium, glasagtige verpakkingstoepassings.
A: Ja. Die enkelfase-proses is uniek geskik vir asimmetriese ontwerpe. Die masjien kan die voorvorm presies termies profileer. Dit beheer ook meganies die oriëntasie voor blaas. Dit verseker eenvormige materiaalverspreiding selfs in hoogs onreëlmatige of off-senter vorms.
