
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-08 Pinagmulan: Site
Para sa mga tagagawa ng plastic container at packaging engineer, ang pagpili ng tamang proseso ng blow molding ay isang kritikal na desisyon sa capital expenditure. Dinidikta nito ang liksi ng produksyon, unit economics, at kalidad ng panghuling produkto. Nangangailangan ng maingat na balanse ang pagsusuri kung mamumuhunan sa isang pinagsama-samang single-stage system kumpara sa isang decoupled two-stage system. Dapat mong timbangin ang mga kinakailangan sa visual na kalinawan, mga hadlang sa footprint, at target na dami ng produksyon. Kung mali ang pagpili mo, nanganganib ka sa masira na estetika ng bote o nasayang na espasyo sa sahig ng pabrika. Pinaghihiwa-hiwalay ng gabay na ito ang mga teknikal na katotohanan ng one step injection stretch blow molding . Nagbibigay kami ng malinaw na balangkas ng pagsusuri para sa mga tagapamahala ng pasilidad ng produksyon. Malalaman mo kung paano gumagana ang arkitektura ng makina at kung saan ang prosesong ito ay higit na gumaganap sa mga alternatibo. Ibinubunyag din namin kung paano magpasya kung ang pinagsamang prosesong ito ay mahigpit na nakaayon sa iyong mga layunin sa pagpapatakbo.
Upang maunawaan ang single-stage na kalamangan, kailangan mo munang i-map ang pisikal na daloy sa loob ng kagamitan. Ang arkitektura ay karaniwang umaasa sa isang umiikot na carousel. Ang setup na ito ay gumagalaw sa plastic sa magkakaibang mga yugto nang hindi umaalis sa makina. Nagtatatag ito ng lubos na kinokontrol na teknikal na baseline.
Karamihan sa mga modernong single-stage system ay gumagana sa tatlong-istasyon o apat na istasyon na pagkakasunud-sunod ng pag-index. Maaari naming hatiin ang tuluy-tuloy na loop na ito sa mga sumusunod na hakbang:
Ang pinagsamang arkitektura na ito ay nagbibigay ng napakalaking benepisyo sa enerhiya. Pinapanatili nito ang nakatagong init na nabuo sa paunang yugto ng pag-iniksyon. Ang mga two-step system ay nangangailangan ng napakalaking infrared reheating ovens upang mapahina ang malamig na mga preform. Ang mga single-stage na makina ay ganap na nag-aalis ng mga oven na ito. Ang direktang pagpapanatili ng init na ito ay lubos na nagpapababa sa mga sukatan ng pagkonsumo ng kuryente. Pinipigilan din nito ang mga isyu sa pagkasira ng init na karaniwang makikita kapag iniinit muli ang mga preform na may makapal na pader.
Karaniwang Pagkakamali: Madalas na minamaliit ng mga tagapamahala ng pasilidad ang mga kinakailangan sa cooling water para sa mga single-stage system. Habang nagtitipid ka sa pag-init ng enerhiya, ang istasyon ng pag-iniksyon ay nangangailangan ng matatag na kapasidad ng chiller upang mabilis na patatagin ang pagtatapos ng leeg.
Ang pagpili sa pagitan ng one-step at two-step architecture ay bihirang diretso. Naghahain ang bawat sistema ng mga natatanging segment ng merkado. Dapat mong suriin ang mga system na ito sa apat na pangunahing pamantayan sa produksyon.
Ang mga single-stage system ay nakakapit sa preform sa pamamagitan ng neck ring sa buong cycle. Ang mga preform ay hindi kailanman magkadikit. Sa kabaligtaran, ang mga two-step na system ay naglalabas ng mga preform sa malalaking storage bin. Sila ay nagbabanggaan, kuskusin, at nagkakamot sa isa't isa. Ang mga one-step na system ay ganap na pumipigil sa pinsala sa ibabaw na ito. Ginagawa nitong mandatoryo ang single-stage approach para sa walang scratch, luxury-grade packaging. Hinihiling ng mga kosmetiko at premium na espiritu ang walang kamali-mali na visual na kalinawan.
Dapat nating kilalanin ang trade-off ng bilis ng produksyon. Ang dalawang-hakbang na makinarya ay nananatiling superior para sa napakalaking, tuluy-tuloy na pagtakbo. Mag-isip ng mga commodity water o soda bottles. Mabilis silang naglalabas ng milyun-milyong magkakaparehong yunit. Ang mga single-stage na system ay tumatakbo nang mas mabagal na mga oras ng pag-ikot. Ang proseso ay na-optimize para sa low-to-medium volume. Ito ay karaniwang umaabot mula sa isang milyon hanggang dalawampung milyong yunit taun-taon. Mahusay ito sa mga kapaligiran na nangangailangan ng madalas na pagbabago ng amag.
Ang pinagsama-samang pagmamanupaktura ay nagbibigay ng hindi kapani-paniwalang masikip na dimensional tolerance. Dahil ang preform ay hindi umaalis sa mekanismo ng paglipat, nananatiling perpekto ang pagkakahanay ng leeg. Ang pagpoposisyon ng thread ay hindi nagbabago. Ang katumpakan na ito ay mahalaga para sa mga espesyal na dispensing pump. Ito ay pare-parehong mahalaga para sa mga direksyong pagsasara, tulad ng mga trigger sprayer, kung saan ang takip ay dapat na ganap na nakahanay sa tabi ng mukha ng bote.
Ang mga standalone blow molder ay nangangailangan ng malaking pisikal na espasyo sa sahig. Dapat kang mag-imbak at mag-quarantine ng mga hilaw na preform sa malalaking kahon ng Gaylord bago hipan ang mga ito. Tinatanggal ng single-stage na kagamitan ang intermediate na imbentaryo na ito. Pinapakain mo ang mga raw resin pellets sa hopper, at ang mga natapos na bote ay lalabas sa conveyor. Ito ay lubhang binabawasan ang bakas ng bodega at pinapasimple ang supply chain logistics.
Paghahambing ng Proseso ng Produksyon: One-Step vs. Two-Step
| Production Criteria | One-Step ISBM | Two-Step ISBM |
|---|---|---|
| Visual Clarity | Pristine (Walang preform na mga gasgas) | Mahilig sa scuffing sa panahon ng imbakan |
| Tamang Taunang Dami | 1 Million hanggang 20 Million units | 50 Million+ units |
| bakas ng paa | Compact (Walang kinakailangang imbakan ng preform) | Malaki (Nangangailangan ng mga warehousing bin) |
| Pag-align ng leeg | Lubhang tumpak (Mga direksyong pagsasara) | Variable (Depende sa pagsubaybay sa infeed) |
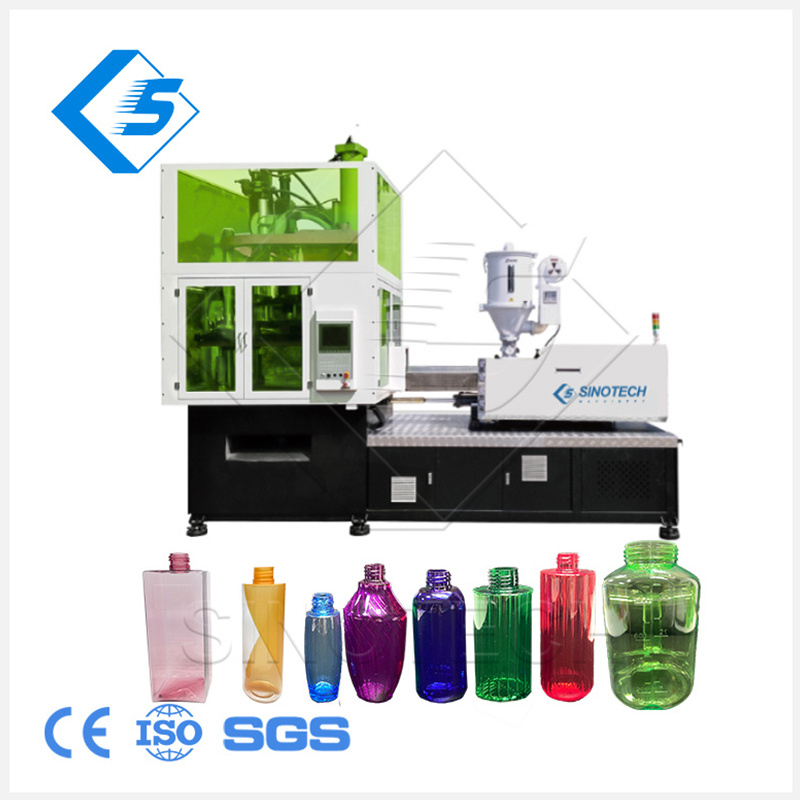
Ang ilang partikular na industriya ay hindi maaaring ikompromiso sa container aesthetics o structural integrity. Para sa mga sektor na ito, ang pinagsamang stretch blow molding ay ang tanging mabubuhay na paraan ng pagmamanupaktura.
Ang industriya ng kagandahan ay lubos na umaasa sa visual differentiation. Ang mga tatak ay humihiling ng mabibigat na pader na PET jar na gumagaya sa salamin. Kailangan nila ng mascara tubes at asymmetrical lotion bottles. Ang mga disenyong ito ay nangangailangan ng malinis na kalinawan. Hinihiling din nila ang eksaktong direksyon ng pagkakahanay ng leeg. Kung ang lotion pump ay nakaharap sa maling direksyon, ang produkto ay nabigo sa pagkontrol sa kalidad. Ang mga single-stage na makina ay pinangangasiwaan ang mga mahigpit na parameter na ito nang walang kamali-mali.
Gumagana ang medikal na packaging sa ilalim ng mahigpit na pagsusuri ng regulasyon. Ang mga pill packer, eye drop bottle, at cough syrup container ay nangangailangan ng mahigpit na sealing tolerance. Ang pagsunod sa FDA at USP ay hindi mapag-usapan. Pinaliit ng single-stage na makinarya ang paghawak ng tao. Tinatanggal nito ang intermediate storage kung saan ang alikabok o mga contaminant ay maaaring pumasok sa mga bukas na preform. Ang closed-loop system na ito ay makabuluhang nagpapababa ng mga panganib sa kontaminasyon.
Ang mga karaniwang bote ng inumin ay mga simpleng silindro. Ang mga espesyal na pagkain ay gumagamit ng mga kumplikadong geometries. Ang malapad na bibig na peanut butter jar at custom na liquor miniature ay kilalang mahirap iproseso. Mahirap silang magpainit nang pantay-pantay sa isang two-step oven. Ang pinagsama-samang proseso ay nagproprofile ng init sa panahon ng iniksyon. Ito ay nagbibigay-daan sa pare-parehong pag-uunat para sa kumplikado, walang simetriko na mga lalagyan ng pagkain.
Ang mga bote ng sanggol ay nangangailangan ng ganap na integridad ng materyal. Gumagamit ang mga tagagawa ng mga premium na resin tulad ng PPSU o Tritan para sa pagproseso na walang BPA. Ang mga plastik na ito na may grade-engineering ay nangangailangan ng tumpak na thermal control. Ang sobrang init sa mga ito ay nagdudulot ng pagkasira o pagdidilaw. Ang prosesong nag-iisang yugto ay maingat na namamahala sa kasaysayan ng init. Naghahatid ito ng mala-kristal, lumalaban sa pagkabasag ng mga bote na ligtas para sa paggamit ng sanggol.
Pagbili ng a Ang one-step na ISBM machine ay kumakatawan sa isang pangunahing pag-upgrade ng pabrika. Hindi ka maaaring pumili ng kagamitan batay sa presyo lamang. Dapat mong suriin ang mga partikular na teknikal na pamantayan upang matiyak ang pangmatagalang kakayahang mabuhay ng produksyon.
Tayahin ang kapasidad ng makina na pangasiwaan ang iba't ibang resin na lampas sa karaniwang PET. Mabilis na nagbabago ang mga uso sa modernong packaging. Maaaring kailanganin mong magpatakbo ng Polypropylene (PP) para sa mga napipiga na tubo. Maaaring kailanganin mo ang Polycarbonate (PC) para sa matibay na mga pitsel ng tubig. Ang Recycled PET (rPET) ay nagpapakilala ng mga natatanging hamon. Ang pagpapatakbo ng rPET ay nangangailangan ng mahigpit na mga protocol sa pagpapatuyo. Nangangailangan din ito ng mga dynamic na pagsasaayos upang matunaw ang mga temperatura dahil sa mga variation ng intrinsic na lagkit. Tiyaking nagtatampok ang iyong piniling makina ng mahusay na mga kontrol ng extruder upang mahawakan ang mga pagbabagong ito ng materyal.
Dapat mong itugma ang tonelada ng makina nang direkta sa iyong kinakailangang bilang ng lukab. Isaalang-alang ang kabuuang bigat ng bahagi at kapal ng pader. Huwag mag-over-spec tonnage kung pangunahin mong pinapatakbo ang mga micro-container. Ang paggamit ng napakalaking press para sa maliliit na eye-drop na bote ay nag-aaksaya ng enerhiya. Nagdudulot din ito ng hindi kinakailangang pagsusuot sa mga bahagi ng amag. Sa kabaligtaran, ang under-speccing tonnage ay humahantong sa flash sa injection molded neck finish. Kalkulahin ang iyong mga kinakailangan sa pag-clamping gamit ang iyong pinakamalaki, pinakamakapal na nakaplanong lalagyan.
Suriin ang hybrid, fully electric, at servo-hydraulic na mga modelo. Ang mga legacy na hydraulic machine ay kumokonsumo ng malaking lakas at nanganganib sa pagtagas ng langis. Ang mga ganap na de-koryenteng modelo ay kumakatawan sa modernong pamantayan ng industriya. Ang mga ito ay ganap na nag-aalis ng mga panganib sa kontaminasyon ng haydroliko na langis. Ginagawa nitong perpekto ang mga ito para sa mga cleanroom pharmaceutical environment. Ang mga electric servo-motor ay nag-aalok din ng makabuluhang mas mababang enerhiya sa itaas. Kumokonsumo lamang sila ng kapangyarihan sa mga aktwal na yugto ng paggalaw.
Siyasatin ang pagkakaroon ng third-party na tooling. Ang ilang mga tagagawa ay ikinakandado ka sa pagmamay-ari ng OEM molds. Nililimitahan nito ang iyong flexibility at pinapataas nito ang mga pangmatagalang gastos. Ang mga gastos sa tool ay ang pangunahing hadlang sa pagpasok para sa mga single-stage system. Tiyaking tumatanggap ang arkitektura ng makina ng mga standardized na hot runner at mold base. Nagbibigay-daan ito sa iyo na kumuha ng mga hulma mula sa mapagkumpitensya, dalubhasang toolmaker sa buong mundo.
Pinakamahusay na Kasanayan: Palaging humiling ng simulation ng daloy ng amag bago i-finalize ang laki ng iyong makina. Pinatutunayan nito ang thermal profile at tinitiyak na ang pinili mong press ay may sapat na presyon ng iniksyon para sa iyong partikular na disenyo ng bote.
Ang paglipat sa isang pinagsamang proseso ng pagmamanupaktura ay nagpapakilala ng mga bagong realidad sa pagpapatakbo. Ang mga tagapamahala ng pasilidad ay dapat maghanda para sa mga partikular na teknikal at pinansyal na hadlang sa yugto ng pagpapatupad.
Dapat nating malinaw na tugunan ang kapital na paggasta na kasangkot. Ang mga single-stage na amag ay mas mahal kaysa sa mga standalone na blow molds. Ang isang kumpletong tooling package ay nangangailangan ng maraming bahagi. Kailangan mo ang mga injection cavity, ang hot runner system, ang neck rings, ang stretch rods, at ang final blow cavities. Ang kumplikadong tooling ecosystem na ito ay nangangailangan ng mataas na paunang pamumuhunan. Dapat kang makakuha ng pag-apruba sa badyet nang maaga sa yugto ng buhay ng proyekto.
Ang mga pinagsamang amag ng engineering ay tumatagal ng maraming oras. Dapat balansehin ng mga toolmaker ang dynamics ng injection kasama ng stretch-blow thermodynamics. Ang kinakailangan sa dual-engineering na ito ay nagpapalawak ng mga oras ng lead sa pagmamanupaktura. Madaling tumagal ng 12 hanggang 16 na linggo bago makatanggap ng tapos na set ng amag. Kilalanin ang pagkaantala na ito nang maaga. Direktang naaapektuhan nito ang iyong time-to-market para sa mga bagong stock keeping unit (SKU). Planuhin ang iyong mga paglulunsad ng produkto nang naaayon.
Ang pagpapatakbo ng pinagsamang sistema ay nangangailangan ng advanced na teknikal na kasanayan. Dapat maunawaan ng mga technician ang dinamika ng paghubog ng iniksyon. Kailangan nilang balansehin ang mga presyon ng iniksyon, mga oras ng pagpigil, at mga temperatura ng pagkatunaw. Sabay-sabay, dapat nilang maunawaan ang mga variable ng blow molding. Dapat nilang ayusin ang timing ng kahabaan, pre-blow pressure, at mga rate ng tambutso. Ang dalawang-hakbang na sistema ay naghihiwalay sa mga variable na ito sa magkakahiwalay na makina. Pinagsasama sila ng mga single-stage system. Dapat kang mamuhunan nang malaki sa pagsasanay ng operator upang mapanatili ang mataas na mga rate ng ani.
Idetalye ang realidad ng mga startup cycle sa iyong production team. Ang makina ay dapat makamit ang perpektong thermal equilibrium sa buong hot runner manifold at ang mga bloke ng amag. Hindi ito nangyayari kaagad. Ang unang ilang dosenang mga cycle ay hindi maiiwasang magbunga ng mga lalagyan ng scrap. Ang mga leeg ay maaaring short-shot, o ang mga base ay maaaring pumutok. Dapat mong isama ang basurang ito sa pagsisimula sa iyong pang-araw-araw na pagkalkula ng ani ng materyal. Ang pare-pareho, walang patid na pagpapatakbo ng produksyon ay nagpapaliit sa ratio ng basurang ito.
Ang single-stage injection stretch blow molding ay naninindigan bilang tiyak na pagpipilian para sa mga tagagawa na inuuna ang ganap na kalidad ng lalagyan. Mahusay ito sa mga kumplikadong hugis, makakapal na pader, at mga pagsasara ng direksyon. Itinataas nito ang pinagsama-samang produksyon kaysa sa hilaw, sukat ng kalakal na output. Sa pamamagitan ng pag-aalis ng preform na pag-iimbak at pag-init, nag-aalok ito ng isang compact, matipid sa enerhiya na bakas ng pagmamanupaktura. Gayunpaman, hinihingi nito ang mga skilled operator at mas mataas na upfront tooling investments.
Bago humiling ng mga custom na simulation ng daloy ng amag o mga quote ng kagamitan, dapat kang magsagawa ng pormal na pagsusuri sa pagpapatakbo. Suriing mabuti ang iyong partikular na SKU mix. Kalkulahin ang iyong naka-target na taunang volume sa bawat disenyo ng bote. Suriin ang iyong available na factory floor space at mga kinakailangan sa cleanroom. Kung ang iyong produksyon ay humihingi ng walang kamali-mali na aesthetics, mahigpit na pharmaceutical tolerance, o natatanging geometries, ang pinagsama-samang arkitektura ng makina na ito ay walang alinlangan na magtataas ng iyong mga kakayahan sa pagmamanupaktura.
A: Oo, mabisang pinangangasiwaan ng mga makinang ito ang rPET. Gayunpaman, ang pagpoproseso ng recycled na materyal ay nangangailangan ng mahigpit na mga protocol sa pagpapatuyo ng dagta. Kakailanganin mo ring gumawa ng mga potensyal na pagsasaayos upang matunaw ang mga temperatura. Binabayaran nito ang mga variation ng intrinsic viscosity (IV) na karaniwang makikita sa mga recycled flake o pellet batch.
A: Ang mga oras ng pagbabago ay nag-iiba batay sa laki ng makina at pagiging kumplikado ng disenyo ng tooling. Sa totoo lang, tumatagal ng 4 hanggang 8 oras ang isang bihasang technician para magsagawa ng kumpletong pagbabago. Kabilang dito ang pagpapalit ng injection mold, hot runner, neck ring, at blow mold cavities.
A: Nag-iiwan ng kapansin-pansing peklat ang EBM sa ilalim ng bote. Hindi nito makakamit ang parehong biaxial stretch strength na makikita sa stretch blow molding. Higit pa rito, nag-aalok ang EBM ng makabuluhang mas mababang visual na kalinawan, ginagawa itong hindi angkop para sa mga premium, tulad ng salamin na mga application sa packaging.
A: Oo. Ang prosesong nag-iisang yugto ay katangi-tanging angkop para sa mga disenyong walang simetriko. Ang makina ay maaaring thermally profile ang preform tumpak. Kinokontrol din nito nang mekanikal ang oryentasyon bago humihip. Tinitiyak nito ang pare-parehong pamamahagi ng materyal kahit na sa napaka-irregular o off-center na mga hugis.
