
Просмотры: 0 Автор: Редактор сайта Время публикации: 8 октября 2026 г. Происхождение: Сайт
Для производителей пластиковой тары и инженеров по упаковке выбор правильного процесса выдувного формования является критически важным решением по капитальным затратам. Оно определяет гибкость производства, экономичность производства и качество конечного продукта. Оценка того, стоит ли инвестировать в интегрированную одноступенчатую систему или в разделенную двухступенчатую систему, требует тщательного баланса. Вы должны взвесить требования к визуальной четкости, ограничения по занимаемой площади и целевые объемы производства. Если вы сделаете неправильный выбор, вы рискуете ухудшить внешний вид бутылки или потратить впустую производственную площадь. Это руководство раскрывает технические реалии одноэтапное литье с вытяжкой и раздувом . Мы обеспечиваем прозрачную систему оценки руководителей производственных предприятий. Вы узнаете, как функционирует архитектура машины и в чем этот процесс превосходит альтернативы. Мы также рассказываем, как решить, соответствует ли этот интегрированный процесс вашим операционным целям.
Чтобы понять преимущество одноступенчатой технологии, необходимо сначала составить карту физического потока внутри оборудования. Архитектура обычно основана на вращающейся карусели. Эта установка перемещает пластик через отдельные фазы, даже не покидая машины. Он устанавливает строго контролируемую техническую базу.
Большинство современных одноступенчатых систем работают с последовательностью индексации из трех или четырех станций. Мы можем разбить этот непрерывный цикл на следующие этапы:
Эта интегрированная архитектура обеспечивает огромные энергетические преимущества. Он сохраняет скрытое тепло, выделяемое на начальном этапе впрыска. Двухэтапные системы требуют массивных инфракрасных печей подогрева для смягчения холодных преформ. Одноступенчатые машины полностью исключают использование этих печей. Такое прямое сохранение тепла радикально снижает показатели потребления электроэнергии. Это также предотвращает проблемы термической деградации, обычно возникающие при повторном нагреве толстостенных преформ.
Распространенная ошибка: руководители предприятий часто недооценивают потребности в охлаждающей воде для одноступенчатых систем. Вы экономите энергию на подогрев, но для станции впрыска требуется мощная холодильная машина для быстрого затвердевания горловины.
Выбор между одноэтапной и двухэтапной архитектурой редко бывает простым. Каждая система обслуживает отдельные сегменты рынка. Вы должны оценить эти системы по четырем основным производственным критериям.
Одноступенчатые системы захватывают преформу за горловину на протяжении всего цикла. Преформы никогда не соприкасаются друг с другом. Напротив, двухэтапные системы выбрасывают преформы в большие складские бункеры. Они сталкиваются, трутся и царапаются друг о друга. Одноэтапные системы полностью предотвращают повреждение поверхности. Это делает одноэтапный подход обязательным для создания устойчивой к царапинам упаковки премиум-класса. Косметика и спиртные напитки премиум-класса требуют такой безупречной визуальной ясности.
Мы должны признать компромисс между скоростью производства. Двухступенчатая техника по-прежнему превосходна при массовых, непрерывных работах. Подумайте о бутылках с обычной водой или газировкой. Они быстро производят миллионы одинаковых единиц. Одноступенчатые системы работают с меньшим временем цикла. Процесс оптимизирован для малых и средних объемов. Обычно это колеблется от одного до двадцати миллионов единиц в год. Он отлично подходит для условий, требующих частой замены пресс-форм.
Интегрированное производство обеспечивает невероятно жесткие допуски на размеры. Поскольку преформа никогда не покидает передаточный механизм, выравнивание шейки остается идеальным. Положение нити не смещается. Эта точность имеет решающее значение для специализированных дозирующих насосов. Это не менее важно для направленных укупорочных средств, таких как триггерные распылители, где крышка должна идеально совпадать с лицевой поверхностью бутылки.
Автономные выдувные машины требуют большой физической площади. Вы должны хранить и помещать в карантин необработанные преформы в больших коробках Гейлорда, прежде чем их выдувать. Одноступенчатое оборудование исключает этот промежуточный инвентарь. Вы загружаете сырые гранулы смолы в бункер, а готовые бутылки выходят с конвейера. Это радикально сокращает площадь склада и упрощает логистику цепочки поставок.
Сравнение производственного процесса: одноэтапного и двухэтапного производства.
| критерии | Одноэтапный ISBM | Двухэтапный ISBM |
|---|---|---|
| Визуальная четкость | Нетронутый вид (без царапин на преформе) | Склонен к потертостям при хранении. |
| Идеальный годовой объем | От 1 миллиона до 20 миллионов единиц | 50 миллионов+ единиц |
| След | Компактность (не требуется хранение преформ) | Большой (требуются складские места) |
| Выравнивание шеи | Высокая точность (направленные затворы) | Переменная (зависит от отслеживания подачи) |
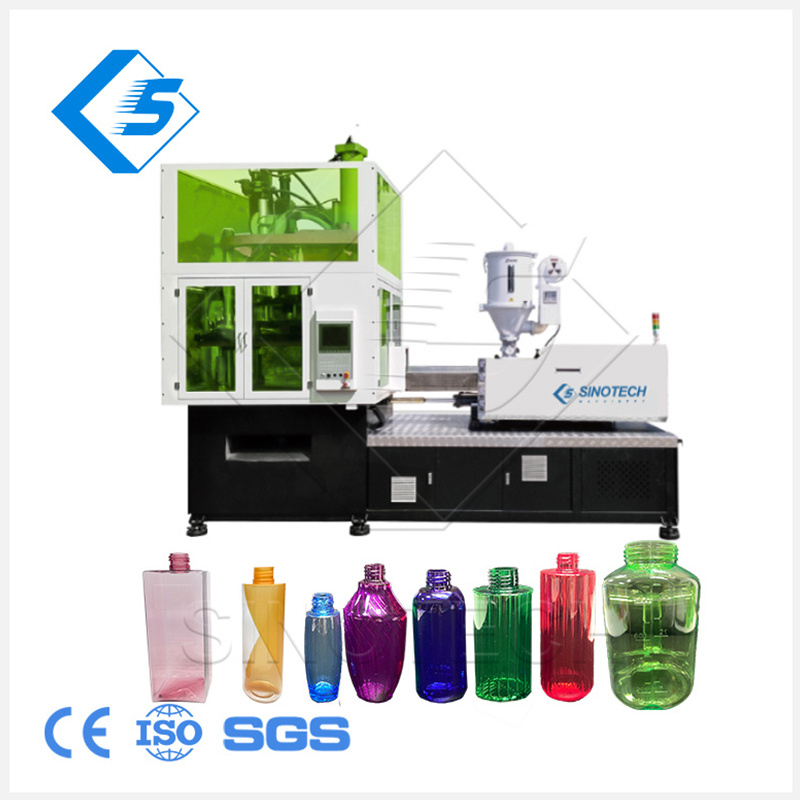
Некоторые отрасли не могут идти на компромисс с эстетикой контейнеров или структурной целостностью. Для этих секторов интегрированное выдувное формование является единственным жизнеспособным методом производства.
Индустрия красоты во многом опирается на визуальную дифференциацию. Брендам требуются толстостенные ПЭТ-банки, имитирующие стекло. Им нужны тюбики от туши и асимметричные флаконы для лосьона. Эти конструкции требуют первозданной ясности. Они также требуют точного выравнивания шеи по направлению. Если насос для лосьона направлен в неправильном направлении, продукт не пройдет контроль качества. Одноступенчатые машины безупречно справляются с этими строгими параметрами.
Медицинская упаковка подвергается строгому контролю со стороны регулирующих органов. Упаковки для таблеток, флаконы для глазных капель и контейнеры для сиропа от кашля требуют жестких допусков на герметичность. Соответствие FDA и USP не подлежит обсуждению. Одноступенчатое оборудование сводит к минимуму вмешательство человека. Это исключает промежуточное хранение, где пыль или загрязнения могут попасть в открытые преформы. Эта замкнутая система значительно снижает риск загрязнения.
Стандартные бутылки для напитков представляют собой простые цилиндры. Специальные продукты имеют сложную геометрию. Баночки с арахисовым маслом с широким горлышком и изготовленные на заказ миниатюры для ликеров, как известно, трудно обрабатывать. Их трудно равномерно разогреть в двухступенчатой духовке. Интегрированный процесс идеально распределяет тепло во время впрыска. Это обеспечивает равномерное растяжение сложных, асимметричных пищевых контейнеров.
Детские бутылочки требуют абсолютной целостности материала. Производители используют смолы премиум-класса, такие как PPSU или Tritan, для обработки без BPA. Эти пластмассы инженерного класса требуют точного термоконтроля. Перегрев их приводит к деградации или пожелтению. Одноступенчатый процесс тщательно контролирует историю нагрева. Он производит кристально чистые, устойчивые к разрушению бутылочки, безопасные для использования младенцами.
Покупка Одноступенчатая машина ISBM представляет собой серьезную модернизацию завода. Выбирать оборудование нельзя только по цене. Вы должны оценить конкретные технические критерии, чтобы обеспечить долгосрочную жизнеспособность производства.
Оцените способность машины обрабатывать различные смолы, выходящие за рамки стандартного ПЭТ. Современные тенденции в упаковке быстро меняются. Возможно, вам придется использовать полипропилен (ПП) для сжимаемых трубок. Вам может потребоваться поликарбонат (ПК) для прочных кувшинов для воды. Переработанный ПЭТ (rPET) создает уникальные проблемы. Использование rPET требует строгих протоколов сушки. Это также требует динамической корректировки температуры плавления из-за изменений характеристической вязкости. Убедитесь, что выбранная вами машина оснащена надежными средствами управления экструдером, позволяющими справляться с такими изменениями материала.
Вы должны сопоставить тоннаж машины с требуемым количеством камер. Учитывайте общий вес детали и толщину стенок. Не завышайте тоннаж, если вы в основном используете микроконтейнеры. Использование огромного пресса для крошечных флаконов с глазными каплями приводит к пустой трате энергии. Это также вызывает ненужный износ компонентов пресс-формы. И наоборот, недостаточный тоннаж приводит к появлению засветов на отделке грифа, отлитой под давлением. Рассчитайте требования к зажиму, используя самый большой и толстый запланированный контейнер.
Оцените гибридные, полностью электрические и сервогидравлические модели. Устаревшие гидравлические машины потребляют значительную мощность и могут привести к утечкам масла. Полностью электрические модели представляют собой современный отраслевой стандарт. Они полностью исключают риск загрязнения гидравлического масла. Это делает их идеальными для фармацевтических сред с чистыми помещениями. Электрические серводвигатели также обеспечивают значительно меньшие затраты энергии. Они потребляют энергию только во время реальных фаз движения.
Изучите доступность сторонних инструментов. Некоторые производители ограничивают вас запатентованными OEM-формами. Это ограничивает вашу гибкость и увеличивает долгосрочные затраты. Затраты на оснастку являются основным барьером для входа на рынок одноступенчатых систем. Убедитесь, что архитектура машины поддерживает стандартизированные горячеканальные каналы и пресс-формы. Это позволяет вам приобретать формы у конкурентоспособных специализированных производителей инструментов по всему миру.
Передовой опыт: всегда запрашивайте моделирование течения пресс-формы, прежде чем окончательно определить размер машины. Это подтверждает тепловой профиль и гарантирует, что выбранный вами пресс будет иметь достаточное давление впрыска для вашей конкретной конструкции бутылки.
Переход к интегрированному производственному процессу открывает новые операционные реалии. Менеджеры объектов должны быть готовы к конкретным техническим и финансовым препятствиям на этапе реализации.
Мы должны прозрачно решать вопросы связанных с этим капитальных затрат. Одноступенчатые формы стоят значительно дороже, чем отдельные выдувные формы. Полный пакет инструментов требует нескольких компонентов. Вам потребуются полости для впрыска, система горячеканальных каналов, горловые кольца, натяжные стержни и полости для окончательной продувки. Эта сложная экосистема инструментов требует высоких первоначальных инвестиций. Вы должны обеспечить утверждение бюджета на ранних стадиях жизненного цикла проекта.
Разработка интегрированных форм занимает значительное время. Производители инструментов должны сбалансировать динамику впрыска с термодинамикой растяжения-выдува. Это требование двойного проектирования продлевает сроки производства. Получение готового набора форм может легко занять от 12 до 16 недель. Признайте эту задержку заранее. Это напрямую влияет на время вывода на рынок новых единиц хранения (SKU). Планируйте запуск вашего продукта соответствующим образом.
Для работы интегрированной системы требуются высокие технические навыки. Технические специалисты должны понимать динамику литья под давлением. Им необходимо сбалансировать давление впрыска, время выдержки и температуру плавления. Одновременно они должны понимать параметры выдувного формования. Они должны отрегулировать время растяжения, давление перед продувкой и скорость выхлопа. Двухэтапные системы изолируют эти переменные в отдельных машинах. Одноступенчатые системы объединяют их. Вы должны инвестировать значительные средства в обучение операторов, чтобы поддерживать высокую производительность.
Подробно опишите реальность циклов запуска вашей производственной команде. Машина должна обеспечить идеальное тепловое равновесие между горячеканальным коллектором и блоками формы. Это не происходит мгновенно. Первые несколько десятков циклов неизбежно приведут к появлению контейнеров для металлолома. Шеи могут быть короткими, а основания могут взорваться. Вы должны учитывать эти отходы при запуске в своих ежедневных расчетах выхода материала. Последовательный, непрерывный производственный процесс сводит к минимуму этот коэффициент отходов.
Одноэтапное литьевое формование с раздувом и растяжением является окончательным выбором для производителей, отдающих предпочтение абсолютному качеству тары. Он отличается сложными формами, толстыми стенками и направленными затворами. Он ставит интегрированное производство выше сырьевого, товарного производства. Устранив необходимость хранения и повторного нагрева преформ, мы предлагаем компактное и энергоэффективное производство. Однако это требует квалифицированных операторов и более высоких первоначальных инвестиций в инструмент.
Прежде чем запрашивать индивидуальное моделирование потока пресс-формы или расценки на оборудование, вы должны провести формальный операционный анализ. Внимательно просмотрите свой конкретный набор SKU. Рассчитайте целевые годовые объемы в зависимости от конструкции бутылки. Оцените доступную производственную площадь и требования к чистым помещениям. Если ваше производство требует безупречной эстетики, жестких фармацевтических допусков или уникальной геометрии, эта интегрированная архитектура машины, несомненно, расширит ваши производственные возможности.
О: Да, эти машины эффективно обрабатывают rPET. Однако переработка переработанного материала требует строгих протоколов сушки смолы. Вам также необходимо будет внести потенциальные корректировки в температуру плавления. Это компенсирует изменения характеристической вязкости (IV), обычно встречающиеся в переработанных партиях хлопьев или гранул.
Ответ: Время переналадки зависит от размера станка и сложности конструкции оснастки. В реальности полная замена квалифицированному специалисту занимает от 4 до 8 часов. Сюда входит замена литьевой формы, горячеканального канала, горловых колец и полостей выдувной формы.
Ответ: EBM оставляет заметный шрам у основания бутылки. Он не может обеспечить ту же прочность на двухосное растяжение, что и при формовании с раздувом и вытяжкой. Кроме того, EBM обеспечивает значительно более низкую визуальную четкость, что делает его непригодным для применения в производстве стеклянной упаковки премиум-класса.
А: Да. Одноэтапный процесс идеально подходит для асимметричных конструкций. Машина может точно термически профилировать преформу. Он также механически контролирует ориентацию перед продувкой. Это обеспечивает равномерное распределение материала даже при очень неровных или смещенных от центра формах.
