
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-10-08 Паходжанне: Сайт
Для вытворцаў пластыкавай тары і інжынераў па ўпакоўцы выбар правільнага працэсу выдувного фармавання з'яўляецца найважнейшым рашэннем аб капітальных выдатках. Гэта вызначае хуткасць вытворчасці, эканоміку адзінкі і якасць канчатковай прадукцыі. Ацэнка таго, ці варта інвеставаць у інтэграваную аднаступеньчатую сістэму ў параўнанні з раз'яднанай двухступеньчатай сістэмай, патрабуе ўважлівага балансу. Вы павінны ўзважыць патрабаванні да візуальнай выразнасці, абмежаванні па плошчы і мэтавыя аб'ёмы вытворчасці. Пры няправільным выбары вы рызыкуеце пагоршыць эстэтыку бутэлькі або змарнаваць плошчу завода. Гэта кіраўніцтва разбівае тэхнічныя рэаліі адзін крок ін'екцыі стрейч выдувного фармавання . Мы забяспечваем празрыстую сістэму ацэнкі для кіраўнікоў вытворчых прадпрыемстваў. Вы даведаецеся, як функцыянуе архітэктура машыны і дзе гэты працэс пераўзыходзіць альтэрнатывы. Мы таксама паказваем, як вырашыць, ці адпавядае гэты інтэграваны працэс вашым аператыўным мэтам.
Каб зразумець перавагі адной ступені, трэба спачатку адлюстраваць фізічны паток у абсталяванні. Архітэктура звычайна абапіраецца на верціцца карусель. Гэтая ўстаноўка перамяшчае пластык праз розныя фазы, не пакідаючы машыну. Ён усталёўвае высокакантраляваную тэхнічную базу.
Большасць сучасных аднаступеністых сістэм працуюць на паслядоўнасці індэксацыі з трох або чатырох станцый. Мы можам разбіць гэты бесперапынны цыкл на наступныя этапы:
Гэтая інтэграваная архітэктура забяспечвае велізарныя энергетычныя перавагі. Ён захоўвае схаванае цяпло, якое ўтвараецца падчас пачатковай фазы ўпырску. Двухступеністыя сістэмы патрабуюць масіўных інфрачырвоных печаў для размякчэння халодных нарыхтовак. Аднаступеньчатыя машыны цалкам ліквідуюць гэтыя печы. Гэта прамое ўтрыманне цяпла радыкальна зніжае паказчыкі спажывання электраэнергіі. Гэта таксама прадухіляе праблемы тэрмічнай дэградацыі, якія звычайна ўзнікаюць пры паўторным награванні таўстасценных нарыхтовак.
Распаўсюджаная памылка: кіраўнікі аб'ектаў часта недаацэньваюць патрэбы ў астуджальнай вадзе для аднаступеністых сістэм. У той час як вы эканоміце энергію паўторнага нагрэву, ін'екцыйная станцыя патрабуе надзейнай магутнасці ахаладжальніка для хуткага зацвярдзення аздаблення гарлавіны.
Выбар паміж аднаступеньчатай і двухступеньчатай архітэктурамі рэдка бывае простым. Кожная сістэма абслугоўвае розныя сегменты рынку. Вы павінны ацаніць гэтыя сістэмы па чатырох асноўных крытэрыях вытворчасці.
Аднаступеньчатыя сістэмы захопліваюць прэформу за гарлавіннае кольца на працягу ўсяго цыклу. Нарыхтоўкі ніколі не датыкаюцца адзін з адным. Наадварот, двухэтапныя сістэмы выкідваюць прэформы ў вялікія бункеры для захоўвання. Яны сутыкаюцца, труцца і драпаюцца адзін аб аднаго. Аднаступеньчатыя сістэмы цалкам прадухіляюць пашкоджанне паверхні. Гэта робіць аднаэтапны падыход абавязковым для раскошнай упакоўкі без драпін. Касметыка і спіртныя напоі прэміум-класа патрабуюць гэтай бездакорнай візуальнай выразнасці.
Мы павінны прызнаць кампраміс хуткасці вытворчасці. Двухступеньчатая тэхніка застаецца лепшай для масіўных бесперапынных прабегаў. Падумайце пра таварную ваду або бутэлькі з газаванай вадой. Яны хутка вырабляюць мільёны аднолькавых адзінак. Аднаступеньчатыя сістэмы працуюць больш павольна. Працэс аптымізаваны для малых і сярэдніх аб'ёмаў. Звычайна гэта вагаецца ад аднаго мільёна да дваццаці мільёнаў адзінак штогод. Ён выдатна працуе ў асяроддзях, якія патрабуюць частай змены формы.
Комплексная вытворчасць забяспечвае неверагодна жорсткія допускі на памеры. Паколькі нарыхтоўка ніколі не пакідае механізм перадачы, выраўноўванне гарлавіны застаецца ідэальным. Размяшчэнне ніткі не зрушваецца. Гэтая дакладнасць мае вырашальнае значэнне для спецыялізаваных помпаў-дазатараў. Гэта не менш важна для накіраванага закрыцця, напрыклад, для распыляльнікаў, дзе каўпачок павінен ідэальна выраўноўвацца ўздоўж тарца бутэлькі.
Аўтаномныя выдувные машыны патрабуюць вялікай плошчы. Вы павінны захоўваць і захоўваць сырыя нарыхтоўкі ў вялікіх скрынях Гейлорд перад тым, як выдзімаць іх. Аднаступеньчатае абсталяванне выключае гэты прамежкавы інвентар. Вы падаеце гранулы сырой смалы ў бункер, а гатовыя бутэлькі выходзяць з канвеера. Гэта рэзка памяншае складскія плошчы і спрашчае лагістыку ланцужкоў паставак.
Параўнанне вытворчага працэсу: ў адзін і ў два этапы.
| Крытэрыі вытворчасці | Аднаступеньчаты | ISBM. |
|---|---|---|
| Візуальная выразнасць | Цудоўная (без драпін на прэформе) | Схільны да пацёртасці падчас захоўвання |
| Ідэальны гадавы аб'ём | Ад 1 мільёна да 20 мільёнаў адзінак | 50 мільёнаў+ адзінак |
| След | Кампактны (не патрабуецца захоўванне нарыхтовак) | Вялікі (Патрабуюцца складскія кантэйнеры) |
| Выраўноўванне шыі | Высокая дакладнасць (накіраванае закрыццё) | Пераменная (залежыць ад адсочвання падачы) |
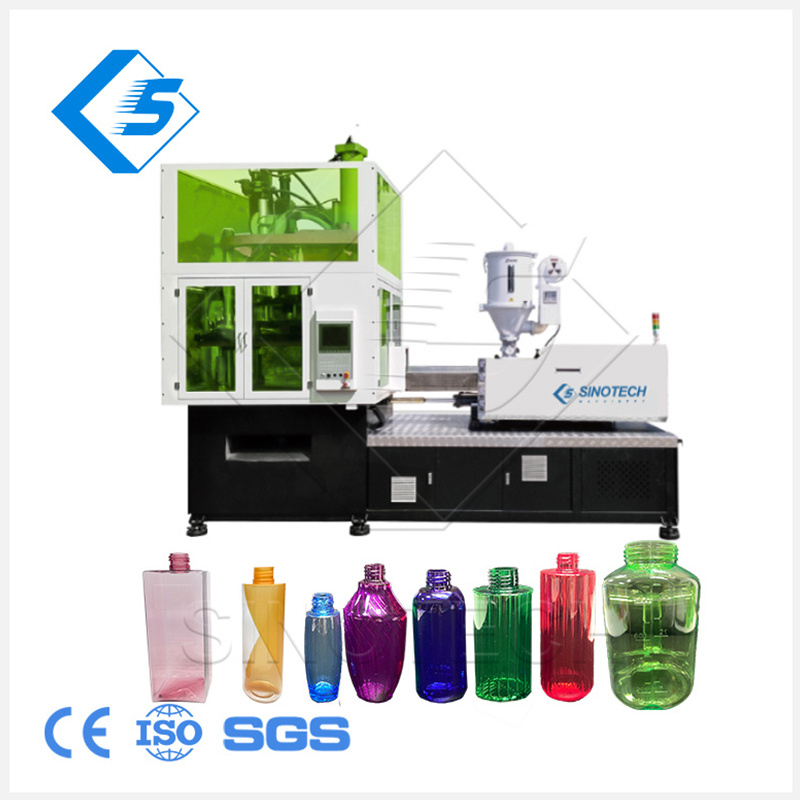
Некаторыя галіны прамысловасці не могуць ісці на кампраміс з эстэтыкай кантэйнераў або структурнай цэласнасцю. Для гэтых сектараў інтэграванае выдувное фармаванне з'яўляецца адзіным жыццяздольным метадам вытворчасці.
Індустрыя прыгажосці ў значнай ступені залежыць ад візуальнай дыферэнцыяцыі. Брэнды патрабуюць таўстасценных ПЭТ-слоікаў, якія імітуюць шкло. Ім патрэбныя цюбікі з тушшу і асіметрычныя флаконы з ласьёнам. Гэтыя канструкцыі патрабуюць першароднай выразнасці. Яны таксама патрабуюць дакладнага выраўноўвання шыі. Калі помпа для лосьона накіравана ў няправільны бок, прадукт не праходзіць кантроль якасці. Аднаступеньчатыя машыны спраўляюцца з гэтымі строгімі параметрамі бездакорна.
Медыцынская ўпакоўка знаходзіцца пад жорсткім нарматыўным кантролем. Упакоўшчыкі таблетак, флаконы для вочных кропель і кантэйнеры для сіропу ад кашлю патрабуюць жорсткіх допускаў на герметызацыю. Адпаведнасць FDA і USP не падлягае абмеркаванню. Аднаступеньчатая тэхніка зводзіць да мінімуму працу чалавека. Гэта выключае прамежкавае захоўванне, дзе пыл або забруджванні могуць патрапіць у адкрытыя преформы. Гэтая замкнёная сістэма значна зніжае рызыку заражэння.
Стандартныя бутэлькі для напояў - гэта простыя цыліндры. Для спецыяльных прадуктаў выкарыстоўваецца складаная геаметрыя. Банкі з арахісавым маслам з шырокім горлам і нестандартныя мініяцюры спіртных напояў, як вядома, складаныя ў апрацоўцы. Іх цяжка раўнамерна разагрэць у двухступеньчатай печы. Інтэграваны працэс ідэальна прафілюе цяпло падчас ін'екцыі. Гэта дазваляе раўнамерна расцягваць складаныя асіметрычныя харчовыя кантэйнеры.
Дзіцячыя бутэлечкі патрабуюць абсалютнай цэласнасці матэрыялу. Вытворцы выкарыстоўваюць смалы прэміум-класа, такія як PPSU або Tritan, для апрацоўкі без BPA. Гэты інжынерны пластык патрабуе дакладнага кантролю тэмпературы. Перагрэў іх выклікае дэградацыю або пажаўценне. Аднаступеньчаты працэс старанна кіруе гісторыяй цяпла. Ён пастаўляе крышталёва чыстыя бутэлечкі, бяспечныя для выкарыстання немаўлятамі.
Купля а аднаступеньчатая машына ISBM уяўляе сабой сур'ёзнае абнаўленне завода. Нельга выбіраць абсталяванне толькі па цане. Вы павінны ацаніць пэўныя тэхнічныя крытэрыі, каб забяспечыць доўгатэрміновую жыццяздольнасць вытворчасці.
Ацаніце здольнасць машыны апрацоўваць розныя смалы, акрамя стандартнага ПЭТ. Тэндэнцыі сучаснай упакоўкі імкліва змяняюцца. Вам можа спатрэбіцца запусціць поліпрапілен (PP) для сціскальных трубак. Вам можа спатрэбіцца полікарбанат (PC) для трывалых збаноў для вады. Перапрацаваны ПЭТ (rPET) стварае унікальныя праблемы. Запуск rPET патрабуе строгіх пратаколаў сушкі. Гэта таксама патрабуе дынамічнай карэкціроўкі тэмпературы расплаву з-за змены ўласнай глейкасці. Пераканайцеся, што абраная вамі машына мае надзейныя элементы кіравання экстрударам, каб справіцца з гэтымі зрухамі матэрыялу.
Вы павінны супаставіць танаж машыны непасрэдна з неабходнай колькасцю паражнін. Улічвайце агульную масу дэталі і таўшчыню сценкі. Не перавышайце спецыфікацыі танажу, калі вы ў асноўным выкарыстоўваеце мікракантэйнеры. Выкарыстанне масіўнага прэса для малюсенькіх флаконаў з вочнымі кроплямі марнуе энергію. Гэта таксама выклікае непатрэбны знос кампанентаў формы. І наадварот, танаж, які не адпавядае спецыфікацыям, прыводзіць да бліскучага аздаблення гарлавіны, адлітага пад ціскам. Разлічыце свае патрабаванні да заціску, выкарыстоўваючы ваш самы вялікі і тоўсты запланаваны кантэйнер.
Ацаніце гібрыдныя, цалкам электрычныя і сервагідраўлічныя мадэлі. Састарэлыя гідраўлічныя машыны спажываюць значную колькасць энергіі і рызыкуюць уцечкай масла. Цалкам электрычныя мадэлі ўяўляюць сабой сучасны галіновы стандарт. Яны цалкам ліквідуюць рызыку забруджвання гідраўлічнага масла. Гэта робіць іх ідэальнымі для чыстых фармацэўтычных асяроддзяў. Электрычныя серварухавікі таксама забяспечваюць значна меншыя выдаткі энергіі. Яны спажываюць энергію толькі падчас рэальных фаз руху.
Даследуйце наяўнасць інструментаў іншых вытворцаў. Некаторыя вытворцы замыкаюць вас на ўласных формах OEM. Гэта абмяжоўвае вашу гнуткасць і павялічвае доўгатэрміновыя выдаткі. Кошт інструментаў з'яўляецца асноўнай перашкодай для выхаду на рынак аднаступеністых сістэм. Пераканайцеся, што архітэктура машыны прымае стандартызаваныя гарачыя каналы і формы. Гэта дазваляе вам набываць прэс-формы ў канкурэнтаздольных спецыялізаваных вытворцаў інструментаў па ўсім свеце.
Лепшая практыка: Заўсёды запытвайце мадэляванне патоку прэс-формы перад тым, як завяршаць памер машыны. Гэта пацвярджае цеплавой профіль і гарантуе, што абраны вамі прэс мае дастатковы ціск упырску для вашай канкрэтнай канструкцыі бутэлькі.
Пераход да інтэграванага вытворчага працэсу ўводзіць новыя рэаліі працы. Кіраўнікі аб'ектаў павінны падрыхтавацца да пэўных тэхнічных і фінансавых перашкод на этапе рэалізацыі.
Мы павінны празрыста разглядаць капітальныя выдаткі. Аднаступеньчатыя формы каштуюць значна даражэй, чым аўтаномныя выдуўныя формы. Поўны пакет інструментаў патрабуе некалькіх кампанентаў. Вам патрэбныя паражніны для ўпырску, сістэма гарачага канала, кольцы для гарлавіны, расцяжныя стрыжні і паражніны канчатковага выдзімання. Гэтая складаная экасістэма інструментаў патрабуе вялікіх першапачатковых інвестыцый. Вы павінны забяспечыць зацвярджэнне бюджэту на пачатку жыццёвага цыклу праекта.
Распрацоўка інтэграваных форм займае шмат часу. Вытворцы інструментаў павінны збалансаваць дынаміку ўпырску разам з тэрмадынамікай расцяжэння і ўдару. Гэта патрабаванне падвойнай тэхнікі павялічвае тэрміны вытворчасці. На атрыманне гатовага набору формы можа лёгка спатрэбіцца ад 12 да 16 тыдняў. Прызнайце гэтую затрымку загадзя. Гэта непасрэдна ўплывае на ваш час выхаду на рынак новых складскіх адзінак (SKU). Адпаведна плануйце запуск прадукту.
Эксплуатацыя інтэграванай сістэмы патрабуе высокіх тэхнічных ведаў. Тэхнікі павінны разумець дынаміку ліцця пад ціскам. Ім трэба збалансаваць ціск упырску, час вытрымкі і тэмпературу плаўлення. Адначасова яны павінны зразумець зменныя выдувного фармавання. Яны павінны рэгуляваць час расцяжэння, ціск перад прадзьмухам і хуткасць выхлапу. Двухступеністыя сістэмы ізалююць гэтыя зменныя ў асобныя машыны. Іх аб'ядноўваюць одноступенчатые сістэмы. Вы павінны ўкласці значныя сродкі ў навучанне аператараў, каб падтрымліваць высокі ўзровень ураджаю.
Дэталёва раскажыце пра цыклы запуску вашай вытворчай групе. Машына павінна дасягнуць ідэальнай цеплавой раўнавагі ў калектары гарачага канала і формачных блоках. Адбываецца гэта не імгненна. Першыя некалькі дзясяткаў цыклаў непазбежна дадуць кантэйнеры для лому. Шыйкі могуць быць кароткімі, або асновы могуць выбухнуць. Вы павінны ўлічваць гэтыя стартавыя адходы ў штодзённых разліках выхаду матэрыялаў. Паслядоўная бесперапынная вытворчасць мінімізуе гэтую долю адходаў.
Аднаступеньчатае ліццё пад ціскам з расцяжэннем і выдувом з'яўляецца канчатковым выбарам для вытворцаў, якія аддаюць перавагу абсалютнай якасці тары. Ён вылучаецца складанымі формамі, тоўстымі сценамі і накіраванымі закрыццямі. Ён узвышае інтэграваную вытворчасць над сыравіннай, таварнай вытворчасцю. Выключаючы захоўванне нарыхтовак і паўторны нагрэў, гэта забяспечвае кампактны, энергаэфектыўны вытворчы след. Аднак гэта патрабуе кваліфікаваных аператараў і вялікіх авансавых інвестыцый у інструменты.
Перш чым запытваць індывідуальны мадэляванне патоку прэс-формы або цэны на абсталяванне, вы павінны правесці афіцыйны аперацыйны аналіз. Уважліва праглядзіце вашу камбінацыю SKU. Разлічыце мэтавы гадавы аб'ём на канструкцыю бутэлькі. Ацаніце даступную плошчу завода і патрабаванні да чыстых памяшканняў. Калі ваша вытворчасць патрабуе бездакорнай эстэтыкі, жорсткіх фармацэўтычных допускаў або унікальнай геаметрыі, гэтая інтэграваная архітэктура машыны, несумненна, павысіць вашыя вытворчыя магчымасці.
A: Так, гэтыя машыны эфектыўна апрацоўваюць rPET. Аднак апрацоўка перапрацаванага матэрыялу патрабуе строгіх пратаколаў сушкі смалы. Вам таксама трэба будзе ўнесці магчымыя карэктывы ў тэмпературу расплаву. Гэта кампенсуе варыяцыі характарыстычнай глейкасці (IV), якія звычайна сустракаюцца ў партыях перапрацаваных шматкоў або гранул.
A: Час пераключэння вар'іруецца ў залежнасці ад памеру машыны і складанасці канструкцыі інструмента. На самай справе кваліфікаванаму тэхніку патрабуецца ад 4 да 8 гадзін, каб выканаць поўную замену. Гэта ўключае ў сябе замену формы для ліцця пад ціскам, гарачага канала, шыйных кольцаў і паражнін выдувной формы.
A: EBM пакідае прыкметны шнар ад адшчыпвання ў падставы бутэлькі. Ён не можа дасягнуць той жа трываласці на двухвосевае расцяжэнне, што і пры выдуўным фармаванні. Акрамя таго, EBM забяспечвае значна меншую візуальную выразнасць, што робіць яго непрыдатным для прэміум-пакетаў, падобных на шкло.
A: Так. Аднаэтапны працэс унікальна падыходзіць для асіметрычных канструкцый. Машына можа тэрмічнаму прафіляваць нарыхтоўку дакладна. Ён таксама механічна кантралюе арыентацыю перад дзьмухам. Гэта забяспечвае раўнамернае размеркаванне матэрыялу нават у вельмі няправільных або нецэнтральных формах.
