
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-10-08 الأصل: موقع
بالنسبة لمصنعي الحاويات البلاستيكية ومهندسي التعبئة والتغليف، يعد اختيار عملية النفخ الصحيحة قرارًا بالغ الأهمية فيما يتعلق بالإنفاق الرأسمالي. فهو يحدد سرعة الإنتاج، واقتصاديات الوحدة، وجودة المنتج النهائي. إن تقييم ما إذا كان الاستثمار في نظام متكامل أحادي المرحلة مقابل نظام منفصل مكون من مرحلتين يتطلب توازناً دقيقاً. يجب عليك الموازنة بين متطلبات الوضوح البصري وقيود البصمة وحجم الإنتاج المستهدف. إذا اخترت بشكل غير صحيح، فإنك تخاطر بتدهور جماليات الزجاجة أو إهدار مساحة أرضية المصنع. يكسر هذا الدليل الحقائق التقنية لـ خطوة واحدة حقن تمتد ضربة صب . نحن نقدم إطار تقييم شفاف لمديري مرافق الإنتاج. سوف تتعلم كيف تعمل بنية الآلة وأين تتفوق هذه العملية على البدائل. نكشف أيضًا عن كيفية تحديد ما إذا كانت هذه العملية المتكاملة تتوافق تمامًا مع أهدافك التشغيلية.
لفهم ميزة المرحلة الواحدة، يجب عليك أولاً رسم خريطة للتدفق المادي داخل المعدات. تعتمد الهندسة المعمارية عادة على دائري دوار. يقوم هذا الإعداد بنقل البلاستيك عبر مراحل مختلفة دون مغادرة الجهاز على الإطلاق. إنه ينشئ خط أساس تقني يتم التحكم فيه بدرجة عالية.
تعمل معظم الأنظمة الحديثة أحادية المرحلة على تسلسل فهرسة ثلاثي أو أربع محطات. يمكننا تقسيم هذه الحلقة المستمرة إلى الخطوات التالية:
توفر هذه البنية المتكاملة فوائد طاقة هائلة. فهو يحتفظ بالحرارة الكامنة المتولدة أثناء مرحلة الحقن الأولية. تتطلب الأنظمة المكونة من خطوتين أفران إعادة تسخين ضخمة بالأشعة تحت الحمراء لتنعيم القوالب الباردة. تعمل الآلات أحادية المرحلة على التخلص من هذه الأفران تمامًا. يؤدي هذا الاحتفاظ المباشر بالحرارة إلى تقليل مقاييس استهلاك الكهرباء بشكل جذري. كما أنه يمنع مشكلات التدهور الحراري الشائعة عند إعادة تسخين القوالب ذات الجدران السميكة.
خطأ شائع: غالبًا ما يقلل مديرو المرافق من متطلبات مياه التبريد للأنظمة أحادية المرحلة. أثناء توفير طاقة إعادة التسخين، تتطلب محطة الحقن قدرة تبريد قوية لتقوية تشطيب الرقبة بسرعة.
نادرًا ما يكون الاختيار بين معمارية ذات خطوة واحدة أو خطوتين أمرًا سهلاً. يخدم كل نظام قطاعات مختلفة من السوق. يجب عليك تقييم هذه الأنظمة عبر أربعة معايير إنتاج أساسية.
تعمل الأنظمة أحادية المرحلة على الإمساك بالتشكيل من خلال حلقة العنق طوال الدورة بأكملها. التشكيلات لا تلمس بعضها البعض أبدًا. في المقابل، تقوم الأنظمة المكونة من خطوتين بإخراج القوالب الجاهزة إلى صناديق تخزين كبيرة. إنهم يصطدمون ويفركون ويخدشون بعضهم البعض. تعمل الأنظمة ذات الخطوة الواحدة على منع هذا الضرر السطحي تمامًا. وهذا يجعل نهج المرحلة الواحدة إلزاميًا للتغليف الخالي من الخدوش والجودة الفاخرة. تتطلب مستحضرات التجميل والمشروبات الروحية المتميزة هذا الوضوح البصري الذي لا تشوبه شائبة.
يجب أن نعترف بمقايضة سرعة الإنتاج. تظل الآلات ذات الخطوتين متفوقة في عمليات التشغيل الضخمة والمستمرة. فكر في المياه السلعية أو زجاجات الصودا. إنهم ينتجون ملايين الوحدات المتطابقة بسرعة. تعمل الأنظمة أحادية المرحلة على تشغيل أوقات دورات أبطأ. تم تحسين العملية للكميات المنخفضة إلى المتوسطة. يتراوح هذا عادةً من مليون إلى عشرين مليون وحدة سنويًا. إنه يتفوق في البيئات التي تتطلب تغييرات متكررة في القالب.
يوفر التصنيع المتكامل تفاوتات أبعاد ضيقة بشكل لا يصدق. نظرًا لأن القالب لا يترك آلية النقل أبدًا، فإن محاذاة الرقبة تظل مثالية. لا يتغير موضع الخيط. تعتبر هذه الدقة أمرًا بالغ الأهمية لمضخات التوزيع المتخصصة. وهو أمر مهم بنفس القدر بالنسبة لعمليات الإغلاق الاتجاهية، مثل رشاشات الزناد، حيث يجب أن يكون الغطاء محاذيًا تمامًا بجانب وجه الزجاجة.
تتطلب قوالب النفخ المستقلة مساحة أرضية مادية ضخمة. يجب عليك تخزين القوالب الخام وحجرها في صناديق جايلورد الكبيرة قبل نفخها. تعمل المعدات أحادية المرحلة على التخلص من هذا المخزون الوسيط. تقوم بإدخال حبيبات الراتنج الخام في القادوس، وتخرج الزجاجات النهائية من الناقل. وهذا يقلل بشكل كبير من أثر المستودعات ويبسط الخدمات اللوجستية لسلسلة التوريد.
مقارنة عملية الإنتاج: معايير الإنتاج ذات الخطوة الواحدة مقابل
| معايير الإنتاج | المكونة | من خطوتين |
|---|---|---|
| الوضوح البصري | أصلي (بدون خدوش التشكيل) | عرضة للجرجرة أثناء التخزين |
| الحجم السنوي المثالي | 1 مليون إلى 20 مليون وحدة | 50 مليون+ وحدة |
| البصمة | مضغوط (لا حاجة إلى تخزين التشكيل) | كبير (يتطلب صناديق تخزين) |
| محاذاة الرقبة | دقة عالية (إغلاق الاتجاه) | متغير (يعتمد على تتبع التغذية) |
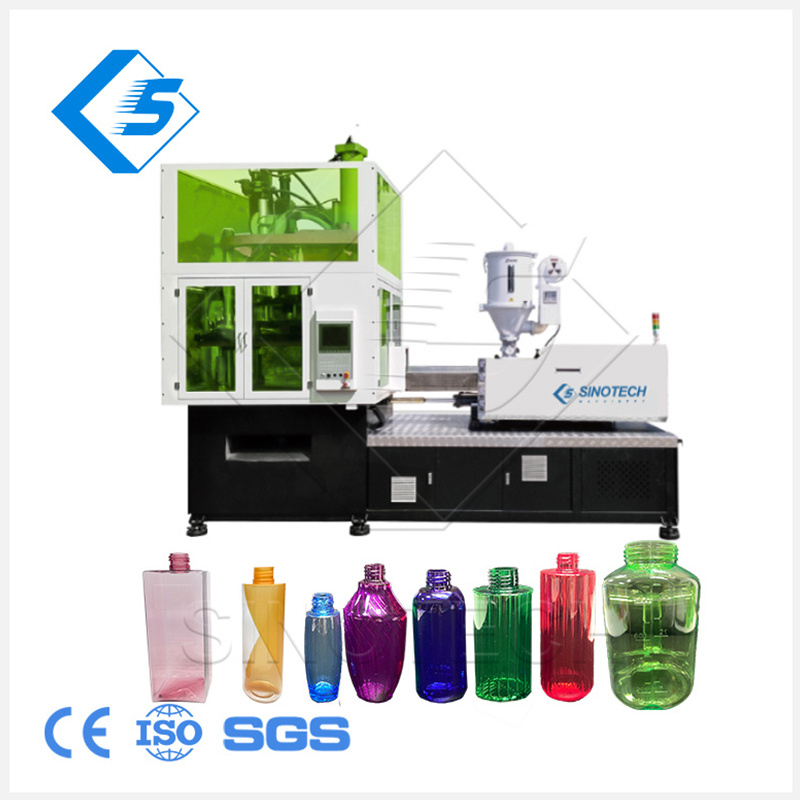
لا يمكن لبعض الصناعات التنازل عن جماليات الحاوية أو السلامة الهيكلية. بالنسبة لهذه القطاعات، يعتبر القولبة بالنفخ الممتد هو طريقة التصنيع الوحيدة القابلة للتطبيق.
تعتمد صناعة التجميل بشكل كبير على التمايز البصري. تطلب العلامات التجارية عبوات PET ذات جدران ثقيلة تحاكي الزجاج. إنهم بحاجة إلى أنابيب الماسكارا وزجاجات المستحضر غير المتكافئة. هذه التصاميم تتطلب الوضوح البكر. كما أنها تتطلب محاذاة دقيقة للرقبة. إذا كانت مضخة المستحضر تواجه الاتجاه الخاطئ، فإن المنتج يفشل في مراقبة الجودة. تتعامل الآلات أحادية المرحلة مع هذه المعلمات الصارمة بشكل لا تشوبه شائبة.
تعمل العبوات الطبية تحت رقابة تنظيمية صارمة. تتطلب عبوات حبوب منع الحمل وزجاجات قطرات العين وحاويات شراب السعال تفاوتات محكمة في الغلق. إن امتثال إدارة الغذاء والدواء الأمريكية (FDA) وجامعة جنوب المحيط الهادئ (USP) غير قابل للتفاوض. الآلات ذات المرحلة الواحدة تقلل من التعامل البشري. إنه يلغي التخزين الوسيط حيث قد يدخل الغبار أو الملوثات إلى القوالب المفتوحة. يعمل نظام الحلقة المغلقة هذا على تقليل مخاطر التلوث بشكل كبير.
زجاجات المشروبات القياسية عبارة عن اسطوانات بسيطة. تستخدم الأطعمة المتخصصة أشكالًا هندسية معقدة. من الصعب جدًا معالجة مرطبانات زبدة الفول السوداني واسعة الفم ومنمنمات المشروبات الكحولية المخصصة. من الصعب إعادة تسخينها بشكل موحد في فرن من خطوتين. تعمل العملية المتكاملة على تحديد الحرارة بشكل مثالي أثناء الحقن. وهذا يسمح بتمدد موحد لحاويات الطعام المعقدة وغير المتماثلة.
تتطلب زجاجات الأطفال سلامة المواد المطلقة. يستخدم المصنعون الراتنجات المتميزة مثل PPSU أو Tritan للمعالجة الخالية من مادة BPA. تتطلب هذه المواد البلاستيكية الهندسية تحكمًا حراريًا دقيقًا. يؤدي ارتفاع درجة حرارتها إلى تدهورها أو اصفرارها. تدير العملية ذات المرحلة الواحدة تاريخ الحرارة بدقة. توفر زجاجات شفافة ومقاومة للكسر وآمنة لاستخدام الأطفال الرضع.
شراء أ تمثل آلة ISBM ذات الخطوة الواحدة ترقية رئيسية للمصنع. لا يمكنك اختيار المعدات بناءً على السعر وحده. يجب عليك تقييم معايير فنية محددة لضمان استمرارية الإنتاج على المدى الطويل.
قم بتقييم قدرة الآلة على التعامل مع الراتنجات المختلفة بما يتجاوز PET القياسي. تتغير اتجاهات التغليف الحديثة بسرعة. قد تحتاج إلى استخدام مادة البولي بروبيلين (PP) للأنابيب القابلة للعصر. قد تحتاج إلى مادة البولي كربونات (PC) لأباريق الماء المتينة. يقدم PET المعاد تدويره (rPET) تحديات فريدة من نوعها. يتطلب تشغيل rPET بروتوكولات تجفيف صارمة. كما يتطلب أيضًا تعديلات ديناميكية لإذابة درجات الحرارة بسبب اختلافات اللزوجة الجوهرية. تأكد من أن الماكينة التي اخترتها تتميز بعناصر تحكم قوية في الطارد للتعامل مع هذه التحولات في المواد.
يجب عليك مطابقة حمولة الماكينة مباشرةً مع عدد التجويف المطلوب. النظر في الوزن الإجمالي للجزء وسمك الجدار. لا تبالغ في الحمولة إذا كنت تقوم في المقام الأول بتشغيل حاويات صغيرة. إن استخدام مكبس ضخم لزجاجات القطرات الصغيرة يهدر الطاقة. كما أنه يسبب تآكلًا غير ضروري لمكونات القالب. على العكس من ذلك، تؤدي الحمولة غير المحددة إلى ظهور وميض على تشطيب الرقبة المصبوب بالحقن. قم بحساب متطلبات التثبيت الخاصة بك باستخدام أكبر وأسمك حاوية مخططة لديك.
تقييم النماذج الهجينة والكهربائية بالكامل والمؤازرة الهيدروليكية. تستهلك الآلات الهيدروليكية القديمة قدرًا كبيرًا من الطاقة وتتعرض لخطر تسرب الزيت. تمثل النماذج الكهربائية بالكامل معيار الصناعة الحديث. إنها تقضي على مخاطر تلوث الزيت الهيدروليكي تمامًا. وهذا يجعلها مثالية للبيئات الصيدلانية في غرف الأبحاث. توفر المحركات المؤازرة الكهربائية أيضًا طاقة أقل بكثير. إنهم يستهلكون الطاقة فقط خلال مراحل الحركة الفعلية.
التحقيق في مدى توفر أدوات الطرف الثالث. بعض الشركات المصنعة تقيدك في قوالب OEM الخاصة. وهذا يحد من مرونتك ويزيد التكاليف على المدى الطويل. تكاليف الأدوات هي العائق الأساسي أمام الدخول إلى أنظمة المرحلة الواحدة. تأكد من أن بنية الماكينة تقبل العدائين الساخنين وقواعد القالب القياسية. يتيح لك ذلك الحصول على قوالب من صانعي أدوات متخصصين وتنافسيين على مستوى العالم.
أفضل الممارسات: اطلب دائمًا محاكاة تدفق القالب قبل تحديد حجم جهازك. وهذا يثبت المظهر الحراري ويضمن أن الضغط الذي اخترته يحتوي على ضغط حقن مناسب لتصميم الزجاجة الخاص بك.
يقدم الانتقال إلى عملية التصنيع المتكاملة حقائق تشغيلية جديدة. يجب على مديري المرافق الاستعداد لمواجهة عقبات فنية ومالية محددة أثناء مرحلة التنفيذ.
ويجب علينا أن نتعامل بشفافية مع النفقات الرأسمالية المعنية. تكلف القوالب أحادية المرحلة أكثر بكثير من قوالب النفخ المستقلة. تتطلب حزمة الأدوات الكاملة مكونات متعددة. أنت بحاجة إلى تجاويف الحقن، ونظام العداء الساخن، وحلقات الرقبة، وقضبان التمدد، وتجويفات الضربة النهائية. يتطلب هذا النظام البيئي المعقد للأدوات استثمارًا أوليًا مرتفعًا. يجب عليك الحصول على الموافقة على الميزانية في وقت مبكر من دورة حياة المشروع.
تستغرق هندسة القوالب المتكاملة وقتًا طويلاً. يجب على صانعي الأدوات أن يوازنوا بين ديناميكيات الحقن جنبًا إلى جنب مع الديناميكا الحرارية للتمدد والنفخ. يعمل هذا المتطلب الهندسي المزدوج على تمديد فترات التصنيع. قد يستغرق الأمر بسهولة من 12 إلى 16 أسبوعًا للحصول على مجموعة القوالب النهائية. اعترف بهذا التأخير مقدمًا. إنه يؤثر بشكل مباشر على وقت وصولك إلى السوق لوحدات حفظ المخزون الجديدة (SKU). خطط لإطلاق منتجك وفقًا لذلك.
يتطلب تشغيل نظام متكامل مهارة فنية متقدمة. يجب أن يفهم الفنيون ديناميكيات صب الحقن. إنهم بحاجة إلى تحقيق التوازن بين ضغوط الحقن، وأوقات الانتظار، ودرجات حرارة الذوبان. في نفس الوقت، يجب عليهم فهم متغيرات النفخ. يجب عليهم ضبط توقيت التمدد، وضغط ما قبل النفخ، ومعدلات العادم. تعمل الأنظمة المكونة من خطوتين على عزل هذه المتغيرات في أجهزة منفصلة. تجمعهم أنظمة المرحلة الواحدة. يجب عليك الاستثمار بكثافة في تدريب المشغلين للحفاظ على معدلات إنتاجية عالية.
قم بتفصيل واقع دورات بدء التشغيل لفريق الإنتاج الخاص بك. يجب أن تحقق الآلة توازنًا حراريًا مثاليًا عبر مشعب العداء الساخن وكتل القالب. هذا لا يحدث على الفور. العشرات من الدورات الأولى ستنتج حتماً حاويات خردة. قد تكون الأعناق قصيرة أو قد تنفجر القواعد. يجب عليك أن تأخذ في الاعتبار هدر بدء التشغيل هذا في حسابات إنتاجية المواد اليومية. تعمل عمليات الإنتاج المتسقة والمتواصلة على تقليل نسبة النفايات هذه.
تعتبر عملية النفخ بالحقن في مرحلة واحدة بمثابة الاختيار النهائي للمصنعين الذين يمنحون الأولوية لجودة الحاوية المطلقة. إنه يتفوق في الأشكال المعقدة والجدران السميكة والإغلاقات الاتجاهية. إنه يرفع الإنتاج المتكامل على مستوى الإنتاج الخام على مستوى السلع الأساسية. ومن خلال التخلص من تخزين التشكيل وإعادة التسخين، فإنه يوفر بصمة تصنيع مدمجة وموفرة للطاقة. ومع ذلك، فهو يتطلب مشغلين ماهرين واستثمارات أعلى في الأدوات الأولية.
قبل طلب محاكاة تدفق القالب المخصص أو عروض أسعار المعدات، يجب عليك إجراء تحليل تشغيلي رسمي. قم بمراجعة مزيج SKU المحدد الخاص بك بعناية. احسب الكميات السنوية المستهدفة لكل تصميم زجاجة. قم بتقييم المساحة الأرضية المتوفرة في المصنع ومتطلبات غرف الأبحاث. إذا كان إنتاجك يتطلب جماليات لا تشوبها شائبة، أو تفاوتات دوائية صارمة، أو هندسة فريدة من نوعها، فإن بنية الماكينة المتكاملة هذه سترفع بلا شك من قدراتك التصنيعية.
ج: نعم، تتعامل هذه الآلات مع rPET بشكل فعال. ومع ذلك، تتطلب معالجة المواد المعاد تدويرها بروتوكولات صارمة لتجفيف الراتنج. ستحتاج أيضًا إلى إجراء تعديلات محتملة على درجات الحرارة الذائبة. وهذا يعوض اختلافات اللزوجة الجوهرية (IV) الموجودة عادة في دفعات الرقائق أو الحبيبات المعاد تدويرها.
ج: تختلف أوقات التغيير بناءً على حجم الماكينة وتعقيد تصميم الأدوات. من الناحية الواقعية، يستغرق الأمر من فني ماهر من 4 إلى 8 ساعات لإجراء التغيير الكامل. يتضمن ذلك تبديل قالب الحقن، والعداء الساخن، وحلقات الرقبة، وتجويفات قالب النفخ.
ج: يترك EBM ندبة ملحوظة في قاعدة الزجاجة. لا يمكنها تحقيق نفس قوة التمدد ثنائية المحور الموجودة في قولبة النفخ القابلة للتمدد. علاوة على ذلك، توفر EBM وضوحًا بصريًا أقل بكثير، مما يجعلها غير مناسبة لتطبيقات التغليف المتميزة الشبيهة بالزجاج.
ج: نعم. تعتبر العملية ذات المرحلة الواحدة مناسبة بشكل فريد للتصميمات غير المتماثلة. يمكن للآلة تشكيل التشكيل حرارياً بدقة. كما أنه يتحكم ميكانيكيًا في الاتجاه قبل النفخ. وهذا يضمن توزيعًا موحدًا للمواد حتى في الأشكال غير المنتظمة أو البعيدة عن المركز.
