
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 08-10-2026 Herkomst: Locatie
Voor fabrikanten van plastic containers en verpakkingsingenieurs is het selecteren van het juiste blaasvormproces een cruciale investeringsbeslissing. Het dicteert de productieflexibiliteit, de eenheidseconomie en de kwaliteit van het eindproduct. Bij het beoordelen of er moet worden geïnvesteerd in een geïntegreerd eenfasesysteem versus een ontkoppeld tweefasensysteem is een zorgvuldig evenwicht vereist. U moet de vereisten voor visuele duidelijkheid, de beperkingen van de footprint en de beoogde productievolumes tegen elkaar afwegen. Als u een verkeerde keuze maakt, riskeert u een verminderde esthetiek van de fles of verspilling van vloeroppervlak op de fabriek. Deze gids geeft een overzicht van de technische realiteit van éénstaps injectie-stretchblaasgieten . Wij bieden een transparant beoordelingskader voor managers van productiefaciliteiten. Je leert hoe de machinearchitectuur functioneert en waar dit proces beter presteert dan alternatieven. We laten ook zien hoe u kunt beslissen of dit geïntegreerde proces strikt aansluit bij uw operationele doelstellingen.
Om het voordeel van één fase te begrijpen, moet u eerst de fysieke stroom binnen de apparatuur in kaart brengen. De architectuur is doorgaans gebaseerd op een roterende carrousel. Deze opstelling beweegt het plastic door verschillende fasen zonder ooit de machine te verlaten. Het vormt een zeer gecontroleerde technische basislijn.
De meeste moderne eentrapssystemen werken met een indexeringssequentie van drie of vier stations. We kunnen deze continue lus opsplitsen in de volgende stappen:
Deze geïntegreerde architectuur biedt enorme energievoordelen. Het houdt de latente warmte vast die wordt gegenereerd tijdens de initiële injectiefase. Tweestapssystemen vereisen enorme infrarood-opwarmovens om koude preforms zachter te maken. Eentrapsmachines elimineren deze ovens volledig. Deze directe warmteopslag verlaagt de elektriciteitsverbruikscijfers radicaal. Het voorkomt ook problemen met degradatie door hitte die vaak optreden bij het opnieuw verwarmen van dikwandige preforms.
Veelgemaakte fout: Facilitair managers onderschatten vaak de koelwatervereisten voor eentrapssystemen. Terwijl u bespaart op energie voor het opwarmen, vereist het injectiestation een robuuste koelcapaciteit om de halsafwerking snel te laten stollen.
Kiezen tussen éénstaps- en tweestapsarchitecturen is zelden eenvoudig. Elk systeem bedient verschillende marktsegmenten. U moet deze systemen evalueren op basis van vier primaire productiecriteria.
Eentrapssystemen grijpen de voorvorm gedurende de gehele cyclus bij de nekring vast. De preforms raken elkaar nooit. Tweestapssystemen daarentegen werpen preforms uit in grote opslagbakken. Ze botsen, wrijven en krabben tegen elkaar. Eénstapssystemen voorkomen deze oppervlakteschade volledig. Dit maakt de eenfasige aanpak verplicht voor krasvrije, luxe verpakkingen. Cosmetica en premium sterke dranken vereisen deze onberispelijke visuele helderheid.
We moeten de wisselwerking tussen de productiesnelheid en de productiesnelheid onderkennen. Tweestapsmachines blijven superieur voor enorme, continue runs. Denk aan gewone water- of frisdrankflessen. Ze produceren snel miljoenen identieke eenheden. Eentrapssystemen hebben langzamere cyclustijden. Het proces is geoptimaliseerd voor kleine tot middelgrote volumes. Dit varieert doorgaans van één miljoen tot twintig miljoen eenheden per jaar. Het blinkt uit in omgevingen waar frequente matrijswissels nodig zijn.
Geïntegreerde productie zorgt voor ongelooflijk nauwe maattoleranties. Omdat de preform het overdrachtsmechanisme nooit verlaat, blijft de nekuitlijning perfect. De draadpositie verschuift niet. Deze precisie is cruciaal voor gespecialiseerde doseerpompen. Het is net zo belangrijk voor directionele sluitingen, zoals trigger-sproeiers, waarbij de dop perfect langs de fles moet uitgelijnd zijn.
Zelfstandige blaasvormmachines vereisen een enorm fysiek vloeroppervlak. U moet onbewerkte preforms in grote Gaylord-dozen bewaren en in quarantaine plaatsen voordat u ze gaat opblazen. Eentrapsapparatuur elimineert deze tussentijdse inventaris. U voert ruwe harspellets in de trechter en afgewerkte flessen verlaten de transportband. Dit verkleint de footprint van het magazijn drastisch en vereenvoudigt de logistiek van de supply chain.
Vergelijking van productieprocessen:
| productiecriteria in één stap versus twee stappen | ISBM in één stap | ISBM in twee stappen |
|---|---|---|
| Visuele helderheid | Ongerept (geen krassen op de voorvorm) | Gevoelig voor slijtage tijdens opslag |
| Ideaal jaarvolume | 1 miljoen tot 20 miljoen eenheden | 50 miljoen+ eenheden |
| Voetafdruk | Compact (geen opslag van voorvormen nodig) | Groot (vereist magazijnbakken) |
| Uitlijning van de nek | Zeer nauwkeurig (directionele sluitingen) | Variabel (afhankelijk van invoertracking) |
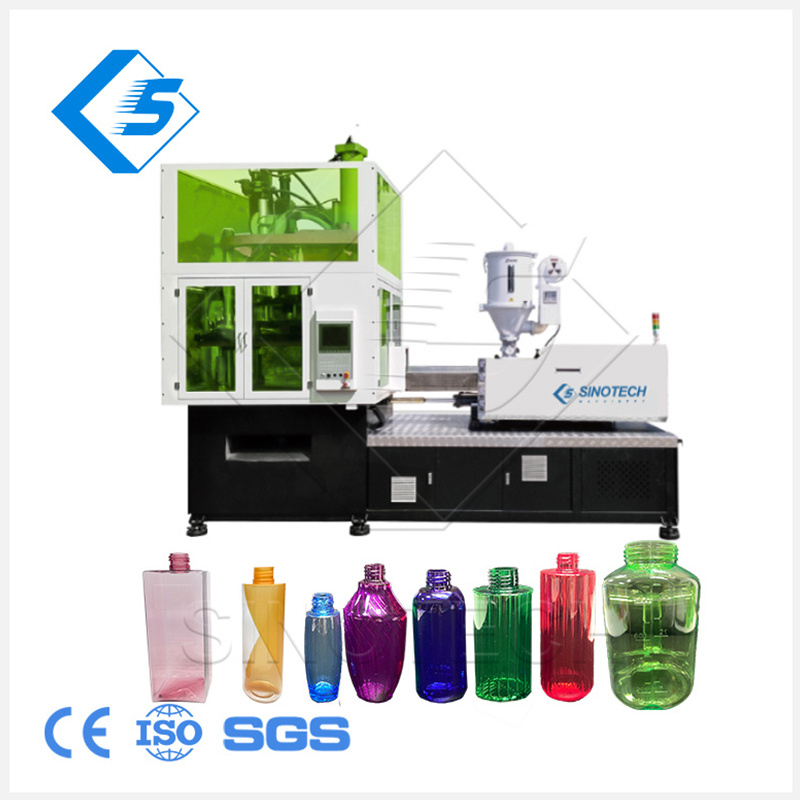
Bepaalde industrieën kunnen geen compromissen sluiten op het gebied van de esthetiek van containers of de structurele integriteit. Voor deze sectoren is geïntegreerd rekblaasgieten de enige haalbare productiemethode.
De schoonheidsindustrie is sterk afhankelijk van visuele differentiatie. Merken vragen om dikwandige PET-potten die glas nabootsen. Ze hebben mascaratubes en asymmetrische lotionflessen nodig. Deze ontwerpen vereisen onberispelijke helderheid. Ze vereisen ook een exacte directionele uitlijning van de nek. Als de lotionpomp de verkeerde kant op kijkt, mislukt de kwaliteitscontrole van het product. Eentrapsmachines kunnen deze strenge parameters feilloos aan.
Medische verpakkingen staan onder streng toezicht van de toezichthouders. Pillenverpakkingen, oogdruppelflessen en hoestsiroopcontainers vereisen nauwe afdichtingstoleranties. Naleving van de FDA en USP is niet onderhandelbaar. Eentrapsmachines minimaliseren het menselijk handelen. Het elimineert de tussentijdse opslag waarbij stof of verontreinigingen in open voorvormen terecht kunnen komen. Dit gesloten systeem verlaagt het besmettingsrisico aanzienlijk.
Standaard drankflessen zijn eenvoudige cilinders. Speciale voedingsmiddelen maken gebruik van complexe geometrieën. Pindakaaspotten met wijde opening en op maat gemaakte likeurminiaturen zijn notoir moeilijk te verwerken. Ze zijn moeilijk gelijkmatig op te warmen in een tweestapsoven. Het geïntegreerde proces profileert de warmte perfect tijdens het injecteren. Dit maakt een uniforme uitrekking mogelijk voor complexe, asymmetrische voedselcontainers.
Babyflessen vereisen absolute materiaalintegriteit. Fabrikanten gebruiken premium harsen zoals PPSU of Tritan voor BPA-vrije verwerking. Deze kunststoffen van technische kwaliteit vereisen nauwkeurige thermische controle. Oververhitting ervan veroorzaakt degradatie of vergeling. Het eenfasige proces beheert de hittegeschiedenis nauwgezet. Het levert kristalheldere, breukvaste flessen die veilig zijn voor gebruik door baby's.
Het kopen van een eenstaps ISBM-machine vertegenwoordigt een belangrijke fabrieksupgrade. U kunt apparatuur niet alleen op prijs selecteren. U moet specifieke technische criteria evalueren om de levensvatbaarheid van de productie op de lange termijn te garanderen.
Beoordeel de capaciteit van de machine om verschillende harsen te verwerken die verder gaan dan standaard PET. Moderne verpakkingstrends veranderen snel. Mogelijk moet u polypropyleen (PP) gebruiken voor samendrukbare buizen. Mogelijk hebt u polycarbonaat (PC) nodig voor duurzame waterkannen. Gerecycled PET (rPET) introduceert unieke uitdagingen. Het uitvoeren van rPET vereist strikte droogprotocollen. Het vereist ook dynamische aanpassingen van de smelttemperaturen als gevolg van intrinsieke viscositeitsvariaties. Zorg ervoor dat de door u gekozen machine over robuuste extruderbedieningen beschikt om deze materiaalverschuivingen aan te kunnen.
U moet het tonnage van de machine rechtstreeks afstemmen op het vereiste aantal caviteiten. Houd rekening met het totale gewicht van het onderdeel en de wanddikte. Overdrijf het tonnage niet als u voornamelijk met microcontainers werkt. Het gebruik van een enorme pers voor kleine oogdruppelflesjes verspilt energie. Ook veroorzaakt het onnodige slijtage aan de matrijsonderdelen. Omgekeerd leidt een te lage tonnage tot flitsen op de spuitgegoten halsafwerking. Bereken uw klembehoefte met behulp van uw grootste en dikste geplande container.
Evalueer hybride, volledig elektrische en servohydraulische modellen. Oudere hydraulische machines verbruiken aanzienlijk veel stroom en riskeren olielekken. Volledig elektrische modellen vertegenwoordigen de moderne industriestandaard. Ze elimineren de risico's van verontreiniging van hydraulische olie volledig. Dit maakt ze ideaal voor farmaceutische cleanroomomgevingen. Elektrische servomotoren bieden ook aanzienlijk lagere energieoverhead. Ze verbruiken alleen stroom tijdens de daadwerkelijke bewegingsfasen.
Onderzoek de beschikbaarheid van tools van derden. Sommige fabrikanten sluiten u op in eigen OEM-matrijzen. Dit beperkt uw flexibiliteit en drijft de kosten op de lange termijn op. Gereedschapskosten vormen de belangrijkste toetredingsdrempel voor eentrapssystemen. Zorg ervoor dat de machinearchitectuur gestandaardiseerde hotrunners en matrijsbases accepteert. Hierdoor kunt u matrijzen betrekken van concurrerende, gespecialiseerde gereedschapsmakers over de hele wereld.
Beste praktijk: Vraag altijd een matrijsstroomsimulatie aan voordat u uw machinegrootte definitief maakt. Dit bewijst het thermische profiel en zorgt ervoor dat de door u gekozen pers voldoende injectiedruk heeft voor uw specifieke flesontwerp.
De overgang naar een geïntegreerd productieproces introduceert nieuwe operationele realiteiten. Facility managers moeten zich tijdens de implementatiefase voorbereiden op specifieke technische en financiële hindernissen.
We moeten op transparante wijze omgaan met de daarmee gemoeide kapitaaluitgaven. Eentrapsmatrijzen kosten aanzienlijk meer dan zelfstandige blaasvormen. Voor een compleet gereedschapspakket zijn meerdere componenten nodig. Je hebt de injectieholtes, het hot runner-systeem, de nekringen, de rekstaven en de laatste blaasholtes nodig. Dit complexe tooling-ecosysteem vereist een hoge initiële investering. U moet vroeg in de levenscyclus van het project budgetgoedkeuring verkrijgen.
Het engineeren van geïntegreerde matrijzen kost veel tijd. Gereedschapsmakers moeten de injectiedynamiek in evenwicht brengen met de thermodynamica met rek- en stootkracht. Deze vereiste van dubbele engineering verlengt de doorlooptijden van de productie. Het kan gemakkelijk 12 tot 16 weken duren voordat u een voltooide malset ontvangt. Erken deze vertraging vooraf. Het heeft een directe invloed op uw time-to-market voor nieuwe Stock Keeping Units (SKU's). Plan uw productlanceringen dienovereenkomstig.
Het bedienen van een geïntegreerd systeem vereist geavanceerde technische vaardigheid. Technici moeten de dynamiek van spuitgieten begrijpen. Ze moeten de injectiedruk, houdtijden en smelttemperaturen in evenwicht houden. Tegelijkertijd moeten ze de variabelen van blaasgieten begrijpen. Ze moeten de rektiming, de voorblaasdruk en de uitlaatsnelheid aanpassen. Tweestapssystemen isoleren deze variabelen in afzonderlijke machines. Eentrapssystemen combineren ze. U moet zwaar investeren in de opleiding van machinisten om een hoog rendement te behouden.
Beschrijf de realiteit van opstartcycli voor uw productieteam. De machine moet een perfect thermisch evenwicht bereiken over het hotrunnerverdeelstuk en de vormblokken. Dit gebeurt niet onmiddellijk. De eerste tientallen cycli zullen onvermijdelijk schrootcontainers opleveren. Halzen kunnen kort schot zijn, of honken kunnen uitblazen. U moet dit opstartafval meenemen in uw dagelijkse berekeningen van de materiaalopbrengst. Consistente, ononderbroken productieruns minimaliseren deze verspillingsverhouding.
Eentraps injectie-stretchblaasgieten is de definitieve keuze voor fabrikanten die prioriteit geven aan absolute containerkwaliteit. Het blinkt uit in complexe vormen, dikke muren en richtingsafsluitingen. Het verheft de geïntegreerde productie boven de ruwe productie op grondstoffenschaal. Door het elimineren van de opslag en het opnieuw verwarmen van voorvormen, biedt het een compacte, energie-efficiënte productievoetafdruk. Het vereist echter bekwame operators en hogere investeringen in gereedschap vooraf.
Voordat u aangepaste matrijsstroomsimulaties of offertes voor apparatuur aanvraagt, moet u een formele operationele analyse uitvoeren. Controleer uw specifieke SKU-mix zorgvuldig. Bereken uw beoogde jaarvolumes per flesontwerp. Beoordeel uw beschikbare fabrieksvloerruimte en cleanroomvereisten. Als uw productie een onberispelijke esthetiek, nauwe farmaceutische toleranties of unieke geometrieën vereist, zal deze geïntegreerde machinearchitectuur ongetwijfeld uw productiemogelijkheden naar een hoger niveau tillen.
A: Ja, deze machines kunnen effectief met rPET omgaan. Voor de verwerking van gerecycled materiaal zijn echter strikte harsdroogprotocollen vereist. U zult ook eventuele aanpassingen aan de smelttemperaturen moeten aanbrengen. Dit compenseert de variaties in de intrinsieke viscositeit (IV) die vaak voorkomen in batches van gerecycleerde vlokken of pellets.
A: Omsteltijden variëren afhankelijk van de machinegrootte en de complexiteit van het gereedschapsontwerp. Realistisch gezien kost het een ervaren technicus 4 tot 8 uur om een volledige vervanging uit te voeren. Dit omvat het verwisselen van de spuitgietmatrijs, hotrunner, nekringen en blaasvormholten.
A: EBM laat een merkbaar afknijplitteken achter aan de onderkant van de fles. Het kan niet dezelfde biaxiale reksterkte bereiken als bij rekblaasvormen. Bovendien biedt EBM een aanzienlijk lagere visuele helderheid, waardoor het ongeschikt is voor hoogwaardige, glasachtige verpakkingstoepassingen.
EEN: Ja. Het eenfasige proces is bij uitstek geschikt voor asymmetrische ontwerpen. De machine kan de preform nauwkeurig thermisch profileren. Het regelt ook mechanisch de oriëntatie vóór het blazen. Dit zorgt voor een uniforme materiaalverdeling, zelfs bij zeer onregelmatige of niet-gecentreerde vormen.
