
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-08 Kaynak: Alan
Plastik kap üreticileri ve ambalaj mühendisleri için doğru şişirme prosesinin seçilmesi kritik bir sermaye harcaması kararıdır. Üretim çevikliğini, birim ekonomisini ve nihai ürün kalitesini belirler. Entegre tek aşamalı bir sisteme mi yoksa ayrık iki aşamalı bir sisteme mi yatırım yapılacağının değerlendirilmesi dikkatli bir denge gerektirir. Görsel netlik gereksinimlerini, ayak izi kısıtlamalarını ve hedef üretim hacimlerini tartmanız gerekir. Yanlış seçim yaparsanız şişe estetiğinin bozulması veya fabrika zemin alanının boşa gitmesi riskiyle karşı karşıya kalırsınız. Bu kılavuz, teknik gerçekleri ortaya koymaktadır. tek adımlı enjeksiyonlu gerdirmeli şişirme . Üretim tesisi yöneticileri için şeffaf bir değerlendirme çerçevesi sağlıyoruz. Makine mimarisinin nasıl çalıştığını ve bu sürecin nerede alternatiflerden daha iyi performans gösterdiğini öğreneceksiniz. Ayrıca bu entegre sürecin operasyonel hedeflerinizle tam olarak uyumlu olup olmadığına nasıl karar vereceğinizi de açıklıyoruz.
Tek aşamalı avantajı anlamak için öncelikle ekipman içindeki fiziksel akışın haritasını çıkarmanız gerekir. Mimari tipik olarak dönen bir atlıkarıncaya dayanır. Bu kurulum, plastiği makineden hiç ayrılmadan farklı aşamalardan geçirir. Oldukça kontrollü bir teknik temel oluşturur.
Çoğu modern tek aşamalı sistem, üç istasyonlu veya dört istasyonlu indeksleme dizisinde çalışır. Bu sürekli döngüyü aşağıdaki adımlara ayırabiliriz:
Bu entegre mimari, büyük enerji avantajları sağlar. İlk enjeksiyon aşamasında üretilen gizli ısıyı korur. İki aşamalı sistemler, soğuk ön kalıpları yumuşatmak için büyük kızılötesi yeniden ısıtma fırınlarına ihtiyaç duyar. Tek kademeli makineler bu fırınları tamamen ortadan kaldırıyor. Bu doğrudan ısı tutma, elektrik tüketimi ölçümlerini radikal bir şekilde azaltır. Ayrıca kalın duvarlı ön kalıpların yeniden ısıtılmasında yaygın olarak karşılaşılan ısı kaybı sorunlarını da önler.
Yaygın Hata: Tesis yöneticileri genellikle tek kademeli sistemler için soğutma suyu gereksinimlerini hafife alıyor. Yeniden ısıtma enerjisinden tasarruf ederken enjeksiyon istasyonu, boyun yüzeyini hızlı bir şekilde katılaştırmak için güçlü bir soğutucu kapasitesi talep eder.
Tek adımlı ve iki adımlı mimariler arasında seçim yapmak nadiren basittir. Her sistem farklı pazar segmentlerine hizmet eder. Bu sistemleri dört temel üretim kriterine göre değerlendirmelisiniz.
Tek kademeli sistemler tüm döngü boyunca ön kalıbı boyun halkasından tutar. Preformlar asla birbirine temas etmez. Buna karşılık, iki adımlı sistemler ön kalıpları büyük depolama kutularına atıyor. Birbirleriyle çarpışır, sürtünür ve çizilirler. Tek adımlı sistemler bu yüzey hasarını tamamen önler. Bu, çizilmez, lüks sınıf ambalajlama için tek aşamalı yaklaşımı zorunlu kılmaktadır. Kozmetikler ve birinci sınıf alkollü içkiler bu kusursuz görsel netliği gerektirir.
Üretim hızı değiş tokuşunu kabul etmeliyiz. İki adımlı makine, devasa ve sürekli çalışmalar için üstün olmaya devam ediyor. Emtia su veya soda şişelerini düşünün. Milyonlarca birbirinin aynı birimi hızla seri olarak üretiyorlar. Tek kademeli sistemler daha yavaş çevrim sürelerine sahiptir. Süreç düşük ila orta hacimler için optimize edilmiştir. Bu genellikle yılda bir milyondan yirmi milyon birime kadar değişir. Sık kalıp değişimi gerektiren ortamlarda mükemmeldir.
Entegre üretim inanılmaz derecede sıkı boyut toleransları sağlar. Preform transfer mekanizmasını asla terk etmediği için boyun hizalaması mükemmel kalır. İplik konumu değişmiyor. Bu hassasiyet, özel dağıtım pompaları için çok önemlidir. Kapağın şişe yüzü boyunca mükemmel şekilde hizalanması gereken tetikli püskürtücüler gibi yönlü kapaklar için de aynı derecede önemlidir.
Bağımsız şişirme kalıpçıları çok büyük fiziksel zemin alanı gerektirir. Ham preformları şişirmeden önce büyük Gaylord kutularında saklamalı ve karantinaya almalısınız. Tek aşamalı ekipman bu ara envanteri ortadan kaldırır. Ham reçine topaklarını hazneye beslersiniz ve bitmiş şişeler konveyörden çıkar. Bu, depo ayak izini büyük ölçüde azaltır ve tedarik zinciri lojistiğini basitleştirir.
Üretim Süreci Karşılaştırması: Tek Adımlı ve İki Adımlı
| Üretim Kriterleri | Tek Adımlı ISBM | İki Adımlı ISBM |
|---|---|---|
| Görsel Netlik | Bozulmamış (Ön kalıp çizikleri yok) | Depolama sırasında sürtünmeye eğilimli |
| İdeal Yıllık Hacim | 1 Milyon ila 20 Milyon adet | 50 Milyon+ birim |
| Ayak izi | Kompakt (Ön kalıp depolamaya gerek yoktur) | Büyük (Depolama kutuları gerektirir) |
| Boyun Hizalaması | Son derece hassas (Yönlü kapanmalar) | Değişken (Besleme takibine bağlıdır) |
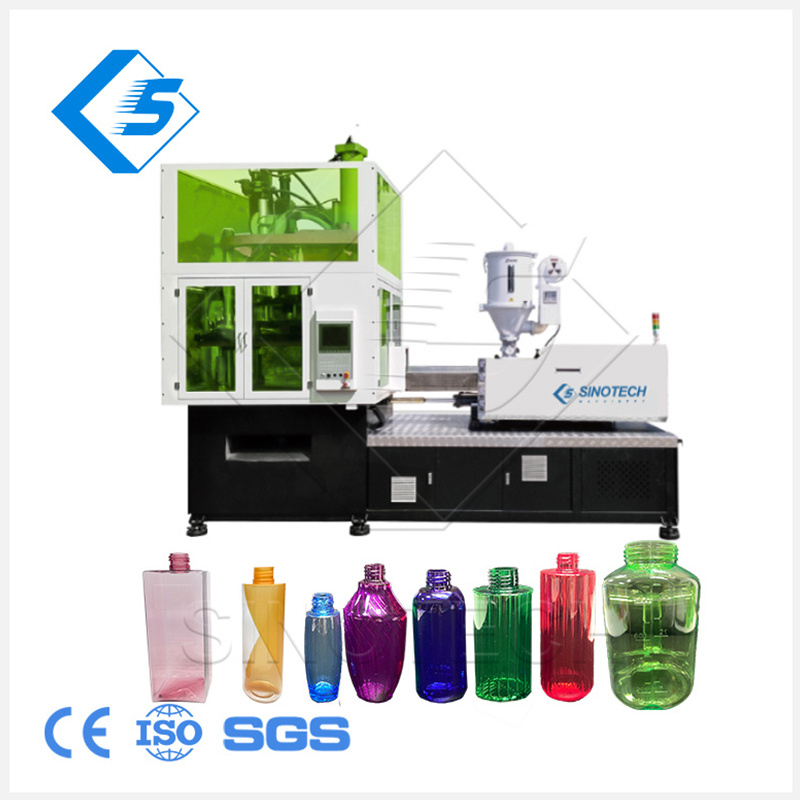
Bazı endüstriler konteyner estetiğinden veya yapısal bütünlükten ödün veremez. Bu sektörler için entegre gerdirmeli şişirme kalıplama geçerli tek üretim yöntemidir.
Güzellik endüstrisi büyük ölçüde görsel farklılaşmaya dayanmaktadır. Markalar camı taklit eden ağır duvarlı PET kavanozlar talep ediyor. Maskara tüplerine ve asimetrik losyon şişelerine ihtiyaçları var. Bu tasarımlar saf netlik gerektirir. Ayrıca tam yönlü boyun hizalaması da talep ediyorlar. Losyon pompası yanlış yöne bakarsa ürün kalite kontrolünden geçemez. Tek kademeli makineler bu katı parametreleri kusursuz bir şekilde yönetir.
Tıbbi ambalajlama, sıkı düzenleyici incelemeler altında faaliyet göstermektedir. Hap paketleyicileri, göz damlası şişeleri ve öksürük şurubu kapları sıkı sızdırmazlık toleransları gerektirir. FDA ve USP uyumluluğu tartışılamaz. Tek kademeli makineler insan müdahalesini en aza indirir. Toz veya kirletici maddelerin açık ön kalıplara girebileceği ara depolamayı ortadan kaldırır. Bu kapalı devre sistem, kirlenme riskini önemli ölçüde azaltır.
Standart içecek şişeleri basit silindirlerdir. Özel gıdalar karmaşık geometriler kullanır. Geniş ağızlı fıstık ezmesi kavanozlarının ve özel likör minyatürlerinin işlenmesinin oldukça zor olduğu biliniyor. İki aşamalı bir fırında eşit şekilde yeniden ısıtılmaları zordur. Entegre süreç, enjeksiyon sırasında ısıyı mükemmel şekilde profiller. Bu, karmaşık, asimetrik gıda kapları için eşit oranda esnemeye olanak tanır.
Biberonlar mutlak malzeme bütünlüğü gerektirir. Üreticiler BPA içermeyen işleme için PPSU veya Tritan gibi birinci sınıf reçineler kullanıyor. Bu mühendislik sınıfı plastikler hassas termal kontrol gerektirir. Aşırı ısınmaları bozulmaya veya sararmaya neden olur. Tek aşamalı süreç, ısı geçmişini titizlikle yönetir. Bebeklerin kullanımına uygun, kristal berraklığında, kırılmaya karşı dayanıklı şişeler sunar.
Bir satın alma tek adımlı ISBM makinesi büyük bir fabrika yükseltmesini temsil ediyor. Yalnızca fiyata göre ekipman seçemezsiniz. Üretimin uzun vadeli sürdürülebilirliğini sağlamak için belirli teknik kriterleri değerlendirmelisiniz.
Makinenin standart PET'in ötesinde çeşitli reçineleri işleme kapasitesini değerlendirin. Modern ambalaj trendleri hızla değişiyor. Sıkılabilir tüpler için Polipropilen (PP) kullanmanız gerekebilir. Dayanıklı su sürahileri için Polikarbonat (PC) gerekebilir. Geri dönüştürülmüş PET (rPET) benzersiz zorluklar sunar. rPET'i çalıştırmak katı kurutma protokolleri gerektirir. Aynı zamanda içsel viskozite değişimlerinden dolayı erime sıcaklıklarında dinamik ayarlamalar yapılmasını gerektirir. Seçtiğiniz makinenin bu malzeme değişimlerini karşılayabilecek sağlam ekstruder kontrollerine sahip olduğundan emin olun.
Makinenin tonajını doğrudan gerekli kavite sayısına göre eşleştirmeniz gerekir. Toplam parça ağırlığını ve duvar kalınlığını göz önünde bulundurun. Öncelikle mikro konteynerler çalıştırıyorsanız tonajı aşırı belirtmeyin. Küçük göz damlası şişeleri için devasa bir baskı makinesi kullanmak enerji israfına neden olur. Ayrıca kalıp bileşenlerinde gereksiz aşınmaya neden olur. Bunun tersine, tonajın düşük belirtilmesi, enjeksiyonla kalıplanmış boyun kaplamasında parlamaya neden olur. Planlanan en büyük, en kalın konteynerinizi kullanarak kenetleme gereksinimlerinizi hesaplayın.
Hibrit, tamamen elektrikli ve servo-hidrolik modelleri değerlendirin. Eski hidrolik makineler önemli miktarda güç tüketir ve yağ sızıntısı riski taşır. Tamamen elektrikli modeller modern endüstri standardını temsil eder. Hidrolik yağın kirlenme riskini tamamen ortadan kaldırırlar. Bu onları temiz oda farmasötik ortamları için ideal kılar. Elektrikli servo motorlar ayrıca önemli ölçüde daha düşük enerji yükü sunar. Yalnızca gerçek hareket aşamalarında güç tüketirler.
Üçüncü taraf araçlarının kullanılabilirliğini araştırın. Bazı üreticiler sizi özel OEM kalıplarına kilitler. Bu, esnekliğinizi kısıtlar ve uzun vadeli maliyetleri artırır. Takım maliyetleri, tek aşamalı sistemlere girişin önündeki birincil engeldir. Makine mimarisinin standartlaştırılmış sıcak yollukları ve kalıp tabanlarını kabul ettiğinden emin olun. Bu, kalıpları dünya çapındaki rekabetçi, uzman alet üreticilerinden temin etmenize olanak tanır.
En İyi Uygulama: Makine boyutunuzu kesinleştirmeden önce daima bir kalıp akışı simülasyonu talep edin. Bu, termal profili kanıtlar ve seçtiğiniz baskı makinesinin, özel şişe tasarımınız için yeterli enjeksiyon basıncına sahip olmasını sağlar.
Entegre bir üretim sürecine geçiş, yeni operasyonel gerçekleri beraberinde getirir. Tesis yöneticileri, uygulama aşamasında belirli teknik ve mali engellere hazırlıklı olmalıdır.
İlgili sermaye harcamalarını şeffaf bir şekilde ele almalıyız. Tek aşamalı kalıplar, bağımsız şişirme kalıplarına göre önemli ölçüde daha pahalıdır. Eksiksiz bir takım paketi birden fazla bileşen gerektirir. Enjeksiyon boşluklarına, sıcak yolluk sistemine, boyun halkalarına, germe çubuklarına ve son üfleme boşluklarına ihtiyacınız vardır. Bu karmaşık takımlama ekosistemi, yüksek bir başlangıç yatırımı gerektirir. Bütçe onayını proje yaşam döngüsünün başlarında güvence altına almanız gerekir.
Entegre kalıpların mühendisliği oldukça zaman alır. Takım üreticilerinin enjeksiyon dinamiklerini germe-üfleme termodinamiği ile dengelemesi gerekiyor. Bu ikili mühendislik gereksinimi, üretim teslim sürelerini uzatır. Bitmiş bir kalıp setinin elde edilmesi kolaylıkla 12 ila 16 hafta sürebilir. Bu gecikmeyi önceden kabul edin. Yeni stok tutma birimleri (SKU'lar) için pazara çıkış sürenizi doğrudan etkiler. Ürün lansmanlarınızı buna göre planlayın.
Entegre bir sistemi çalıştırmak ileri düzeyde teknik yeterlilik gerektirir. Teknisyenler enjeksiyon kalıplama dinamiklerini anlamalıdır. Enjeksiyon basınçlarını, tutma sürelerini ve erime sıcaklıklarını dengelemeleri gerekir. Aynı zamanda üflemeli kalıplama değişkenlerini de kavramaları gerekir. Uzatma zamanlamasını, ön üfleme basıncını ve egzoz hızlarını ayarlamaları gerekir. İki adımlı sistemler bu değişkenleri ayrı makinelere ayırır. Tek kademeli sistemler bunları birleştirir. Yüksek verim oranlarını korumak için operatör eğitimine büyük yatırım yapmalısınız.
Üretim ekibinize başlangıç döngülerinin gerçekliğini ayrıntılarıyla anlatın. Makinenin sıcak yolluk manifoldu ve kalıp blokları arasında mükemmel termal dengeye ulaşması gerekir. Bu anında gerçekleşmez. İlk birkaç düzine döngü kaçınılmaz olarak hurda kapları üretecektir. Boyunlar kısa atış olabilir veya tabanlar patlayabilir. Bu başlangıç israfını günlük malzeme verimi hesaplamalarınıza dahil etmelisiniz. Tutarlı, kesintisiz üretim çalışmaları bu atık oranını en aza indirir.
Tek aşamalı enjeksiyonlu gerdirmeli şişirme kalıplama, mutlak kap kalitesine öncelik veren üreticiler için kesin seçimdir. Karmaşık şekillerde, kalın duvarlarda ve yönlü kapanmalarda mükemmeldir. Entegre üretimi ham, emtia ölçeğinde üretime göre yükseltir. Ön kalıp depolamayı ve yeniden ısıtmayı ortadan kaldırarak kompakt, enerji tasarruflu bir üretim alanı sunar. Ancak yetenekli operatörler ve daha yüksek ön takım yatırımları gerektirir.
Özel kalıp akışı simülasyonları veya ekipman teklifleri talep etmeden önce resmi bir operasyonel analiz yapmalısınız. Özel SKU karışımınızı dikkatlice inceleyin. Şişe tasarımı başına hedeflenen yıllık hacimlerinizi hesaplayın. Mevcut fabrika alanınızı ve temiz oda gereksinimlerinizi değerlendirin. Üretiminiz kusursuz estetik, sıkı farmasötik toleranslar veya benzersiz geometriler gerektiriyorsa, bu entegre makine mimarisi şüphesiz üretim yeteneklerinizi artıracaktır.
C: Evet, bu makineler rPET'i etkili bir şekilde işliyor. Ancak geri dönüştürülmüş malzemenin işlenmesi katı reçine kurutma protokolleri gerektirir. Ayrıca erime sıcaklıklarında olası ayarlamalar yapmanız gerekecektir. Bu, geri dönüştürülmüş pul veya pelet partilerinde yaygın olarak bulunan içsel viskozite (IV) değişimlerini telafi eder.
C: Değiştirme süreleri, makine boyutuna ve takım tasarımının karmaşıklığına bağlı olarak değişir. Gerçekçi olmak gerekirse, yetenekli bir teknisyenin tam bir değişim gerçekleştirmesi 4 ila 8 saat sürer. Bu, enjeksiyon kalıbının, sıcak yolluğun, boyun halkalarının ve üfleme kalıbı boşluklarının değiştirilmesini içerir.
C: EBM, şişenin tabanında gözle görülür bir sıkışma izi bırakıyor. Gerdirmeli şişirme kalıplamada bulunan çift eksenli esneme mukavemetinin aynısını elde edemez. Ayrıca EBM, önemli ölçüde daha düşük görsel netlik sunarak birinci sınıf, cam benzeri ambalaj uygulamaları için uygunsuz hale geliyor.
C: Evet. Tek aşamalı süreç, asimetrik tasarımlar için benzersiz bir şekilde uygundur. Makine ön kalıbın termal olarak profilini hassas bir şekilde çıkarabilir. Ayrıca üflemeden önce yönü mekanik olarak kontrol eder. Bu, son derece düzensiz veya merkez dışı şekillerde bile eşit malzeme dağılımı sağlar.
