
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-14 Походження: Сайт
Несправність упаковки у фармацевтичній і косметичній промисловості створює неприйнятні бізнес-ризики. Пошкоджене ущільнення контейнера швидко руйнує ефективність продукту. Забруднення матеріалу часто викликає дороге відкликання з ринку. Естетичні недоліки негайно підривають ретельно вибудовувану довіру споживачів до бренду. Вибраний вами метод виробництва виступає в якості основного фактора, що визначає цілісність остаточного контейнера. Суворі вимоги щодо відповідності диктують сучасні операції пакування. Тому вибране вами обладнання має забезпечувати абсолютну надійність кожного дня. Хоча існує кілька методів формування, процес формування з роздуванням (IBM) стоїть окремо. Інженери спеціально розробили цей процес, щоб відповідати суворим стандартам нульового допуску. Ці жорстко регульовані сектори вимагають надзвичайної точності на кожному етапі виробництва. У цій статті ви точно дізнаєтеся, чому IBM усуває основні виробничі ризики. Ми вивчимо основні допуски на розміри, правила обробки матеріалів і вимоги сумісності з чистими приміщеннями. Ви дізнаєтесь, як ефективно оцінювати особливості конкретного обладнання на відповідність суворим галузевим нормам.
Інжекційне роздувне формування гарантує точні допуски на обробку шийки, запобігаючи витоку високоцінних косметичних рідин і проникненню вологи в чутливі фармацевтичні препарати.
Притаманний процесу IBM «без брухту» усуває потребу в обрізанні, різко знижуючи ризики забруднення частинками в чистих приміщеннях.
Інвестування в спеціалізовану формувальну машину для ін’єкційного видувного формування дає нижчу загальну вартість одиниці для великого об’єму малих і середніх твердих контейнерів (до 250 мл), незважаючи на вищі початкові витрати на інструменти.
Вибір правильного обладнання вимагає балансу між сумісністю з чистими приміщеннями, універсальністю матеріалів (HDPE, PP, PET) і довгостроковим потенціалом автоматизації.
Пакувальні середовища з високими ставками абсолютно не допускають фізичних дефектів. Споживчі товари часто допускають незначні зміни розмірів під час масового виробництва. Однак ці самі варіації миттєво виходять з ладу фармацевтичних стандартів. Ви повинні розуміти особливі вимоги до медичних і косметичних контейнерів.
Фармацевтична упаковка повністю покладається на суворі стандарти пропускання вологи і пари (MVTR). Активні лікувальні компоненти швидко руйнуються під впливом вологи. Контейнер повинен створювати абсолютний бар'єр для зовнішнього середовища. Оздоблення шиї визначає успіх цього бар’єру. Невелике викривлення розмірів заважає закриванню правильно розташуватися. Медичні правила вимагають точності до мікроміліметра. Якщо різьби відрізняються, ущільнення виходить з ладу. Технологія IBM постійно забезпечує цю точну вимогу допуску.
Косметична промисловість висуває унікальні фізичні вимоги до жорсткої упаковки. Бренди високого класу вимагають бездоганної обробки поверхні, щоб забезпечити преміальну якість. Споживачі часто оцінюють продукт за прозорістю зовнішньої упаковки. Висока чіткість прозорості не підлягає обговоренню для розкішних сироваток і лосьйонів. Крім того, однорідна товщина стінки значно впливає на заломлення світла. Нерівні стіни створюють візуальні спотворення. Вони змушують рідини преміум-класу виглядати непостійними або дешевими. Ваш виробничий процес повинен гарантувати абсолютну естетичну однаковість.
Медичні та косметологічні заклади працюють в умовах жорсткого регулювання. Ви повинні постійно узгоджувати виробництво з інструкціями належної виробничої практики (GMP). FDA диктує суворі правила щодо обробки сировини. Пластмаси не повинні розкладатися або виділяти газ під час процесу формування. Середовище чистих приміщень вимагає суворого контролю твердих частинок. Пластиковий пил у повітрі негайно руйнує цілі виробничі партії. Обладнання має працювати чисто, щоб підтримувати необхідні сертифікати ISO. Ці фактори відповідності значно звужують ваш вибір обладнання.
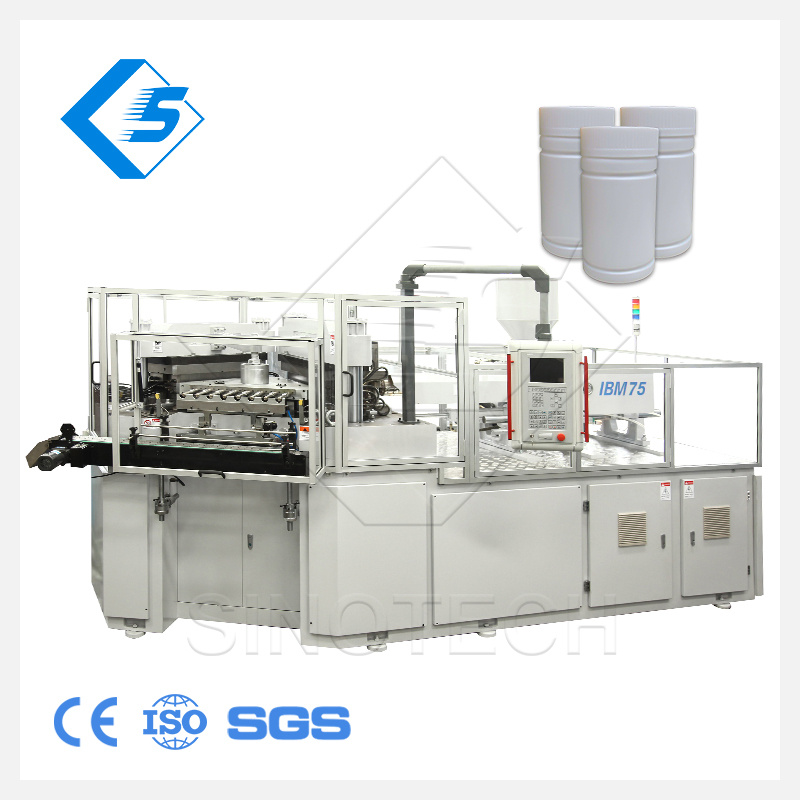
Керівники виробництва постійно шукають способи пом’якшити виробничі ризики. Використання спец Інжекційно-видувна машина безпосередньо вирішує найбільш критичні точки відмови. Механіка процесу за своєю суттю захищає цілісність контейнера.
Процес IBM починається з впорскування розплавленого пластику в прецизійну порожнину. На цьому першому етапі одночасно формується преформа та кінцева обробка горловини. Нитки горловини ніколи не піддаються подальшому видуванню або розтягуванню. Вони зберігають точні розміри сталевої ливарної форми. Це гарантує ідеальне збіг різьби для складних запірок. Захист від дітей (CRC) повністю залежить від точного зачеплення нитки. Пломби, що захищають від несанкціонованого доступу, також вимагають ідеальної геометрії горловини для безпечного функціонування. Ступінь впорскування фіксує цю важливу точність перед тим, як відбувається видування.
Екструзійно-видувне формування (EBM) створює значні ризики забруднення. EBM значною мірою покладається на дії відщипування та підрізання. Ці кроки утворюють брухт, спалах і мікроскопічний пластиковий пил. Цей пил легко потрапляє в повітря стерильного чистого приміщення. IBM повністю виключає обрізку. Ємність виходить із форми повністю готовою. Цей виробничий цикл без брухту усуває загрозу внутрішнього пластикового пилу. Ви усуваєте основну причину недотримання медичного режиму.
Щотижня перевіряйте свою формувальну підлогу на наявність у повітрі спалаху та залишків брухту.
Повністю переведіть невеликі медичні контейнери на процеси IBM без брухту.
Використовуйте закриті системи подачі матеріалу, щоб запобігти потраплянню пилу смоли.
Консистенція товщини стінок визначає міцність конструкції контейнера. IBM використовує жорсткий сталевий сердечник під час фази введення. Розплав пластику рівномірно тече навколо цього точно відцентрованого штифта. Коли преформа передається на станцію видування, вона рівномірно надувається. Це запобігає появі небезпечних слабких місць у флаконах з таблетками. Косметичні баночки також виграють від такого рівномірного розподілу матеріалу. Послідовні стінки запобігають руйнуванню конструкції під час важкого транспортування. Ви уникаєте дорогого пошкодження продукту під час транспортування.
Команди із закупівель повинні адаптувати характеристики машини до бажаних результатів виробництва. Вказівка a Машина для виготовлення фармацевтичних пляшок Машина для виготовлення пластикових пляшок для таблеток передбачає детальну технічну оцінку. Правильні специфікації забезпечують довгостроковий успіх експлуатації.
Медичне виробництво вимагає сертифікованих ISO чистих приміщень. Стандартне обладнання часто виділяє мастило або виділяє тепло непостійно. Ви повинні шукати повністю закриті конструкції машин. Локалізована фільтрація HEPA над формою забезпечує важливий захист. Щоб запобігти забрудненню жиром, використовуйте незмащені стяжки. Якщо мастило залишається необхідним, використовуйте лише сертифіковані харчові варіанти. Ці особливі функції безперебійно забезпечують цілісність вашої сертифікації чистих приміщень.
Пакувальні лінії рідко використовують один тип смоли необмежений час. Обладнання повинно ефективно працювати з різними пластмасами. Поліетилен високої щільності (HDPE) залишається стандартом для жорстких пляшок для ліків. Він забезпечує відмінну міцність і непрозорість. Поліпропілен (PP) забезпечує чудову вологостійкість для чутливих капсул. Косметичні застосування часто вимагають спеціальних прозорих смол для візуальної привабливості. Для безпечного перемикання матеріалів вашому обладнанню потрібні надійні термоконтролі. Обробка різної молекулярної маси вимагає точних конфігурацій нагріву бочки.
Сучасне виробництво значною мірою покладається на контроль якості на основі даних. Контролери замкнутого циклу постійно відстежують змінні реального часу. Вони контролюють тиск впорскування, температуру розплаву та швидкість продування. Якщо параметр змінюється, система миттєво налаштовується. Автоматизовані вбудовані системи перевірки додають ще один рівень безпеки. Високошвидкісні камери перевіряють обробку шиї та виявляють візуальні недоліки. Дефектні одиниці негайно відкидаються ще до досягнення кінцевої лінії пакування. Ця автоматизація надійно захищає репутацію вашого бренду.
Команди інженерів часто сперечаються між різними технологіями формування. Розуміння технічних меж кожного методу запобігає дорогим помилкам. Ви повинні об’єктивно оцінювати IBM порівняно з іншими відомими техніками роздування.
EBM чудово справляється з великими товарними контейнерами. Він ефективно виробляє молочні глечики та великі хімічні барабани. Однак EBM вводить неприйнятні варіації допуску на обробці горловини. Процес екструдує безперервну трубку заготовки. Форма затискає цю трубку, створюючи за своєю суттю слабші шви. Медичні пломби не можуть витримати ці структурні невідповідності. Крім того, під час обов’язкового обрізання утворюється пил. EBM просто не відповідає суворим вимогам медичної упаковки без дефектів.
ISBM додає до процесу розтяжний стрижень. Це створює двоосьову міцність. Косметичні лінії преміум-класу часто вимагають цієї специфічної сили. ISBM також забезпечує виняткову прозорість скла, особливо під час обробки ПЕТ. Вам слід вибрати ISBM, коли естетика вимагає абсолютної прозорості. І навпаки, IBM залишається оптимальним для високоточних жорстких контейнерів малого об’єму. Подумайте про очні піпетки, роликові дезодоранти та стандартні упаковки таблеток. IBM надійно домінує в діапазоні розмірів менше 250 мл.
Потужність машини безпосередньо впливає на ваш технологічний вибір. Ви повинні аналізувати тривалість циклу разом із обмеженнями кавітації. Прес-форми IBM зазвичай мають високу кавітацію для малих пляшок. Інструмент IBM може легко вмістити від 12 до 24 порожнин. Це створює величезний вихід для крихітних медичних флаконів. Ви повинні визначити точний обсяг, де швидкість циклу IBM випереджає альтернативні методи.
Критерії |
Інжекційне видування (IBM) |
Екструзійно-видувне формування (EBM) |
Роздувне формування під тиском (ISBM) |
|---|---|---|---|
Точність шиї |
Абсолют (литий під тиском) |
Змінний (затиснутий і здутий) |
Високий (литий під тиском) |
Генерація брухту |
Нуль (без брухту) |
Високий (потрібне обрізання) |
Нуль (без брухту) |
Ідеальний розмір контейнера |
Менше 250 мл |
250 мл у великі бочки |
Від 50 мл до 2 літрів |
Основне використання в промисловості |
Фармацевтика, дрібна косметика |
Побутові, промислові, молочні |
Напої, преміальна косметика |
Перехід до технології IBM вимагає ретельного оперативного планування. Ви повинні розуміти механічні та логістичні особливості обладнання. Успішне розгортання залежить від проактивної підготовки об’єктів і стратегії обслуговування.
IBM вимагає дуже складного налаштування інструментів. На відміну від EBM, IBM використовує дві різні форми для кожного продукту. Спочатку прес-форма створює преформу. Далі форма для роздуву формує кінцевий контейнер. Вам також потрібен спеціальний механізм передачі (стрижень сердечника). Ця вимога до подвійної форми підвищує початкову інженерну складність. Виготовлення цих точних сталевих інструментів вимагає значного початкового капіталу. Однак отримана точна точність повністю запобігає відкликанню продукту в майбутньому.
Не вказано загартовану сталь для інжекційних затворів із високим ступенем зносу.
Ігнорування конструкції охолоджувального каналу в стрижнях сердечника.
Поспішна фаза валідації форми під час заводських приймальних випробувань.
Вимоги до утиліт суттєво відрізняються в різних архітектурах машин. Старі гідравлічні машини споживають значну базову енергію. Вони безперервно працюють з насосами, виробляючи надлишок тепла. Сучасні гібридні машини поєднують гідравлічну потужність із цілеспрямованими електричними серводвигунами. Повністю електричні машини IBM пропонують найвищий рівень ефективності. Вони черпають силу тільки під час активних рухів. Електричні варіанти також повністю усувають витоки гідравлічного масла. Це робить їх ідеальними для суворих фармацевтичних чистих приміщень. Ви повинні оцінити енергетичну інфраструктуру свого підприємства перед встановленням.
Технологія IBM вимагає спеціального досвіду оператора. Техніки повинні розуміти принципи лиття під тиском і видувного формування одночасно. Перехід команди, яка звикла лише до EBM, потребує певного часу. Навчання, що надається постачальником, залишається надзвичайно важливим. Ваша команда повинна безпечно освоїти ергономіку зміни форми. Складні інструменти IBM важкі і вимагають обережного поводження. Крім того, забезпечте надійне постачання запасних частин. Елементи, які сильно зношуються, такі як форсунки з підігрівом і ущільнювачі сердечника, потребують регулярної заміни.
Фундаментальна придатність інжекційного видувного формування полягає в його неперевершеному поєднанні точності та чистоти. Медична та косметична промисловість просто не може поставити під загрозу цілісність контейнера. Використовуючи процес без брухту з литтям під тиском горловини, ви усуваєте основні причини несправності упаковки. Бар'єри від вологи залишаються недоторканими. Середовище чистих приміщень залишається незайманим.
Щоб успішно запровадити цю технологію, негайно вживіть заходів. По-перше, перевірте поточні показники виробничого брухту та випадки забруднення частинками. Потім чітко визначте точні допуски на обробку горловини, необхідні для ваших найбільш чутливих застібок. Нарешті, вимагайте від виробників машин детального аналізу ефективності циклу. Ознайомлення з цими механічними специфікаціями дозволить вам впевнено скласти короткий список обладнання.
Відповідь: Медична відповідність вимагає абсолютної точності. Захищені від дітей кришки функціонують належним чином лише на ідеально сформованих різьбах горловини. IBM формує ці різьби під тиском, гарантуючи точні розміри. Крім того, IBM повністю не потребує утилізації. EBM утворює спалах і пластиковий пил під час обрізки. Усунення цього внутрішнього пластикового пилу має вирішальне значення для запобігання забрудненню пляшечок з таблетками.
A: Так, але це вимагає ретельного налаштування. Хоча ви можете запускати обидва, вони працюють дуже по-різному. Переробка ПЕТ часто потребує спеціальних шнеків, різних конструкцій бочок і чіткого термоконтролю. Оптимальна якість зазвичай вимагає спеціальних налаштувань. Обговоріть конкретну архітектуру полімеру та геометрію гвинта з вашим виробником перед тим, як взяти на себе зобов’язання.
A: Виготовлення високоточних інструментів IBM зазвичай займає від 8 до 14 тижнів. Оскільки IBM використовує значно менші сили затиску, ніж стандартне лиття під тиском, інструменти відчувають менше механічних навантажень. Отже, прес-форми IBM часто мають значно подовжений термін служби. При належному обслуговуванні ці інструменти надійно працюють протягом багатьох мільйонів циклів.
