
Прагляды: 0 Аўтар: Рэдактар сайта Час публікацыі: 2026-08-14 Паходжанне: Сайт
Няспраўнасць упакоўкі ў фармацэўтычнай і касметычнай прамысловасці стварае непрымальныя бізнес-рызыкі. Парушаныя ўшчыльнення кантэйнера хутка губляюць эфектыўнасць прадукту. Забруджванне матэрыялу часта выклікае вельмі дарагія адкліканні з рынку. Эстэтычныя недахопы адразу ж падрываюць старанна выбудаваны давер спажыўцоў да брэнда. Выбраны вамі метад вытворчасці з'яўляецца галоўным фактарам цэласнасці кантэйнера. Жорсткія рэкамендацыі па адпаведнасці патрабуюць сучасных упаковачных аперацый. Таму абранае вамі абсталяванне павінна забяспечваць абсалютную надзейнасць кожны дзень. У той час як існуе некалькі метадаў фармавання, працэс ліцця пад ціскам (IBM) стаіць асобна. Інжынеры спецыяльна распрацавалі гэты працэс, каб адпавядаць строгім стандартам нулявога допуску. Гэтыя строга рэгуляваныя сектары патрабуюць надзвычайнай дакладнасці на кожным этапе вытворчасці. У гэтым артыкуле вы дакладна даведаецеся, чаму IBM ліквідуе асноўныя вытворчыя рызыкі. Мы вывучым асноўныя допускі на памеры, правілы апрацоўкі матэрыялаў і патрабаванні сумяшчальнасці чыстых памяшканняў. Вы даведаецеся, як эфектыўна ацэньваць асаблівасці канкрэтнага абсталявання ў адпаведнасці са строгімі галіновымі правіламі.
Выдувное ліццё пад ціскам гарантуе дакладныя допускі аздаблення гарлавіны, прадухіляючы ўцечку ў каштоўных касметычных вадкасцях і пранікненне вільгаці ў адчувальныя фармацэўтычныя прэпараты.
Уласцівая працэсу IBM «без лому» пазбаўляе ад неабходнасці абрэзкі, значна зніжаючы рызыку забруджвання часціцамі ў чыстых памяшканнях.
Інвестыцыі ў спецыялізаваную ін'екцыйна-выдуўную машыну даюць больш нізкія агульныя выдаткі на адзінку для вялікіх аб'ёмаў, малых і сярэдніх жорсткіх кантэйнераў (менш за 250 мл), нягледзячы на больш высокія першапачатковыя выдаткі на інструменты.
Выбар правільнага абсталявання патрабуе збалансавання сумяшчальнасці чыстых памяшканняў, універсальнасці матэрыялаў (HDPE, PP, PET) і доўгатэрміновага патэнцыялу аўтаматызацыі.
Асяроддзе ўпакоўкі з высокімі стаўкамі не дапускае абсалютна нулявых фізічных дэфектаў. Спажывецкія тавары часта прымаюць нязначныя змены памераў падчас масавай вытворчасці. Аднак гэтыя ж варыяцыі імгненна не адпавядаюць фармацэўтычным стандартам. Вы павінны разумець асаблівыя патрабаванні да медыцынскіх і касметычных кантэйнераў.
Фармацэўтычная ўпакоўка цалкам абапіраецца на строгія стандарты хуткасці прапускання вільгаці і пары (MVTR). Актыўныя лячэбныя кампаненты хутка руйнуюцца пад уздзеяннем вільготнасці. Кантэйнер павінен утвараць абсалютны бар'ер супраць знешняга асяроддзя. Аздабленне гарлавіны вызначае поспех гэтага бар'ера. Невялікая дэфармацыя памераў перашкаджае правільнаму ўсталяванню зашпількі. Медыцынскія правілы патрабуюць дакладнасці да мікраміліметра. Калі разьбы адрозніваюцца, ушчыльненне не працуе. Тэхналогія IBM нязменна забяспечвае гэта дакладнае патрабаванне допуску.
Касметычная прамысловасць прад'яўляе унікальныя фізічныя патрабаванні да жорсткай упакоўкі. Высакакласныя брэнды патрабуюць бездакорнай аздаблення паверхні, каб прадэманстраваць высокую якасць. Спажыўцы часта ацэньваюць прадукт па празрыстасці вонкавага кантэйнера. Высокая празрыстасць застаецца прадметам абмеркавання для раскошных сываратак і ласьёнаў. Акрамя таго, аднастайная таўшчыня сценкі значна ўплывае на праламленне святла. Няроўныя сцены ствараюць візуальныя скажэнні. Яны прымушаюць вадкасці прэміум-класа выглядаць непаслядоўна або танна. Ваш вытворчы працэс павінен гарантаваць абсалютную эстэтычную аднастайнасць.
Медыцынскія і касметычныя ўстановы працуюць у жорсткіх нарматыўных умовах. Вы павінны пастаянна адпавядаць рэкамендацыям належнай вытворчай практыкі (GMP). FDA дыктуе строгія правілы абыходжання з сыравінай. Пластмасы не павінны дэградаваць або вылучаць газы ў працэсе фармавання. У чыстых памяшканнях патрабуецца строгі кантроль цвёрдых часціц. Пластыкавы пыл, які знаходзіцца ў паветры, адразу разбурае ўсе вытворчыя партыі. Абсталяванне павінна працаваць чыста, каб падтрымліваць неабходныя сертыфікаты ISO. Гэтыя фактары адпаведнасці значна звужаюць ваш выбар абсталявання.
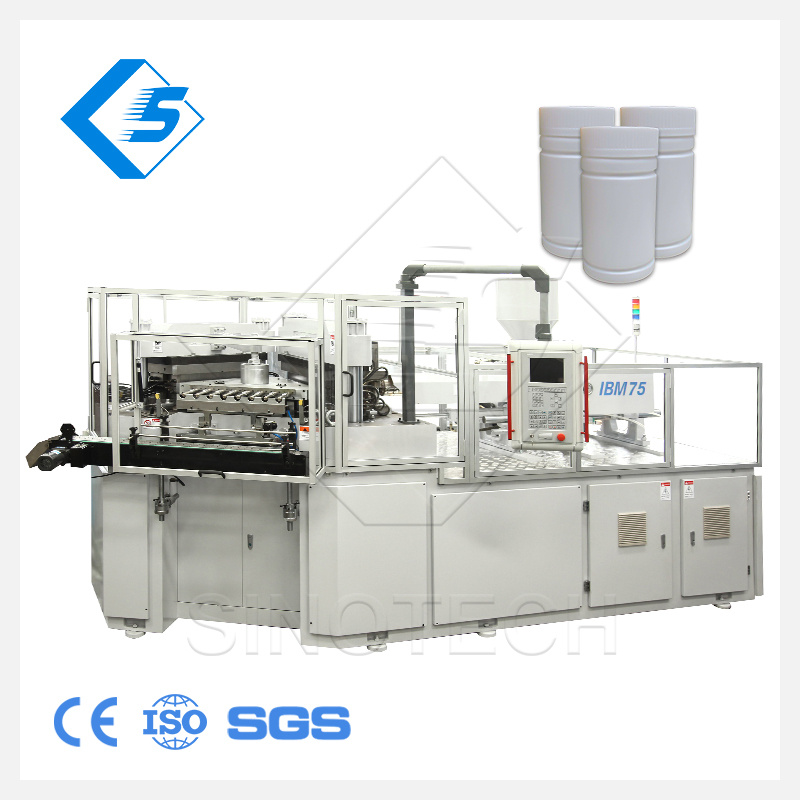
Кіраўнікі вытворчасці пастаянна шукаюць спосабы зніжэння вытворчых рызык. Выкарыстоўваючы спец Ін'екцыйна-выдувная машына непасрэдна вырашае найбольш крытычныя кропкі адмовы. Механіка працэсу па сваёй сутнасці абараняе цэласнасць кантэйнера.
Працэс IBM пачынаецца з упырску расплаўленага пластыка ў прэцызійную паражніну. Гэты першы этап адначасова фарміруе загатоўку і канчатковую аздабленне гарлавіны. Ніткі гарлавіны ніколі не падвяргаюцца наступнаму выдзіманню або расцягу. Яны захоўваюць дакладныя памеры стальной формы для ліцця пад ціскам. Гэта гарантуе ідэальнае супадзенне разьбы для складаных закрыццяў. Зашпількі, абароненыя ад дзяцей (CRC), цалкам залежаць ад дакладнага зачаплення ніткі. Для бяспечнага функцыянавання герметычных пломб таксама патрабуецца ідэальная геаметрыя гарлавіны. Стадыя ўпырску фіксуе гэтую істотную дакладнасць перад тым, як адбываецца выдзіманне.
Экструзійна-выдувное фармаванне (EBM) уяўляе значную рызыку заражэння. EBM у значнай ступені абапіраецца на дзеянні адціскання і абрэзкі. Гэтыя крокі ствараюць адходы, успышкі і мікраскапічны пластыкавы пыл. Гэты пыл лёгка пераносіцца ў паветра стэрыльных чыстых памяшканняў. IBM цалкам выключае абразанне. Кантэйнер выходзіць з формы цалкам гатовым. Гэты вытворчы цыкл без лому ліквідуе пагрозу ўнутранага пластыкавага пылу. Вы ліквідуеце асноўную прычыну невыканання медыцынскіх патрабаванняў.
Штотыдзень правярайце фармовачную падлогу на прадмет успышкі паветра і лому.
Цалкам перавядзіце невялікія медыцынскія кантэйнеры на працэсы IBM без лому.
Выкарыстоўвайце закрытыя сістэмы падачы матэрыялу, каб прадухіліць уздзеянне пылу смалы.
Кансістэнцыя таўшчыні сценак вызначае структурную трываласць кантэйнера. IBM выкарыстоўвае цвёрды сталёвы стрыжань на этапе ін'екцыі. Расплаў пластыка раўнамерна цячэ вакол гэтага дакладна адцэнтраванага штыфта. Калі нарыхтоўка пераходзіць на выдзімальную станцыю, яна раўнамерна надзімаецца. Гэта прадухіляе небяспечныя слабыя месцы ў бутэльках з таблеткамі. Касметычныя слоікі таксама выйграюць ад такога раўнамернага размеркавання матэрыялу. Цудоўныя сценкі прадухіляюць разбурэнне канструкцыі падчас цяжкай транспарціроўкі. Вы пазбегнеце дарагіх пашкоджанняў прадукту падчас дастаўкі.
Каманды па закупках павінны падабраць характарыстыкі машыны да жаданых вытворчых вынікаў. Указанне а Машына для вырабу фармацэўтычных бутэлек Машына для вытворчасці пластыкавых таблетак прадугледжвае падрабязную тэхнічную ацэнку. Правільныя характарыстыкі забяспечваюць доўгатэрміновы поспех у эксплуатацыі.
Медыцынская вытворчасць патрабуе сертыфікаваных ISO чыстых памяшканняў. Стандартнае абсталяванне часта скідае змазку або выпрацоўвае цяпло нестабільна. Вы павінны шукаць цалкам закрытыя канструкцыі машын. Лакалізаваная фільтрацыя HEPA над формай забяспечвае важную абарону. Указвайце сцяжкі без змазкі, каб прадухіліць забруджванне тлушчам. Калі змазка застаецца неабходнай, карыстайцеся толькі сертыфікаванымі харчовымі прадуктамі. Гэтыя спецыфічныя функцыі бесперашкодна падтрымліваюць цэласнасць вашай сертыфікацыі чыстых памяшканняў.
Упаковачныя лініі рэдка працуюць з адным тыпам смалы бясконца. Абсталяванне павінна эфектыўна апрацоўваць розныя пластмасы. Поліэтылен высокай шчыльнасці (HDPE) застаецца стандартам для цвёрдых бутэлек з лекамі. Гэта забяспечвае выдатную трываласць і непразрыстасць. Поліпрапілен (PP) забяспечвае цудоўную вільгацятрываласць для адчувальных капсул. Касметычныя прымянення часта патрабуюць спецыяльных празрыстых смол для візуальнай прывабнасці. Для бяспечнага пераключэння матэрыялаў вашаму абсталяванню неабходны надзейны тэрмарэгулятар. Апрацоўка рознай малекулярнай масы патрабуе дакладных канфігурацый нагрэву ствала.
Сучасная вытворчасць у значнай ступені залежыць ад забеспячэння якасці на аснове дадзеных. Кантролеры з замкнёным контурам пастаянна адсочваюць зменныя ў рэжыме рэальнага часу. Яны кантралююць ціск упырску, тэмпературу расплаву і хуткасць выдзімання. Калі параметр змяняецца, сістэма імгненна наладжваецца. Аўтаматызаваныя ўбудаваныя сістэмы інспекцыі дадаюць яшчэ адзін ўзровень бяспекі. Высакахуткасныя камеры правяраюць аздабленне гарлавіны і выяўляюць візуальныя недахопы. Дэфектныя адзінкі неадкладна адкідваюцца, перш чым дасягнуць канчатковай упаковачнай лініі. Гэтая аўтаматызацыя жорстка абараняе рэпутацыю вашага брэнда.
Інжынерныя групы часта спрачаюцца паміж рознымі тэхналогіямі фармавання. Разуменне тэхнічных межаў кожнага метаду прадухіляе дарагія памылкі. Вы павінны аб'ектыўна ацэньваць IBM у параўнанні з іншымі вядомымі метадамі выдзімання.
EBM выключна добра апрацоўвае вялікія таварныя кантэйнеры. Ён эфектыўна вырабляе збаны для малака і вялікія хімічныя барабаны. Аднак EBM уводзіць недапушчальныя варыяцыі допуску на аздабленні гарлавіны. У працэсе выціскаецца бесперапынная трубка Парызона. Форма заціскае гэтую трубку, ствараючы па сваёй сутнасці больш слабыя швы. Медыцынскія пломбы не могуць вытрымаць гэтыя структурныя неадпаведнасці. Акрамя таго, абавязковы этап абрэзкі стварае пыл. EBM проста не адпавядае строгім патрабаванням медыцынскай упакоўкі без дэфектаў.
ISBM дадае ў працэс расцяжны стрыжань. Гэта стварае двухвосевую трываласць. Лініі касметыкі прэміум-класа часта патрабуюць гэтай асаблівай сілы. ISBM таксама забяспечвае выключную празрыстасць, падобную да шкла, асабліва пры апрацоўцы ПЭТ. Вы павінны выбраць ISBM, калі эстэтыка патрабуе абсалютнай празрыстасці. Наадварот, IBM застаецца аптымальным для высокадакладных цвёрдых кантэйнераў малога аб'ёму. Падумайце пра вочныя піпеткі, шарыкавыя дэзадаранты і стандартныя ўпакоўкі таблетак. IBM бяспечна дамінуе ў дыяпазоне памераў менш за 250 мл.
Прадукцыйнасць машыны непасрэдна ўплывае на ваш тэхналагічны выбар. Вы павінны прааналізаваць час цыклу разам з абмежаваннямі кавітацыі. Формы IBM звычайна забяспечваюць высокую кавітацыю для невялікіх бутэлек. Інструмент IBM можа лёгка ўтрымліваць ад 12 да 24 паражнін. Гэта стварае велізарны выхад для малюсенькіх медыцынскіх флаконаў. Вы павінны вызначыць дакладны аб'ём, дзе хуткасць цыкла IBM перавышае альтэрнатыўныя метады.
Крытэрыі |
Выдувное ліццё пад ціскам (IBM) |
Экструзійна-выдувное фармаванне (EBM) |
Ліццё пад ціскам з расцяжным выдувом (ISBM) |
|---|---|---|---|
Дакладнасць шыі |
Абсалют (ліццё пад ціскам) |
Пераменная (заціснутая і выдзіманая) |
Высокі (ліццё пад ціскам) |
Стварэнне лому |
Нуль (без лому) |
Высокі (патрабуецца абрэзка) |
Нуль (без лому) |
Ідэальны памер кантэйнера |
Менш за 250 мл |
250 мл у вялікія бочкі |
Ад 50 мл да 2 літраў |
Выкарыстанне ў першаснай прамысловасці |
Фармацэўтычная, дробная касметыка |
Бытавая, прамысловая, малочная |
Напоі, прэміяльная касметыка |
Пераход на тэхналогію IBM патрабуе ўважлівага аператыўнага планавання. Вы павінны разумець механічныя і матэрыяльна-тэхнічныя характарыстыкі абсталявання. Паспяховае разгортванне залежыць ад актыўнай стратэгіі падрыхтоўкі аб'екта і абслугоўвання.
IBM патрабуе вельмі складанай наладкі інструментаў. У адрозненне ад EBM, IBM выкарыстоўвае дзве розныя формы для кожнага прадукту. Спачатку форма для ліцця пад ціскам стварае нарыхтоўку. Затым выдувная форма фармуе канчатковы кантэйнер. Вам таксама спатрэбіцца спецыялізаваны механізм перадачы (стрыжань стрыжня). Гэта патрабаванне да падвойнай формы павышае першапачатковую інжынерную складанасць. Выраб гэтых дакладных сталёвых інструментаў патрабуе значнага першапачатковага капіталу. Аднак атрыманая дакладная дакладнасць цалкам прадухіляе адкліканне прадукту ў будучыні.
Адсутнасць указання загартаванай сталі для ін'екцыйных затвораў з высокім узроўнем зносу.
Ігнараванне канструкцыі канала астуджэння ў стрыжнях стрыжня.
Паспешлівая фаза праверкі формы падчас заводскіх прыёмачных выпрабаванняў.
Патрабаванні да камунальных паслуг рэзка адрозніваюцца ў розных архітэктурах машын. Старыя гідраўлічныя машыны спажываюць значную базавую энергію. Яны бесперапынна запускаюць помпы, выдзяляючы залішняе цяпло. Сучасныя гібрыдныя машыны спалучаюць гідраўлічную сілу з мэтанакіраванымі электрычнымі серводвигателями. Цалкам электрычныя машыны IBM забяспечваюць самы высокі ўзровень эфектыўнасці. Яны чэрпаюць сілу толькі падчас актыўных рухаў. Электрычныя варыянты таксама цалкам ліквідуюць уцечкі гідраўлічнага масла. Гэта робіць іх ідэальнымі для строгіх фармацэўтычных чыстых памяшканняў. Вы павінны ацаніць энергетычную інфраструктуру вашага аб'екта перад устаноўкай.
Тэхналогія IBM патрабуе спецыяльных ведаў аператара. Тэхнікі павінны адначасова разумець прынцыпы ліцця пад ціскам і выдуву. Пераход каманды, якая прывыкла толькі да EBM, займае пэўны час. Навучанне, якое прапануе пастаўшчык, застаецца абсалютна важным. Ваша каманда павінна бяспечна асвоіць эрганоміку змены формы. Складаныя інструменты IBM цяжкія і патрабуюць асцярожнага абыходжання. Акрамя таго, забяспечыць надзейныя пастаўкі запасных частак. Элементы з высокім узроўнем зносу, такія як сопла з падагрэвам і ўшчыльненні стрыжня, патрабуюць рэгулярнай замены.
Фундаментальная прыдатнасць ліцця пад ціскам з выдувом заключаецца ў яго неперасягненым спалучэнні дакладнасці і чысціні. Медыцынская і касметычная прамысловасць проста не могуць парушыць цэласнасць кантэйнера. Выкарыстоўваючы працэс без лому з ліццём пад ціскам, вы ліквідуеце асноўныя прычыны паломкі ўпакоўкі. Бар'еры ад вільгаці застаюцца некранутымі. Асяроддзе чыстых памяшканняў застаецца некранутым.
Каб паспяхова ўкараніць гэтую тэхналогію, прыміце меры неадкладна. Спачатку праверце бягучыя паказчыкі вытворчага лому і выпадкі забруджвання часціцамі. Затым выразна вызначце дакладныя допускі на аздабленне гарлавіны, неабходныя для вашых самых адчувальных зашпілек. Нарэшце, запытайце дэталёвы аналіз эфектыўнасці цыклу ў вытворцаў машын. Агляд гэтых механічных спецыфікацый дазваляе вам упэўнена скласці канчатковы спіс абсталявання.
A: Медыцынскае адпаведнасць патрабуе абсалютнай дакладнасці. Крышкі, абароненыя ад дзяцей, функцыянуюць правільна толькі на ідэальна сфарміраваных нітках гарлавіны. IBM фармуе гэтыя разьбы пад ціскам, гарантуючы дакладныя памеры. Больш за тое, IBM цалкам не мае лому. EBM стварае ўспышку і пластыкавы пыл у працэсе абрэзкі. Выдаленне гэтага ўнутранага пластыкавага пылу мае вырашальнае значэнне для прадухілення забруджвання бутэлек з таблеткамі.
A: Так, але гэта патрабуе дбайнай канфігурацыі. Хоць вы можаце запусціць абодва, яны вельмі адрозніваюцца. Для апрацоўкі ПЭТ часта патрабуюцца спецыяльныя шрубы, розныя канструкцыі ствалоў і розныя тэрмарэгулятары. Аптымальная якасць звычайна патрабуе спецыяльных налад. Абмяркуйце з вытворцам канкрэтныя архітэктуры смалы і геаметрыю шруб, перш чым здзейсніць.
A: Выраб высокадакладных інструментаў IBM звычайна займае ад 8 да 14 тыдняў. Паколькі IBM выкарыстоўвае значна меншыя сілы заціску, чым стандартнае ліццё пад ціскам, інструменты адчуваюць меншую механічную нагрузку. Такім чынам, формы IBM часта маюць вельмі працяглы тэрмін службы. Пры належным абслугоўванні гэтыя інструменты надзейна працуюць на працягу многіх мільёнаў цыклаў.
