
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-14 Pochodzenie: Strona
Awarie opakowań w przemyśle farmaceutycznym i kosmetycznym stwarzają niedopuszczalne ryzyko biznesowe. Uszkodzone uszczelki pojemników szybko niszczą skuteczność produktu. Zanieczyszczenie materiału często powoduje bardzo kosztowne wycofanie produktu z rynku. Wady estetyczne natychmiast podważają starannie budowane zaufanie konsumentów do marki. Wybrana metoda produkcji stanowi główny wyznacznik ostatecznej integralności pojemnika. Sztywne wytyczne dotyczące zgodności narzucają nowoczesne operacje pakowania. Wybrany przez Ciebie sprzęt musi zatem zapewniać absolutną niezawodność każdego dnia. Chociaż istnieje wiele metod formowania, proces formowania wtryskowego z rozdmuchem (IBM) wyróżnia się całkowicie. Inżynierowie specjalnie zaprojektowali ten proces, aby spełnić rygorystyczne standardy zerowej tolerancji. Te silnie regulowane sektory wymagają niezwykłej precyzji na każdym etapie produkcji. W tym artykule dowiesz się dokładnie, dlaczego IBM eliminuje podstawowe ryzyka produkcyjne. Zbadamy podstawowe tolerancje wymiarowe, zasady postępowania z materiałami i wymagania dotyczące zgodności z pomieszczeniami czystymi. Dowiesz się, jak skutecznie oceniać określone cechy sprzętu pod kątem rygorystycznych przepisów branżowych.
Formowanie wtryskowe z rozdmuchem gwarantuje dokładne tolerancje wykończenia szyjki, zapobiegając wyciekom wysokowartościowych płynów kosmetycznych i wnikaniu wilgoci do wrażliwych farmaceutyków.
Naturalny charakter procesu IBM „bezodpadowy” eliminuje potrzebę przycinania, drastycznie zmniejszając ryzyko zanieczyszczenia cząstkami stałymi w środowiskach pomieszczeń czystych.
Inwestycja w specjalistyczną maszynę do formowania wtryskowego z rozdmuchem zapewnia niższy całkowity koszt jednostkowy w przypadku dużych, małych i średnich sztywnych pojemników (poniżej 250 ml) pomimo wyższych początkowych kosztów oprzyrządowania.
Wybór odpowiedniego sprzętu wymaga zrównoważenia zgodności z pomieszczeniami czystymi, wszechstronności materiałów (HDPE, PP, PET) i długoterminowego potencjału automatyzacji.
Środowiska pakowania o wysokiej stawce tolerują absolutnie zero wad fizycznych. Towary konsumpcyjne często akceptują niewielkie różnice wymiarowe podczas produkcji masowej. Jednak te same odmiany natychmiast spełniają standardy farmaceutyczne. Musisz zrozumieć specyficzne wymagania stawiane pojemnikom medycznym i kosmetycznym.
Opakowania farmaceutyczne opierają się całkowicie na rygorystycznych normach dotyczących współczynnika przepuszczalności pary wodnej (MVTR). Aktywne składniki medyczne szybko ulegają degradacji pod wpływem wilgoci. Pojemnik musi stanowić całkowitą barierę przed środowiskiem zewnętrznym. Wykończenie szyi decyduje o powodzeniu tej bariery. Nieznaczne wypaczenie wymiarowe uniemożliwia prawidłowe osadzenie zamknięcia. Przepisy medyczne wymagają precyzji co do mikromilimetra. Jeśli gwinty się różnią, uszczelka nie działa. Technologia IBM konsekwentnie spełnia te wymagania dotyczące tolerancji.
Przemysł kosmetyczny nakłada wyjątkowe wymagania fizyczne na opakowania sztywne. Marki z najwyższej półki wymagają nieskazitelnego wykończenia powierzchni, aby zapewnić najwyższą jakość projektów. Konsumenci często oceniają produkt po przejrzystości opakowania zewnętrznego. Wysoka przejrzystość nie podlega negocjacjom w przypadku luksusowych serum i balsamów. Co więcej, jednolita grubość ścianki znacząco wpływa na załamanie światła. Nierówne ściany powodują zniekształcenia wizualne. Sprawiają, że płyny premium wyglądają niespójnie lub tanio. Twój proces produkcyjny musi gwarantować absolutną jednolitość estetyczną.
Placówki medyczne i kosmetyczne działają w oparciu o surowe ramy regulacyjne. Musisz stale dostosowywać produkcję do wytycznych Dobrej Praktyki Produkcyjnej (GMP). FDA dyktuje surowe zasady dotyczące postępowania z surowcami. Tworzywa sztuczne nie mogą ulegać degradacji ani wydzielać gazów podczas procesu formowania. Środowiska pomieszczeń czystych wymagają rygorystycznej kontroli cząstek. Unoszący się w powietrzu pył z tworzyw sztucznych natychmiast niszczy całe partie produkcyjne. Aby zachować wymagane certyfikaty ISO, sprzęt musi działać czysto. Te czynniki zgodności znacznie zawężają wybór sprzętu.
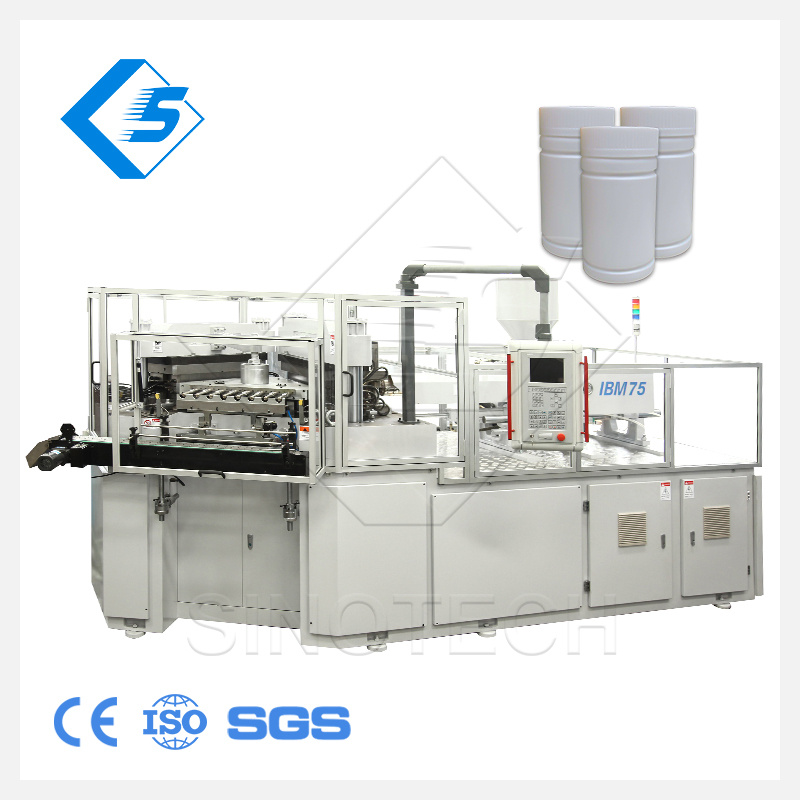
Liderzy produkcji stale poszukują sposobów na ograniczenie ryzyka produkcyjnego. Korzystanie ze specjalistycznego Wtryskarka z rozdmuchem bezpośrednio usuwa najbardziej krytyczne punkty awarii. Mechanika procesu z natury chroni integralność pojemnika.
Proces IBM rozpoczyna się od wtryskiwania stopionego plastiku do precyzyjnej wnęki. Ten pierwszy krok tworzy jednocześnie preformę i końcowe wykończenie szyjki. Nici szyjne nigdy nie są poddawane późniejszemu rozdmuchiwaniu lub rozciąganiu. Zachowują dokładne wymiary stalowej formy wtryskowej. Gwarantuje to idealne dopasowanie gwintu do skomplikowanych zamknięć. Zamknięcia zabezpieczające przed dziećmi (CRC) zależą całkowicie od dokładnego połączenia gwintu. Aby zapewnić bezpieczne działanie, uszczelnienia zabezpieczające przed manipulacją wymagają również doskonałej geometrii szyjki. Stopień wtrysku zapewnia tę niezbędną precyzję jeszcze przed wystąpieniem rozdmuchu.
Formowanie z rozdmuchem (EBM) stwarza znaczne ryzyko zanieczyszczenia. EBM w dużym stopniu opiera się na działaniach ściskających i przycinających. W tych etapach powstają odpady, wypływki i mikroskopijny pył z tworzywa sztucznego. Pył ten łatwo unosi się w sterylnym powietrzu w pomieszczeniu czystym. IBM całkowicie eliminuje przycinanie. Pojemnik wychodzi z formy w pełni wykończony. Ten pozbawiony złomu cykl produkcyjny eliminuje ryzyko pojawienia się wewnętrznego pyłu z tworzywa sztucznego. Eliminujesz główną przyczynę nieprzestrzegania zaleceń lekarskich.
Co tydzień sprawdzaj podłogę formierską pod kątem unoszących się w powietrzu wypływów i resztek złomu.
Całkowite przejście małych pojemników medycznych na procesy IBM pozbawione złomu.
Stosować zamknięte systemy podawania materiału, aby zapobiec narażeniu na pył żywicy.
Stała grubość ścianki decyduje o wytrzymałości konstrukcyjnej pojemnika. IBM wykorzystuje sztywny stalowy sworzeń z rdzeniem podczas fazy wtrysku. Stopiony plastik przepływa równomiernie wokół tego precyzyjnie wyśrodkowanego kołka. Po przeniesieniu preformy do stacji rozdmuchowej następuje równomierne nadmuchanie. Zapobiega to niebezpiecznym słabym punktom w butelkach na pigułki. Słoiczki kosmetyczne również korzystają z równomiernego rozłożenia materiału. Spójne ściany zapobiegają uszkodzeniom konstrukcji podczas trudnego transportu. Unikasz kosztownych uszkodzeń produktu podczas transportu.
Zespoły zaopatrzeniowe muszą dopasować cechy maszyn do pożądanych wyników produkcji. Określanie Maszyna do produkcji butelek farmaceutycznychPlastikowa maszyna do produkcji butelek z pigułkami wymaga szczegółowych ocen technicznych. Właściwe specyfikacje zapewniają długoterminowy sukces operacyjny.
Produkcja medyczna wymaga certyfikowanych pomieszczeń czystych ISO. Standardowe maszyny często wydzielają smary lub nierównomiernie generują ciepło. Należy szukać całkowicie zamkniętych projektów maszyn. Zlokalizowana filtracja HEPA nad obszarem pleśni zapewnia kluczową ochronę. Należy określić niesmarowane ściągi, aby zapobiec zanieczyszczeniu smarem. Jeśli smarowanie nadal jest konieczne, należy stosować wyłącznie certyfikowane opcje dopuszczone do kontaktu z żywnością. Te specyficzne funkcje bezproblemowo zapewniają integralność certyfikacji pomieszczeń czystych.
Linie pakujące rzadko wykorzystują jeden rodzaj żywicy w nieskończoność. Sprzęt musi skutecznie obsługiwać różne tworzywa sztuczne. Polietylen o dużej gęstości (HDPE) pozostaje standardem w przypadku sztywnych butelek na leki. Zapewnia doskonałą trwałość i krycie. Polipropylen (PP) zapewnia doskonałą odporność na wilgoć wrażliwych kapsułek. Zastosowania kosmetyczne często wymagają specjalnych, przezroczystych żywic dla zapewnienia atrakcyjności wizualnej. Twój sprzęt potrzebuje solidnych kontroli termicznych, aby bezpiecznie przełączać materiały. Przetwarzanie o różnej masie cząsteczkowej wymaga precyzyjnej konfiguracji ogrzewania beczki.
Nowoczesna produkcja opiera się w dużej mierze na zapewnianiu jakości w oparciu o dane. Sterowniki w pętli zamkniętej stale śledzą zmienne w czasie rzeczywistym. Monitorują ciśnienie wtrysku, temperaturę topnienia i prędkość przedmuchu. Jeśli parametr się zmieni, system natychmiast się dostosuje. Zautomatyzowane systemy kontroli inline stanowią kolejną warstwę bezpieczeństwa. Szybkie kamery sprawdzają wykończenia szyi i wykrywają wady wizualne. Wadliwe jednostki są natychmiast odrzucane, zanim dotrą do końcowej linii pakowania. Ta automatyzacja zaciekle chroni reputację Twojej marki.
Zespoły inżynieryjne często debatują nad różnymi technologiami formowania. Zrozumienie ograniczeń technicznych każdej metody pozwala uniknąć kosztownych błędów. Należy obiektywnie ocenić IBM pod kątem innych znanych technik dmuchania.
EBM wyjątkowo dobrze radzi sobie z dużymi kontenerami towarowymi. Wydajnie produkuje dzbanki na mleko i duże beczki po chemikaliach. Jednakże EBM wprowadza niedopuszczalne różnice w tolerancji na wykończeniu szyjki. W procesie wytłaczana jest ciągła przednia rura. Forma ściska tę rurkę, tworząc z natury słabsze szwy. Uszczelnienia klasy medycznej nie są w stanie przetrwać tych niespójności strukturalnych. Ponadto obowiązkowy etap przycinania powoduje powstawanie pyłu. Firma EBM po prostu nie spełnia rygorystycznych wymagań dotyczących opakowań medycznych o zerowej defektowości.
ISBM dodaje do procesu pręt rozciągający. Tworzy to siłę dwuosiową. Linie kosmetyków premium często wymagają tej specyficznej siły. ISBM zapewnia również wyjątkową przejrzystość przypominającą szkło, szczególnie podczas przetwarzania PET. Powinieneś wybrać ISBM, gdy estetyka wymaga absolutnej przejrzystości. Z drugiej strony IBM pozostaje optymalny w przypadku bardzo precyzyjnych sztywnych pojemników o małej objętości. Pomyśl o kroplomierzach, dezodorantach w kulce i standardowych opakowaniach na pigułki. IBM bezpiecznie dominuje w zakresie pojemności poniżej 250 ml.
Wydajność maszyny bezpośrednio wpływa na wybór technologii. Należy przeanalizować czasy cykli pod kątem limitów kawitacji. Formy IBM zazwyczaj wytrzymują dużą kawitację w przypadku małych butelek. Narzędzie IBM może z łatwością pomieścić od 12 do 24 wnęk. Zapewnia to ogromną wydajność w przypadku małych fiolek medycznych. Należy określić dokładny wolumen, w przypadku którego prędkości cykli IBM przewyższają metody alternatywne.
Kryteria |
Formowanie wtryskowe z rozdmuchem (IBM) |
Formowanie przez wytłaczanie z rozdmuchem (EBM) |
Formowanie wtryskowe z rozciąganiem i rozdmuchem (ISBM) |
|---|---|---|---|
Precyzja szyi |
Absolutny (formowany wtryskowo) |
Zmienna (ściśnięta i przedmuchana) |
Wysoka (formowana wtryskowo) |
Generacja złomu |
Zero (bez złomu) |
Wysoka (wymaga przycięcia) |
Zero (bez złomu) |
Idealny rozmiar pojemnika |
Poniżej 250ml |
250ml do dużych beczek |
50 ml do 2 litrów |
Podstawowe zastosowanie w przemyśle |
Farmaceutyczny, Drobne Kosmetyki |
Gospodarstwo domowe, przemysł, nabiał |
Napoje, kosmetyki premium |
Przejście na technologię IBM wymaga starannego planowania operacyjnego. Musisz zrozumieć mechaniczne i logistyczne realia sprzętu. Pomyślne wdrożenie zależy od proaktywnego przygotowania obiektu i strategii konserwacji.
IBM wymaga bardzo złożonej konfiguracji narzędzi. W przeciwieństwie do EBM, IBM wykorzystuje dwie różne formy na produkt. Najpierw forma wtryskowa tworzy preformę. Następnie forma rozdmuchowa kształtuje końcowy pojemnik. Potrzebujesz także specjalistycznego mechanizmu przenoszącego (pręt rdzeniowy). To wymaganie dotyczące podwójnej formy zwiększa początkową złożoność inżynieryjną. Wytwarzanie tych precyzyjnych narzędzi stalowych wymaga znacznego kapitału początkowego. Jednakże uzyskana dokładna precyzja całkowicie uniemożliwia wycofanie produktu w przyszłości.
Brak określenia stali hartowanej na zasuwy wtryskowe odporne na zużycie.
Ignorowanie konstrukcji kanału chłodzącego w prętach rdzenia.
Przyspieszenie fazy walidacji formy podczas fabrycznych testów akceptacyjnych.
Wymagania użytkowe różnią się drastycznie w zależności od różnych architektur maszyn. Starsze maszyny hydrauliczne zużywają znaczną ilość energii bazowej. Pracują pompy w sposób ciągły, wytwarzając nadmiar ciepła. Nowoczesne maszyny hybrydowe łączą moc hydrauliczną z ukierunkowanymi elektrycznymi serwomotorami. W pełni elektryczne maszyny IBM oferują najwyższy poziom wydajności. Pobierają energię tylko podczas aktywnych ruchów. Warianty elektryczne eliminują również całkowicie wycieki oleju hydraulicznego. Dzięki temu idealnie nadają się do pomieszczeń czystych o rygorystycznych wymaganiach farmaceutycznych. Przed instalacją należy ocenić infrastrukturę energetyczną obiektu.
Technologia IBM wymaga specjalistycznej wiedzy operatora. Technicy muszą jednocześnie rozumieć zasady formowania wtryskowego i rozdmuchowego. Przejście zespołu przyzwyczajonego wyłącznie do EBM wymaga poświęconego czasu. Szkolenia zapewniane przez dostawcę są w dalszym ciągu absolutnie kluczowe. Twój zespół musi bezpiecznie opanować ergonomię wymiany form. Złożone narzędzia IBM są ciężkie i wymagają ostrożnej obsługi. Dodatkowo zapewnij sobie niezawodne dostawy części zamiennych. Elementy narażone na duże zużycie, takie jak podgrzewane dysze i uszczelki pręta rdzeniowego, wymagają regularnej wymiany.
Podstawowa przydatność formowania wtryskowego z rozdmuchem polega na niezrównanym połączeniu precyzji i czystości. Branża medyczna i kosmetyczna po prostu nie może narażać się na szwank w zakresie integralności pojemników. Wykorzystując proces bezodpadowy z wykończeniami szyjki formowanymi wtryskowo, eliminujesz pierwotne przyczyny uszkodzeń opakowań. Bariery wilgoci pozostają nienaruszone. Środowiska pomieszczeń czystych pozostają nieskazitelne.
Aby pomyślnie wdrożyć tę technologię, należy podjąć natychmiastowe działania. Najpierw przeprowadź audyt bieżącego poziomu złomu produkcyjnego i zdarzeń związanych z zanieczyszczeniem cząstkami stałymi. Następnie jasno określ dokładne tolerancje wykończenia szyi wymagane przez najbardziej wrażliwe zamknięcia. Na koniec poproś producentów maszyn o szczegółową analizę wydajności cyklu. Przeglądanie tych specyfikacji mechanicznych pozwala na pewne sfinalizowanie krótkiej listy sprzętu.
Odp.: Zgodność medyczna wymaga absolutnej precyzji. Nasadki zabezpieczające przed dziećmi działają prawidłowo tylko w przypadku idealnie uformowanych gwintów szyjnych. IBM formuje te gwinty metodą wtrysku, gwarantując dokładne wymiary. Co więcej, IBM jest całkowicie pozbawiony złomu. Podczas procesu przycinania EBM tworzy błysk i plastikowy pył. Wyeliminowanie wewnętrznego pyłu z tworzywa sztucznego ma kluczowe znaczenie dla zapobiegania zanieczyszczeniu butelek z tabletkami.
O: Tak, ale wymaga starannej konfiguracji. Chociaż możesz uruchomić oba, działają one bardzo różnie. Przetwarzanie PET często wymaga specjalistycznych śrub, różnych konstrukcji beczek i odrębnych kontroli termicznych. Optymalna jakość zwykle wymaga dedykowanych konfiguracji. Przed podjęciem decyzji omów z producentem konkretną architekturę żywic i geometrię śrub.
Odp.: Wytwarzanie precyzyjnych narzędzi IBM zajmuje zwykle od 8 do 14 tygodni. Ponieważ IBM wykorzystuje znacznie mniejsze siły mocowania niż w przypadku standardowego formowania wtryskowego, narzędzia podlegają mniejszym naprężeniom mechanicznym. W rezultacie formy IBM często mają bardzo długą żywotność. Przy odpowiedniej konserwacji narzędzia te działają niezawodnie przez wiele milionów cykli.
