
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-14 Kaynak: Alan
İlaç ve kozmetik endüstrilerindeki ambalajlama hataları, kabul edilemez iş riskleri yaratır. Tehlikeli kap contaları ürünün etkinliğini hızla bozar. Malzeme kirliliği sıklıkla yüksek maliyetli pazar geri çağırmalarına neden olur. Estetik kusurlar, tüketiciler arasında dikkatle oluşturulmuş marka güvenini anında aşındırır. Seçtiğiniz üretim yöntemi, nihai kap bütünlüğünün temel belirleyicisi görevi görür. Katı uyumluluk kuralları, modern paketleme operasyonlarını zorunlu kılmaktadır. Bu nedenle seçtiğiniz ekipman her gün mutlak güvenilirlik sağlamalıdır. Birden fazla kalıplama yöntemi mevcut olsa da, enjeksiyon şişirmeli kalıplama (IBM) işlemi tamamen farklıdır. Mühendisler bu süreci katı sıfır tolerans standartlarını karşılayacak şekilde özel olarak tasarladılar. Bu sıkı düzenlemeye tabi sektörler, her üretim aşamasında aşırı hassasiyet gerektirir. Bu makalede, IBM'in temel üretim risklerini tam olarak neden ortadan kaldırdığını keşfedeceksiniz. Temel boyut toleranslarını, malzeme taşıma kurallarını ve temiz oda uyumluluk gerekliliklerini inceleyeceğiz. Belirli ekipman özelliklerini katı endüstri düzenlemelerine göre nasıl etkili bir şekilde değerlendireceğinizi öğreneceksiniz.
Enjeksiyon şişirme kalıplama, hassas boyun bitişi toleranslarını garanti ederek yüksek değerli kozmetik sıvılarda sızıntıyı ve hassas farmasötik ürünlerde nem girişini önler.
IBM sürecinin doğal 'hurdasız' yapısı, kesme ihtiyacını ortadan kaldırarak temiz oda ortamlarındaki partikül kontaminasyonu risklerini büyük ölçüde azaltır.
Özel bir Enjeksiyon Şişirme Makinesine yatırım yapmak, daha yüksek başlangıç kalıplama maliyetlerine rağmen, yüksek hacimli, küçük ila orta boy sert kaplar (250 ml'nin altında) için birim başına daha düşük bir toplam maliyet sağlar.
Doğru ekipmanı seçmek, temiz oda uyumluluğunu, malzeme çeşitliliğini (HDPE, PP, PET) ve uzun vadeli otomasyon potansiyelini dengelemeyi gerektirir.
Yüksek riskli paketleme ortamları kesinlikle sıfır fiziksel kusuru tolere eder. Tüketim malları genellikle seri üretim sırasında küçük boyutsal değişiklikleri kabul eder. Bununla birlikte, aynı varyasyonlar farmasötik standartları anında başarısızlığa uğratır. Tıbbi ve kozmetik kaplara ilişkin spesifik talepleri anlamalısınız.
Farmasötik ambalajlama tamamen katı nem-buhar iletim hızı (MVTR) standartlarına dayanır. Aktif tıbbi bileşenler neme maruz kaldığında hızla bozulur. Bir konteynerin dış ortama karşı mutlak bir bariyer oluşturması gerekmektedir. Boyun bitişi bu bariyerin başarısını belirler. Hafif boyutsal bükülme, kapağın düzgün oturmasını engeller. Tıbbi düzenlemeler mikro milimetreye kadar hassasiyet gerektirir. Dişler değişirse conta arızalanır. IBM teknolojisi, bu tam tolerans gereksinimini tutarlı bir şekilde güvence altına alır.
Kozmetik endüstrisi, sert ambalajlara yönelik benzersiz fiziksel talepler uygulamaktadır. Üst düzey markalar, üstün kaliteyi yansıtmak için kusursuz yüzey kaplamalarına ihtiyaç duyar. Tüketiciler genellikle bir ürünü dış kabının berraklığına göre değerlendirirler. Lüks serumlar ve losyonlar için yüksek netlikte şeffaflık tartışılamaz. Ayrıca, tekdüze duvar kalınlığı ışık kırılmasını önemli ölçüde etkiler. Düzensiz duvarlar görsel bozulmalara neden olur. Birinci sınıf likitlerin tutarsız veya ucuz görünmesine neden olurlar. Üretim süreciniz mutlak estetik bütünlüğü garanti etmelidir.
Tıbbi ve kozmetik tesisleri katı düzenleyici çerçeveler altında faaliyet göstermektedir. Üretimi sürekli olarak İyi Üretim Uygulamaları (GMP) yönergelerine uygun hale getirmelisiniz. FDA, ham madde kullanımına ilişkin katı kurallar koyar. Plastikler kalıplama işlemi sırasında bozulmamalı veya gaz çıkarmamalıdır. Temiz oda ortamları sıkı partikül kontrolü gerektirir. Havadaki plastik tozu, tüm üretim partilerini anında mahveder. Gerekli ISO sertifikalarını korumak için ekipmanın temiz çalışması gerekir. Bu uyumluluk faktörleri ekipman seçeneklerinizi önemli ölçüde daraltır.
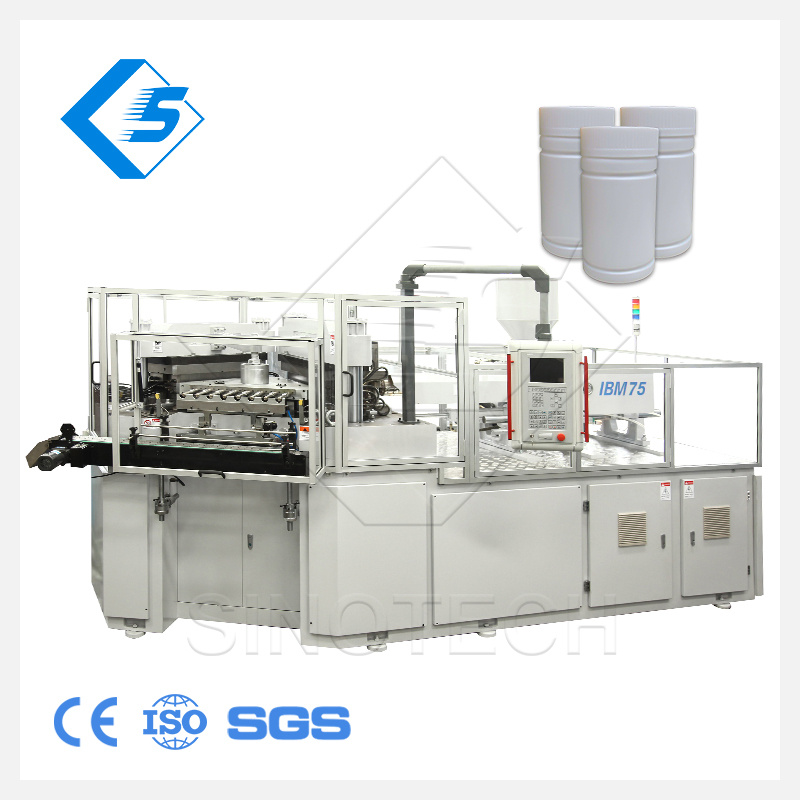
Üretim liderleri sürekli olarak üretim risklerini azaltmanın yollarını arar. Uzmanlaşmış bir araç kullanmak Enjeksiyon Şişirme Makinesi, arızanın en kritik noktalarına doğrudan müdahale eder. Sürecin mekaniği doğası gereği konteynerin bütünlüğünü korur.
IBM süreci, erimiş plastiğin hassas bir boşluğa enjekte edilmesiyle başlıyor. Bu ilk adım aynı anda ön kalıbı ve son boyun kaplamasını oluşturur. Boyun iplikleri asla daha sonra şişirilmeye veya gerilmeye maruz kalmaz. Çelik enjeksiyon kalıbının tam boyutlarını korurlar. Bu, karmaşık kapanışlar için mükemmel bir iplik eşleşmesini garanti eder. Çocuklara dayanıklı kapaklar (CRC) tamamen dişlerin tam olarak birbirine geçmesine bağlıdır. Kurcalanmayı belli eden contalar aynı zamanda güvenli bir şekilde çalışabilmek için mükemmel boyun geometrisine de ihtiyaç duyar. Enjeksiyon aşaması, üfleme gerçekleşmeden önce bu önemli hassasiyeti kilitler.
Ekstrüzyon Şişirme Kalıplama (EBM), önemli kirlenme risklerini beraberinde getirir. EBM büyük ölçüde kıstırma ve kırpma eylemlerine dayanır. Bu adımlar hurda malzeme, parlama ve mikroskobik plastik tozu üretir. Bu toz kolaylıkla steril temiz oda havasına karışır. IBM, kırpma işlemini tamamen ortadan kaldırır. Kap kalıptan tamamen bitmiş olarak çıkar. Bu hurdasız üretim döngüsü, dahili plastik toz tehlikesini ortadan kaldırır. Tıbbi uyumluluk başarısızlıklarının birincil nedenini ortadan kaldırırsınız.
Kalıplama zemininizi haftada bir kez havadan gelen parlama ve hurda döküntülerine karşı denetleyin.
Küçük tıbbi kapları tamamen hurdasız IBM süreçlerine dönüştürün.
Reçine tozuna maruz kalmayı önlemek için kapalı malzeme besleme sistemleri kullanın.
Duvar kalınlığının tutarlılığı konteynerin yapısal gücünü belirler. IBM, enjeksiyon aşamasında sert bir çelik göbek pimi kullanıyor. Plastik eriyik bu hassas şekilde ortalanmış pimin etrafından eşit şekilde akar. Preform şişirme istasyonuna aktarıldığında eşit şekilde şişer. Bu, ilaç şişelerindeki tehlikeli zayıf noktaların önlenmesini sağlar. Kozmetik kavanozları da bu eşit malzeme dağılımından yararlanır. Tutarlı duvarlar kaba taşıma sırasında yapısal arızayı önler. Nakliye sırasında yüksek maliyetli ürün hasarlarından kaçınırsınız.
Tedarik ekiplerinin makine özelliklerini istenen üretim sonuçlarıyla eşleştirmesi gerekir. Bir belirtme İlaç Şişesi Yapma MakinesiPlastik Hap Şişesi Makinesi detaylı teknik değerlendirmeleri içerir. Doğru spesifikasyonlar uzun vadeli operasyonel başarıyı garanti eder.
Tıbbi üretim sertifikalı ISO temiz oda ortamları gerektirir. Standart makineler sıklıkla yağlayıcı madde saçar veya tutarsız bir şekilde ısı üretir. Tamamen kapalı makine tasarımlarını aramalısınız. Kalıp alanının üzerindeki lokalize HEPA filtreleme çok önemli koruma sağlar. Gres kirlenmesini önlemek için yağlanmamış bağlantı çubuklarını belirtin. Yağlama gerekli olmaya devam ederse, yalnızca sertifikalı gıda sınıfı seçenekleri zorunlu kılın. Bu spesifik özellikler, temiz oda sertifikasyonunuzun bütünlüğünü sorunsuz bir şekilde korur.
Paketleme hatlarında nadiren tek bir reçine türü süresiz olarak çalıştırılır. Ekipman çeşitli plastikleri verimli bir şekilde kullanmalıdır. Yüksek yoğunluklu polietilen (HDPE), sert ilaç şişeleri için standart olmayı sürdürüyor. Mükemmel dayanıklılık ve opaklık sağlar. Polipropilen (PP), hassas kapsüller için üstün nem direnci sunar. Kozmetik uygulamalar genellikle görsel çekicilik için özel şeffaf reçineler gerektirir. Ekipmanınızın malzemeleri güvenli bir şekilde değiştirebilmesi için sağlam termal kontrollere ihtiyacı vardır. Değişken moleküler ağırlıkların işlenmesi, hassas varil ısıtma konfigürasyonları gerektirir.
Modern üretim büyük ölçüde veriye dayalı kalite güvencesine dayanır. Kapalı döngü kontrolörleri gerçek zamanlı değişkenleri sürekli olarak izler. Enjeksiyon basıncını, erime sıcaklığını ve üfleme hızlarını izlerler. Bir parametre değişirse sistem anında kendini ayarlar. Otomatik hat içi denetim sistemleri başka bir güvenlik katmanı ekler. Yüksek hızlı kameralar sap yüzeylerini kontrol eder ve görsel kusurları tespit eder. Arızalı birimler, son paketleme hattına ulaşmadan hemen reddedilmeyle karşı karşıya kalır. Bu otomasyon marka itibarınızı şiddetle korur.
Mühendislik ekipleri sıklıkla farklı kalıplama teknolojileri arasında tartışır. Her yöntemin teknik sınırlarını anlamak pahalı yanlış adımları önler. IBM'i öne çıkan diğer şişirme teknikleriyle karşılaştırarak objektif bir şekilde değerlendirmelisiniz.
EBM büyük ticari mal konteynerlerini son derece iyi bir şekilde elleçliyor. Süt sürahilerini ve büyük kimyasal varillerini verimli bir şekilde üretir. Ancak EBM, boyun bitişinde kabul edilemez tolerans farklılıklarına neden olur. İşlem sürekli bir parison tüpünü sıkar. Kalıp bu tüpü sıkıştırarak doğası gereği daha zayıf dikişler oluşturur. Tıbbi sınıf mühürler bu yapısal tutarsızlıklara dayanamaz. Ayrıca zorunlu düzeltme aşaması toz üretir. EBM, sıfır hatalı tıbbi ambalajlamanın katı taleplerini karşılayamıyor.
ISBM sürece bir germe çubuğu ekler. Bu çift eksenli güç yaratır. Birinci sınıf kozmetik serileri genellikle bu özel gücü gerektirir. ISBM ayrıca özellikle PET'i işlerken olağanüstü cam benzeri netlik sağlar. Estetiğin mutlak şeffaflık gerektirdiği durumlarda ISBM'yi seçmelisiniz. Buna karşılık IBM, yüksek düzeyde hassas, küçük hacimli sert konteynerler için ideal olmaya devam ediyor. Damlalıkları, roll-on deodorantları ve standart hap paketleyicilerini düşünün. IBM, 250 ml'nin altındaki boyut aralığına güvenli bir şekilde hakimdir.
Makine kapasitesi teknolojik seçiminizi doğrudan etkiler. Kavitasyon limitlerinin yanı sıra çevrim sürelerini de analiz etmelisiniz. IBM kalıpları genellikle küçük şişeler için yüksek kavitasyona uygundur. Bir IBM aracı kolaylıkla 12 ila 24 arası boşluğu tutabilir. Bu, küçük tıbbi şişeler için büyük bir çıktı yaratır. IBM döngüsünün alternatif yöntemleri geride bıraktığı tam hacmi belirlemeniz gerekir.
Kriterler |
Enjeksiyon Şişirme Kalıplama (IBM) |
Ekstrüzyon Şişirme Kalıplama (EBM) |
Enjeksiyon Gerdirmeli Şişirme (ISBM) |
|---|---|---|---|
Boyun Hassasiyeti |
Mutlak (Enjeksiyon Kalıplı) |
Değişken (Sıkıştırılmış ve Üflemeli) |
Yüksek (Enjeksiyon Kalıplı) |
Hurda Üretimi |
Sıfır (Hurdasız) |
Yüksek (Kesme gerektirir) |
Sıfır (Hurdasız) |
İdeal Konteyner Boyutu |
250 ml'nin altında |
Büyük varillere 250ml |
50ml ila 2 Litre |
Birincil Sanayi Kullanımı |
İlaç, Küçük Kozmetik |
Ev, Endüstriyel, Süt Ürünleri |
İçecek, Premium Kozmetikler |
IBM teknolojisine geçiş dikkatli bir operasyonel planlama gerektirir. Ekipmanın mekanik ve lojistik gerçeklerini anlamalısınız. Başarılı dağıtım, proaktif tesis hazırlığı ve bakım stratejisine dayanır.
IBM, son derece karmaşık bir araç kurulumu gerektirir. EBM'den farklı olarak IBM, ürün başına iki farklı kalıp kullanır. İlk olarak enjeksiyon kalıbı ön kalıbı oluşturur. Daha sonra üfleme kalıbı son kabı şekillendirir. Ayrıca özel bir aktarım mekanizmasına da (çekirdek çubuğu) ihtiyacınız vardır. Bu ikili kalıp gereksinimi, başlangıçtaki mühendislik karmaşıklığını artırır. Bu hassas çelik aletlerin imalatı, önemli miktarda ön sermaye gerektirir. Ancak kazanılan kesinlik, gelecekte ürünün geri çağrılmasını tamamen önler.
Yüksek aşınmaya sahip enjeksiyon kapıları için sertleştirilmiş çeliğin belirtilmemesi.
Çekirdek çubukların içindeki soğutma kanalı tasarımının göz ardı edilmesi.
Fabrika kabul testleri sırasında kalıp doğrulama aşamasının hızlandırılması.
Yardımcı program talepleri farklı makine mimarileri arasında büyük ölçüde farklılık gösterir. Daha eski hidrolik makineler önemli miktarda temel enerji tüketir. Pompaları sürekli çalıştırarak aşırı ısı üretirler. Modern hibrit makineler, hidrolik gücü hedefe yönelik elektrikli servo motorlarla birleştirir. Tamamen elektrikli IBM makineleri en yüksek verimlilik seviyelerini sunar. Yalnızca aktif hareketler sırasında güç çekerler. Elektrikli modeller aynı zamanda hidrolik yağ sızıntılarını da tamamen ortadan kaldırır. Bu, onları sıkı farmasötik temiz odalar için ideal kılar. Kurulumdan önce tesisinizin enerji altyapısını değerlendirmelisiniz.
IBM teknolojisi, belirli operatör uzmanlığı gerektirir. Teknisyenler hem enjeksiyonlu kalıplama hem de şişirmeli kalıplama ilkelerini aynı anda anlamalıdır. Yalnızca EBM'ye alışmış bir ekibin geçiş yapması özel zaman alır. Satıcı tarafından sağlanan eğitim kesinlikle kritik öneme sahiptir. Ekibinizin kalıp değiştirme ergonomisinde güvenli bir şekilde ustalaşması gerekir. Karmaşık IBM araçları ağırdır ve dikkatli kullanılmasını gerektirir. Ayrıca güvenilir yedek parça tedariği sağlayın. Isıtmalı nozullar ve maça çubuğu contaları gibi çabuk aşınan parçaların düzenli olarak değiştirilmesi gerekir.
Enjeksiyon şişirme kalıplamanın temel uygunluğu, hassasiyet ve temizliğin eşsiz birlikteliğinde yatmaktadır. Medikal ve kozmetik endüstrileri konteyner bütünlüğünden kesinlikle ödün veremez. Enjeksiyon kalıplı boyun kaplamaları ile hurdasız bir işlem kullanarak, ambalajlama hatasının temel nedenlerini ortadan kaldırırsınız. Nem bariyerleri sağlam kalır. Temiz oda ortamları bozulmadan kalır.
Bu teknolojiyi başarıyla uygulamak için hemen harekete geçin. Öncelikle mevcut üretim hurda oranlarınızı ve partikül kontaminasyon olaylarını denetleyin. Daha sonra, en hassas kapanışlarınızın gerektirdiği boyun bitişi toleranslarını tam olarak tanımlayın. Son olarak makine üreticilerinden ayrıntılı bir çevrim verimliliği analizi isteyin. Bu mekanik özelliklerin gözden geçirilmesi, ekipman kısa listenizi güvenle sonuçlandırmanıza olanak tanır.
C: Tıbbi uyumluluk mutlak hassasiyet gerektirir. Çocuklara dayanıklı başlıklar yalnızca mükemmel şekilde şekillendirilmiş boyun iplikleri üzerinde doğru şekilde çalışır. IBM, bu dişleri enjeksiyonla kalıplayarak tam boyutları garanti ediyor. Ayrıca IBM tamamen hurdasızdır. EBM, kesme işlemi sırasında flaş ve plastik toz oluşturur. Bu dahili plastik tozun ortadan kaldırılması, ilaç şişelerindeki kirlenmenin önlenmesi açısından kritik öneme sahiptir.
C: Evet, ancak dikkatli bir yapılandırma gerektirir. Her ikisini de çalıştırabilseniz de, bunlar çok farklı şekilde işlenir. PET'in işlenmesi genellikle özel vidalar, farklı namlu tasarımları ve farklı termal kontroller gerektirir. Optimum kalite genellikle özel kurulumları belirler. Taahhüt etmeden önce üreticinizle belirli reçine mimarilerini ve vida geometrilerini tartışın.
C: Yüksek hassasiyetli IBM araçlarının üretilmesi genellikle 8 ila 14 hafta sürer. IBM, standart enjeksiyonlu kalıplamaya göre önemli ölçüde daha düşük sıkma kuvvetleri kullandığından, aletler daha az mekanik strese maruz kalır. Sonuç olarak, IBM kalıplarının ömrü genellikle oldukça uzundur. Uygun bakım ile bu aletler milyonlarca döngü boyunca güvenilir bir şekilde çalışır.
