
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-14 Pinagmulan: Site
Ang mga pagkabigo sa packaging sa mga industriya ng parmasyutiko at kosmetiko ay lumilikha ng hindi katanggap-tanggap na mga panganib sa negosyo. Ang mga nakompromisong container seal ay mabilis na sumisira sa pagiging epektibo ng produkto. Ang kontaminasyon ng materyal ay kadalasang nag-uudyok ng napakamahal na pagpapabalik sa merkado. Ang mga aesthetic na depekto ay agad na sumisira sa maingat na binuong tiwala ng tatak sa mga mamimili. Ang paraan ng pagmamanupaktura na iyong pinili ay nagsisilbing root determinant ng huling integridad ng lalagyan. Ang mahigpit na mga alituntunin sa pagsunod ay nagdidikta ng mga modernong pagpapatakbo ng packaging. Samakatuwid, ang iyong piniling kagamitan ay dapat maghatid ng ganap na pagiging maaasahan bawat solong araw. Habang umiiral ang maraming paraan ng paghubog, ang proseso ng injection blow molding (IBM) ay ganap na naiiba. Partikular na idinisenyo ng mga inhinyero ang prosesong ito upang matugunan ang mahigpit na mga pamantayan sa zero-tolerance. Ang mga sektor na ito na lubos na kinokontrol ay nangangailangan ng matinding katumpakan sa bawat yugto ng produksyon. Sa artikulong ito, matutuklasan mo kung bakit inalis ng IBM ang mga pangunahing panganib sa produksyon. Ie-explore namin ang mahahalagang dimensional tolerance, mga panuntunan sa paghawak ng materyal, at mga kinakailangan sa compatibility sa cleanroom. Matututuhan mo kung paano mabisang suriin ang mga partikular na feature ng kagamitan laban sa mahigpit na regulasyon sa industriya.
Ginagarantiyahan ng injection blow molding ang eksaktong mga pagpapaubaya sa pagtatapos ng leeg, na pinipigilan ang pagtagas sa mga likidong kosmetiko na may mataas na halaga at pagpasok ng moisture sa mga sensitibong parmasyutiko.
Ang likas na 'scrap-free' na katangian ng proseso ng IBM ay nag-aalis ng pangangailangan para sa pag-trim, na lubhang binabawasan ang mga panganib sa kontaminasyon ng particulate sa mga kapaligirang malinis.
Ang pamumuhunan sa isang espesyal na Injection Blow Molding Machine ay nagbubunga ng mas mababang kabuuang gastos sa bawat yunit para sa mataas na dami, maliit hanggang katamtamang matibay na mga lalagyan (sa ilalim ng 250ml) sa kabila ng mas mataas na mga paunang gastos sa tooling.
Ang pagpili ng tamang kagamitan ay nangangailangan ng pagbabalanse ng pagiging tugma sa malinis na silid, materyal na versatility (HDPE, PP, PET), at pangmatagalang potensyal sa automation.
Ang mga kapaligiran sa packaging na may mataas na stakes ay talagang walang anumang pisikal na depekto. Ang mga consumer goods ay madalas na tumatanggap ng maliliit na dimensional na pagkakaiba-iba sa panahon ng mass production. Gayunpaman, ang parehong mga pagkakaiba-iba na ito ay agad na nabigo sa mga pamantayan ng parmasyutiko. Dapat mong maunawaan ang mga partikular na hinihingi na inilagay sa mga lalagyang medikal at kosmetiko.
Ang pharmaceutical packaging ay ganap na umaasa sa mahigpit na moisture-vapor transmission rate (MVTR) na pamantayan. Ang mga aktibong sangkap na medikal ay mabilis na bumababa kapag nalantad sa kahalumigmigan. Ang isang lalagyan ay dapat bumuo ng isang ganap na hadlang laban sa panlabas na kapaligiran. Ang pagtatapos ng leeg ay nagdidikta ng tagumpay ng hadlang na ito. Pinipigilan ng bahagyang dimensional warping ang pagsasara sa maayos na pagkakaupo. Ang mga medikal na regulasyon ay nangangailangan ng katumpakan hanggang sa micro-millimeter. Kung iba-iba ang mga thread, nabigo ang selyo. Ang teknolohiya ng IBM ay patuloy na sinisiguro ang eksaktong kinakailangan sa pagpapaubaya na ito.
Ang industriya ng kosmetiko ay nagpapatupad ng mga natatanging pisikal na pangangailangan sa matibay na packaging. Ang mga high-end na brand ay nangangailangan ng walang kamali-mali na mga surface finish para maipakita ang premium na kalidad. Kadalasang hinuhusgahan ng mga mamimili ang isang produkto sa pamamagitan ng panlabas na kaliwanagan ng lalagyan nito. Nananatiling non-negotiable ang high-clarity transparency para sa mga luxury serum at lotion. Higit pa rito, malaki ang epekto ng pare-parehong kapal ng pader sa light refraction. Ang hindi pantay na mga pader ay lumilikha ng mga visual distortion. Ginagawa nilang hindi pare-pareho o mura ang mga premium na likido. Dapat ginagarantiyahan ng iyong proseso ng pagmamanupaktura ang ganap na pagkakapareho ng aesthetic.
Ang mga pasilidad na medikal at kosmetiko ay nagpapatakbo sa ilalim ng mahigpit na mga balangkas ng regulasyon. Dapat mong iayon ang produksyon sa mga alituntunin ng Good Manufacturing Practice (GMP) nang tuloy-tuloy. Ang FDA ay nagdidikta ng mahigpit na mga patakaran tungkol sa paghawak ng hilaw na materyal. Ang mga plastik ay hindi dapat mag-degrade o mag-off-gas sa panahon ng proseso ng paghubog. Ang mga kapaligiran sa malinis na silid ay nangangailangan ng mahigpit na kontrol ng particulate. Ang airborne plastic dust ay sumisira kaagad sa buong production batch. Ang kagamitan ay dapat gumana nang malinis upang mapanatili ang mga kinakailangang sertipikasyon ng ISO. Ang mga salik ng pagsunod na ito ay lubos na nagpapaliit sa iyong mga pagpipilian sa kagamitan.
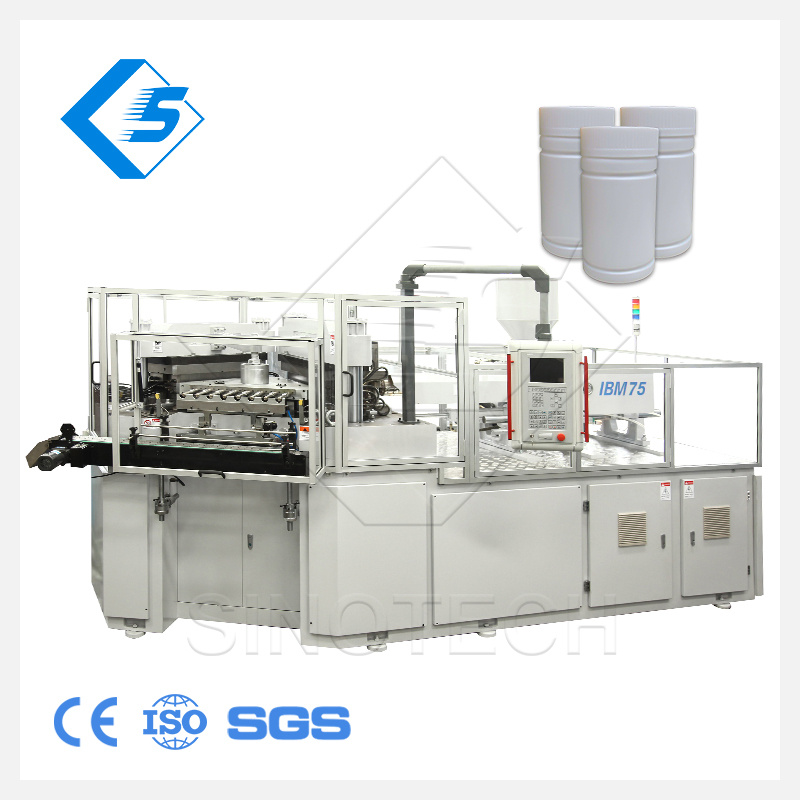
Ang mga pinuno ng produksiyon ay patuloy na naghahanap ng mga paraan upang mabawasan ang mga panganib sa pagmamanupaktura. Paggamit ng isang dalubhasang Direktang tinutugunan ng Injection Blow Molding Machine ang pinakamahalagang punto ng pagkabigo. Ang mga mekanika ng proseso ay likas na nagpoprotekta sa integridad ng lalagyan.
Ang proseso ng IBM ay nagsisimula sa pamamagitan ng pag-inject ng tinunaw na plastic sa isang precision na lukab. Ang unang hakbang na ito ay bumubuo ng preform at ang panghuling pagtatapos ng leeg nang sabay-sabay. Ang mga sinulid sa leeg ay hindi kailanman sumasailalim sa kasunod na pamumulaklak o pag-uunat. Pinapanatili nila ang eksaktong sukat ng amag na iniksyon ng bakal. Ginagarantiyahan nito ang perpektong tugma ng thread para sa mga kumplikadong pagsasara. Ang mga pagsasara ng child-resistant (CRC) ay ganap na nakadepende sa eksaktong pakikipag-ugnayan sa thread. Ang mga tamper-evident na seal ay nangangailangan din ng perpektong geometry ng leeg upang gumana nang ligtas. Ang yugto ng pag-iniksyon ay nakakandado sa mahalagang katumpakan na ito bago mangyari ang pamumulaklak.
Ang Extrusion Blow Molding (EBM) ay nagpapakilala ng mga makabuluhang panganib sa kontaminasyon. Lubos na umaasa ang EBM sa mga pagkilos na pinch-off at trimming. Ang mga hakbang na ito ay bumubuo ng scrap material, flash, at microscopic plastic dust. Ang alikabok na ito ay madaling lumutang sa sterile cleanroom na hangin. Ganap na inaalis ng IBM ang trimming. Ang lalagyan ay lumabas mula sa amag na ganap na natapos. Ang scrap-free production cycle na ito ay nag-aalis ng banta ng panloob na plastic dust. Inalis mo ang isang pangunahing dahilan ng mga pagkabigo sa pagsunod sa medikal.
I-audit ang iyong molding floor para sa airborne flash at scrap debris linggu-linggo.
Ganap na ilipat ang maliliit na lalagyang medikal sa mga proseso ng IBM na walang scrap.
Gumamit ng nakapaloob na mga sistema ng pagpapakain ng materyal upang maiwasan ang pagkakalantad ng alikabok ng dagta.
Ang pagkakapare-pareho ng kapal ng pader ay nagdidikta sa lakas ng istruktura ng isang lalagyan. Gumagamit ang IBM ng matibay na steel core pin sa yugto ng pag-iniksyon. Ang plastic na natutunaw ay pantay na dumadaloy sa paligid ng tiyak na nakasentro na pin na ito. Kapag ang preform ay lumipat sa istasyon ng suntok, ito ay pumuputok nang pantay. Pinipigilan nito ang mga mapanganib na mahinang lugar sa mga bote ng tableta. Ang mga garapon ng kosmetiko ay nakikinabang din sa pantay na pamamahagi ng materyal na ito. Ang mga pare-parehong pader ay pumipigil sa pagkabigo ng istruktura sa panahon ng magaspang na transportasyon. Iniiwasan mo ang mamahaling pagkasira ng produkto sa panahon ng pagpapadala.
Dapat itugma ng mga koponan sa pagkuha ang mga feature ng makina sa ninanais na mga resulta ng produksyon. Pagtukoy sa a Ang Pharmaceutical Bottle Making MachinePlastic Pill Bottle Machine ay nagsasangkot ng mga detalyadong teknikal na pagsusuri. Ang tamang mga pagtutukoy ay nagbibigay ng pangmatagalang tagumpay sa pagpapatakbo.
Ang pagmamanupaktura ng medikal ay nangangailangan ng mga sertipikadong ISO na kapaligiran sa malinis na silid. Ang mga karaniwang makinarya ay madalas na naglalabas ng mga pampadulas o nakakagawa ng init nang hindi pare-pareho. Dapat kang maghanap ng ganap na nakapaloob na mga disenyo ng makina. Ang lokal na pagsasala ng HEPA sa itaas ng lugar ng amag ay nagbibigay ng mahalagang proteksyon. Tukuyin ang mga di-lubricated na tie-bar upang maiwasan ang kontaminasyon ng grasa. Kung nananatiling kinakailangan ang pagpapadulas, mag-atas ng mga sertipikadong opsyon sa grade-pagkain lamang. Ang mga partikular na feature na ito ay nagpapanatili ng integridad ng iyong cleanroom certification nang walang putol.
Ang mga linya ng packaging ay bihirang nagpapatakbo ng isang uri ng dagta nang walang katiyakan. Ang mga kagamitan ay dapat na humawak ng iba't ibang plastik nang mahusay. Ang high-density polyethylene (HDPE) ay nananatiling pamantayan para sa mga matibay na bote ng gamot. Nagbibigay ito ng mahusay na tibay at opacity. Ang polypropylene (PP) ay nag-aalok ng higit na moisture resistance para sa mga sensitibong kapsula. Ang mga aplikasyon ng kosmetiko ay madalas na humihingi ng mga tiyak na malinaw na resin para sa visual appeal. Ang iyong kagamitan ay nangangailangan ng matatag na mga thermal control para ligtas na lumipat ng mga materyales. Ang pagpoproseso ng iba't ibang molekular na timbang ay nangangailangan ng tumpak na mga pagsasaayos ng pag-init ng bariles.
Ang modernong produksyon ay lubos na umaasa sa data-driven na kalidad ng kasiguruhan. Patuloy na sinusubaybayan ng mga closed-loop na controller ang mga real-time na variable. Sinusubaybayan nila ang presyon ng iniksyon, temperatura ng pagkatunaw, at bilis ng suntok. Kung nagbabago ang isang parameter, agad na inaayos ng system ang sarili nito. Ang mga awtomatikong inline na sistema ng inspeksyon ay nagdaragdag ng isa pang layer ng seguridad. Sinusuri ng mga high-speed na camera ang mga pag-aayos ng leeg at nakakakita ng mga visual na depekto. Ang mga may sira na unit ay nahaharap sa agarang pagtanggi bago maabot ang huling linya ng packaging. Pinoprotektahan ng automation na ito ang reputasyon ng iyong brand nang husto.
Ang mga pangkat ng engineering ay madalas na nagtatalo sa pagitan ng iba't ibang mga teknolohiya sa paghubog. Ang pag-unawa sa mga teknikal na hangganan ng bawat pamamaraan ay pumipigil sa mga mamahaling maling hakbang. Dapat mong suriin ang IBM laban sa iba pang mga kilalang diskarte sa pamumulaklak nang may layunin.
Napakahusay na pinangangasiwaan ng EBM ang malalaking lalagyan ng kalakal. Gumagawa ito ng mga pitsel ng gatas at malalaking drum ng kemikal nang mahusay. Gayunpaman, ipinakilala ng EBM ang hindi katanggap-tanggap na mga pagkakaiba-iba ng pagpapaubaya sa pagtatapos ng leeg. Ang proseso ay nagpapalabas ng tuluy-tuloy na tubo ng parison. Kinurot ng amag ang tubo na ito, na lumilikha ng likas na mas mahina na mga tahi. Ang mga medikal na gradong seal ay hindi makakaligtas sa mga hindi pagkakapare-pareho ng istruktura. Higit pa rito, ang mandatory trimming stage ay bumubuo ng alikabok. Nabigo lang ng EBM ang mahigpit na hinihingi ng zero-defect na medikal na packaging.
Nagdaragdag ang ISBM ng stretching rod sa proseso. Lumilikha ito ng lakas ng bi-axial. Ang mga premium na linya ng kosmetiko ay kadalasang nangangailangan ng partikular na lakas na ito. Naghahatid din ang ISBM ng pambihirang mala-salaming kalinawan, lalo na kapag pinoproseso ang PET. Dapat mong piliin ang ISBM kapag hinihiling ng aesthetics ang ganap na transparency. Sa kabaligtaran, ang IBM ay nananatiling pinakamainam para sa lubos na tumpak, maliit na dami ng matibay na lalagyan. Mag-isip ng eyedroppers, roll-on deodorant, at karaniwang pill packer. Ligtas na nangingibabaw ang IBM sa hanay ng laki na wala pang 250ml.
Ang kapasidad ng makina ay direktang nakakaimpluwensya sa iyong teknolohikal na pagpili. Dapat mong suriin ang mga oras ng pag-ikot kasama ng mga limitasyon ng cavitation. Karaniwang tinatanggap ng mga amag ng IBM ang mataas na cavitation para sa maliliit na bote. Ang isang tool ng IBM ay maaaring magkaroon ng 12 hanggang 24 na cavity nang madali. Lumilikha ito ng napakalaking output para sa maliliit na medikal na vial. Dapat mong tukuyin ang eksaktong dami kung saan ang bilis ng IBM cycle ay lumalampas sa mga alternatibong pamamaraan.
Pamantayan |
Injection Blow Molding (IBM) |
Extrusion Blow Molding (EBM) |
Injection Stretch Blow Molding (ISBM) |
|---|---|---|---|
Katumpakan ng Leeg |
Ganap (Injection Molded) |
Variable (Pinched & Blown) |
Mataas (Injection Molded) |
Pagbuo ng Scrap |
Zero (Walang scrap) |
Mataas (Nangangailangan ng trimming) |
Zero (Walang scrap) |
Tamang Laki ng Lalagyan |
Sa ilalim ng 250ml |
250ml sa malalaking drum |
50ml hanggang 2 Litro |
Pangunahing Paggamit ng Industriya |
Pharmaceutical, Maliit na Kosmetiko |
Sambahayan, Pang-industriya, Pagawaan ng gatas |
Inumin, Premium Cosmetics |
Ang paglipat sa teknolohiya ng IBM ay nangangailangan ng maingat na pagpaplano sa pagpapatakbo. Dapat mong maunawaan ang mekanikal at logistical na katotohanan ng kagamitan. Ang matagumpay na pag-deploy ay umaasa sa maagap na paghahanda ng pasilidad at diskarte sa pagpapanatili.
Nangangailangan ang IBM ng napakakomplikadong setup ng tooling. Hindi tulad ng EBM, ang IBM ay gumagamit ng dalawang natatanging molde sa bawat produkto. Una, ang iniksyon na amag ay lumilikha ng preform. Susunod, hinuhubog ng blow mold ang panghuling lalagyan. Kailangan mo rin ng isang dalubhasang mekanismo ng paglipat (ang core rod). Ang dual-mold na kinakailangan na ito ay nagpapataas ng paunang pagiging kumplikado ng engineering. Ang paggawa ng mga tumpak na kasangkapang bakal na ito ay nangangailangan ng malaking paunang kapital. Gayunpaman, ang eksaktong katumpakan na nakuha ay pumipigil sa mga pagbabalik ng produkto sa hinaharap nang buo.
Nabigong tukuyin ang hardened steel para sa high-wear injection gate.
Hindi pinapansin ang disenyo ng cooling channel sa loob ng mga core rod.
Pagmamadali sa yugto ng pagpapatunay ng amag sa panahon ng pagsubok sa pagtanggap ng pabrika.
Ang mga pangangailangan sa utility ay lubhang nag-iiba sa iba't ibang arkitektura ng makina. Ang mga lumang hydraulic machine ay kumokonsumo ng malaking baseline na enerhiya. Patuloy silang nagpapatakbo ng mga bomba, na bumubuo ng labis na init. Pinagsasama ng mga modernong hybrid na makina ang hydraulic power sa mga naka-target na electric servo motors. Ang mga ganap na electric IBM machine ay nag-aalok ng pinakamataas na antas ng kahusayan. Gumagamit lamang sila ng kapangyarihan sa mga aktibong paggalaw. Ang mga de-kuryenteng variant ay ganap ding nag-aalis ng hydraulic oil leaks. Ginagawa nitong perpekto ang mga ito para sa mahigpit na mga pharmaceutical cleanroom. Dapat mong suriin ang imprastraktura ng kuryente ng iyong pasilidad bago i-install.
Ang teknolohiya ng IBM ay nangangailangan ng partikular na kadalubhasaan sa operator. Dapat na maunawaan ng mga technician ang parehong mga prinsipyo ng injection molding at blow molding nang sabay-sabay. Ang paglipat ng isang koponan na nakasanayan lamang sa EBM ay nangangailangan ng dedikadong oras. Ang pagsasanay na ibinigay ng vendor ay nananatiling ganap na kritikal. Dapat na makabisado nang ligtas ang iyong koponan ng mold-changeover ergonomics. Ang mga kumplikadong tool ng IBM ay mabigat at nangangailangan ng maingat na paghawak. Bukod pa rito, i-secure ang isang maaasahang supply ng mga ekstrang bahagi. Ang mga bagay na mataas ang suot tulad ng mga heated nozzle at core rod seal ay nangangailangan ng regular na pagpapalit.
Ang pangunahing kaangkupan ng injection blow molding ay nakasalalay sa walang kaparis na pagsasama ng katumpakan at kalinisan. Ang mga industriyang medikal at kosmetiko ay hindi maaaring ikompromiso ang integridad ng lalagyan. Sa pamamagitan ng paggamit ng isang scrap-free na proseso na may injection-molded neck finish, inaalis mo ang mga ugat na sanhi ng pagkabigo sa packaging. Ang mga hadlang sa kahalumigmigan ay nananatiling buo. Ang mga kapaligiran sa malinis na silid ay nananatiling malinis.
Upang matagumpay na maipatupad ang teknolohiyang ito, kumilos kaagad. Una, i-audit ang iyong kasalukuyang mga rate ng scrap ng produksyon at mga kaganapan sa kontaminasyon ng particulate. Susunod, malinaw na tukuyin ang eksaktong mga pagpapaubaya sa neck-finish na kinakailangan ng iyong mga pinakasensitibong pagsasara. Panghuli, humiling ng isang detalyadong pagsusuri sa cycle-efficiency mula sa mga tagagawa ng makina. Ang pagrepaso sa mga mekanikal na detalyeng ito ay nagbibigay-daan sa iyong i-finalize ang shortlist ng iyong kagamitan nang may kumpiyansa.
A: Ang pagsunod sa medikal ay nangangailangan ng ganap na katumpakan. Ang mga takip na lumalaban sa bata ay gumagana lamang nang tama sa perpektong nabuong mga thread sa leeg. IBM injection-molds ang mga thread na ito, na ginagarantiyahan ang eksaktong mga sukat. Higit pa rito, ang IBM ay ganap na walang scrap. Lumilikha ang EBM ng flash at plastic na alikabok sa panahon ng proseso ng pag-trim. Ang pag-aalis ng panloob na plastic na alikabok ay kritikal upang maiwasan ang kontaminasyon sa mga bote ng tableta.
A: Oo, ngunit nangangailangan ito ng maingat na pagsasaayos. Bagama't maaari mong patakbuhin ang pareho, iba ang proseso ng mga ito. Ang pagpoproseso ng PET ay madalas na nangangailangan ng mga espesyal na turnilyo, iba't ibang disenyo ng bariles, at natatanging mga thermal control. Ang pinakamainam na kalidad ay karaniwang nagdidikta ng mga nakalaang setup. Talakayin ang mga partikular na arkitektura ng resin at screw geometries sa iyong tagagawa bago gumawa.
A: Ang paggawa ng high-precision na mga tool ng IBM ay karaniwang tumatagal ng 8 hanggang 14 na linggo. Dahil ang IBM ay gumagamit ng makabuluhang mas mababang clamping forces kaysa sa karaniwang injection molding, ang mga tool ay nakakaranas ng mas kaunting mekanikal na stress. Dahil dito, ang mga hulma ng IBM ay kadalasang may napakahabang haba ng buhay. Sa wastong pagpapanatili, ang mga tool na ito ay gumagana nang maaasahan para sa maraming milyon-milyong mga cycle.
