
Kyke: 0 Skrywer: Werfredakteur Publiseertyd: 2026-08-14 Oorsprong: Werf
Verpakkingsmislukkings in die farmaseutiese en kosmetiese industrieë skep onaanvaarbare besigheidsrisiko's. Gekompromitteerde houerseëls verwoes produkdoeltreffendheid vinnig. Materiële besoedeling veroorsaak dikwels baie duur markherroepings. Estetiese gebreke erodeer onmiddellik versigtig geboude handelsmerkvertroue onder verbruikers. Die vervaardigingsmetode wat u kies, dien as die wortelbepaler van finale houerintegriteit. Rigiede nakomingsriglyne dikteer moderne verpakkingsbedrywighede. Jou gekose toerusting moet dus elke liewe dag absolute betroubaarheid lewer. Alhoewel daar verskeie gietmetodes bestaan, staan die spuitblaasvorm (IBM) proses heeltemal uitmekaar. Ingenieurs het hierdie proses spesifiek ontwerp om aan streng zero-toleransie-standaarde te voldoen. Hierdie swaar gereguleerde sektore vereis uiterste presisie in elke produksiestadium. In hierdie artikel sal u presies ontdek waarom IBM kernproduksierisiko's uitskakel. Ons sal noodsaaklike dimensionele toleransies, materiaalhanteringreëls en skoonkamerversoenbaarheidsvereistes ondersoek. Jy sal leer hoe om spesifieke toerustingkenmerke effektief te evalueer teen streng industrieregulasies.
Spuitblaasvorming waarborg presiese nekafwerkingstoleransies, wat lekkasie in hoëwaarde-kosmetiese vloeistowwe en vogindringing in sensitiewe farmaseutiese middels voorkom.
Die inherente 'skrootvrye' aard van die IBM-proses elimineer die behoefte aan snoei, wat die risiko's van deeltjiebesmetting in skoonkameromgewings drasties verminder.
Belegging in 'n gespesialiseerde spuitblaasmasjien lewer 'n laer totale koste per eenheid vir hoëvolume, klein tot medium stewige houers (onder 250 ml) ten spyte van hoër aanvanklike gereedskapskoste.
Die keuse van die regte toerusting vereis balansering van skoonkamerversoenbaarheid, materiaalveelsydigheid (HDPE, PP, PET) en langtermyn outomatiseringspotensiaal.
Verpakkingsomgewings met hoë inset verdra absoluut geen fisiese defekte nie. Verbruikersgoedere aanvaar dikwels geringe dimensionele variasies tydens massaproduksie. Hierdie selfde variasies misluk egter onmiddellik in farmaseutiese standaarde. Jy moet die spesifieke eise wat aan mediese en kosmetiese houers gestel word, verstaan.
Farmaseutiese verpakking maak geheel en al staat op streng vog-damp transmissietempo (MVTR) standaarde. Aktiewe mediese bestanddele breek vinnig af wanneer dit aan humiditeit blootgestel word. 'n Houer moet 'n absolute versperring teen die buite-omgewing vorm. Die nekafwerking bepaal die sukses van hierdie versperring. Effense dimensionele kromming verhoed dat die sluiting behoorlik sit. Mediese regulasies vereis presisie tot op die mikro-millimeter. As drade verskil, misluk die seël. IBM-tegnologie verseker hierdie presiese toleransievereiste konsekwent.
Die kosmetiese industrie dwing unieke fisiese eise op rigiede verpakking af. Hoë handelsmerke benodig foutlose oppervlakafwerkings om premium kwaliteit te projekteer. Verbruikers beoordeel dikwels 'n produk aan die duidelikheid van die eksterne houer. Hoë helder deursigtigheid bly ononderhandelbaar vir luukse serums en lotions. Verder beïnvloed eenvormige wanddikte ligbreking aansienlik. Ongelyke mure skep visuele vervormings. Hulle laat premium vloeistowwe inkonsekwent of goedkoop lyk. Jou vervaardigingsproses moet absolute estetiese eenvormigheid waarborg.
Mediese en kosmetiese fasiliteite werk onder streng regulatoriese raamwerke. Jy moet produksie deurlopend met Goeie Vervaardigingspraktyk (GMP) riglyne in lyn bring. Die FDA dikteer streng reëls met betrekking tot die hantering van grondstowwe. Plastiek moet nie afbreek of afgas tydens die gietproses nie. Skoonkameromgewings vereis streng deeltjiebeheer. Plastiekstof in die lug verwoes onmiddellik hele produksiegroepe. Toerusting moet skoon funksioneer om die vereiste ISO-sertifisering te handhaaf. Hierdie voldoeningsfaktore beperk jou toerustingkeuses aansienlik.
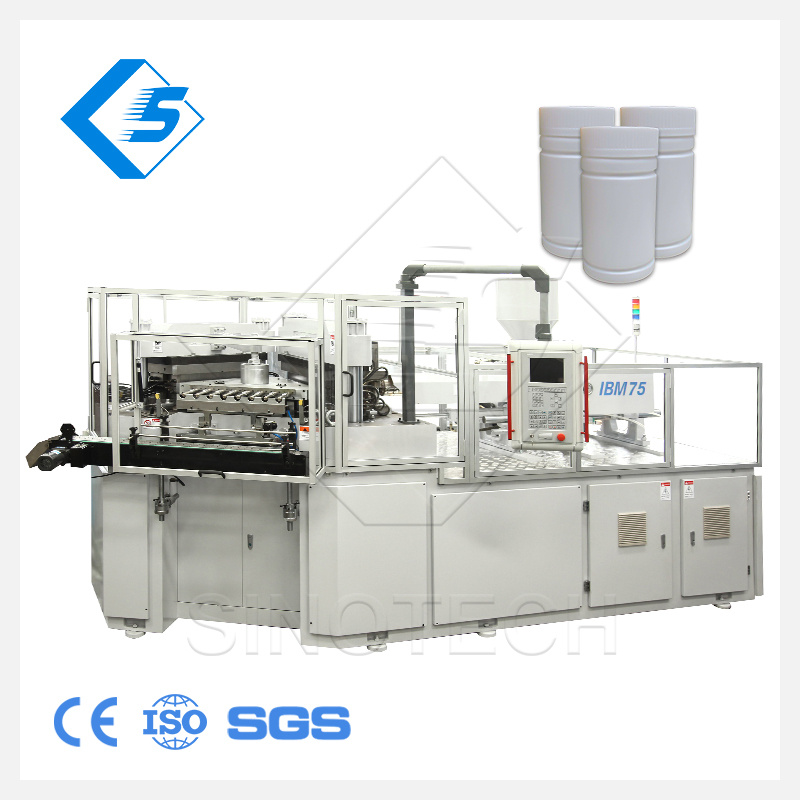
Produksieleiers soek voortdurend maniere om vervaardigingsrisiko's te versag. Die gebruik van 'n gespesialiseerde Inspuitblaasvormmasjien spreek die mees kritieke punte van mislukking direk aan. Die meganika van die proses beskerm inherent houerintegriteit.
Die IBM-proses begin deur gesmelte plastiek in 'n presisieholte te spuit. Hierdie eerste stap vorm die voorvorm en die finale nekafwerking gelyktydig. Die nekdrade ondergaan nooit daaropvolgende blaas of strek nie. Hulle behou die presiese afmetings van die staal spuitvorm. Dit waarborg 'n perfekte draadpassing vir komplekse sluitings. Kinderbestande sluitings (CRC) hang geheel en al af van presiese draadinskakeling. Peuter-duidelike seëls vereis ook perfekte nekgeometrie om veilig te funksioneer. Die inspuitstadium sluit hierdie noodsaaklike akkuraatheid in voordat blaas plaasvind.
Extrusion Blow Moulding (EBM) stel aansienlike besoedelingsrisiko's in. EBM maak baie staat op afknyp- en snoei-aksies. Hierdie stappe genereer afvalmateriaal, flits en mikroskopiese plastiekstof. Hierdie stof dryf maklik in steriele skoonkamerlug. IBM skakel snoei heeltemal uit. Die houer kom volledig klaar uit die vorm. Hierdie skrootvrye produksiesiklus verwyder die bedreiging van interne plastiekstof. Jy skakel 'n primêre oorsaak van mediese nakomingsmislukkings uit.
Kontroleer jou gietvloer weekliks vir flitse in die lug en afval.
Verander klein mediese houers heeltemal na afvalvrye IBM-prosesse.
Gebruik ingeslote materiaaltoevoerstelsels om blootstelling aan harsstof te voorkom.
Konsekwentheid van die muurdikte bepaal 'n houer se strukturele sterkte. IBM gebruik 'n stewige staalkernpen tydens die inspuitfase. Die plastieksmelt vloei eweredig om hierdie presies gesentreerde pen. Wanneer die voorvorm na die blaasstasie oorgedra word, blaas dit eenvormig op. Dit voorkom gevaarlike swak plekke in pilbottels. Kosmetiese flesse trek ook voordeel uit hierdie eweredige materiaalverspreiding. Konsekwente mure voorkom strukturele mislukking tydens rowwe vervoer. U vermy duur produkskade tydens versending.
Verkrygingspanne moet masjienkenmerke pas by gewenste produksie-uitkomste. Spesifikasie van a Farmaseutiese bottelmaakmasjienPlastiese pilbottelmasjien behels gedetailleerde tegniese evaluasies. Die regte spesifikasies verseker langtermyn operasionele sukses.
Mediese vervaardiging vereis gesertifiseerde ISO skoonkamer omgewings. Standaardmasjinerie gooi dikwels smeermiddels af of genereer hitte inkonsekwent. Jy moet kyk vir volledig ingeslote masjienontwerpe. Gelokaliseerde HEPA-filtrasie bo die vormarea bied deurslaggewende beskerming. Spesifiseer nie-gesmeerde bindstawe om vetbesoedeling te voorkom. Indien smering nodig bly, mandaat slegs gesertifiseerde voedselgraad-opsies. Hierdie spesifieke kenmerke handhaaf die integriteit van jou skoonkamer-sertifisering naatloos.
Verpakkingslyne loop selde 'n enkele harstipe onbepaald. Toerusting moet verskeie plastiek doeltreffend hanteer. Hoëdigtheid poliëtileen (HDPE) bly die standaard vir rigiede medisynebottels. Dit bied uitstekende duursaamheid en deursigtigheid. Polipropileen (PP) bied uitstekende vogweerstand vir sensitiewe kapsules. Kosmetiese toepassings vereis dikwels spesifieke helder harse vir visuele aantrekkingskrag. Jou toerusting het robuuste termiese kontroles nodig om materiaal veilig te wissel. Die verwerking van verskillende molekulêre gewigte vereis presiese vatverhittingskonfigurasies.
Moderne produksie maak sterk staat op data-gedrewe gehalteversekering. Geslote-lusbeheerders volg voortdurend intydse veranderlikes. Hulle monitor inspuitdruk, smelttemperatuur en blaasspoed. As 'n parameter verskuif, pas die stelsel homself onmiddellik aan. Outomatiese inlyn-inspeksiestelsels voeg nog 'n laag sekuriteit by. Hoëspoedkameras kontroleer nekafwerkings en bespeur visuele gebreke. Defektiewe eenhede staar onmiddellike verwerping in die gesig voordat hulle die finale verpakkingslyn bereik. Hierdie outomatisering beskerm u handelsmerkreputasie sterk.
Ingenieurspanne debatteer gereeld tussen verskillende giettegnologieë. Om die tegniese grense van elke metode te verstaan, voorkom duur misstappe. Jy moet IBM objektief teen ander prominente blaastegnieke evalueer.
EBM hanteer groot kommoditeitshouers besonder goed. Dit produseer melkkanne en groot chemiese dromme doeltreffend. EBM stel egter onaanvaarbare toleransievariasies by die nekafwerking bekend. Die proses ekstrudeer 'n deurlopende vormbuis. Die vorm knyp hierdie buis, wat inherent swakker nate skep. Mediese graad robbe kan nie hierdie strukturele teenstrydighede oorleef nie. Verder genereer die verpligte snoeistadium stof. EBM versuim eenvoudig die streng eise van geen-defekte mediese verpakking.
ISBM voeg 'n rekstaaf by die proses. Dit skep twee-assige sterkte. Premium kosmetiese lyne vereis dikwels hierdie spesifieke sterkte. ISBM lewer ook uitsonderlike glasagtige helderheid, veral wanneer PET verwerk word. Jy moet ISBM kies wanneer estetika absolute deursigtigheid vereis. Omgekeerd bly IBM optimaal vir hoogs presiese, klein volume rigiede houers. Dink aan druppels, roll-on deodorante en standaard pilverpakkings. IBM oorheers die groottereeks onder 250 ml veilig.
Masjienkapasiteit beïnvloed jou tegnologiese keuse direk. Jy moet siklustye saam met kavitasielimiete ontleed. IBM-vorms akkommodeer tipies hoë kavitasie vir klein bottels. 'n IBM-instrument kan maklik 12 tot 24 holtes hou. Dit skep massiewe uitset vir klein mediese flessies. Jy moet die presiese volume bepaal waar IBM-siklusspoed alternatiewe metodes oorskry.
Kriteria |
Inspuitblaasvorm (IBM) |
Ekstrusieblaasvorm (EBM) |
Spuitrekblaasvorm (ISBM) |
|---|---|---|---|
Nek presisie |
Absoluut (spuitgiet) |
Veranderlik (geknyp en geblaas) |
Hoog (spuitgiet) |
Skrootgenerasie |
Nul (skrootvry) |
Hoog (Vereis snoei) |
Nul (skrootvry) |
Ideale houergrootte |
Onder 250ml |
250ml tot groot dromme |
50ml tot 2 liter |
Primêre Nywerheid Gebruik |
Farmaseutiese, klein skoonheidsmiddels |
Huishouding, Nywerheid, Suiwel |
Drank, Premium Skoonheidsmiddels |
Die oorgang na IBM-tegnologie vereis noukeurige operasionele beplanning. U moet die meganiese en logistieke realiteite van die toerusting verstaan. Suksesvolle ontplooiing berus op proaktiewe fasiliteitvoorbereiding en instandhoudingstrategie.
IBM vereis 'n hoogs komplekse gereedskapopstelling. Anders as EBM, gebruik IBM twee verskillende vorms per produk. Eerstens skep die spuitvorm die voorvorm. Vervolgens vorm die blaasvorm die finale houer. Jy benodig ook 'n gespesialiseerde oordragmeganisme (die kernstaaf). Hierdie dubbele vorm-vereiste verhoog die aanvanklike ingenieurskompleksiteit. Die vervaardiging van hierdie presiese staalgereedskap verg aansienlike voorafkapitaal. Die presiese akkuraatheid wat verkry word, verhoed egter toekomstige produkherroeping heeltemal.
Versuim om geharde staal vir hoë-slytasie inspuithekke te spesifiseer.
Ignoreer die verkoelingskanaalontwerp binne die kernstawe.
Haas die vorm-valideringsfase tydens fabrieksaanvaardingstoetsing.
Nutvereistes verskil drasties oor verskillende masjienargitekture. Ouer hidrouliese masjiene verbruik aansienlike basislynenergie. Hulle laat voortdurend pompe laat loop, wat oortollige hitte genereer. Moderne hibriede masjiene kombineer hidrouliese krag met geteikende elektriese servomotors. Ten volle elektriese IBM-masjiene bied die hoogste doeltreffendheidsvlakke. Hulle trek krag slegs tydens aktiewe bewegings. Elektriese variante skakel ook hidrouliese olielekkasies heeltemal uit. Dit maak hulle ideaal vir streng farmaseutiese skoonkamers. U moet u fasiliteit se kraginfrastruktuur evalueer voor installering.
IBM-tegnologie vereis spesifieke operateurskundigheid. Tegnici moet beide spuitgiet- en blaasvormbeginsels gelyktydig verstaan. Die oorskakeling van 'n span wat net aan EBM gewoond is, neem toegewyde tyd. Opleiding wat deur verskaffers verskaf word, bly absoluut kritiek. Jou span moet vorm-omskakeling ergonomie veilig bemeester. Komplekse IBM-gereedskap is swaar en vereis versigtige hantering. Verseker ook 'n betroubare voorraad onderdele. Hoë slytasie items soos verhitte spuitpunte en kern staaf seëls vereis gereelde vervanging.
Die fundamentele geskiktheid van spuitblaasvorm lê in die ongeëwenaarde kombinasie van akkuraatheid en netheid. Mediese en kosmetiese industrieë kan eenvoudig nie kompromie aangaan oor houerintegriteit nie. Deur 'n skrootvrye proses met spuitgevormde nekafwerkings te gebruik, skakel jy die hoofoorsake van verpakkingsmislukking uit. Vogversperrings bly ongeskonde. Skoonkamer-omgewings bly ongerept.
Om hierdie tegnologie suksesvol te implementeer, neem onmiddellike aksie. Oudit eers jou huidige produksie skroottariewe en deeltjiebesmettingsgebeurtenisse. Definieer dan duidelik die presiese nekafwerking toleransies wat deur jou mees sensitiewe sluitings vereis word. Laastens, versoek 'n gedetailleerde siklusdoeltreffendheidsontleding van masjienvervaardigers. Deur hierdie meganiese spesifikasies te hersien, kan jy jou toerustingkortlys met selfvertroue finaliseer.
A: Mediese voldoening vereis absolute akkuraatheid. Kinderbestande pette funksioneer net korrek op perfek gevormde nekdrade. IBM spuitvorm hierdie drade, wat presiese afmetings waarborg. Verder is IBM heeltemal skrootvry. EBM skep flits- en plastiekstof tydens die snoeiproses. Dit is van kritieke belang om hierdie interne plastiekstof uit te skakel om kontaminasie in pilbottels te voorkom.
A: Ja, maar dit vereis noukeurige konfigurasie. Alhoewel jy albei kan bestuur, verwerk hulle baie verskillend. Die verwerking van PET vereis dikwels gespesialiseerde skroewe, verskillende vatontwerpe en duidelike termiese kontroles. Optimale kwaliteit dikteer gewoonlik toegewyde opstellings. Bespreek spesifieke harsargitekture en skroefgeometrieë met jou vervaardiger voordat jy dit verbind.
A: Die vervaardiging van hoë-presisie IBM-gereedskap neem gewoonlik 8 tot 14 weke. Omdat IBM aansienlik laer klemkragte as standaard spuitgietwerk gebruik, ervaar die gereedskap minder meganiese spanning. Gevolglik het IBM-vorms dikwels hoogs verlengde lewensduur. Met behoorlike instandhouding werk hierdie gereedskap betroubaar vir baie miljoene siklusse.
