
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-08-14 Произход: сайт
Неуспешните опаковки във фармацевтичната и козметичната индустрия създават неприемливи бизнес рискове. Компрометираните уплътнения на контейнера разрушават бързо ефикасността на продукта. Замърсяването на материала често предизвиква много скъпо изтегляне от пазара. Естетичните дефекти веднага подкопават внимателно изграденото доверие на потребителите сред марката. Методът на производство, който избирате, действа като основен фактор за целостта на крайния контейнер. Строгите насоки за съответствие диктуват съвременните опаковъчни операции. Следователно избраното от вас оборудване трябва да осигурява абсолютна надеждност всеки ден. Въпреки че съществуват множество методи за формоване, процесът на формоване чрез впръскване (IBM) стои напълно отделно. Инженерите специално са проектирали този процес, за да отговарят на строгите стандарти за нулева толерантност. Тези силно регулирани сектори изискват изключителна прецизност на всеки производствен етап. В тази статия ще откриете точно защо IBM елиминира основните производствени рискове. Ще проучим основните толеранси на размерите, правилата за обработка на материали и изискванията за съвместимост с чисти помещения. Ще научите как да оценявате ефективно специфичните характеристики на оборудването спрямо строгите индустриални разпоредби.
Инжекционното издухване гарантира точни толеранси на покритието на гърлото, предотвратявайки изтичане в козметични течности с висока стойност и проникване на влага в чувствителни фармацевтични продукти.
Присъщият 'без скрап' характер на процеса на IBM елиминира необходимостта от подрязване, намалявайки драстично рисковете от замърсяване с частици в среда на чисти стаи.
Инвестирането в специализирана машина за шприцоване чрез издухване води до по-ниска обща цена на единица за голям обем, малки до средни твърди контейнери (под 250 ml), въпреки по-високите първоначални разходи за инструменти.
Изборът на правилното оборудване изисква балансиране на съвместимостта с чисти помещения, гъвкавостта на материалите (HDPE, PP, PET) и дългосрочния потенциал за автоматизация.
Опаковъчните среди с високи залози толерират абсолютно нулеви физически дефекти. Потребителските стоки често допускат незначителни вариации в размерите по време на масовото производство. Въпреки това същите тези вариации незабавно се провалят пред фармацевтичните стандарти. Трябва да разбирате специфичните изисквания към медицинските и козметичните контейнери.
Фармацевтичните опаковки разчитат изцяло на строги стандарти за скорост на предаване на влага-пари (MVTR). Активните медицински съставки се разграждат бързо при излагане на влага. Контейнерът трябва да представлява абсолютна бариера срещу външната среда. Завършекът на врата диктува успеха на тази бариера. Леко изкривяване на размерите предотвратява правилното поставяне на капака. Медицинските разпоредби изискват точност до микромилиметър. Ако резбите варират, уплътнението се проваля. Технологията на IBM гарантира последователно това точно изискване за толерантност.
Козметичната индустрия налага уникални физически изисквания към твърдите опаковки. Марките от висок клас изискват безупречно покритие на повърхността, за да прожектират първокласно качество. Потребителите често съдят за даден продукт по прозрачността на външната му опаковка. Прозрачността с висока чистота остава неоспорима за луксозните серуми и лосиони. Освен това еднаквата дебелина на стената оказва значително влияние върху пречупването на светлината. Неравните стени създават визуални изкривявания. Те карат първокласните течности да изглеждат непоследователни или евтини. Вашият производствен процес трябва да гарантира абсолютна естетическа еднородност.
Медицинските и козметичните заведения работят при строги регулаторни рамки. Трябва непрекъснато да привеждате производството в съответствие с указанията за добра производствена практика (GMP). FDA диктува строги правила относно обработката на суровините. Пластмасите не трябва да се разграждат или отделят газ по време на процеса на формоване. Средата в чисти помещения изисква строг контрол на частиците. Пластмасовият прах във въздуха унищожава незабавно цели производствени партиди. Оборудването трябва да работи чисто, за да поддържа необходимите ISO сертификати. Тези фактори за съответствие стесняват значително избора ви на оборудване.
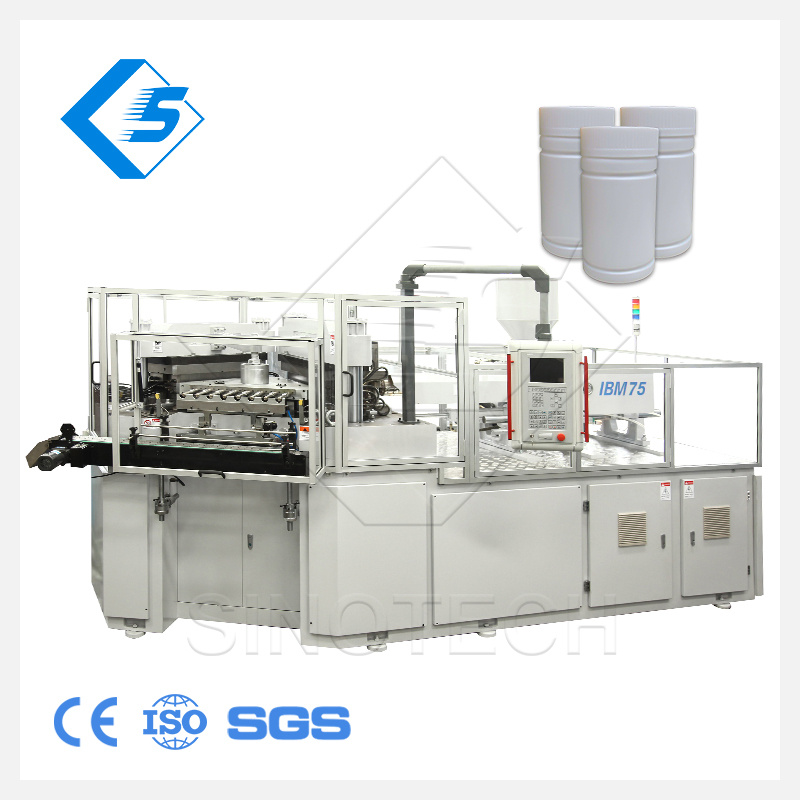
Производствените лидери непрекъснато търсят начини за смекчаване на производствените рискове. Използване на специализиран Машината за формоване чрез издухване директно се занимава с най-критичните точки на повреда. Механиката на процеса по своята същност защитава целостта на контейнера.
Процесът на IBM започва с инжектиране на разтопена пластмаса в прецизна кухина. Тази първа стъпка формира заготовката и крайния завършек на гърлото едновременно. Нишките на врата никога не се подлагат на последващо издухване или разтягане. Те запазват точните размери на стоманената шприцформа. Това гарантира перфектно съвпадение на резбата за сложни затваряния. Защитните от деца затваряния (CRC) зависят изцяло от точното захващане на конеца. Уплътненията срещу фалшифициране също изискват перфектна геометрия на гърлото, за да функционират сигурно. Етапът на впръскване се заключва в тази съществена прецизност, преди да се появи продухване.
Екструзионно раздувното формоване (EBM) създава значителни рискове от замърсяване. EBM разчита до голяма степен на действия за отщипване и подрязване. Тези стъпки генерират скрап, светкавица и микроскопичен пластмасов прах. Този прах се носи лесно във въздуха на стерилни чисти помещения. IBM напълно елиминира подрязването. Контейнерът излиза от формата напълно завършен. Този производствен цикъл без скрап премахва заплахата от вътрешния пластмасов прах. Вие елиминирате основната причина за неспазване на медицинските изисквания.
Проверявайте ежеседмично вашия формован под за въздушни пламъци и отломки.
Преход на малки медицински контейнери изцяло към IBM процеси без скрап.
Използвайте затворени системи за подаване на материал, за да предотвратите излагането на прах от смола.
Консистенцията на дебелината на стените определя структурната здравина на контейнера. IBM използва твърд стоманен щифт на сърцевината по време на фазата на инжектиране. Пластмасовата стопилка тече равномерно около този прецизно центриран щифт. Когато заготовката се прехвърли към станцията за продухване, тя се надува равномерно. Това предотвратява опасни слаби места в бутилките с хапчета. Козметичните буркани също се възползват от това равномерно разпределение на материала. Постоянните стени предотвратяват структурна повреда по време на грубо транспортиране. Избягвате скъпи щети на продукта по време на транспортирането.
Екипите за доставки трябва да съобразят характеристиките на машината с желаните производствени резултати. Посочване на a Машина за производство на фармацевтични бутилки Машината за пластмасови бутилки за хапчета включва подробни технически оценки. Правилните спецификации осигуряват дългосрочен оперативен успех.
Медицинското производство изисква сертифицирана по ISO среда за чисти стаи. Стандартните машини често отделят смазочни материали или генерират топлина непостоянно. Трябва да търсите напълно затворени дизайни на машини. Локализираната HEPA филтрация над областта на формата осигурява решаваща защита. Посочете несмазани свързващи щанги, за да предотвратите замърсяване с грес. Ако смазването продължава да е необходимо, наложете само сертифицирани опции за хранителни продукти. Тези специфични функции поддържат безпроблемно целостта на вашия сертификат за чиста стая.
Опаковъчните линии рядко работят с един тип смола за неопределено време. Оборудването трябва да се справя ефективно с различни пластмаси. Полиетиленът с висока плътност (HDPE) остава стандартът за твърди бутилки за лекарства. Осигурява отлична издръжливост и непрозрачност. Полипропиленът (PP) предлага превъзходна устойчивост на влага за чувствителни капсули. Козметичните приложения често изискват специфични прозрачни смоли за визуална привлекателност. Вашето оборудване се нуждае от стабилен термичен контрол за безопасно превключване на материали. Обработката на различни молекулни тегла изисква прецизни конфигурации за нагряване на варела.
Съвременното производство разчита в голяма степен на осигуряване на качеството, базирано на данни. Контролерите със затворен цикъл проследяват постоянно променливите в реално време. Те следят налягането на впръскване, температурата на стопилката и скоростите на продухване. Ако даден параметър се промени, системата се настройва моментално. Автоматизираните вградени системи за инспекция добавят още едно ниво на сигурност. Високоскоростни камери проверяват покритията на врата и откриват визуални недостатъци. Дефектните единици са изправени пред незабавно отхвърляне, преди да достигнат крайната линия за опаковане. Тази автоматизация защитава яростно репутацията на вашата марка.
Инженерните екипи често обсъждат различни технологии за формоване. Разбирането на техническите граници на всеки метод предотвратява скъпи грешки. Трябва обективно да оцените IBM спрямо други известни техники за издухване.
EBM се справя изключително добре с големи контейнери за стоки. Той произвежда ефективно кани за мляко и големи химически варели. Въпреки това, EBM въвежда неприемливи вариации на толеранса в края на врата. Процесът екструдира непрекъсната препарирана тръба. Формата прищипва тази тръба, създавайки присъщо по-слаби шевове. Уплътненията от медицински клас не могат да преживеят тези структурни несъответствия. Освен това задължителният етап на подрязване генерира прах. EBM просто не отговаря на строгите изисквания за бездефектна медицинска опаковка.
ISBM добавя прът за разтягане към процеса. Това създава двуосна якост. Премиум козметичните линии често изискват тази специфична сила. ISBM също така осигурява изключителна чистота като стъкло, особено при обработка на PET. Трябва да изберете ISBM, когато естетиката изисква абсолютна прозрачност. Обратно, IBM остава оптимален за изключително прецизни, твърди контейнери с малък обем. Помислете за капкомери, ролкови дезодоранти и стандартни опаковки за хапчета. IBM сигурно доминира в гамата от размери под 250 ml.
Капацитетът на машината пряко влияе върху вашия технологичен избор. Трябва да анализирате времената на цикъла заедно с ограниченията на кавитацията. Формите на IBM обикновено позволяват висока кавитация за малки бутилки. Един инструмент на IBM може лесно да побере 12 до 24 кухини. Това създава масивна продукция за малки медицински флакони. Трябва да определите точния обем, при който скоростите на цикъла на IBM изпреварват алтернативните методи.
Критерии |
Инжекционно издухване (IBM) |
Екструзионно издухване (EBM) |
Инжекционно разтягащо се издухване (ISBM) |
|---|---|---|---|
Прецизност на врата |
Абсолют (лето под налягане) |
Променлив (прищипан и издухан) |
Високо (лето под налягане) |
Генериране на скрап |
Нула (без скрап) |
Висока (изисква подрязване) |
Нула (без скрап) |
Идеален размер на контейнера |
Под 250 мл |
250 ml до големи варели |
50 мл до 2 литра |
Използване в първичната промишленост |
Фармацевтика, малка козметика |
Битови, промишлени, млечни |
Напитка, първокласна козметика |
Преходът към технологията на IBM изисква внимателно оперативно планиране. Трябва да разбирате механичните и логистични реалности на оборудването. Успешното внедряване разчита на проактивна стратегия за подготовка и поддръжка на съоръженията.
IBM изисква много сложна настройка на инструментите. За разлика от EBM, IBM използва две различни форми за продукт. Първо, шприцформата създава заготовката. След това раздувната форма оформя крайния контейнер. Нуждаете се и от специализиран механизъм за прехвърляне (сърцевината). Това изискване за двойна форма повишава първоначалната инженерна сложност. Производството на тези прецизни стоманени инструменти изисква значителен първоначален капитал. Постигнатата точна прецизност обаче напълно предотвратява бъдещи изземвания на продукти.
Липса на уточняване на закалена стомана за инжекционни затвори със силно износване.
Пренебрегване на дизайна на охлаждащия канал в сърцевините.
Бързане на фазата на валидиране на матрицата по време на фабричните тестове за приемане.
Изискванията към помощните програми се различават драстично в различните архитектури на машини. По-старите хидравлични машини консумират значителна базова енергия. Те работят с помпи непрекъснато, генерирайки излишна топлина. Съвременните хибридни машини комбинират хидравлична мощност с целеви електрически серво мотори. Напълно електрическите IBM машини предлагат най-високи нива на ефективност. Те черпят сила само по време на активни движения. Електрическите варианти също елиминират напълно течовете на хидравлично масло. Това ги прави идеални за строги фармацевтични чисти помещения. Трябва да оцените енергийната инфраструктура на вашето съоръжение преди инсталиране.
Технологията на IBM изисква специфичен опит на оператора. Техниците трябва да разбират както принципите на формоване под налягане, така и на формоване чрез раздуване едновременно. Преминаването на екип, свикнал само с EBM, отнема специално време. Обучението, предоставено от доставчика, остава абсолютно критично. Вашият екип трябва безопасно да овладее ергономичността на смяната на формата. Сложните инструменти на IBM са тежки и изискват внимателно боравене. Освен това си осигурете надеждна доставка на резервни части. Елементи с високо износване, като нагрети дюзи и уплътнения на сърцевината на пръта, изискват редовна подмяна.
Фундаменталната пригодност на инжекционното раздувно формоване се крие в неговото несравнимо съчетание на прецизност и чистота. Медицинската и козметичната промишленост просто не могат да направят компромис с целостта на контейнера. Като използвате процес без скрап с шприцовани покрития на врата, вие елиминирате основните причини за неизправност на опаковката. Бариерите за влага остават непокътнати. Средата на чистите стаи остава девствена.
За да приложите тази технология успешно, предприемете незабавни действия. Първо, проверете текущите нива на производствен скрап и събитията на замърсяване с частици. След това ясно определете точните толеранси на покритието на врата, изисквани от вашите най-чувствителни капачки. И накрая, поискайте подробен анализ на ефективността на цикъла от производителите на машини. Прегледът на тези механични спецификации ви позволява да финализирате уверено списъка с вашето оборудване.
О: Медицинското съответствие изисква абсолютна прецизност. Защитените от деца капачки функционират правилно само при идеално оформени резби на врата. IBM шприцова тези резби, като гарантира точни размери. Освен това IBM е напълно без скрап. EBM създава светкавица и пластмасов прах по време на процеса на подрязване. Елиминирането на този вътрешен пластмасов прах е от решаващо значение за предотвратяване на замърсяване в бутилките с хапчета.
О: Да, но изисква внимателна конфигурация. Въпреки че можете да стартирате и двете, те обработват много различно. Обработката на PET често изисква специализирани винтове, различни конструкции на цевта и различни термични контроли. Оптималното качество обикновено диктува специални настройки. Обсъдете специфични архитектури на смола и геометрии на винтове с вашия производител, преди да се ангажирате.
О: Производството на високопрецизни инструменти на IBM обикновено отнема от 8 до 14 седмици. Тъй като IBM използва значително по-ниски сили на затягане от стандартното леене под налягане, инструментите изпитват по-малко механично напрежение. Следователно формите на IBM често имат много удължен живот. При правилна поддръжка тези инструменти работят надеждно в продължение на много милиони цикли.
