
Перегляди: 0 Автор: Редактор сайту Час публікації: 20.08.2026 Походження: Сайт
Конфігурація виробничої лінії для труб різних діаметрів вимагає суворого балансування. Ви повинні ретельно зважити гнучкість щоденного виробництва та загальну ефективність машини. Часта зміна діаметра часто призводить до високої кількості браку та дорогого простою, якщо ви погано налаштуєте систему. Жодна екструзійна установка не дозволяє оптимально виробляти як 16-мм електричний трубопровід, так і 630-мм муніципальну водопровідну трубу. Спроба розтягнути одну машину через надзвичайні габаритні розміри викликає серйозне механічне навантаження. Це також руйнує цілісність полімеру.
Ефективне заводське налаштування вимагає націлювання на конкретні, реалістичні розмірні дужки для підтримки жорстких виробничих допусків. Ми вивчимо перевірену структуру, щоб допомогти керівникам виробництва та технічним покупцям ефективно оцінити налаштування свого обладнання. Ви дізнаєтесь, як налаштувати a Екструзійна лінія ПВХ труб успішно працює. Цей посібник гарантує безперебійну роботу з різними діапазонами діаметрів без шкоди для якості продукції чи економічної життєздатності вашого підприємства.
Конфігурація для різних діаметрів вимагає синхронізованих налаштувань матриці екструдера, резервуара для калібрування вакууму, відведення та різака.
Вибір кронштейна правильного розміру (наприклад, 16-63 мм проти 75-250 мм) запобігає деградації матеріалу та марній витраті енергії.
Виробництво великих обсягів малого діаметра (наприклад, електричних труб) є найбільш прибутковим при використанні дволанцюгової конфігурації.
Оцінка можливостей швидкої заміни інструменту машини має вирішальне значення для розрахунку справжньої загальної ефективності обладнання (OEE).
Розуміння прихованих витрат на зміну розмірів труб залишається життєво важливим для керівників виробництва. Коли оператори змінюють розміри труб, робочі години швидко накопичуються. Очищені матеріальні відходи безпосередньо з’їдають прибуток підприємства. Машинам потрібен значний час термостабілізації, перш ніж вони вироблятимуть прийнятну якість. Не можна прискорювати цикли нагріву чи охолодження під час перемикання.
Ви повинні встановити чіткі критерії успіху для будь-якої конфігурації. Ви повинні націлити час на перехід до двох годин для суміжних розмірів труб. Вам потрібне налаштування системи, яке забезпечує значне скорочення браку на етапах запуску. Ви також повинні забезпечити постійну товщину стінок. Ця узгодженість гарантує відповідність стандартному співвідношенню розмірів (SDR) у всьому спектрі цільового діаметра. SDR являє собою відношення діаметра труби до товщини стінки. Підтримання цього співвідношення запобігає виходу з ладу.
Завчасно вирішуйте серйозні ризики впровадження. Деякі установки змушують високопродуктивний екструдер працювати з трубами невеликого діаметру. Цей невідповідний підхід створює надмірний час перебування матеріалу всередині стовбура. Чутливий ПВХ-компаунд занадто довго нагрівається. Згодом він деградує, знебарвлюється та горить усередині машини. Ви зіпсуєте готовий виріб і потенційно пошкодите сталевий гвинтовий профіль. Ви повинні узгодити масштаб обладнання безпосередньо з реальними розмірами.
Попередньо нагрійте запасні компоненти матриці у спеціальній печі перед тим, як замінити їх на екструдер.
Задокументуйте точні профілі температури для кожного розміру в центральному посібнику з експлуатації.
Очищуйте перехідні матеріали, використовуючи недорогу смолу для брухту замість первинних сумішей преміум-класу.
Конструкція прес-форми безпосередньо визначає кінцеву якість труби. Це також визначає, як швидко ваша команда може змінити розміри виробництва. Перед покупкою нового обладнання необхідно уважно оцінити характеристики інструменту.
Жорстка обробка ПВХ вимагає дуже специфічних конфігурацій гільз. Ці головки забезпечують оптимальний розподіл розплаву між різними кільцевими зазорами. Вони запобігають слабким лініям зварювання в готовому пластиковому виробі. Хороші павукові матриці ідеально балансують швидкість потоку полімеру. Вони рівномірно розподіляють матеріал перед тим, як він вийде з кромки машини.
Під час заміни штифтів і втулок оператори виконують певні кроки:
Безпечно відкрутіть головку матриці за допомогою термостійкого захисного спорядження.
Щоб змінити внутрішній діаметр труби, видаліть наявний внутрішній штифт.
Витягніть зовнішню втулку матриці, щоб змінити зовнішній діаметр труби.
Перед встановленням нових компонентів ретельно очистіть усі проточні канали.
Рівномірно затягніть усі кріпильні болти відповідно до специфікацій виробника.
Точність має величезне значення під час цих замін інструментів. Ви повинні точно розрахувати теплове розширення під час обробки або вибору цих компонентів. Стандарти відповідності, такі як ASTM і DIN, вимагають точних фізичних допусків при робочих температурах, а не при кімнатній. Холодна сталь має інші показники, ніж сталь, нагріта до 190°C.
Центрування матриці залишається абсолютно важливим для щоденних операцій. Вам потрібні легкодоступні багатоточкові регулювальні гвинти на головці матриці. Ці гвинти допомагають підтримувати однакову товщину стінок під час зміни розмірів. Вони дозволяють операторам мікрорегулювати потік розплаву полімеру в режимі реального часу. Поширеною помилкою є ігнорування очищення губ під час заміни. Навіть мікроскопічні зіпсовані частинки ПВХ вражають поверхню труби, викликаючи миттєве відторгнення якості.
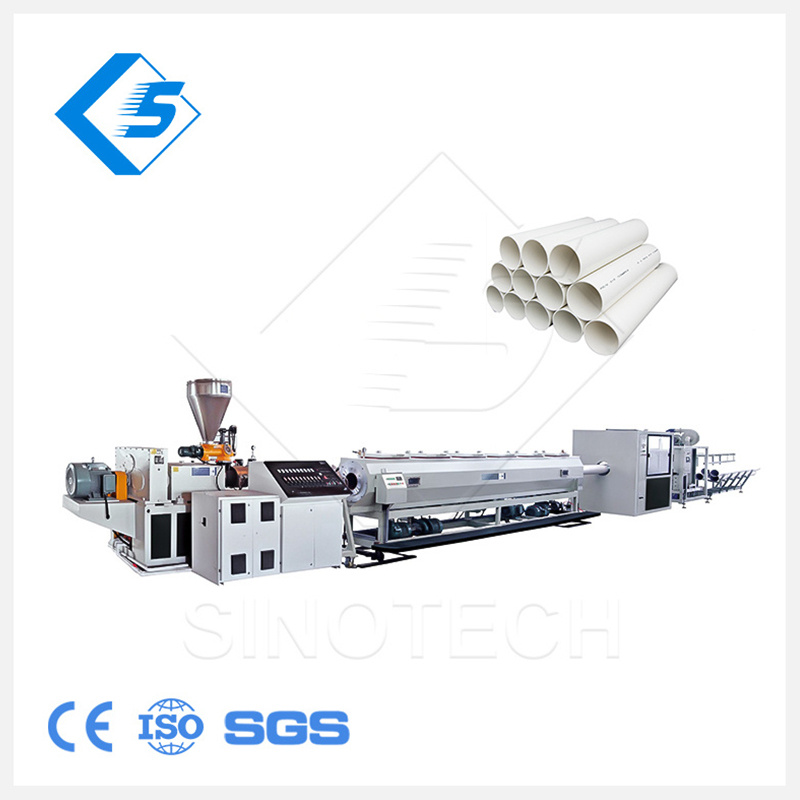
Вакуумні розміри резервуарів визначають кінцеву форму труби. Ви повинні точно відрегулювати внутрішній вакуумний тиск на основі як діаметра, так і товщини стінки. Для тонкостінних труб потрібен висококонтрольований низький рівень вакууму. Високий тиск надто агресивно висуває м’які стіни назовні або спричиняє раптове руйнування конструкції. Товстостінні труби потребують інтенсивного водяного охолодження, щоб швидко затвердіти їх масивний полімерний об’єм.
Калібрувальні гільзи, які часто називають розмірниками, підтримують точний зовнішній діаметр. На підприємствах зазвичай використовуються швидкозмінні розмірні гільзи з латуні або нержавіючої сталі. Оператори повинні порівнювати конструкції водяного кільця з конструкціями муфти з прорізами. Це рішення значною мірою залежить від очікуваних вимог до швидкості лінії. Високошвидкісні лінії зазвичай працюють краще, використовуючи щілинні конструкції. Вони забезпечують чудове змащення поверхні та зменшують сліди від тертя.
Розглянемо фізику, що визначає довжину камери охолодження. Більші діаметри труб вимагають експоненціально більших шляхів охолодження води. Через товсті пластикові стінки тепло передається дуже повільно. Ви повинні налаштувати модульні резервуари для розпилення для максимальної гнучкості. Ці модульні установки легко вміщують більші труби. Оператори можуть просто обійти певні секції резервуарів під час невеликих виробничих циклів. Ця розумна стратегія обходу запобігає займу обладнанням непотрібної площі заводу.
Неправильні налаштування вакууму спричиняють сильну овальність труби. Цей дефект означає, що труба стає злегка еліптичною, а не ідеально круглою. Овальність руйнує подальший процес підгонки. Завжди підтримуйте окремі контури охолодженої води для калібрувального рукава та основного бака охолодження. Це гарантує точне фіксування розмірів одразу після виходу матеріалу з головки.
Транспортні агрегати або тягові гусениці переміщують екструдований матеріал через вашу виробничу лінію. Ви повинні точно розрахувати силу тяги залежно від ваги продукту. Маленьким трубам потрібна лише проста двопоясна гусенична система. Більші, важчі труби потребують надійних трьох, чотирьох або шести стрічкових установок. Додаткові гумові ремені ефективно запобігають механічному ковзанню. Вони також запобігають деформації теплої труби тяговим агрегатом, рівномірно розподіляючи тяговий тиск по колу.
Приводи зі змінною частотою (VFD) керують цими механічними знімачами. Вам потрібна точна синхронізація швидкості між головним шнеком екструдера та блоком відведення. Ця точна синхронізація визначає остаточну товщину стінки труби. Невелика невідповідність швидкості створює миттєвий виробничий брак.
Операції різання та розтрубування завершують процес екструзії. Для великих діаметрів слід налаштовувати планетарні фрези. Планетарні лопаті повністю обертаються по колу труби. Вони глибоко врізаються в пластик і одночасно знімають фаску з товстого краю, не тріскаючи твердий матеріал. Використовуйте високошвидкісну гільйотину або пилку для менших розмірів на a Машина для екструзії пластикових труб . Ці простіші різаки без особливих зусиль йдуть в ногу з високою продуктивністю.
Не меншої уваги потребує налагодження рядних розтрубних машин. Ви повинні поміняти нагрівальні оправки та формувальні форми відповідно до нових розмірів. Ретельно встановіть їх для U-типу, R-типу або прямокутних гнізд відповідно до специфікацій труб клієнта. Нездатність рівномірно нагріти кінець труби перед розтрубуванням спричиняє посічення кінчиків і втрату продукту.
Виробництво великих обсягів малого діаметра вимагає вузькоспеціалізованих виробничих рішень. Дволанцюгова екструзія ідеально відповідає цим потребам ринку.
Вам слід налаштувати виділений Машина для виробництва труб з ПВХ для електричних профілів. Запуск головки з подвійним або чотирма матрицями виявляється набагато вигіднішим для електричних кабелів діаметром від 16 мм до 32 мм. Це працює набагато краще, ніж підштовхування одножильної лінії до нестабільної, екстремальної швидкості. Надзвичайно високі однорядні швидкості часто спричиняють розриви поверхні та нестабільність калібрування.
Ретельно оцініть інженерні компроміси. Дволанцюгові налаштування неминуче збільшують складність експлуатації. Оператори повинні керувати резервуарами подвійного калібрування одночасно. Вони повинні стежити за двома окремими транспортними одиницями поруч. Однак ця спеціальна конфігурація фактично подвоює вашу загальну вихідну потужність. Це максимізує здатність серцевини екструдера до плавлення без ризику погіршення якості матеріалу.
Технічним покупцям потрібна структурована структура для оцінки інвестицій у капітальне обладнання. Ви повинні ефективно збалансувати гнучкість машини та економіку сировинного виробництва.
Визначте свій основний асортимент продукції: визначте конкретні розміри, що становлять 80% вашого загального обсягу виробництва. Налаштуйте потужність головного двигуна екструдера та конструкцію шнека спеціально для цього прибуткового найкращого місця.
Згрупуйте свої решту 20%: організуйте менші замовлення в логічні перехідні групи. Ця стратегія зводить до мінімуму потребу в повному розбиранні головки матриці. Ви змінюєте лише певні частини інструменту в межах заздалегідь запланованої розмірної дужки.
Ретельно оцінюйте постачальників OEM: приймайте остаточне рішення про покупку на основі їх точних пакетів інструментів. Переконайтеся, що вони надають надійну місцеву післяпродажну підтримку для комплексного калібрування машини.
У остаточні розрахунки враховуйте можливості відповідності та повернення інвестицій. Розгляньте можливість інтеграції автоматизованих систем гравіметричного дозування. Ці системи безперервно зважують сировину. Вони подають точні грами на метр у живильну горловину екструдера. Вони коштують значно дорожче наперед. Однак вони автоматично регулюють подачу матеріалу, коли ви змінюєте діаметр або швидкість лінії. Вони суттєво зменшують надмірну вагу трубного брухту. Ця автоматизація гарантує відповідність нормативним стандартам без особливих зусиль, усуваючи людську помилку під час зміни розміру.
Цільова дужка |
Найкращий тип машини |
Ідеальне налаштування розміру |
Типовий час перемикання |
|---|---|---|---|
16 мм - 63 мм |
Двоструговий екструдер |
Швидкозмінні щілинні розміри |
1-2 години |
75 мм - 250 мм |
Одножильна лінія |
Модульні резервуари для охолодження спреєм |
2-3 години |
315мм - 630мм |
Надпотужний екструдер |
Планетарний різак і багатоременний |
3-4 години |
Конфігурація виробничої лінії для різних діаметрів залишається глибоко системним інженерним процесом. Це ніколи не є просто ізольованою заміною деталей інструменту. Найприбутковіші фабрики підбирають розміри своїх машин безпосередньо до своїх найбільших обсягів продажів. Вони відмовляються змусити одну машину робити все погано.
Виконайте наступні дії, щоб покращити робочу конфігурацію:
Перш ніж зв’язуватися з постачальниками обладнання, складіть вичерпну матрицю специфікацій продукту.
Чітко вкажіть точні діаметри цілей, необхідну SDR/товщину стінки та очікувану продуктивність у кг/год.
Замість того, щоб переглядати загальні каталоги машин, вимагайте спеціалізовані пакети інструментів, розроблені спеціально для суміжних розмірів.
Ретельно навчіть своїх операторів необхідним протоколам термостабілізації, щоб запобігти браку.
Інвестуйте в швидкозмінні калібрувальні гільзи, щоб мінімізувати час простою під час переходів.
Відповідь: одна екструзійна лінія найкраще працює в межах діапазону, обмеженого в дужках, наприклад 16-63 мм, 50-160 мм або 110-315 мм. Переміщення обладнання далеко за стандартний кронштейн значно знижує теплову ефективність. Це також порушує допуски для продукту та збільшує матеріальні відходи.
Відповідь: Зміна налаштувань зазвичай триває від однієї до чотирьох годин. Цей графік значною мірою залежить від рівня автоматизації вашого заводу. Це також залежить від того, чи ви замінюєте всю головку матриці чи лише штифт і втулку, разом із необхідним часом термостабілізації.
Відповідь: Ні. Багатострічкові транспортувальні пристрої легко регулюються в певних розмірних діапазонах. Однак ви повинні змінити профілі гумових блоків або відрегулювати внутрішній тиск стрічки, щоб точно відповідати новому контуру труби, щоб запобігти ковзанню.
